


段ボール箱がどのように製造されるかを理解するには、個々の処理工程を見るだけでは不十分である。完全なワークフローが、各シートが初期給紙から糊付け、折り、キャリブレーション、ステッチング、最終スタッキングに至るまで、いかに効率的に移動するかを決定する。当社の全自動高速フォルダグルアー・ステッチャーは、これらの工程を1つの連続生産ラインに統合し、個々の工程間での不必要な材料ハンドリングを削減する。
多すぎるハンドオフ、多すぎるエラーの機会
従来のラインでは、シートは通常、給紙、糊付け、折り、糊付けまたはステッチング、そして計数とスタッキングという複数の独立したステーションを通過する。これらの各ステーションは、それぞれ独立した装置上にあり、場合によっては完全に別のライン上にあることさえある。シートをあるステーションから次のステーションに移動させるには、通常、手動での積み下ろし、または1つのシステムとして動作するように設計されていない2台の機械を橋渡しするコンベヤに依存する。
これらのハンドオフのたびに、何かがうまくいかない可能性が生じる。シートは手動での移動中に位置がずれたり、次のステーションにわずかに位置がずれた状態で到着したり、前後の装置とは異なるペースで移動したりする可能性がある。各ステーションが糊の量、折り角度、給紙速度などの独自のパラメータを設定する場合、各段階での小さな不整合は打ち消し合うのではなく蓄積される傾向があり、完成した段ボール箱の寸法や糊の塗布範囲が、ロット全体で予想以上にばらつく可能性がある。
これにより、トラブルシューティングも不必要に困難になる。完成した箱に不良が見つかった場合、その原因を特定するには、単一の連続プロセスではなく、複数の独立したステーションをチェックする必要がある。ワークフローにブレークポイントが多ければ多いほど、その調査に時間がかかる傾向があり、問題を修正するためではなく、原因を見つけるために多くの生産時間が費やされることになる。
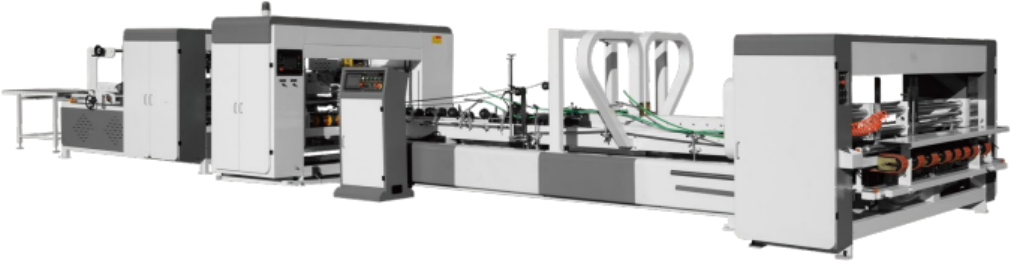
1本の連続ラインを通過するシートを追跡する
当社のフォルダグルアー・ステッチャーは、異なるコンセプトに基づいて設計されている。すなわち、シートが投入された瞬間から完成した段ボール箱として排出される瞬間まで、シートを1本のライン上に保持し、シートを持ち上げたり、再配置したり、別の装置にハンドオフしたりする必要がないようにすることである。
このシーケンスは、自動ベルト吸引給紙から始まる。これにより、シートが制御された安定したペースで1枚ずつラインに引き込まれる。給紙が下流のすべての工程のリズムを決定するため、給紙を自動化し一貫性を保つことで、ラインの残りの部分がシート間の手動入力を待つことなく動作できるようになる。
そこから、シートは直接自動糊付け工程に移動する。糊付けは別の機械ではなく同じライン上で給紙に続いて行われるため、糊の塗布は、オペレーターが移動後にシートをどれだけ正確に再配置したかに依存するのではなく、シートが到着したときの位置に合わせてタイミングが調整される。次に自動折りが行われ、糊付けされたシートは、新しい基準点や手動による再位置合わせ工程を必要とせずに、直接折り工程に進む。
自動キャリブレーションは、このシーケンス全体にわたって実行され、単一の固定ポイントに留まるわけではない。シートが給紙から折りへと移動するにつれて、キャリブレーションはその位置を継続的にチェックし調整する。これにより、最終的な糊付けまたはステッチング工程が、以前の工程から持ち越された小さなエラーを増幅させることなく、正確な開始点から作業できるようになる。
その後、ラインは製造する段ボール箱の種類に応じて、糊付けモードまたはステッチングモードのいずれかに移行する。両モードとも、その前に同じ給紙、折り、キャリブレーション工程を共有するため、糊付けされた箱とステッチングされた箱の切り替えは、別の機械を再構成したり、別のラインでシートを再起動したりすることを意味しない。糊付けモードでは、シーケンスは毎分約180メートルの機械速度で動作する。ステッチングモードでは、平均ステッチング速度は毎分約80メートルであり、ステッチ間隔は30ミリメートルから120ミリメートルの間で調整可能で、さまざまな段ボール箱の仕様に対応する。
糊付けまたはステッチングが完了すると、完成した段ボール箱は直接パッキング工程に進む。必要に応じてフラップ折り装置をオプションで追加でき、その後、完成品出力、自動計数およびスタッキングに進む。ラインの開始時に平らなボードとして投入されたシートは、その間プロセスから取り出されることなく、積み重ねられた完成した段ボール箱として排出される。
ハンドオフが速度と同じくらい重要な理由
シートを1本の連続ラインに保持することの実際的な結果は、別々のステーションで構成されたセットアップと比較して、転送ポイントの数が大幅に減少することである。転送ポイントが少ないということは、シートがずれる可能性が減り、ステーション間のタイミングがずれる箇所が減り、最初の給紙から最後のスタッキングまでの全体的な手動ハンドリングが減少することを意味する。
キャリブレーションを1つのステーションだけでなく、シーケンス全体にわたって連続的に実行することも、生産ロット全体で一貫性がどのように構築されるかを変える。各段階が独自に設定された基準点から作業する代わりに、ラインは1つのキャリブレーションされた位置を糊付け、折り、ステッチング全体にわたって保持する。これにより、ロットの最初の製品から最後の製品まで、段ボール箱の寸法がより近くに保たれる。
トラブルシューティングにも実用的な利点がある。完成した段ボール箱に欠陥が見られた場合、単一の連続ラインをチェックする方が、それぞれ独自の設定を持つ複数の別々の機械を遡って調査するよりも直接的なプロセスである。問題に気づいてから原因を特定するまでの経路が短いほど、調整が必要な場合のダウンタイムが短縮される傾向がある。
ワークフローこそが真のアドバンテージであるという考えに基づいて設計
当社は、全自動高速フォルダグルアー・ステッチャーを、各段階が次にどれだけうまくハンドオフするかが、単一の段階が単独でどれだけ速く動作するかと同じくらい重要であるという前提に基づいて設計している。生産ラインは、高速な糊付けステーションと高速なステッチングステーションを備えていても、シートを手動で移動させる必要があるたびに、時間と一貫性を失う可能性がある。
当社のラインのすべての段階(ベルト吸引給紙から糊付け、折り、キャリブレーション、そして糊付けまたはステッチングまで)は、後からリンクされた一連の独立したステーションではなく、1つの接続されたシーケンスとして機能するように構築されている。この継続性こそが、ラインが動作中のモードに関係なく、ロット全体で一貫した段ボール箱の寸法を維持することを可能にする。
このワークフローがお客様が製造する特定の段ボール箱にどのように適用されるかをご覧になりたい場合は、シーケンスについてさらに詳しく説明するか、ラインの稼働デモンストレーションを手配することを喜んで提供する。
 製品



