熟練オペレーターの採用・維持は、段ボール箱工場運営における喫緊の課題の一つとなっている。人件費は上昇の一途をたどり、ベテラン作業員が退職すれば容易に代替は効かず、作業員の判断に依存する生産ラインは人員構成が変わった途端に品質の安定性を失う。設備がどれだけ人的作業に依存しているかは、定格速度と同等に重要な要素であり、一般的な糊付けおよびステッチングラインにおいて、その依存が実際にどの工程に存在するかを精査する価値がある。
手作業が依然としてラインを支配する工程
多くの糊付け・ステッチングラインでは、複数の工程が依然として人の手による円滑な稼働に依存している。シートの積載や移動が手作業で行われる場面は多く、特に別体の糊付け機とステッチング機の間の受け渡し部では、シートを一方のラインから取り上げ、他方のラインにセットする必要がある。ラインが稼働するたびに、この受け渡しを管理する人員が常に必要となる。
パラメータ設定も、手作業の比重が大きい領域である。糊量、折り角度、ステッチ間隔は、固定された再現性のある設定値ではなく、オペレーターの経験に基づき目視や感覚で調整されることが多い。こうした調整を習得するには時間を要し、調整を誤れば、わずかなズレであっても、後工程で一貫性のないカートンとして顕在化する。また、2台の機械が別体である場合、通常はそれぞれに監視要員が必要となる。なぜなら、一方のラインで問題が発生しても、他方の担当者が自動的にそれを検知する仕組みがないからだ。異常発生時には、統合されたシステムで状況を把握するのではなく、各ステーションを個別に確認する手間が発生する。計数や積層が自動化されていない場合、その工程にもさらなる人手が必要となる。
このような手作業への過度な依存は、時間の経過とともにコストを累積させる。多くの市場では熟練オペレーターの賃金が上昇し続けており、新規採用者が糊の塗布状態や折り位置の精度を確実に判断できるようになるまでのトレーニングには、一朝一夕では済まない本格的な時間を要する。ベテランが退職すれば、その判断力は失われ、後任者が同等の水準に達するまでラインの生産品質は変動する。手作業工程の増加は、検査漏れ、調整ミス、シートの破損などのリスクを高める。長時間のシフトによる疲労や注意力散漫が原因である。採用難や離職率の高い地域では、手作業への依存度が高いラインは人員確保が困難になり、安定した生産量を維持することが難しくなる。現実的に、手作業工程の多いラインは、設備自体の能力ではなく、その日の担当者によって生産量が左右されるラインであると言える。
自動化が手作業工程を代替する領域
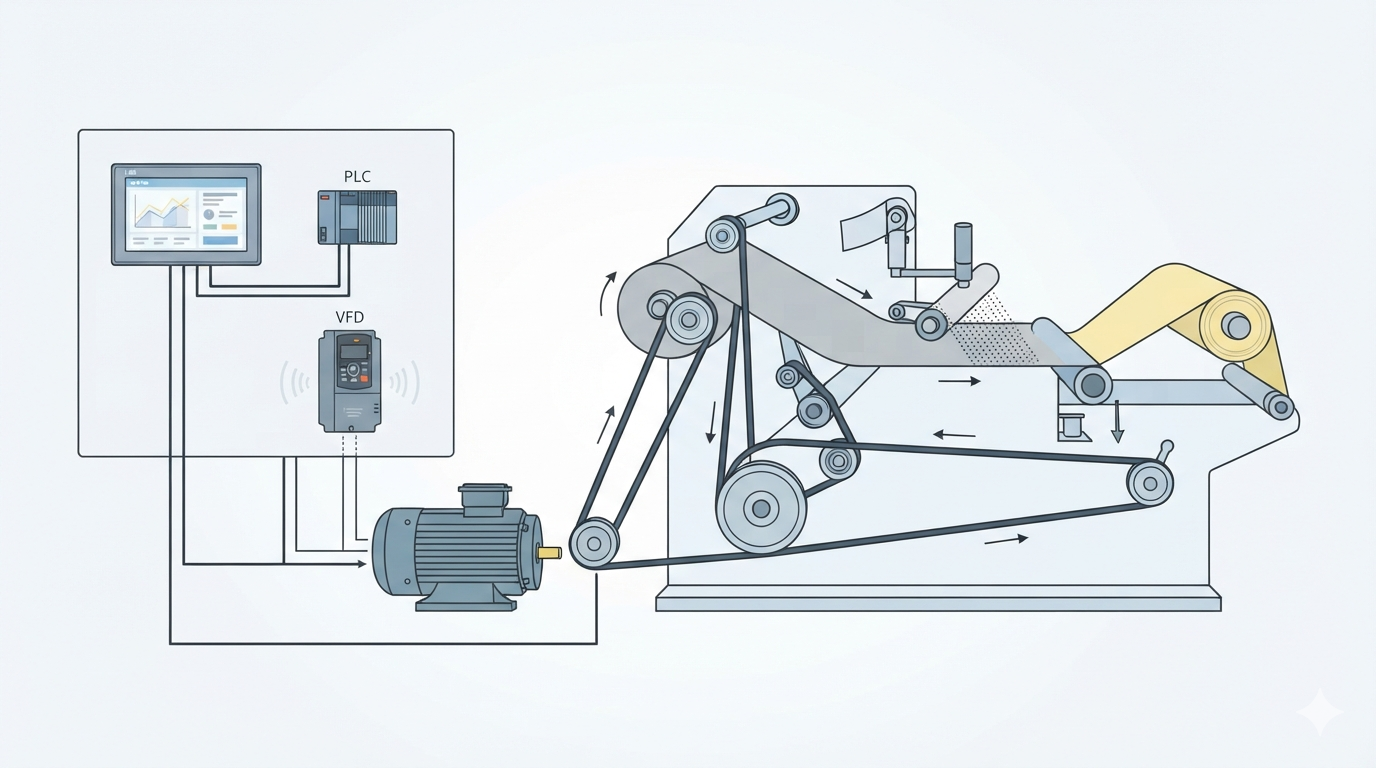
当社の全自動高速フォルダグルアー・ステッチャーは、こうした依存ポイントを低減するために設計されており、自動化を単なる手作業工程へのアドオンとしては捉えていない。自動ベルト吸着給紙により、従来ラインで最も反復的で労働集約的な役割の一つであった、作業員による手作業でのシート供給が不要となる。
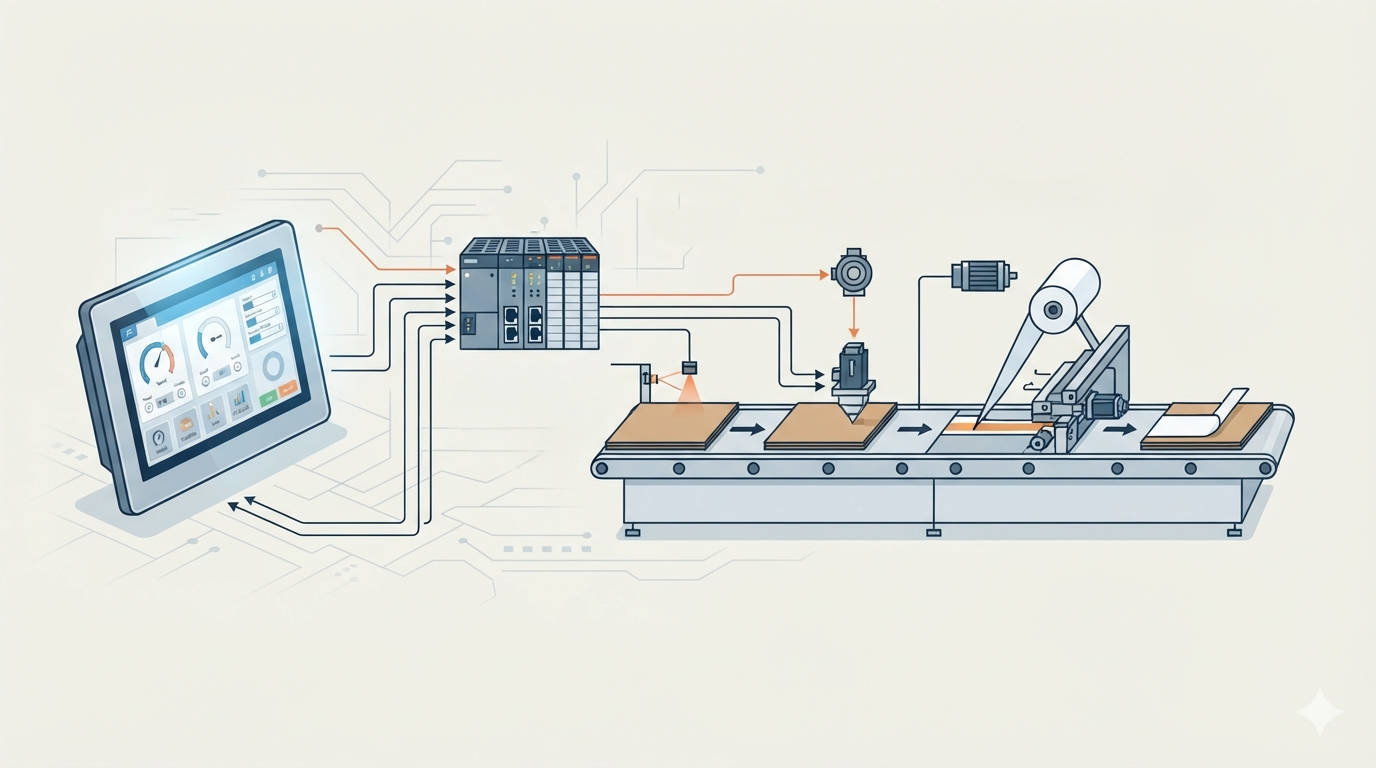
この設計の重要性が最も顕著に現れるのがキャリブレーションである。オペレーターが目視で位置を確認し、ラインを停止して修正する代わりに、シートが給紙、折り、糊付けまたはステッチングを通過する間、自動キャリブレーションが継続的に実行される。この変更だけで、熟練オペレーターがシフト中に繰り返し行う必要があった判断作業の大部分が排除され、その時点でのライン監視者の注意力や経験値に依存することなく実現される。
糊付けモードとステッチングモードが同一ラインで稼働するため、カートン種類の切り替え時に、人員を異なる機械に再配置したり、別の制御盤の操作を再教育する必要がない。糊付けモードで最大約180メートル/分の機械速度でラインを稼働させるオペレーターは、ステッチングモード(平均速度約80メートル/分、ステッチ間隔30~120ミリメートル調整可能)でも同様に操作できる。1つのチームで両方の生産モードをカバーできるため、別々の設備に習熟した別々のクルーを用意する必要がない。ライン末端の自動計数・積層装置が完成カートンを直接処理するため、この工程でも完成品を手作業で移動させる専任作業員が不要となる。
| 生産工程 | 従来の手動ライン | 全自動フォルダグルアー・ステッチャー |
|---|---|---|
| シート供給 | 手動によるシート積載・ハンドリング | 自動ベルト吸着給紙 |
| キャリブレーション | 手動による検査・調整 | 自動連続キャリブレーション |
| 糊付け・ステッチング | 別々の機械に別々のオペレーターが必要な場合あり | 糊付けとステッチングを1ラインに統合 |
| 人員要件 | 各工程に多くのオペレーターが必要 | 生産ラインに必要なオペレーター数が少ない |
| パラメータ調整 | オペレーターの経験への依存度が高い | 自動化・協調された機械設定 |
| 完成カートン | 手動計数・積層 | 自動計数・積層 |
| 生産の一貫性 | 疲労やオペレーター間の差の影響を受けやすい | より一貫性のある自動化ワークフロー |
| 生産速度 | 設備と手作業の処理能力に依存 | 糊付けモード:最大180m/分、ステッチングモード:約80m/分 |
手作業工程削減による実際の変化
最も直接的な効果は、同一生産量を維持するために必要な人員が少なくなることである。工場は現在の生産能力を維持するためだけに、追加のオペレーターを採用・訓練し続ける必要がなくなる。これは、熟練労働力の確保が困難な市場において特に重要である。
自動化はまた、従来オペレーターの判断に依存していた作業の大部分を引き継ぐ。連続キャリブレーション、安定した給紙、協調された糊付けまたはステッチングにより、スタッフの離職、疲労、オペレーター間の技術差に起因する品質変動が低減される。個々の判断に依存する度合いが低いラインは、担当者が誰であっても、シフト間での生産品質の安定性が高くなる。
賃金が上昇し、信頼できる作業員の確保が確実でない環境では、ラインの自動化の度合いは、工場の生産量を安定させられるかどうかの直接的な要因となる。需要に対応する一つの方法は人員を増やすことだが、それは唯一の手段ではなく、最も予測しにくい手段でもある。より自動化されたラインは、地域の労働市場の状況に依存せずに生産能力を維持する方法を提供する。これは速度を犠牲にするものでもない。なぜなら、手作業を削減する自動化シーケンスこそが、糊付けモードとステッチングモードの両方で定格機械速度での運転を可能にするからである。
人的変動要因を低減する設計
当社の全自動高速フォルダグルアー・ステッチャーは、手作業への依存を減らすことは人を排除することではなく、工場の生産量を、制御できない人員変動の影響から守ることにあるという考えに基づいて設計されている。連続自動キャリブレーション、自動給紙、糊付けモードとステッチングモードの共有ラインが、この取り組みにおいて最も重要な設計要素である。
人員確保のプレッシャーがすでに工場の生産能力計画に影響を与えているのであれば、現在のラインのどの工程が依然として手作業による判断に依存しており、その依存を設計段階で排除できるかを検討する価値がある。当社は、当社設備がその移行をどのように実現するかについての説明、またはライン稼働のデモンストレーションの手配を喜んで行う。
 技術百科