


段ボール箱メーカーは、糊付けとステッチを別々の工程として行い、それぞれを専用の機械で処理することが多い。シートは一方のラインで折り畳まれ糊付けされ、その後、カウント、積載、出荷が可能になる前に、物理的に別の機械に運ばれてステッチが施される。この分割された工程は長年にわたって段ボール箱生産の形態を形作ってきたが、同時に、現場で日々顕在化する多くの回避可能な非効率性を生み出している。
2台の機械による方式の限界
糊付けとステッチが別々の機械で行われる場合、シートは一方の工程を離れ、もう一方の工程に入る必要がある。この受け渡しのポイントに、ほとんどの非効率性が集中する。オペレーターは半完成品の箱を物理的に移動させる必要があり、これによりハンドリング時間が増加し、箱が損傷したり、位置がずれたり、次の工程が始まる前に誤った順序で置かれたりする可能性が生じる。
キャリブレーションに関する問題もある。糊付け機とステッチ機はそれぞれ独立してセットアップされ、それぞれに異なるオペレーター、異なる設定、異なる許容誤差が存在する。各機械のキャリブレーション方法のわずかな違いは、バッチごとにわずかに異なる寸法の箱を生み出す可能性があり、これは大量注文に対して一貫した箱の寸法を必要とするバイヤーにとって、現実的な問題となる。
速度の不一致が問題をさらに複雑にする。糊付けラインとステッチラインが同じ速度で稼働することは稀であり、一方の機械が他方の機械を待つ状態になったり、中間仕掛品が両者の間に滞留したりする。シフト全体を通して、このボトルネックは回復が困難な生産ロスに累積的に繋がる。
最後に、2台の機械を稼働させるということは、2つの設置面積を必要とすることを意味する。段ボール工場はスペースに余裕がないことが多く、独立したステッチラインを追加することは、多くの工場で簡単に受け入れられないレイアウトの延長を意味する。糊付けされたシームとステッチによる補強の両方を必要とする箱を顧客が注文するメーカーにとって、この2台構成は、毎日のようにコスト増加と調整の手間の原因となる。
この構成には人件費の増加も伴う。2台の機械には通常、それぞれ異なる操作パネル、異なる調整箇所、異なるメンテナンスルーチンに精通した、訓練された2人のオペレーターが必要となる。一人のオペレーターが欠勤したり、一方の機械が修理を必要とする場合、2つのラインは互いにカバーできるように設計されていないため、もう一方の生産工程は待たされることになる。トレーニング時間は2倍になり、交換部品の在庫は2倍になり、品質問題のトラブルシューティングには、問題の原因がどちらの機械にあるのかを特定するために、2台の機械を個別にチェックする必要が生じることが多い。
両方の機能を実行する単一ラインの設計
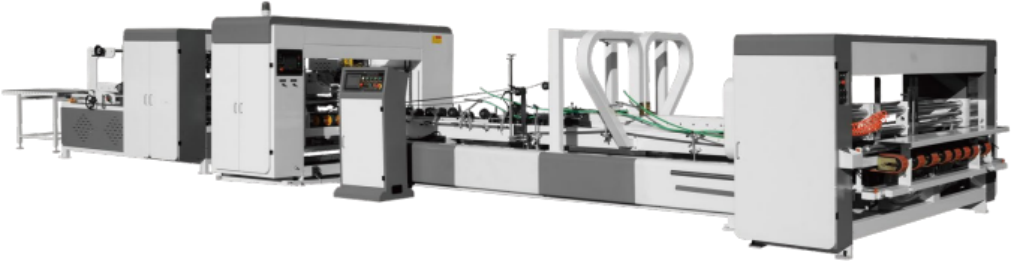
当社はこれとは異なるアプローチをとった。糊付けとステッチを2つの別々の製造工程として扱う代わりに、シートを自動ベルト吸引給紙、自動糊付け、自動折り、自動キャリブレーション、自動糊付けまたはステッチへと、すべて一貫したラインで搬送する単一の機械を構築した。シートの給紙は一度だけで、箱が完成してカウントと積載の準備が整うまで、ラインから出ることはない。
この設計の中核は、設備を変更することなく2つの作業モードを切り替えられる機械である。糊付けモードでは、ラインは約170メートル/分までの速度で稼働し、約1#から12#までのカートンサイズを処理できるため、幅広い箱の注文に対応できる。ステッチモードでは、同じラインが平均ステッチ速度約80メートル/分で稼働し、ステッチ間隔は30mmから120mmの間で調整可能であるため、単一の設定に固定されることなく、様々な箱の仕様に合わせることができる。釘の供給は最大800本/分で、ステッチ工程のペースをラインの他の部分の速度に合わせることができる。
両方の工程が同一の給紙、折り、キャリブレーション段階を共有するため、1つの箱に対して2回キャリブレーションをやり直す必要はない。自動キャリブレーションは工程の一部として実行されるため、2つの独立して調整された機械が互いに一致することに依存するのではなく、生産ロットの最初の箱から最後の箱まで寸法を一定に保つのに役立つ。
機械の糊付け側は、約1200mm×2600mmまで、最小約170mm×420mmまでのカートンサイズに対応できるように設計されている。また、C+D+C構造のボール紙厚は最大850mm、A+B+D+E構造の複合では最大約2600mmまで対応可能で、機械速度は最大180メートル/分である。ステッチ側では、約300mm×800mmから2600mmまでの箱サイズ、約100mmから300mmまでの振り幅、そして顧客が指定する補強スタイルに適した最大ステープル口幅に対応する。この範囲が1つのラインに組み込まれているということは、同じ設備で、異なるサイズクラスに調整された別の機械を必要とせずに、小型の小売りカートンから大型の輸送箱までを処理できることを意味する。
生産現場における意味合い
最も直接的な利点は、糊付けされたシームとステッチによる補強の両方を必要とする箱が、もはや2つの設備間を移動する必要がないことである。この変更により、ハンドリング工程が排除され、移動中の位置ずれの可能性が減り、原料シートを供給してから完成した箱を積載できる状態になるまでの全体的な時間が短縮される。
設置面積の削減も実用的な利点である。機械の設置面積は約14000mm×4000mm×2000mmであり、2台の別々の機械の合計長さと、それらの間で材料を移動するために必要なスペースを合わせたものではなく、1つのラインを占めるに過ぎない。レイアウトスペースが限られている工場では、糊付けとステッチを1つのラインに統合することで、そうでなければ2台目の機械とその周辺のバッファエリアに充てられていたであろうスペースを解放できる。
同じラインが両方のモードを処理するため、オペレーターは2つの設定、2つのメンテナンススケジュール、または2つの障害点を管理する必要がない。フラップ折りアタッチメントや自動完成品カウント・積載装置などのオプション機能も同じワークフローに統合されるため、箱は、独立した緩やかに連結された段階を経るのではなく、調整された一連の流れに沿って、原料シートから梱包された出力へと移動する。
糊付けされたカートンとステッチされたカートンが混在する注文、または同じ箱に両方の機能が必要な単一の注文を受ける箱メーカーにとって、この種のセットアップはスケジューリングも簡素化する。異なる速度と異なるボトルネックを持つ2台の機械の能力を計画する代わりに、生産は、各モードの既知のスループットを持つ1つのラインに対して実行される。
品質管理も、監視するラインが1つだけである場合、より簡単になる。完成した箱に糊付けシームまたはステッチのいずれかに問題が見つかった場合、オペレーターは単一の工程をチェックするだけでよく、問題が発生した箇所を特定するために、箱を2台の別々の機械に遡って調査する必要はない。この短いフィードバックループにより、調整が迅速化され、生産ロットを最初から最後まで仕様により近い状態に保つことができる。
仕様だけでなく、製造経験に基づいて構築
当社は、単なる仕様書の数値だけでなく、生産工場の日々の現実を考慮して、段ボール箱成形設備を設計・製造している。糊付けとステッチを単一の自動ラインに組み合わせるというアイデアは、別々の機械間の受け渡しにどれだけの時間と設置面積が費やされているかを観察し、その受け渡しを回避するラインを構築することから生まれた。
ベルト吸引給紙から折り、糊付け、キャリブレーション、ステッチに至るまでの工程の一つ一つは、独立した段階の連鎖ではなく、一つの協調されたプロセスとして機能するように設計されている。これにより、機械が糊付けモードとステッチングモードのどちらで動作している場合でも、生産ロット全体を通して一貫した箱の寸法を保持することが可能になる。
現在の生産ラインで糊付けとステッチを別々の機械に分割している場合、単一のキャリブレーションされたラインが、設置面積、段取り替え時間、そして完成品の箱の一貫性にもたらす効果を検討する価値はある。当社は、この組み合わせを直接処理できるように本設備を製造しており、お客様の既存の生産セットアップにどのように適合するかについて、喜んでご説明させていただく。
 製品



