段ボール箱製造において、継ぎ目部の固定方法は接合強度にとどまらず、箱全体の機能に影響を与える。ステープルによる金属留めは機械的結合を形成する一方、糊付けは接着フラップを隣接パネルに接着させ、留め具を追加することなく接合を完了する。一枚物の段ボール箱では、平坦な継ぎ目および清潔な内面を実現できるため、糊付けが一般的な選択肢である。これらの接合方式の相違は、段ボール箱の設計、ハンドリング、および設備選定にも影響を及ぼし、成形工程における重要な判断要素となる。
ステッチ接合と糊付け接合は、異なる段ボール箱の要件に対応する
ステッチ接合は、接着フラップおよび隣接パネルに金属ステープルを打ち込む方式である。この方法は直接的であり、厚手の段ボール板を確実に保持できるため、一部の高荷重用途向け段ボール箱において現在も使用されている。糊付け接合は、接着フラップに接着剤を塗布し、その後隣接パネルへ圧着する方式である。その結果として得られるのは、金属部品を含まない平坦な接合部であり、2400 高効率全自動一枚物フォルダーグルアー 柔軟な紙箱生産向けまたは2600 強化型全自動一枚物フォルダーグルアー 高強度段ボール箱向けによる単一通過工程で形成される。
いずれの方式も、すべてのケースにおいて優れているわけではない。段ボール板の厚さ、内容物の重量、保管環境、およびその後の段ボール箱を取り扱う設備の仕様など、複数の要因が接合方式の選択に影響を与える。重機器部品を包装する工場ではステープルを合理的に選択する場合がある一方、軽量段ボール箱を大量生産する工場では接着剤を好む傾向がある。
一枚物の段ボール箱が糊付け接合を採用する主な理由
第一の理由は「平坦性」である。接着フラップがパネルに接着されると、接合部は段ボール板表面にほぼ密着するため、段ボール箱は折り畳み時に整然と平らになり、保管および輸送時の積み重ねも均一となる。対照的に、ステッチ接合では金属による盛り上がりが生じるため、積み重ね時に不均一な圧力が発生し、折り目沿いにわずかな膨らみが生じる。
第二の理由は「金属の不在」である。ステープルは突出し、隣接する段ボール箱に引っかかり、商品や作業面を傷つける可能性があり、また段ボール箱が湿気を吸収した場合には腐食を引き起こすリスクがある。糊付け接合はこうした課題を解消する。さらに、段ボール箱が紙板および接着剤のみから構成されるため、リサイクル処理が簡素化される(ただし、地域ごとのリサイクル規則は異なり、各メーカーが自ら確認する必要がある)。
第三の理由は「自動化への適合性」である。2400 高効率全自動一枚物フォルダーグルアー 柔軟な紙箱生産向けおよび2600 強化型全自動一枚物フォルダーグルアー 高強度段ボール箱向けは、糊の塗布、パネルの折り畳み、アライメント補正、接合部の圧着を連続して行い、得られる段ボール箱は寸法ばらつきが極めて小さい。この寸法の一貫性は、後工程の自動立ち上げ・充填・シーリング設備にとって不可欠である。これらの設備は、毎回同一の動作で段ボール箱を開いて直角に立ち上げることを前提として設計されている。枚数単位で生産される一枚物の段ボール箱において、接合方式と機械の適合性が糊付け選択の大きな要因となっている。
衣料品、書籍、ボトル入り飲料:接合方式の選択が特に重要となる用途
衣料品および繊維製品の包装では、平坦かつ清潔な接合面の利点が顕著である。布地およびポリ袋は露出したステープルに引っかかりやすく、引っかかりや傷は納品時点において明確な外観不良となる。また、衣料品用段ボール箱は通常、平置きで保管され、包装ライン上で立ち上げられるため、滑らかな接合面は折り畳み・積み重ね・立ち上げの各工程を抵抗なく遂行可能にする。
書籍および印刷物の輸送では、より慎重な判断が必要となる。表紙および角部はこすれに敏感であり、金属を含まない接合方式は製品への傷跡リスクを低減する。一方で、書籍の段ボール箱は重量が大きいため、適切な接合方式は段ボール板のグレードおよび荷重条件に依存する。一部のメーカーでは、最も重量のある箱に対して依然としてステープルを選択している。当社では、一般論に依拠するのではなく、実際の内容物に対する接合試験を推奨する。
ボトル入り飲料およびガラス製品の包装には、さらに別の要件が加わる。これらの段ボール箱は、しばしば仕切り板を内蔵し、パレット上に複数層で積み重ねられるため、直方体形状および均一な接合部が重要となる。均一に糊付けされた接合部は、段ボール箱の幾何学的形状の一貫性を支え、その一貫性は積み重ね時の荷重分散をより均等に保つのに寄与する。ここでは特定の荷重性能を保証しないが、その性能は段ボール板の種類、接着剤の特性、および各工場における積み重ね条件に依存する。
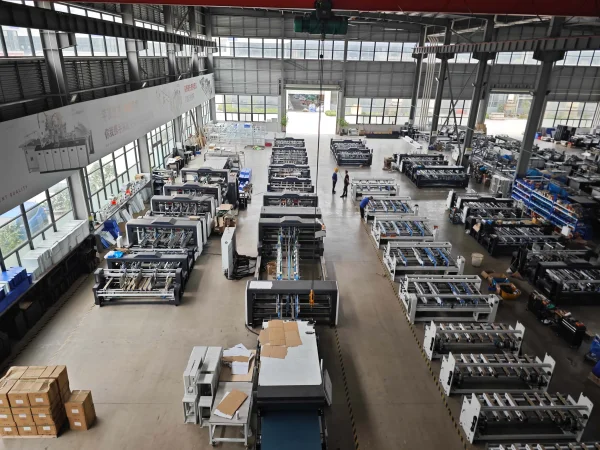
当社機械における糊付け接合の信頼性維持
糊付け接合の信頼性は、それを生成するプロセスの信頼性に等しい。そのため、当社は一枚物のフォルダグルーアー機械を、接合部の一貫性を最優先に設計している。段ボール板は自動ベルト吸引システムにより1枚ずつ供給され、接着フラップへの糊塗布、パネルの折り畳み、自動キャリブレーションによる段ボール箱の直角度補正を経て、接合部が圧着される。完成した段ボール箱は出力端でカウントされ、スタックされる。また、工場レイアウトに応じて、オプションの段ボール箱反転機能および梱包配置機能を提供する。
多様なサイズおよび中量ロットで生産される衣料品・繊維製品用段ボール箱では、安定した糊塗布位置およびキャリブレーションにより、接着フラップがすべての段ボール箱で同一位置に正確に着地する。これにより、平置き保管時および後工程の立ち上げ時に段ボール箱が常に直角を保ち、滑らかに展開される。書籍および印刷物向けの受注では、均一な圧着および整然としたカウントスタックにより、完成ロットを梱包工程へ即座に移送することが可能となる。ボトル入り飲料およびガラス製品向け段ボール箱は、高さおよび底面積のバリエーションが極めて大きいが、当社機械が対応可能な段ボール板サイズの幅広さにより、単一の生産ラインで多様な仕様をカバーできる。
安定運転は、信頼性を支えるもう一つの柱である。長時間の連続運転においても安定して稼働する機械は、長時間にわたって外観および機能が均一な接合部を生成し、停止回数の削減は検査保留段ボール箱の減少につながる。当社は安定運転を前提に機械を設計・製造し、アフターサービスチームによるサポート体制を整備しているため、機械の使用期間中に発生するあらゆる疑問に対して明確な窓口を提供できる。
自社の段ボール箱に最適な接合方式の選択
糊付けとステッチの選択は、段ボール箱そのものおよび内容物の特性に基づく。軽~中荷重、平置き保管、清潔な表面、自動包装ラインの導入といった条件は糊付けを指向する一方、極めて重量のある荷物や厚手の段ボール板の場合にはステッチが正当化される場合がある。妥当な選択は、これらの要因を総合的に評価し、自社工場の実際の条件下での接合試験を実施することによって初めて得られる。
当社は、糊付け接合を要する段ボール箱の生産者向けに、2400 高効率全自動一枚物フォルダーグルアー 柔軟な紙箱生産向けおよび2600 強化型全自動一枚物フォルダーグルアー 高強度段ボール箱向けを製造している。また、ステッチ接合がより適しているケースについては、代替案としての検討も可能である。段ボール箱の形状、段ボール板のグレード、および見込まれる生産量をお知らせいただければ、当社チームが詳細に検討し、貴社工場の運用スタイルに合致する機械構成を提案する。
 応用シーン