


段ボール箱の需要は、ほぼ常に一定であることはない。季節的なピーク、プロモーションキャンペーン、顧客の在庫計画の変更などにより、単一の年度内で注文量が上下に大きく変動する。繁忙期の最大需要に合わせて設計された生産ラインは、それ以外の期間において過剰な余力を持ち、平均需要を基準に設計されたラインは、注文が急増した際に対応に苦慮する。
従来型フォルダグルーアーが変動注文に弱い理由
注文量の変動は、課題の半分にすぎない。需要の変動は通常、短納期ロットの増加および多様な段ボール箱サイズの混在を伴うため、機械の仕様切替頻度は、定格出力で示される想定よりも大幅に高くなる。従来型装置では、各仕様切替ごとにガイドの再位置決め、給紙調整、折り・接着ラインの目視確認を目的とした試運転が必要となる。ロットが小さい場合、これらの調整時間は作業シフト全体の大きな割合を占めることになる。
給紙機構は次の脆弱点である。多くの旧式機械は単一の段ボール積み重ね位置に依存しており、オペレーターは段ボール補充のため、ライン速度を低下させたり、一時停止せざるを得ない。長時間連続運転ではこの停止はわずかな障害で済むが、短納期・高頻度ロットでは中断が累積し、実効生産能力を静かに低下させる。また、不均一な給紙により段ボールシートがずれやすく、ずれたシートは折り位置の偏りや接着フラップの不均一を引き起こす。
品質の一貫性が最後の要件である。摩耗したベルト、手動によるガイド設定、限定された接着剤選択肢により、低速運転時と高速運転時で同一の品質基準を維持することが困難となる。閑散期には低速で稼働し、繁忙期にはフルパワーで稼働する工場には、両条件において予測可能な挙動を示す機械が必要である。機械がその要件を満たさない場合、再加工、不良段ボール箱の発生、顧客からの苦情が増加する傾向にある。
給紙機構および継ぎ足し機構の設計が機械性能に与える影響
これらの課題への当社のアプローチは、仕様切替速度および接着精度に最も大きな影響を与える二つの構成部品、すなわち給紙機構および継ぎ足し機構から始まる。他の構成部品も重要であるが、これら二つが可変負荷に対する機械の対応能力を決定づける。
給紙機構は、独立制御のデュアルサーボモーターによって駆動される広幅ゴムベルトを採用し、シートの直進搬送を確保して片側へのずれを防止する。段ボールの積み重ね位置を二カ所設け、それぞれの配置は段ボール板厚および寸法に応じて調整可能である。一方の積み重ね位置から給紙中でも、オペレーターは他方の位置で次の段ボールを準備できるため、補充によるライン停止を回避できる。また、渦巻き吸引ポンプを用いた下方吸着構造により、シートをベルト面に確実に押さえつけ、滑らかで均一な搬送を支援する。調整可能な給紙ナイフにより、実際のサンプルに応じた非対称長さの設定が可能であり、セットアップ時に無駄な段ボールシートを発生させないレイアウトが採用されている。
継ぎ足し機構は、仕様切替および接着品質の両課題を同時に解決する。そのガイドプレート構造は電動制御のリードスクリューにより調整され、従来の反復的な手動再位置決めを、より高速かつ再現性の高い操作に置き換える。搬送ベルトはデュアルサーボモーターで駆動され、段ボール原紙はステッチゾーン内をより高精度で通過する。鋼球が段ボールを圧着し、プラスチック製カバーが騒音低減と接着剤の確実な付着を支援する。接着界面では、ホット接着とコールド接着のダブルコーティングにより接合強度を高め、光電センサーがシリンダーを制御して継ぎ足し位置を正確に規定する。
接着機構は、機械式ローラー塗布方式で上記機能を支援する。オペレーターは段ボール材質および接着剤要件に応じて、ホット接着またはコールド接着のいずれかを選択でき、スプレー式接着システムもオプションとして提供される。サイドに設置されたダブル接着システムは、シートの二次位置決め精度を向上させ、注文ごとに異なる段ボール形状への対応に貢献する。
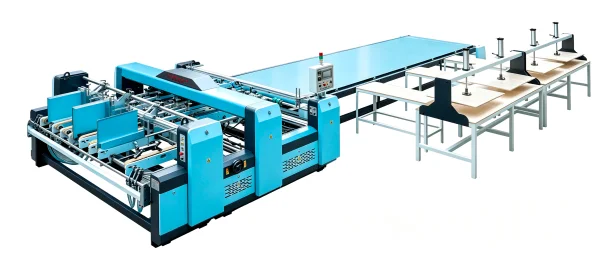
当社半自動機が不均一な負荷に対応する方法
これらの構成部品の価値は、実際の生産状況との整合性において明確になる。例えば、大型ショッピングイベント直前の季節的ピーク期において、工場は単一のオペレーターチームによる連続運転を必要とする。二カ所の段ボール積み重ね位置により、流れを止めることなく補充が可能であり、サーボ制御給紙により、シフト継続中にシート位置の安定性を維持できる。
多様な寸法の段ボールを扱う多数の小ロット注文を受注する工場では、最高速度よりもセットアップ時間の短縮が重要となる。ガイドプレートの電動調整により、仕様間の切替作業が大幅に簡素化され、積み重ね位置の調整も新たな段ボールサイズに即座に対応可能である。単一日に複数の短納期ロットを処理する地域向けパッケージング買付先を担当する工場は、このような柔軟性から最も恩恵を受ける。
閑散期においても、半自動構成は実用的である。オペレーターが装填および監視に継続的に関与することで、注文減少時における設備運用コストを抑制できる一方、需要回復時には同設備をより高速で稼働させる能力を保持する。さらに、本機は多ステーション形式で2枚貼りフォルダーグルアー作業を実行するため、小型設備では対応できない大形段ボールの処理も可能である。当社は、多ステーション構成および単一ステーション構成の双方を製造しており、設置可能な床面積および想定される段ボールサイズに応じて選択可能である。
半自動機と完全自動化ラインの比較検討
半自動機はすべての工場に適しているわけではない。同一段ボール形状を長時間・大量に生産する工場には、カートン単位あたりの労務コスト削減を実現する完全自動化ラインが一般に適している。一方、注文量の変動が大きく、段ボールデザインが多様であり、短納期ロットが頻発する工場には、柔軟性および投資コントロールが生産性と同等に重要なため、半自動設備がより適していることが多い。
判断は主にロットサイズ、製品バリエーション、および可用労働力に依存する。仕様変更が頻繁であり、段ボールサイズが多様な工場では、最高速度よりも迅速なセットアップと信頼性の高い給紙性能が優先される。半自動2ピース段ボール箱フォルダグルーアーは、運用効率と注文間切替能力の実用的なバランスを提供する。
工場レイアウトも重要である。多ステーション構成は、積み重ねテーブルおよび資材搬送のためのスペースを要するが、単一ステーション構成は一般的に設置面積が小さい。利用可能な床面積および資材フローに適合するレイアウトを選択することで、ハンドリングボトルネックを防止し、生産の円滑な進行を確保できる。
適切な機械を中心に柔軟な生産能力を構築する
段ボール包装市場における需要の変動は恒常的な特徴であるため、設備選定は最高速度のみならず、変化への吸収能力によって評価されるべきである。連続給紙、迅速な調整、安定した継ぎ足しは、不均一な注文が引き起こす三つの課題——仕様切替時の時間損失、流れの中断、接着品質のばらつき——に対する実用的な解決策である。
当社は、こうした実際の作業条件を念頭に置いてフォルダグルーアー機械を設計・製造している。当社設備はCE認証を取得しており、中国特許証明書による保護を受けており、世界中の多くの地域の顧客に納入実績がある。注文量の変動が大きい生産計画に半自動2ピース段ボール箱フォルダグルーアーを導入検討されている場合、当社チームはお客様の取り扱う段ボールサイズ、ロットパターン、工場レイアウトについて詳細にヒアリングを行い、最適な機種構成(LY2300 高安定性・高信頼性フレキシブル単一ステーション2枚貼りフォルダーグルアー、LY3500 産業グレード高容量強化型多ステーション2枚貼りフォルダーグルアー生産ライン、LY2900 多用途・高効率多ステーション式2枚貼りフォルダーグルアー 多サイズ段ボール箱生産対応、LY2600 高速・高効率・高信頼性フレキシブル半自動2枚貼りフォルダーグルアー、LY2300 高安定性・高性能フレキシブル多ステーション2枚貼りフォルダーグルアー)をご提案・評価いたします。
 応用シーン






