


段ボール折り込み接着機は、生産工程全体を通じて正確な給紙、折り込み、接着を維持するために、構造的安定性に依存している。フレーム、伝動システム、または各作業ユニットの安定性が損なわれると、機械自体は正常に稼働し続けていても、精度は徐々に低下していく。位置合わせ、タイミング、または圧力における僅かな偏差が、最終的には曲がった折り目、不均一なシーム、または直角度の悪い箱となって現れる。このため、折り込みや接着の不具合が繰り返し発生する場合、それを常に単独の工程上の問題として扱うべきではない。多くのケースにおいて、根本的な原因は機械の構造設計、そして連続運転下で精度を維持する能力にある。
脆弱なフレーム設計が折り精度に与える影響
ボルト締めフレーム構造で構築された折り込み接着機は、本質的に脆弱性を抱えている。ボルト締結部は、連続運転による繰り返しの機械的応力によって徐々に緩む可能性があり、いったん緩むとフレームはその形状を維持できずに撓み始める。中程度の速度では、この撓みは気付かれないかもしれない。しかし、同じ機械をより高い生産速度へと押し上げると、その影響は増幅される。振動が増加し、折り角度が変動し、接着剤の塗布位置がシートごとに不均一になる。
薄肉ゲージの鋼鈑製部品が問題をさらに悪化させる。十分な肉厚や剛性を欠いたフレームは、より重く多層の段ボールを加工する際に、その真直度を維持するのに苦労する。なぜなら、材料自体の質量と剛性の増加が、それを支える構造にかかる負荷を大きくするからである。数ヶ月の連続使用を経ると、ベアリングハウジングやガイドレールの摩耗が加速し、当初は軽微な公差の問題であったものが、繰り返し発生するメンテナンス上の懸念事項へと変わる。
伝動設計は、別のリスク要因をもたらす。給紙、折り込み、圧着といった複数のステーションを単一の主軸で駆動する機械は、長い機械的伝達チェーンが全ステーションのタイミングを同時に維持することに依存している。このチェーンにガタつきが蓄積されると、ライン速度が上昇するにつれてその影響は拡大し、ステーション間の同期が、最終的な折りに影響を及ぼす程度にずれてしまう可能性がある。
この影響は機械自体を超えて、下流工程にも及ぶ。位置ずれしたシーム、不均一な接着、わずかに直角度の悪い箱は、すべて構造的な不安定性に起因しており、これらの不良は完成品の圧縮強度や店頭での見栄えに現実的な影響を与える。また、これらは運用コストも伴う。調整のための停止頻度の増加、不良率の上昇、そして機械の定格能力を下回る生産量である。
構造的安定性が全ての基盤となる理由
安定性を、単なる多くの仕様の一つではなく、他の全ての性能指標が依存する基盤として捉えると理解が容易になる。折り精度は、荷重下でもその形状を維持するフレームに依存する。フルシフトにわたる一貫した生産量は、暖機運転や摩耗によって位置が変化しないコンポーネントに依存する。ロット間の均一性、これは大口注文をこなす加工業者にとって最も重要と言える指標だが、稼働開始から8時間経過しても開始直後と全く同じ挙動を示す機械に依存する。
この重要性は、かつてないほど高まっている。Eコマースのフルフィルメントと店頭即納可能な包装は、構造的強度とより清潔で見栄えの良い仕上げを兼ね備えた段ボール箱への需要を押し上げており、バイヤーは不安定性が生み出す外観や寸法の不一致に対する許容度を低下させている。言い換えれば、折り込み接着機の機械設計は、もはや単にどれだけ速く稼働するかだけでなく、その高速稼働中にどれだけ忠実に精度を維持できるかによって評価される時代なのである。
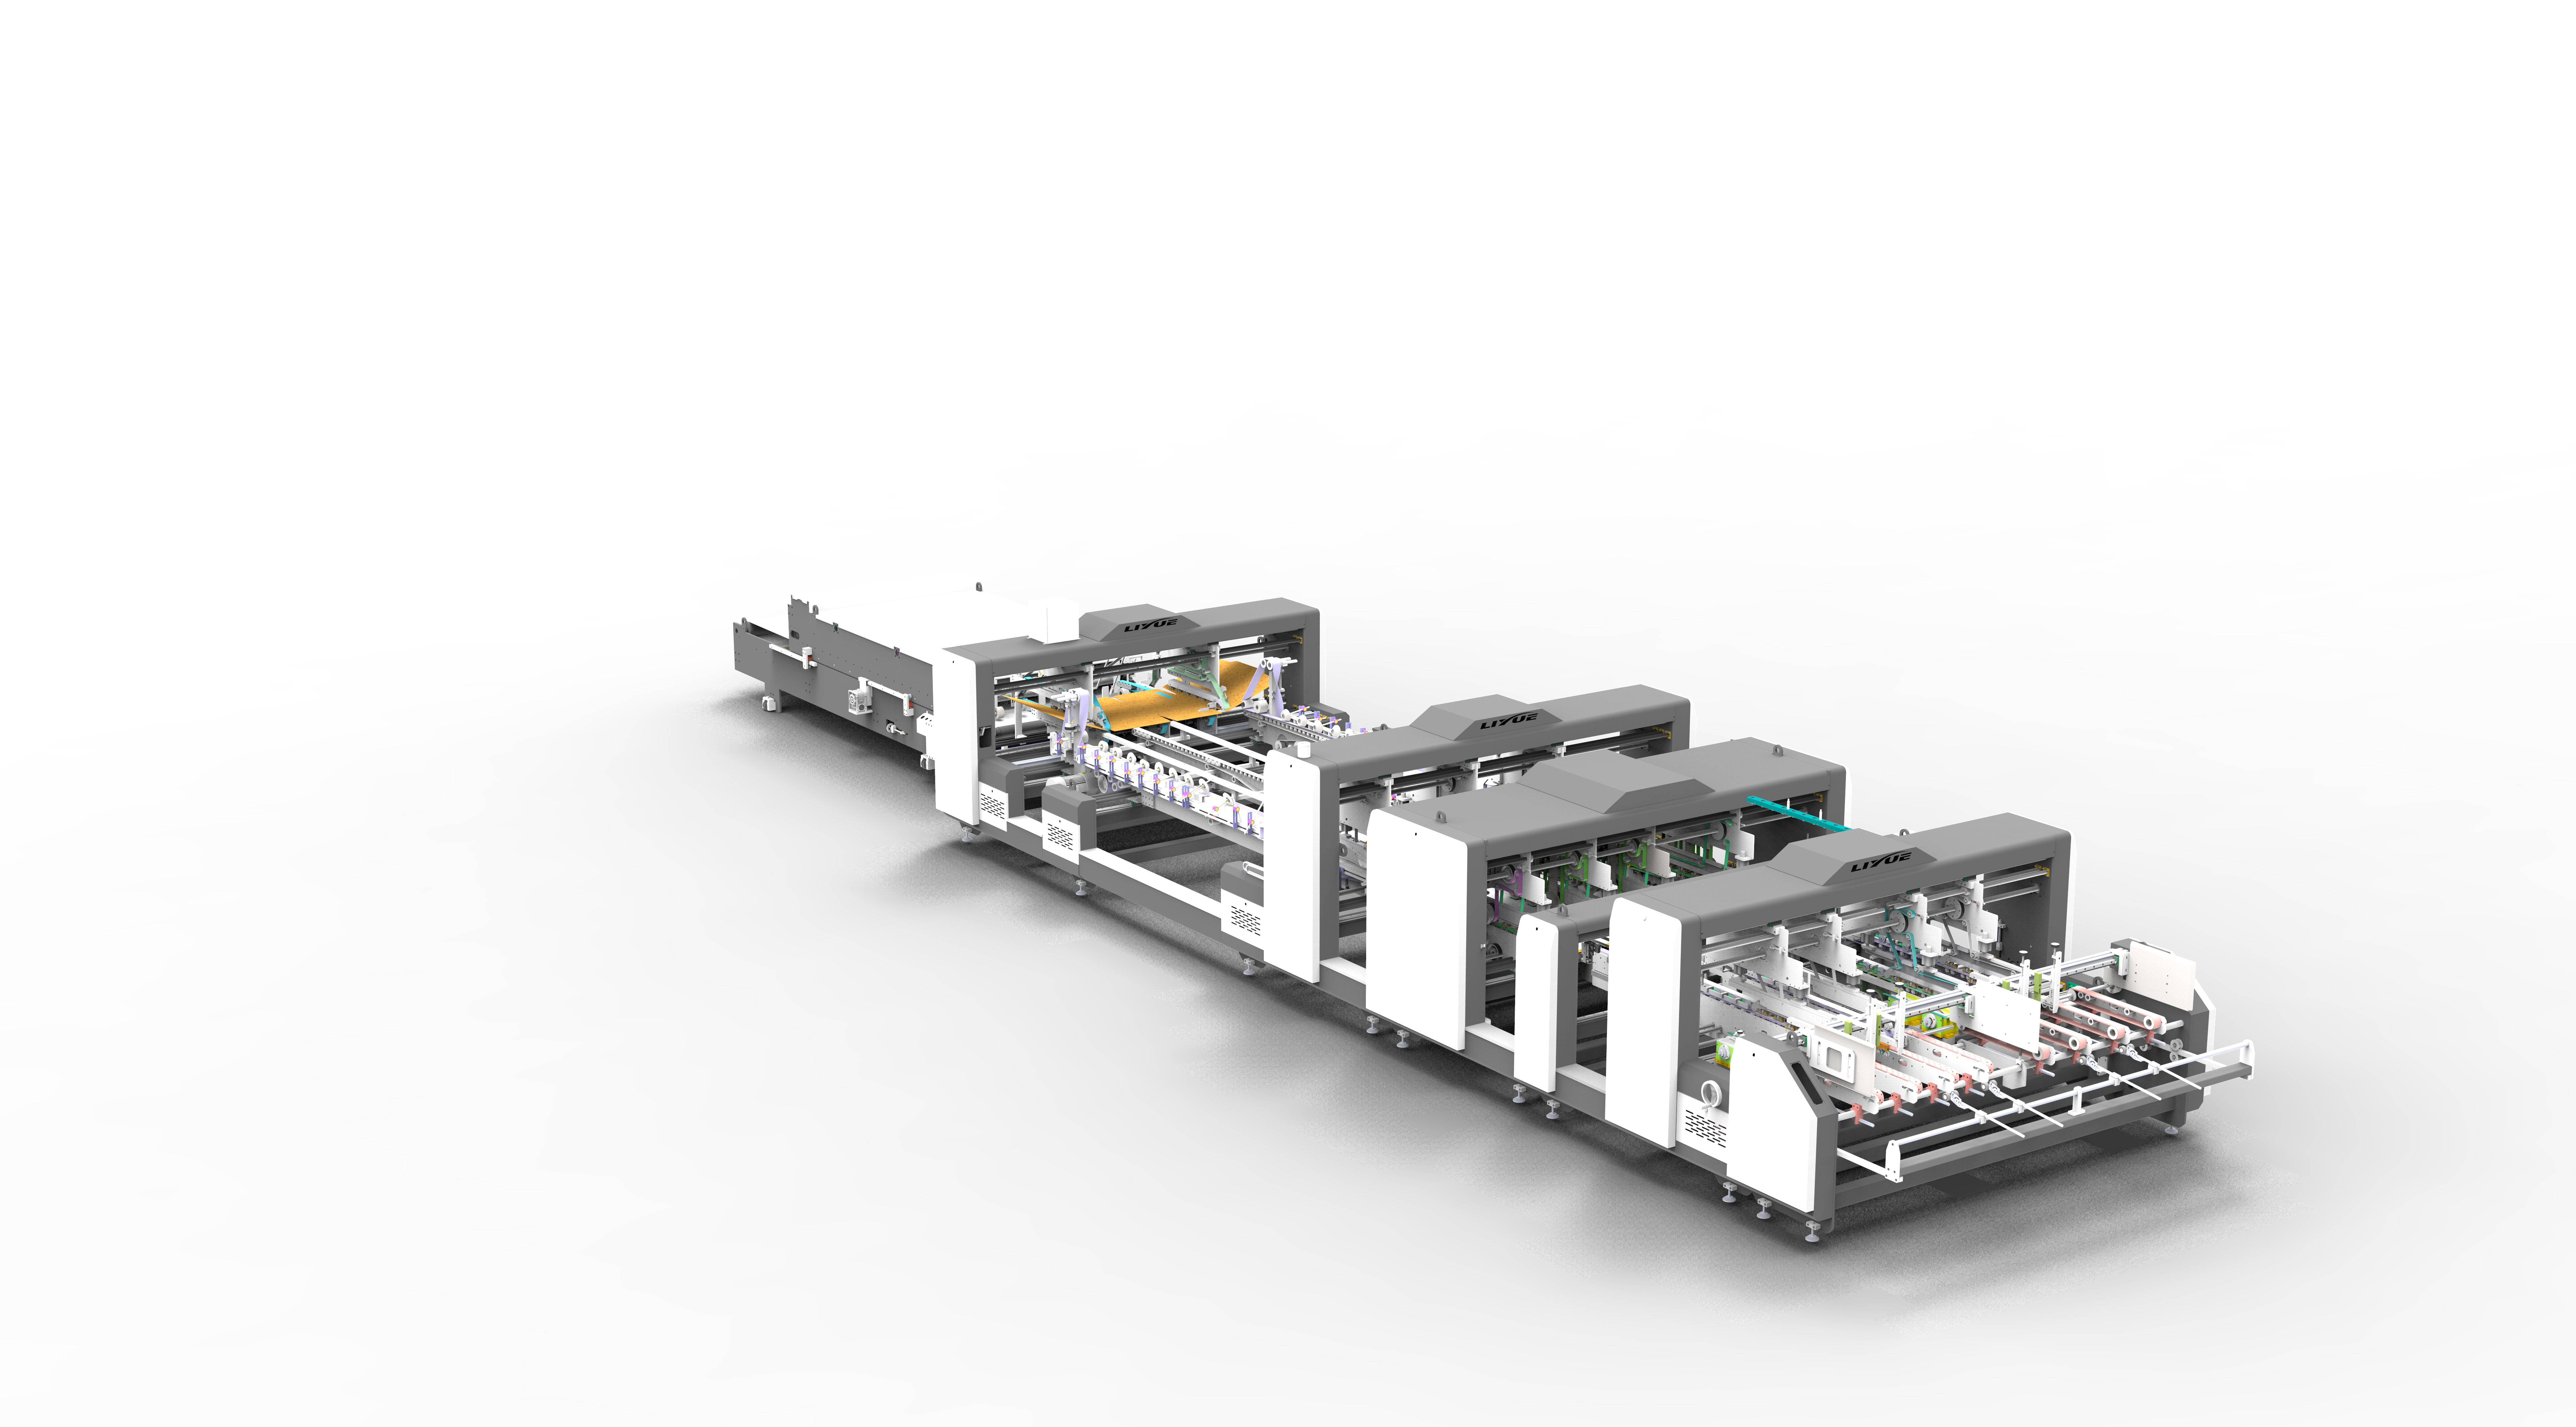
フレーム自体に安定性を組み込む
当社のアプローチは、機械の骨格から始まる。フレームをボルト締めされたセクションから組み立てるのではなく、溶接鋼鈑構造として構築し、主要なフレーム部材を単一の連続ユニットに接合する。溶接は、ボルト締結部が経時的に起こしやすい緩みを排除し、応力を個々の接続点に集中させるのではなく、フレーム全体に機械的負荷をより均等に分散させる。実際的な結果として、機械が高速で稼働している時や、より重い板紙を扱っている時でも、撓みに耐えるシャーシが実現する。
この構造上の選択は、要求の厳しい生産状況、例えば大判シートの長時間生産や、寸法精度が繰り返しの取り扱いや積み重ねに耐えなければならない輸出用包装向けのより重い多層段ボールの生産において、最も重要となる。この種の荷重下でも真直度を維持するフレームは、生産開始から終了まで一貫した折り線を保証する。
主要ステーションに渡る独立駆動アーキテクチャ
当社が適用する第二の構造原則は、同期問題に直接対処するものである。単一の主軸から長い機械的伝達チェーンを通じて動力を分配する代わりに、コアとなる作業ステーション(給紙、折り込み、圧着)をそれぞれ独自の独立モーターで駆動する。各セクションは、前段のステーションから蓄積されたガタつきを受け継ぐことなく独自のタイミングを維持するため、速度が上昇するにつれて同期が緩むどころか、より緊密に保たれる。
生のスループットと同様に一貫したタクトタイムが重要な大口バッチ注文を処理する加工業者にとって、このアーキテクチャは、より微妙でありながらも意味のある形で効果を発揮する。最初の100枚で正しく機能した折りシーケンスが、最後の1000枚でも正しく機能し続けるのである。生産工程中の調整回数の減少は、ダウンタイムの削減と、より予測可能な生産スケジュールにつながる。
ここで個別に詳述するまでもないが、他の構造要素もこの基盤を強化している。例えば、スプライシングステーションのスチールボール圧着機構と光電ガイドによる位置合わせは、高速スプライシング中に接合部を確実に固定するのに役立つ。これらの詳細は重要であるが、それらは「剛性と同期性を機械の機構に組み込んでから、高速運転を要求する」という、同じ根本哲学の延長線上にあるものとして機能する。
構造工学と製造規律の融合
これらの設計上の選択が単独で存在することはない。溶接フレームは、それ自身の不安定性をもたらさない駆動コンポーネントと組み合わされて初めて、その真価を発揮する。また、精密なモーター同期も、それらのモーターを支える構造が荷重下で安定している場合にのみ意味を持つ。その意味において、安定性とは単一の機能ではなく、協調して機能する多くの工学的決定の成果であると言える。
これこそが、段ボール箱生産用の折り込み接着機をエンジニアリングする際に、当社が自らに課す基準である。構造的剛性、協調制御される駆動システム、そしてそれらを結びつける詳細部品における精度は、完成した設計に後付けされたものではなく、当社が構築の出発点とする前提条件である。どの機械がシフトを重ねてもその精度を維持できるかを検討している加工業者にとって、この違いはまさに最も重要な場所、すなわちラインから排出される箱の一貫性に現れる。当社は、生産需要の進化に合わせてこれらの構造原則を継続的に改良している。なぜなら、折り込み接着機の長期的な価値は、定格最高速度によってではなく、その速度で、走行を重ねてもどれだけ確実に性能を発揮するかによって測られるからである。
 製品



