


平らな段ボールシートを、出荷可能な完成箱へと変えるプロセスは、一見すると単純に見える——シートが入り、箱が出てくる。フォルダーグルアマシンを製造してきた経験から言えば、この変形は、給紙、糊付け、折り、スクエアリング、搬送、そして大型カートン用のスプライシングという6つの連動した工程に依存している。各工程はそれぞれ異なる機械的機能を果たすが、当社が設計する機械において、それらが単独で機能することはない。糊付け部にわずかに位置がずれた状態でシートが入ると、そのずれは折り工程に持ち越され、折りの不整合はスクエアリング工程で再び表面化し、パレット上で平らに置けないカートンとなる。ラインをシートが通過するにつれて誤差が累積するため、当社は以下の6つの工程を、組み立てるべき6つの独立した部品としてではなく、エンジニアリングすべき一つのシステムとして捉えている。
なぜ最高速度だけでなく、ライン全体に注目するのか
段ボール箱メーカーは、フォルダーグルア設備を、毎分あたりのシート数やメートル数で表される最大出力速度で比較することが多い。速度は確かに重要な要素だが、それだけでは全体像を把握できない。そのため、当社は単一の代表的な数値だけを基準に設計することはない。機械が定格速度で高速運転できても、実際の生産条件下——可変の板厚、接着剤の挙動に影響を与える湿度、あるいは給紙部品の摩耗を露呈する長時間連続運転——において、給紙精度、糊付け、またはスクエアリングがその速度に追従できなければ、許容できない不良率が発生する可能性がある。
何世代ものフォルダーグルア設備を経験してきた工場長は、機械を判断する際、代表的な速度数値よりも、フルシフトを通じて何枚のシートを抜き取って手直しする必要があるかを重視する傾向がある。その結果は、以下に説明する6つのステーションがどれだけうまく同期しているかの関数であり、それが当社が自社設備に課す基準である。
給紙:小さな誤差の始まり
プロセスは、スタックから平らなブランクを分離し、1枚ずつ機械に送り込むことから始まる。これは簡単に聞こえるが、下流の欠陥の大部分が発生する工程でもある。スタック内の最上段または最下段のシートをゴムローラーで把持する摩擦ローラー式給紙システムは、2つの繰り返し発生する問題を抱えている。それは、2枚のブランクが同時に送り出される二枚送りと、特に長尺や薄肉で柔軟性の高いボードにおいて、シートが搬送中に横方向にずれるシートドリフトである。
当社は、これらの問題に対処するため、給紙部を吸引式給紙方式で構築している。摩擦接触のみに依存するのではなく、制御されたエア圧力を使用して、各シートを個別に持ち上げて保持し、ラインに送り出す。サイドガイドは調整可能で、様々な幅にわたってシートを中央に保持し、給紙装置の後部には延長サポートラックを追加し、長尺ブランクが機械に入る前に垂れ下がったりカールしたりするのを防いでいる——これは一見些細なことに思えるが、給紙前にわずかにシートが垂れ下がると、想定とは異なる角度で糊付け部に進入する可能性があるため、重要な詳細事項である。後続の全ての工程は、シートが正しく位置決めされて到着したことを前提としているため、当社は給紙精度をプロセス全体における最も重要な変数として扱っている。
糊付け:接着剤の挙動をボードに適合させる
シートが正しく位置決めされると、糊付け部は箱の接合部となるパネル端に沿って接着剤を塗布する。糊付け方法は、糊付け位置と同じくらい重要である。コールドグルーとホットメルトグルーは挙動が異なる。コールドグルーは一般的に硬化までに時間的な余裕があり、特定のボード重量や周囲の状況に適している。一方、ホットメルトグルーは速やかに硬化するため、サイクルタイムを短縮できるが、接着前に塗布不良を修正する余地が少ない。
当社は、糊付け部を単一の固定された塗布方法に基づいて設計していない。なぜなら、そうすると、特定の注文内容に関わらず、顧客が機械に合わせて作業を強いられることになるからである。代わりに、当社の機械式ローラー糊付けシステムは、コールドグルーとホットメルトグルーの塗布を切り替えるオプションを提供しており、その時々の注文のボードグレードや生産速度に接着剤の方法を適合させることができる。この工程で一貫した糊の塗布が行われることで、下流の折りステーションが、隙間や過剰な接着剤を補正するのではなく、きれいで均一な接合部を形成できるようになる。
折り:頻繁な再調整なしで複数の箱スタイルに対応
折りステーションは、糊付けされたパネルを予め罫線に沿って組み合わせ、カートンの基本構造を形成する。固定された単一構成の折り経路は、ラインが継続的に一つの箱スタイルを生産する場合には十分に機能するが、当社が協業する段ボール工場の多くは、そのような余裕はない——受注内容は様々な箱スタイルが混在しており、手動での再構成が必要な段取り替えは、シフトの非生産時間を増加させる。
当社は、各折り要素を機械的に単一の駆動装置に連結するのではなく、独立して駆動することで、全面的な機械的改造を必要とせずに、折り角度や順序を調整できるようにしている。また、複合180度折りをサポートする第2の折りラインも含まれており、これにより1台の機械で対応可能な箱スタイルの範囲が広がる。なぜなら、一部のカートン設計では、基本的な4パネルシーケンスに加えて追加の折りが必要となるからである。当社は、このセクションを分解しやすいように設計している。その理由は、より日常的だが根強い理由による。折り部品には時間の経過とともに糊の残留物やボードダストが蓄積し、清掃や調整のために開けやすいセクションは、メンテナンス間隔の間、精度を長く維持できるからである。
スクエアリングとパッティング:折りだけでは修正できない問題を修正
折り工程の後、当社の機械上のカートンは、ラインをさらに進む前に、パッティング、すなわちスクエアリングステーションを通過する。この工程が存在する理由は、カートンを折り畳んでも、自動的に直角になるとは限らないからである。ボードの張力、糊の位置、給紙のわずかなばらつきにより、カートンの端がほぼ揃っているが完全には均一でない状態になることがある。この小さな位置ずれを修正せずに放置すると、カートンに中身を詰めて積み重ねた際に顕著になる。
古いタイプや低容量のラインで今も使用されている手動のスクエアリングは、作業者が物理的にカートンを叩いたり押したりして位置合わせを行うため、本質的に遅く、ばらつきが生じる。特に、前後の端が独立してずれる可能性のある長尺カートンでは、信頼性が著しく低下する。当社のパッティングステーションは、独立して駆動する上下のプレートを使用して、機械的かつ一貫してカートンを直角に整える。異なるケース長に迅速に対応できる段取り替え設定、カートン積み重ね時の自動調整、そして長時間の生産運転中にベルトが摩耗してもスクエアリング動作を安定させ、劣化させないベルト張力システムを備えている。
搬送:常に均一とは限らないボードに対応する
搬送部は、プロセスの残りの工程を通じてカートンを搬送し、見落とされがちな問題に対処する。段ボールの厚さは、原紙やフルート材のばらつきにより、同一生産ロット内であっても、常に完全に均一であるとは限らない。固定された圧力設定に基づいて構築された搬送システムは、このばらつきに対応するのに苦労する。薄いボードに強く圧力をかけすぎると潰す危険性があり、薄いボードに合わせた圧力では、厚いボードを確実に把持して搬送するのに十分な力が得られない可能性がある。
当社は、手動および自動の追従調整機能を備えたモーター駆動式コンベアを、シリンダーベースの圧力調整システムと組み合わせて使用している。これにより、搬送圧力を、その時々にラインを流れる実際のケース長やボード厚に適応させることができ、ライン上のものに関わらず固定された状態を維持しない。これは、混合受注を処理し、軽量の小売包装と重量のあるボードを同じシフト内で切り替える顧客にとって特に重要である。
スプライシング:2枚貼りカートンの精度が決まる工程
全てのカートンが1枚のシートから形成されるわけではない。大型カートン——家電製品包装、家具包装、重量物輸送用ケース——は、上流の印刷機や抜型機で生産可能な最大シートサイズを超えることが多く、折り工程を進める前に2枚のシートを1枚のブランクに接合する必要がある。これがスプライシング部の役割であり、プロセス全体の精度が最も直接的に試される工程である。
手動または半自動のスプライシング方法は、カートンごとにシーム強度にばらつきが生じる傾向がある。なぜなら、位置合わせは、シフトごとに何百回、何千回と繰り返される作業者の技量に大きく依存するからである。このばらつきは、積載時に形状を保持するために信頼性の高いシームを必要とする大型カートンにとって、構造上の懸念事項となる。当社は、スプライシング部を独立したサーボモーター位置決め——通常は4つのユニットが連携——に基づいて構築し、接着プロセス全体を通じて両方のシートの位置合わせを維持する。同時に、電動幅調整により、手動による工具交換を必要とせずに、異なるカートン寸法にステーションを再構成できる。スプライシング中は、真空吸引制御によって各シートを所定の位置に保持し、この段階ではオプションとして両面糊付けを提供し、一部のカートン設計で使用されるメモリーフォールドをサポートしている。メモリーフォールドでは、箱が完全に組み立てられる前でも、シームがその形状を保持する必要がある。
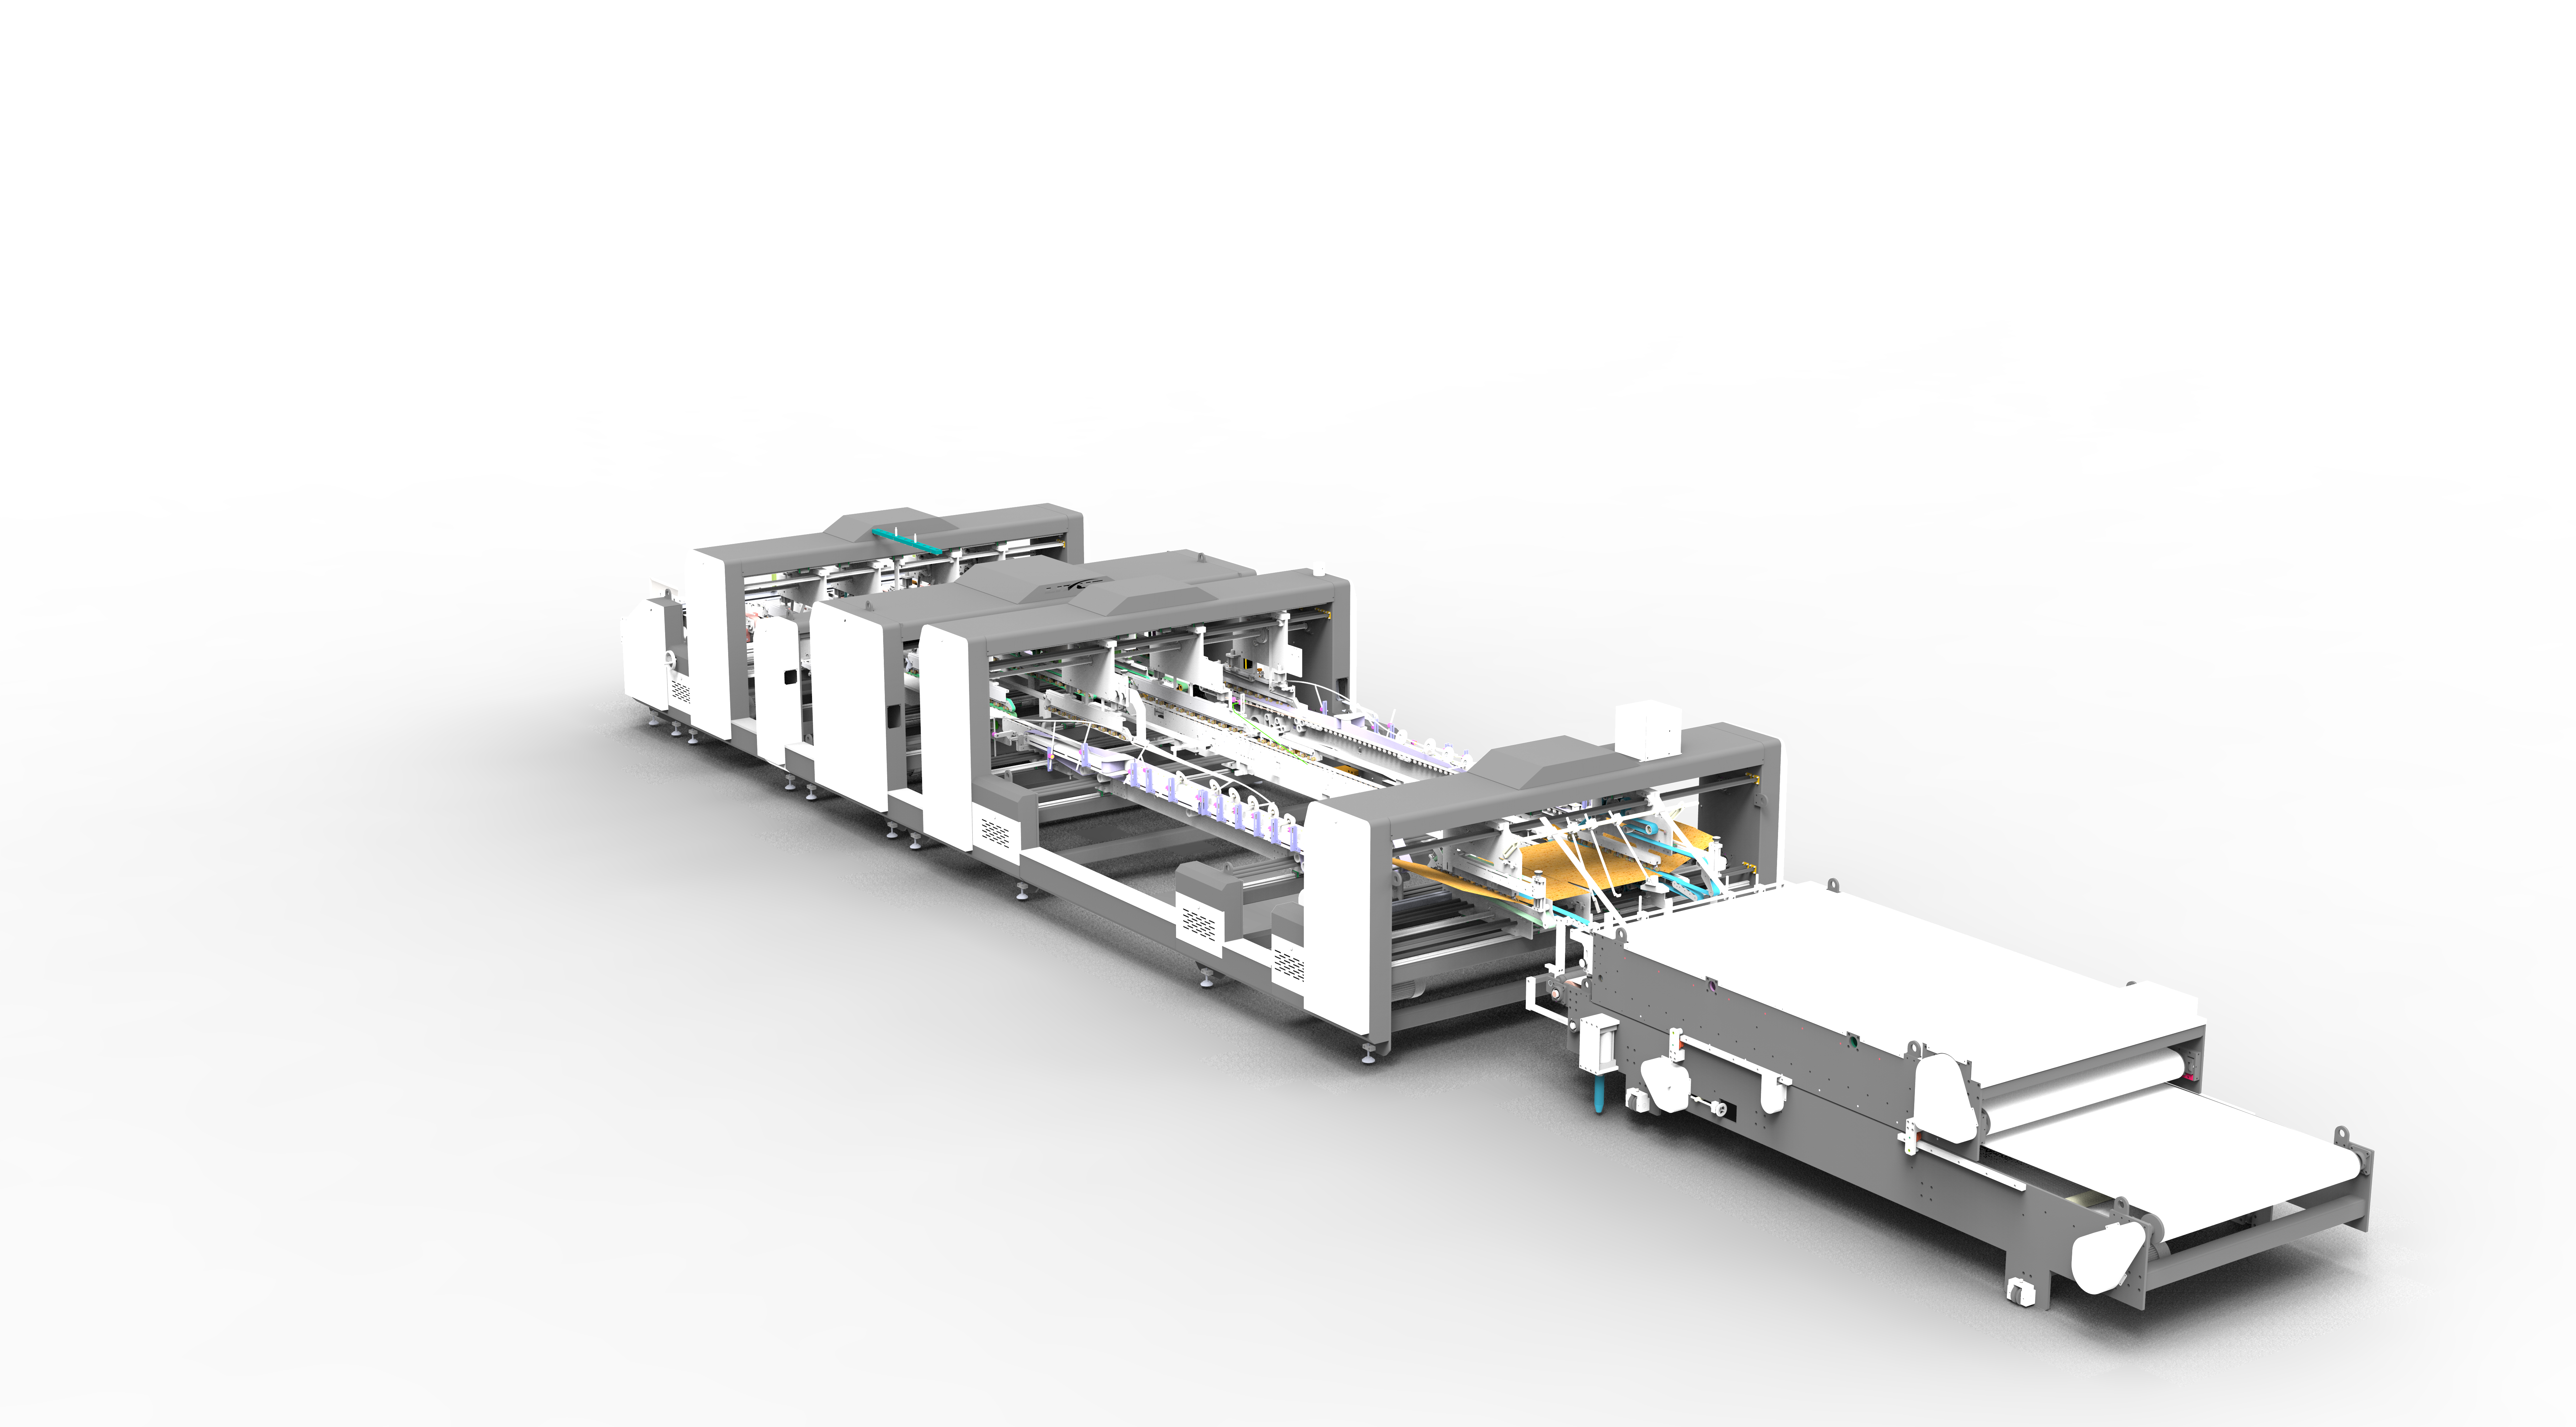
なぜ6つの工程を一つのシステムとしてエンジニアリングするのか
個々に見れば、これら6つのステーションはそれぞれ異なる機械的問題を解決している。シートの動きの制御、正確な接着剤の塗布、正しいラインに沿った折り、カートンのスクエアリング、損傷のない搬送、そして必要に応じて2枚のシートを1枚に接合することである。しかし、カートンの実際の完成品質は、これらのステーションが個々の仕様によって決まるのではなく、それらがどれだけうまく連携して機能するかによって決まることが分かっている。
そのため、当社は給紙、糊付け、折り、パッティング、搬送、スプライシングを共通のサーボおよび制御アーキテクチャを通じて連携させ、各ステーションが独自の固定サイクルで動作するのではなく、タイミングと位置決めデータが工程間で受け渡されるようにしている。この連携こそが、1万ユニットの生産の開始時に製造されたカートンと、終了間際に製造されたカートンの寸法と接着強度を一致させることを可能にしている。
当社の製造能力
当社は、給紙、糊付け、折り、パッティング、搬送、スプライシングのこれら6つのセクションの全てを、後付けで組み立てられる個別の部品としてではなく、一つの接続された生産ラインの一部として設計、製造、検証している。当社の生産範囲は、1枚貼りフォルダーグルアマシンと2枚貼りスプライシング構成の両方をカバーしており、段ボール箱メーカーと直接協力して、その運営が実際に使用する特定のボードグレード、カートンスタイル、生産目標に対応することができる。
現在の折り・糊付け工程を見直している場合、または今後の生産ライン向けに新しい設備を評価している場合、当社のエンジニアリングチームが、これらの6つの工程をどのようにお客様の特定のカートン要件に合わせて構成できるかについて、ご相談に応じる用意がある。
 製品



