一枚物フォルダーグルアーは、段ボール箱の成形に必要な複数の工程を単一の連続生産プロセスに統合する。吸引給紙および精密位置決めから接着剤塗布、折り、完成箱の排出に至るまで、各工程は最終段ボール箱の精度および一貫性に直接影響を与える。段ボール箱メーカーにとって、整合性の取れたワークフローは手作業による取扱いの削減、安定した生産の維持、および次工程である包装工程への段ボール箱の確実な供給を支援する。
手作業および半自動接着工程の限界
手作業および半自動接着工程は、オペレーターの技能に大きく依存するため、大量ロットにおける接着剤塗布の一貫性を確保することが困難である。接着剤の塗布量および塗布位置のばらつきにより、一部の箱では過剰な接着剤が付着し、他方では接合強度が不十分となる場合がある。接着フラップが確実に接合されない場合、積み重ねや輸送中に開口し、パッキングラインへ到達した際に問題を引き起こす可能性がある。
段ボール板のパネルを正確に整列させることが別の課題である。手作業による折りや位置決め制御機能が限定された装置では、クリースのずれや接着フラップの位置ずれが発生しやすい。その結果、完成箱は不均一またはわずかに傾斜した状態となり、自動ケースアレクター、シーリング機、充填ラインなどの後工程設備における動作に悪影響を及ぼす。一定の段ボール箱寸法および正確な折りは、後工程設備の中断を最小限に抑えるために不可欠である。
人的資源の要件も生産効率に影響を与える。オペレーターはブランクの給紙、完成箱の取扱い、出力数のカウント、および箱の積み重ね作業を担当しなければならない。これらの作業には時間がかかり、生産能力は staffing レベルに依存する。受注量が増加した場合、同一の出力を維持するには追加の作業員およびより厳密な監督が必要となる可能性がある。2600 強化型全自動一枚物フォルダーグルアー 高強度段ボール箱向け、および2400 高効率全自動一枚物フォルダーグルアー 柔軟な紙箱生産向けは、給紙、接着、折り、排出を統合されたプロセスとして実現し、段ボール箱メーカーが手作業による反復的な取扱いを削減しつつ、より一貫性の高い生産を維持することを可能にする。
一枚物フォルダーグルアーの作業工程をステップごとに追跡
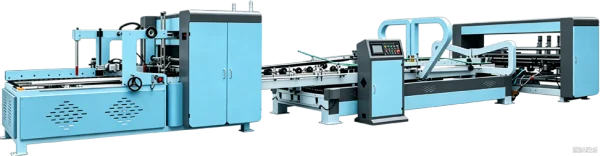
本機は、給紙部、接着部、折り部、カウント・積み重ね部、および排出部から構成される。各部は手作業生産における特定の弱点に対処し、これらが連動することで単一の連続ラインを形成する。
プロセスは給紙部から開始される。自動ベルト吸引システムが段ボールブランクを吸引し、1枚ずつ前方へ送り出す。ブランクは押し出しや引っ張りではなく、制御された空気吸引によって分離されるため、二重給紙および表面傷のリスクが低減される。安定的かつ等間隔で給紙されることで、後続のすべての工程の精度が決定づけられるため、この給紙部は接着ユニットと同等に重要である。
給紙後、ブランクは自動接着および自動折りを経る。接着剤はフラップ領域に塗布され、パネルはクリースに沿って折られ、その後、折り後の段ボール箱の位置を自動的に補正するキャリブレーション工程が実行される。このキャリブレーション工程こそが、箱の直角度を保証する工程である。この工程がなければ、折り工程で生じた微小なずれが完成品にそのまま反映される。折り終了後の段ボール箱は接合部を通過し、接着されたフラップが均一に圧着されて接合部が定着する。
最終工程は排出を担当する。完成した段ボール箱は計数され、規則正しい積み重ね状態で排出されるため、バンドル化および次工程への引渡しが容易になる。生産ニーズに応じて、オプションの箱反転機能およびその後のパッキング機能を装備することも可能である。これにより、ブランク給紙からバンドル化までの全体フローがほぼ完全に自動化され、オペレーターが介入するポイントの数が大幅に制限される。
一枚物フォルダーグルアーが異なる包装分野を支援する方法
電子商取引および宅配便向け包装は、段ボール工場に対して極めて厳しい要求を課す。受注規模は頻繁に大規模であり、箱形状は比較的統一されており、納期は非常にタイトである。一枚物フォルダーグルアーは、長時間の連続生産において同一の折りおよび接合シーケンスを維持できるため、このような生産パターンに最適である。そのため、ロット内の最終箱は最初の箱と同程度の品質を保証する。
食品、飲料、家庭用品の包装では、異なる優先事項が求められる。これらの分野における外装段ボール箱は倉庫内で積み重ねられ、長距離の流通チェーンを経由するため、接着部の強度および箱の外観の美しさは、輸送損失および納品時点におけるブランドイメージの両方に影響を与える。一貫した接着剤塗布および正確な折りは、これらの両要件に直接貢献する。
家電製品、電子機器、一般産業用包装では、段ボール箱のサイズ変動幅が極めて大きい。これらの分野の製造者は、単一の週内に多数の箱寸法を取り扱うことが多く、特殊製品向けの短納期ロットも含む。広範な段ボール板サイズに対応可能な機械を導入すれば、工場は各箱種類ごとに専用ラインを維持することなく、多様な受注に対応できる。
当社の機械が生産ラインにもたらす価値
当社は、段ボール箱用一枚物フォルダーグルアーの製造メーカーとして、実際の段ボール生産現場の条件を念頭に設計を行っている。ベルト吸引給紙システムは安定した板分離を実現し、高-volume の電子商取引および宅配便向け段ボール箱において、安定したリズムを維持することで全体ラインの生産性を高める。給紙が安定していれば、後続の接着および折り工程も中断を最小限に抑え、安定稼働が可能となる。
接着、キャリブレーション、接合の連続工程は、段ボール箱が直角度を保ち、堅固な接合部を有した状態で機械から排出されることを目的として設計されている。これは特に食品、飲料、家庭用品向け段ボール箱において重要であり、積み重ね時の荷重および輸送中の振動が、すべての接着シームの品質を試すためである。正確に折られた段ボール箱は、後工程のパッキング設備へも滑らかに供給され、一枚物フォルダーグルアー自体を超えた全体の効率向上を支援する。
当社の機械は、広範な段ボール板サイズに対応可能であり、家電および産業用段ボール箱の製造者にとって有用である。排出部におけるカウントおよび積み重ね機能により、オペレーターは整理された計数可能な積み重ねを得ることができる。また、オプションの箱反転機能およびパッキング配置機能により、工場のレイアウトに柔軟に対応できる。これらの機能は、手作業による取扱いを削減し、生産マネージャーに予測可能なプロセスを提供することを目的としており、あらゆる段ボール箱種類に万能な単一機種を提案するものではない。
お客様の段ボールラインに最適な機種選定
一枚物フォルダーグルアーのワークフローは、吸引給紙から計数・積み重ね済み段ボール箱の排出に至るまで、各工程が次の工程を支える連続的なシーケンスである。信頼性の高い給紙が正確な接着を可能にし、正確な折りが確実な接合を実現し、整然とした排出がパッキング工程への円滑な供給を準備する。これらの工程が連動して機能するとき、工場はより制御可能で再現性の高い生産プロセスを獲得する。
当社は、この全体的なシーケンスを念頭に、段ボール箱用一枚物フォルダーグルアーの設計および製造を行っている。当社チームは、お客様の段ボール形状、板厚および寸法、出力要件について詳細に検討し、ご使用の生産ラインに最も適合する構成を共同で決定することができる。新設または既存の段ボール工場向けに設備を評価中の方は、段ボール仕様および生産目標を当社へご提出いただければ、喜んでレビューさせていただく。
 応用シーン