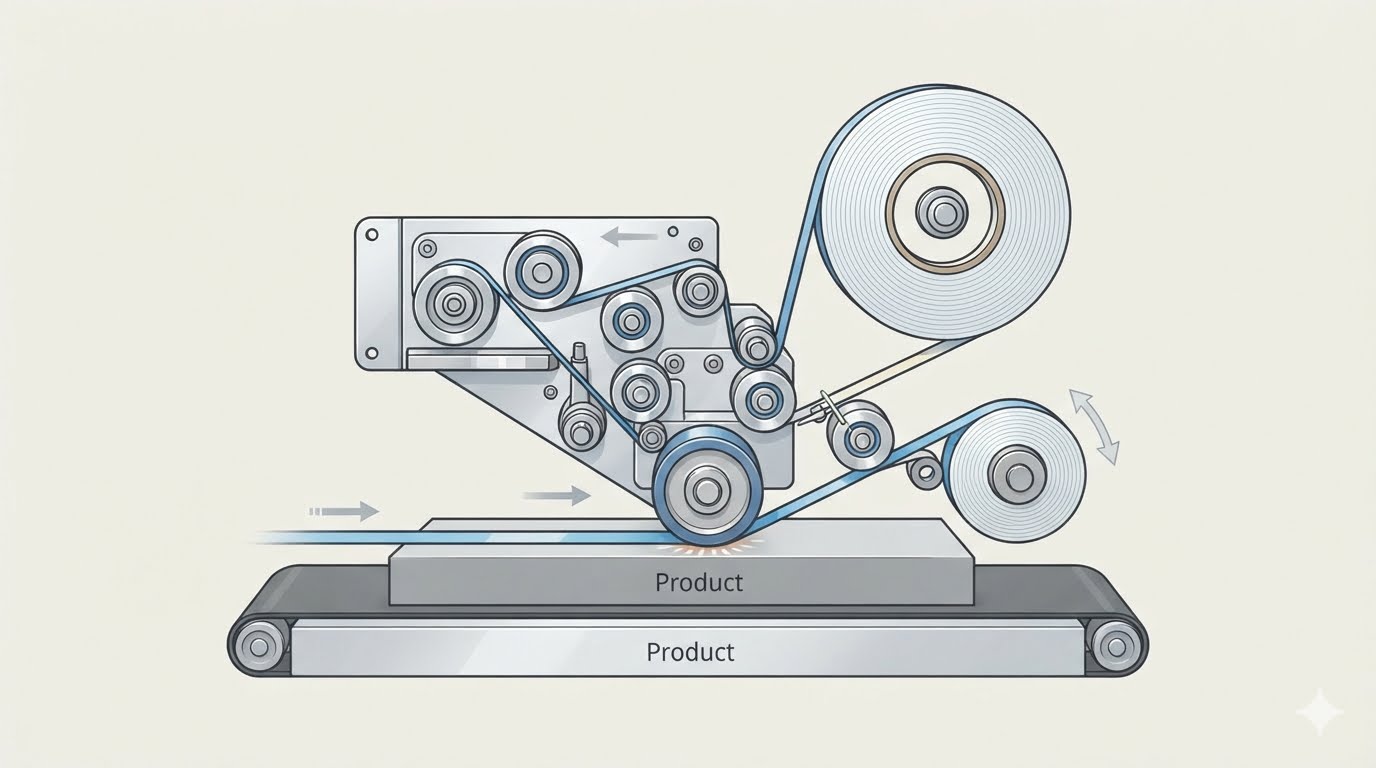
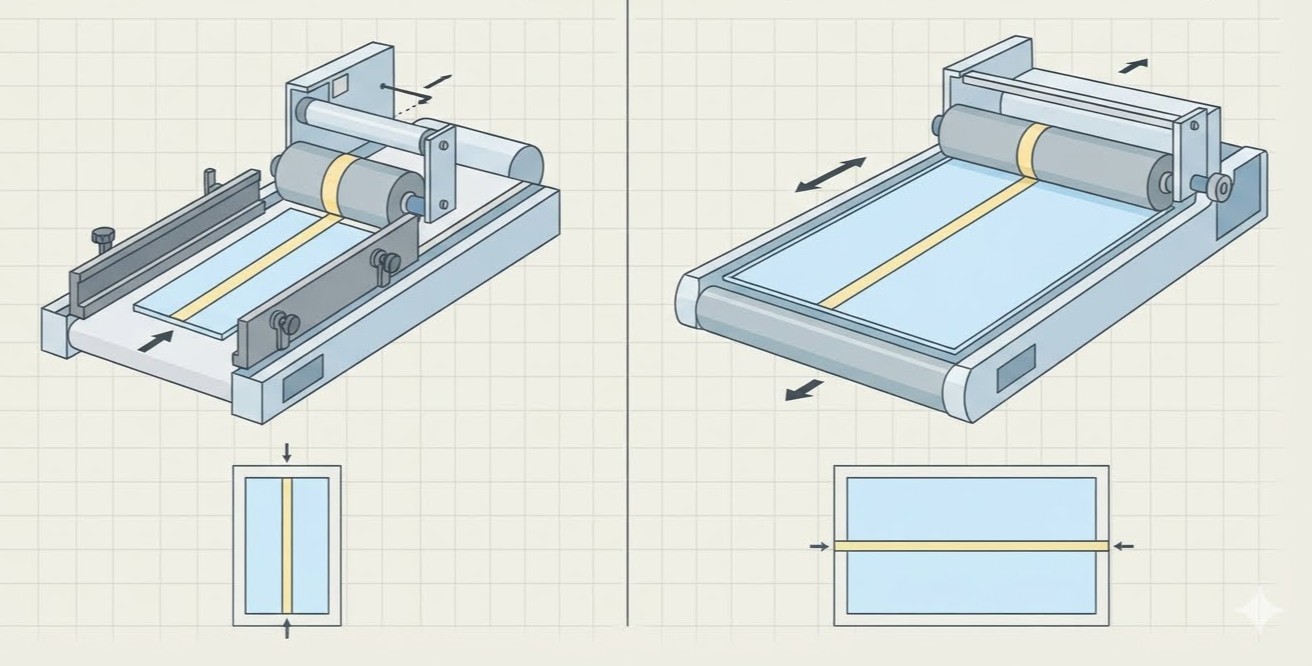
テープが所定位置からずれる現象は、多くの場合、テープそのものの問題ではなく、むしろ給紙段階における問題である。両面テープ貼り付け装置は、貼り付けヘッドの固定位置にテープを配置するため、その結果はシートが当該ヘッドを通過する際の位置に依存する。シートが小サイズである場合、許容誤差の余地が著しく縮小し、シートの給紙方法および位置決め精度が貼り付け精度を左右する主因となる。
小サイズシートが許容誤差を狭める理由
小サイズシートは給紙ベルトとの接触面積が限定されており、シート自体の重量も小さく、安定保持が困難である。わずかな摩擦係数の変動でも、意図された搬送経路からシートが逸脱させ得る。また、貼り付け位置にわずかに斜めに入ってきたシートには、同様の角度でテープが貼付される。大サイズシートでは、この角度誤差は広い表面に分散され、公差範囲内に収まる可能性が高いが、小サイズシートではテープが端部または折り線に近接して配置されるため、僅かな位置ずれでも意図された貼り付け領域の一部から外れてしまう。
素材の特性も影響を与える。薄手の段ボール、コーティング紙、切断・印刷工程で付着した粉塵を含むシートは、それぞれ異なる摩擦条件を給紙ベルトに与える。ある基材に最適化された給紙システムが、別の基材では異なる挙動を示す可能性があり、その差異は小フォーマットほど表面積が小さいため、負荷分散が困難であり、より顕著に現れる。また、連続するシート間の間隔も重要である。不均一な間隔は貼り付けヘッドにおけるタイミングのばらつきを招き、結果としてシート端部からのテープ開始位置が微妙に異なる状態を引き起こす。
従来型給紙方式の限界
多くの両面テープ貼り付けラインは、経年劣化によって一貫性を失う給紙部品に依然として依存している。ベルトは摩耗し硬化し、かつて確実にシートを把持していた表面が次第に滑り始める。小サイズシートでは、余剰のトラクションが存在しないため、この滑り現象が最初に顕在化する。作業者はこれを補うために、生産中にガイドや速度を手動で調整することになるが、その結果はシフトごとに異なるものとなる。
手動による事前準備も変動要因を増加させる。装填前のスタックが正方形に揃えられていない、シートが不均一に扇状に開かれている、あるいはサイズ変更ごとに感覚で設定値が変更されるなど、すべての操作は機械が後工程で補正できない差異を導入する。さらに貼り付けヘッドの調整も障壁となり得る。再位置決めの明確な基準がない場合、新規サイズへのヘッド移動に時間がかかり、次回の運転時に同一設定を再現することが困難となる。その結果、単一サイズの大ロット生産には機能するが、小フォーマット包装で頻発する短ロットおよび頻繁な切替に対応できないプロセスとなる。
給紙と位置決めの連携動作
正確なテープ貼り付けは、各工程が厳密に順序立てられた連続プロセスであり、後段工程は必ず前段工程の成果に依存する。給紙システムは、一定の速度および直線性でシートを前方へ搬送する。シートは隣接シートとの所定間隔および定義された姿勢で貼り付け位置に到達する。貼り付けヘッドは要求される横方向位置に設定され、テープを貼付する。第一段階(給紙)が不安定である場合、ヘッド側でのいかなる調整も結果を完全に回復することはできない。
このため、小サイズシートに対する実用的な対策は、上流工程から開始される。まず、スタックが正方形に揃えられ、シート表面に粉塵が付着していないことを確認する。次に、ベルトがシート幅全体に均一に把持し、且つフォーマットに適合した給紙速度で動作することを検証する。その後に初めて、貼り付けヘッドの位置を設定し、数枚の試験シートで検証を行う。短ロットの開始時および終了時の複数枚のシートについて、テープ端部からシート端部までの距離を測定する。これは、最初と最後のシート間でのずれ(ドリフト)が、単一サンプルよりも給紙の不安定性を明確に示すためである。
| 要因 | 小サイズシートへの影響 | 調整方向 |
|---|---|---|
| ベルトの把持力 | 滑りによりシートの歪みおよび間隔の不均一が発生 | ベルトを清掃し、摩耗状態を点検 |
| シート表面 | 粉塵やコーティングにより摩擦係数が変化 | シートを清掃するか、給紙セットアップを適宜変更 |
| ヘッド位置 | テープがシート端部に過度に接近 | 複数枚のシートで再位置決めおよび検証 |
| テープまたはサイズ変更 | ジョブ間で設定値がずれる | 変更毎に貼り付け位置を再確認 |
当社機械が小サイズシート作業にもたらす価値
当社の
小フォーマット作業では、サイズおよびテープの頻繁な切替が一般的であるため、切替設計は設定値の検証頻度に直接影響を与える。当社機械の接着ヘッドは、単一のキー操作で回転可能であり、テープ交換を迅速かつ容易に実行できる。また、当社のトライアングルテープ機械では、接着ヘッドが鋼製定規を基準としてハンドホイールで左右移動する構造となっており、オペレーターが視認可能な基準に基づいて再位置決めが可能である。迅速なテープ交換と明確な位置決め基準は、各切替後に貼り付け位置を再確認することを促進し、短ロット間における結果の一貫性を支える。
排出側の設計も同様に重要である。当社機械には、独立駆動式のストレートアウト・フィッシュスケール収集ベルトを装備可能であり、完成シートを整然と重ねて排出する。作業者はシート到着時に即座にテープ貼り付け位置を目視検査でき、不良の初期兆候(ドリフト)を早期に検出し、全ロットへの影響を未然に防げる。また、ロット管理のためのオプション計数機能も提供される。小サイズシートは排出時に散乱またはズレが生じやすいため、整然とした収集は、貼り付けヘッドで達成された品質を最終的に保護する役割も果たす。
小フォーマット製品に最適な機械の選定
小フォーマット製品にはそれぞれ異なる要件があるため、適切な機械の選定は、対象シートおよび作業内容に応じて決定される。当社の自動多ヘッドシリーズは、段ボール、カードボックス、段ボール箱、封筒バッグ、文書バッグに対して長尺両面テープの貼付を処理可能であり、トライアングルテープシリーズはコーナーおよびフランジ用途をカバーする。各シリーズにおいて複数の作業幅が用意されており、お客様の製品に応じたフォーマット範囲に機械を最適マッチさせることができる。
当社はメーカーとして、小サイズシートの結果を決定づける要素——給紙ベルトにおける把持力、迅速なテープ交換、明確なヘッド位置決め基準、および整然としたシート収集——を軸に、両面テープ貼り付け装置の設計を行っている。お客様の製品が小サイズの段ボール箱、カード、または封筒型バッグに該当する場合、シートサイズ範囲、基材種別、およびテープ仕様をお知らせいただければ、当社チームがお客様の製品に最適化された機械構成をご提案する。これにより、安定した給紙と高精度なテープ貼り付けが、お客様の生産現場における日常的かつ確実なプロセスとなる。
 応用シーン