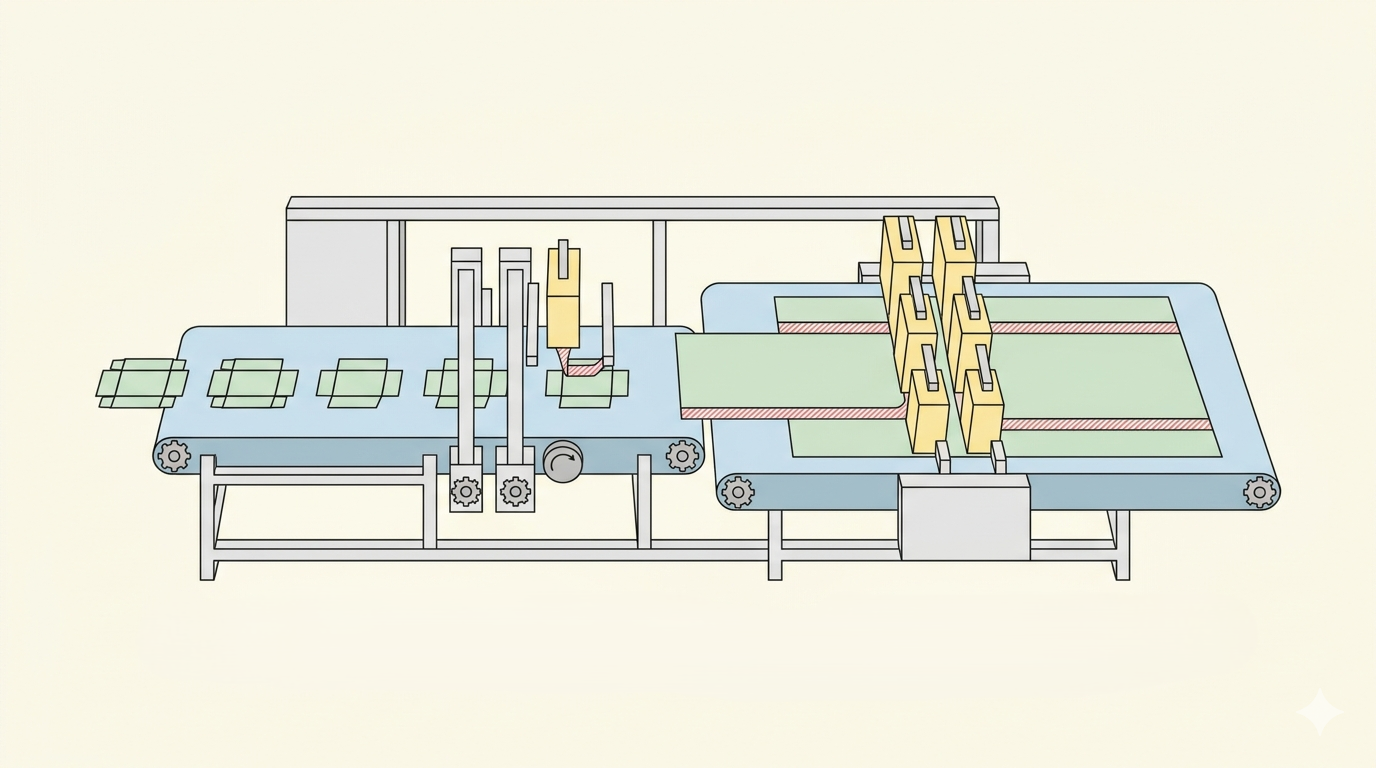
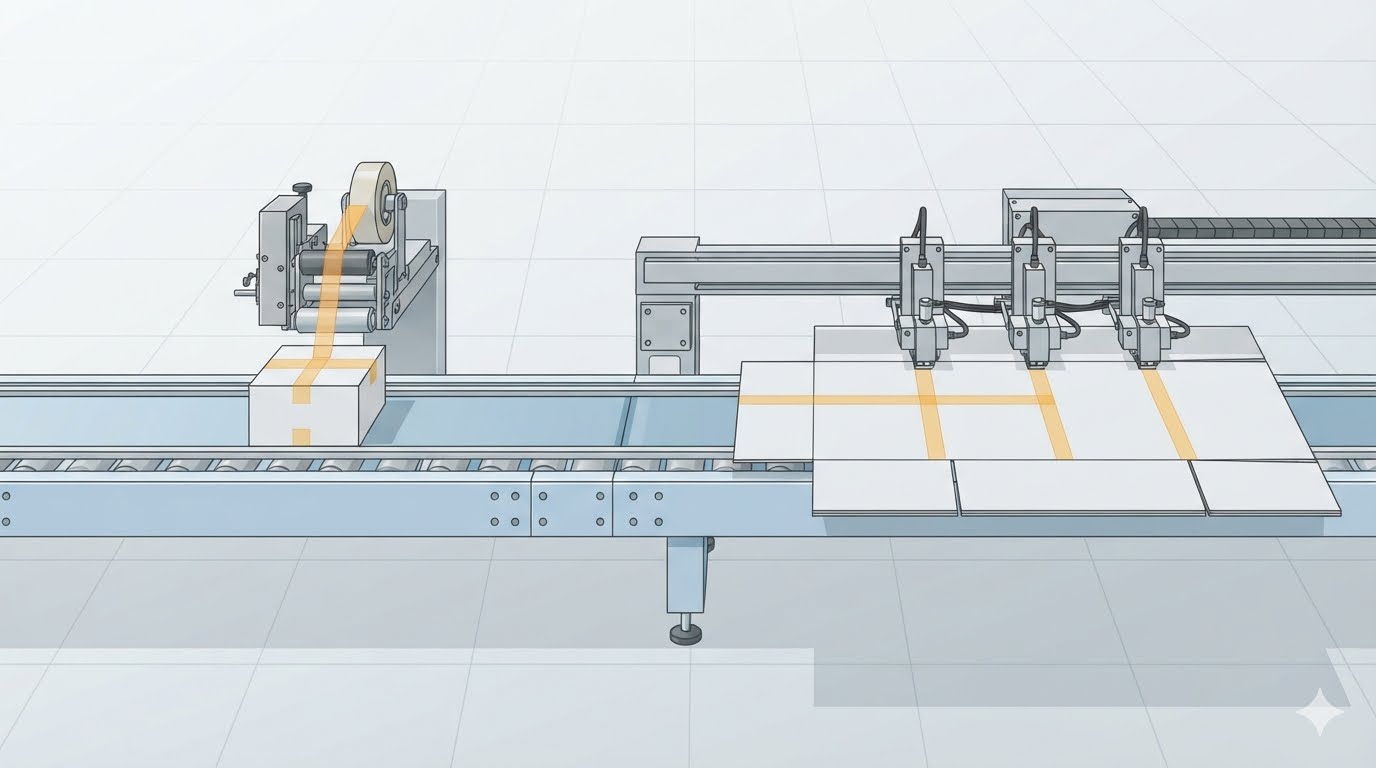
全自動多ヘッド両面テープ貼り付け機は、適切な電源供給を受けることで正常に動作する。設置に先立ち、作業場の電気系統が当該機械の要件(位相数、電圧、周波数、総消費電力)と合致するかを確認することが重要である。これらの要件を事前に正確に把握しておくことで、設置遅延や予期せぬ電気工事の発生を回避できる。
実務における三相電源および総消費電力の意味
三相交流電源は、互いに位相がずれた3本の活線を通じて供給される。この方式はモーターなどの大容量負荷に適しており、そのため大多数の加工機械は三相電源を採用している。電源種別は電圧および周波数とともに読み取らなければならない。これら3つのパラメーターがすべて作業場の電源と一致しなければならない。電圧のみが一致しても不十分であり、たとえば50 Hz仕様の機械を60 Hz電源に接続した場合、あるいは三相機械を単相ラインに接続した場合、設計通りの動作は保証されない。
総消費電力は異なる性質の数値である。これは、機械の各構成部が同時に動作する際に消費する電力であり、電源、分電盤および配線の容量が十分であるかを判断するために用いられる。この値は機種ごとに異なるため、注文する機種の技術資料(データシート)に記載された値を必ず参照しなければならない。また、作業場の電源仕様は地域ごとに異なり、同一工場内でも離れた棟と本館では配電構成が異なる場合がある。したがって、技術資料の数値は、想定される「標準的な」電源ではなく、実際に存在する電源仕様と照合しなければならない。
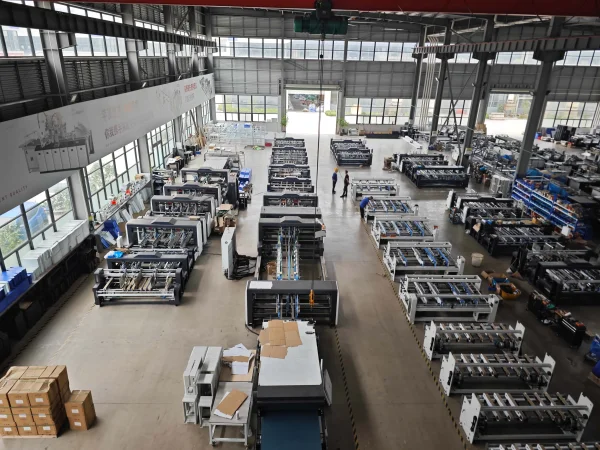
電気的不適合がトラブルを引き起こす主なケース
電気的不適合は通常、以下の3つのいずれかの形で顕在化する。第1に、電圧、周波数または位相数の基本的不適合である。機械は起動しないか、あるいは電気部品に過度な負荷をかける異常な動作を示す。こうした問題は、納入後よりも発注確定前の段階で対応する方がはるかに容易である。
第2に、電源容量の不足である。機械の総消費電力に過剰に近い容量で設計された配線または保護スイッチは、負荷時にトリップする可能性があり、また他の設備の起動時に電圧降下を生じる場合がある。このような intermittent 停止は原因の特定が困難であり、各停止は連続運転を中断し、進行中のシートへのテープ貼付位置を乱すおそれがある。
第3に、アース不良または位相順序の誤りである。不適切なアースは安全上のリスクであり、制御回路に電気ノイズを導入する可能性がある。また、位相順序が逆転しているとモーターが逆方向に回転する。こうした問題は新規設置時によく見られ、いずれも適切な手順で簡易な点検を行うことで完全に回避可能である。
作業場電源確認の実務的な手順
合理的な点検はまず技術資料から開始する。注文する機種の位相数、電圧および周波数の規定値を確認し、設置予定場所の電源仕様と比較する。3項目のいずれかが異なる場合は、納入前にメーカーへ速やかに連絡すること。
規定された総消費電力値をもとに、認定電気工事業者が、当該機械および同一回路に接続される他の負荷を含めた電源ライン、分電盤および保護装置の適合性を確認する。ケーブル断面積およびスイッチの定格は、ケーブル長、施工方法および地域の電気設備基準に依存するため、汎用的な数値は提示せず、専門の電気工事業者に委ねる。参考として、国際規格IEC 60204-1は産業用機械の電気設備に関する要求事項を定めている。
電源が整った後の当社機械の実績
適切な電源供給は出発点に過ぎず、機械がその電力をいかに活用するかが日常的な生産性を決定づける。当社の全自動多ヘッド両面テープ貼り付け機は、ラインの全構成部が単一の目的——すなわち、すべてのシートに対して正確な位置に一定の速度でテープを貼付すること——に向かって協調動作するよう設計されている。
生産は給紙部から開始される。高摩擦ベルトシステムにより、シートは滑らかかつ秩序立てられた状態で搬送される。安定した給紙は正確なテープ貼付の基盤であり、当社機械が段ボール、厚紙、ダンボール、封筒バッグおよび文書バッグを同様の精度で取り扱える理由である。全体の工程はPLCによって統合制御されており、給紙、テープ貼付および収集が一つの連続プロセスとして協調動作する。操作者は3つの独立したステーションではなく、単一の統合システムとして機能する機械を操作する。
多くのラインがロスタイムを被る切り替え作業に対し、当社の接着ヘッド設計はこの課題に特化して開発されている。ヘッドはボタン操作で回転し、テープ交換は約30秒で完了する。週単位で多数のサイズおよびテープ種類を生産する作業場では、短縮された切り替え時間により、シフトのより多くの時間を実際の生産に充てることができる。当社の三角テープ機では、接着ヘッドを手動ハンドルで鋼製スケール上を左右に微調整可能であり、新規製品への再設定時に操作者が明確な基準を視認できる。
排出部では、直進式フィッシュスケール収集ベルトにより、完成シートが整然と重ねられた状態で排出される。オプションでバッチチェック用のカウント機能を搭載可能である。作業者は到着するシート上でテープ貼付位置を直接検査でき、バラバラの束を仕分ける必要なく収集が可能である。これらの機能は、当社顧客の実際の業務ニーズ——カードボックスおよびカートンへのロングストリップテープ貼付、封筒および文書バッグへのイージーテアーテープ貼付、および迅速かつ再現性の高いセットアップが最も重視される多サイズ短納期生産——に完全に適合する。
さまざまな作業場状況における電源計画
同様の点検手順は、以下の一般的な状況においても適用される。新規生産ラインの導入では、電源配線および保護装置を機械仕様に合わせて初めから設計できるため、最大の自由度が得られる。既存設備の他棟または他サイトへの移設では、電源仕様の一致を前提とすることはできないため、新設置場所の電源仕様を技術資料と完全に照合する必要がある。すでに糊付機、ステープル機またはその他の加工設備を稼働させている作業場では、新規機械単体の消費電力だけでなく、主幹線に対する総合負荷を考慮しなければならない。
当社は、各両面テープ貼り機の電気的条件を技術資料に明確に記載している。また、複数の加工幅を備えた全自動多ヘッド両面テープ貼り機および三角テープ機のラインナップにより、生産マネージャーはまず製品に最適な機種を選定し、その後で作業場の電源仕様との適合性を検証することが可能である。新規ラインの構築または移転を計画中の方は、作業場の電源仕様、シートサイズおよびテープ仕様をお知らせいただければ、当社チームが製品要件および電力計画の双方に適合する機種構成をご提案する。
 応用シーン