


平らな段ボールブランクには既に段ボール箱の基本構造が含まれているが、製品を収容可能とするためには、依然として折り加工および接着処理が必要である。プレスライン(折り線)はパネルの屈曲位置を規定し、接着フラップ(糊付け羽根)は端部同士の接合方法を決定し、接着剤の塗布位置は完成ジョイントの品質に影響を与える。これらの要素は相互に連携して作用し、所定の形状および寸法を有する段ボール箱を生産しなければならない。
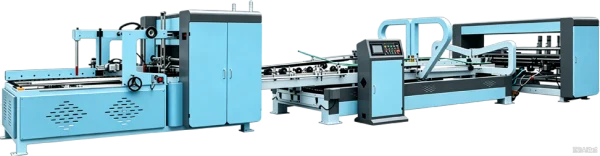
2600 強化型全自動一枚物フォルダーグルアー 高強度段ボール箱向け、および2400 高効率全自動一枚物フォルダーグルアー 柔軟な紙箱生産向けは、ブランクの供給、接着、折り、キャリブレーション、圧着を統合的に制御し、事前成形済みブランクを完成段ボール箱へと変換する。当社は段ボール用フォルダグルーアーのメーカーとして、これらの工程間の相互作用および機械構成が異なる段ボール箱設計および生産要件に如何に適合するかに焦点を当てている。
ブランクが段ボール箱へと移行する前に達成すべき要件
段ボール箱ブランクは、パネル、プレスライン、接合用フラップから構成される。プレスラインは折り運動の進行方向を導き、接着フラップは対応するパネルと重なり合うことで段ボール箱ジョイントを形成する。プレスパターンまたはフラップ位置に誤差がある場合、完成段ボール箱は歪みや不均一なジョイントを呈する可能性がある。
プレスの品質も折り挙動に影響を与える。不十分なプレスはパネルの意図された位置からの逸脱や段ボール表面の損傷を招く可能性がある。フォルダグルーアーは事前成形済みプレスパターンに従って動作するため、上流工程における印刷・スロッティング・プレッシングの精度は引き続き重要である。
接着剤の塗布位置も同様に重要である。接着剤は所定の接合領域に確実に到達し、フラップと隣接パネルとの間に十分な接触面積を確保しなければならない。接着剤量が不足すれば接合不完全となり、過剰であれば圧着時に押し出されて段ボール箱表面または機械構成部品にシミを残す可能性がある。
従って、折り加工と圧着は相互に連携して機能しなければならない。接着剤塗布面が圧着される前に、各パネルは正確に位置合わせされる必要がある。ブランクが角度を付けて投入されたり、誤った順序で折られたりした場合、ジョイントは成立しても直方体形状の段ボール箱が得られない。一貫した成形品質は、ブランク品質、供給精度、接着剤塗布精度および位置合わせ精度に依存する。
一枚物フォルダーグルアー内部における成形ロジック
2600 強化型全自動一枚物フォルダーグルアー 高強度段ボール箱向けおよび2400 高効率全自動一枚物フォルダーグルアー 柔軟な紙箱生産向けは、協調的な機械動作により、事前成形済みブランクを折り・圧着済み段ボール箱へと変換する。自動ベルト吸引供給システムがブランクを個別に分離・供給し、機内へと導入する。安定した供給は後続工程の開始位置を保証するが、その結果は段ボール材質、ブランク寸法および機械設定にも依存する。
機械は、ブランクを折り工程へ導入する前に所定の接着フラップへ接着剤を塗布する。ベルトおよびガイドが各パネルをプレスラインに沿って誘導し、接着フラップを対応するパネルと接触させる。プレスパターンは段ボール箱の折り位置を決定し、フラップ設計はジョイントの形成位置を規定する。
自動キャリブレーション機能は、圧着完了前の折り済みセクション間の相対位置を補正し、生産ロット全体における段ボール箱幾何形状の一貫性を支援する。ただし、キャリブレーションは不良切断ブランク、損傷プレス、または不適切な段ボール箱設計を完全に補償することはできない。
折り済み面はその後、圧着および圧縮工程を通過する。加圧により接着剤塗布面が密着し、後続のハンドリングに耐えうる十分なジョイント強度を発現させる。適切な圧着は、接着剤特性、塗布量、段ボール表面状態および最適な運転設定に依存する。
出力端では、完成段ボール箱がカウントされ、次工程へ向けてスタッキングされる。主要な成形原理は不変であり、すなわちブランクの既存構造が折り運動を導き、機械がジョイント形成に必要な諸工程を統合的に制御する。
異なる段ボール箱種別における成形精度の重要性
ECおよび宅配便向け包装では、類似形状の段ボール箱が大量に生産されることが多く、接着フラップの配置精度および段ボール箱の整列精度が、自動封緘・バンドル・パッキング設備へのスムーズな搬送を実現し、不規則形状による工程停止を低減する。また、成形の一貫性は、生産ロット全体における品質検査の容易性も向上させる。
食品・飲料・家庭用品向け段ボール箱は、積層・保管・輸送時の耐荷重性を要する。適切に成形された接着ジョイントはハンドリング中の段ボール箱剛性を維持し、清潔な接着剤塗布は外観の美観を支える。全体的な強度は、段ボール基板のグレード、フルート構造、段ボール箱寸法、湿度条件および積層要件にも依存する。
家電・電子機器・産業資材向け包装では、段ボール箱サイズ、基板グレードおよび構造設計のバリエーションが広範である。大型ブランクおよび高重量基板は供給・折り工程において異なる挙動を示すため、機械の作業範囲および調整能力が選定の重要な判断基準となる。
基本的な成形ロジックは共通であるが、各用途には異なる要求仕様が存在する。段ボール箱メーカーは、ブランク寸法、プレスレイアウト、接着フラップ位置および基板特性を、機械の仕様書と照合する必要がある。適切な構成は、複数の段ボール箱タイプに対応可能であるが、そのサイズおよび構造が装置の作業限界内に収まることを前提とする。
当社機械による実生産へのロジック適用
当社の段ボール用フォルダグルーアーは、供給・接着・折り・キャリブレーション・圧着を統合した協調成形プロセスを実現する。各工程は、ブランクの位置決め、パネル接合、完成段ボール箱のハンドリング準備という明確な役割を担う。
高-volume 輸送用段ボール箱では、自動供給および協調折りにより安定した生産フローが維持される。一貫したキャリブレーションは段ボール箱の整列精度を支援し、自動カウント・スタッキング機能が完成品の整理を担当する。実際の生産結果は、段ボール箱仕様、ブランク品質、運転設定および下流設備の処理能力に依存する。
食品・飲料・家庭用品向け包装では、接着剤の塗布位置およびジョイントの整列精度が重要である。当社機械は所定の接合領域へ接着剤を塗布し、折り済み面を圧着のために正確に位置合わせする。接着剤の種類、基板表面状態および塗布量が完成ジョイントに影響を与えるため、正確なセットアップが不可欠である。
家電・電子機器・産業資材向け段ボール箱では、利用可能な作業範囲が鍵となる要因である。当社は、顧客が要求する基板寸法および段ボール箱構造を機械仕様と照合し、特定の構成に適合する製品を選定する支援を行う。単一ラインで異なる段ボール箱サイズを処理することは生産計画の簡素化を可能にするが、各用途に対する互換性は個別に確認する必要がある。
当社は、メーカーとして機器の設計および構成において、実用的な段ボール箱成形要件に焦点を当てている。供給、接着剤塗布、折り、圧着は、顧客の段ボール箱設計および生産条件に適合するよう相互に連携して機能しなければならない。
成形要件と適切な機械構成のマッチング
完成段ボール箱の形状およびジョイント品質は、そのプレスパターン、接着フラップ、接着剤ラインおよび折り済みパネルの関係性に依存する。一枚物フォルダーグルアーはこれらの要素を統合的に制御するが、一貫した成果を得るためには、正確なブランク準備、適切な接着剤選択および正しい機械設定も必須である。
当社は、多様な段ボール箱スタイルおよび生産ボリュームに対応する段ボール用フォルダグルーアーを製造している。当社チームは、お客様の段ボール箱寸法、基板仕様、接着フラップ設計および出力目標をレビューし、適切な機械構成を特定する支援を行う。実際の成形要件に機器を正確にマッチさせることで、継続的なアフターサポートを伴う実用的生産設備を提供することを目的としている。
 応用シーン






