使い捨て紙コップおよび紙製カトラリーは、保管・輸送・流通のために段ボール製の段ボール箱に収容されることが一般的である。これらの段ボール箱では、折り畳みおよび閉じ込み時にフランジおよびパネルが正確に位置合わせされるよう、接着テープの貼り位置が厳密に制御される必要がある。テープ貼り工程は段ボール箱製造工程の一部に過ぎないが、貼り位置のばらつきは最終製品の品質に直接影響を及ぼす。
使い捨てカップ・カトラリー用段ボール箱におけるテープ貼り位置の重要性
テープの貼り位置は、段ボール箱の折り畳みおよび閉じ込み挙動に直接影響を与える。テープがクリースラインに過度に近接している場合、あるいは意図した接着領域から離れている場合、フランジが隣接パネルと正確に位置合わせされず、不均一な端面、閉じ込み不良、有効接着面積の低下といった問題を引き起こす可能性がある。
段ボール箱の品質は、保管および流通工程においても重要である。紙コップは通常、嵌合積層(ネスト)方式で収容される一方、使い捨てカトラリーはセットまたは束ねられた形で収容されることが多い。収容後、段ボール箱は積み重ねられ、荷役され、流通施設内を搬送される。テープの貼り位置が不適切であると、接合部の強度低下や不均一な接合を招く可能性があるが、その結果は段ボール基材の品質、箱構造設計および接着剤性能にも依存する。
製品フォーマットの違いにより、段ボール箱のレイアウトも異なる。使い捨てコップ用箱は、フォーク・スプーン・混合カトラリーセット用箱とは寸法および閉じ込みフランジの形状が異なり、それぞれに特化したテープ貼り位置が必要となる。複数の製品仕様を取り扱う包装工場では、こうした変化に対応可能な柔軟性が不可欠である。
手作業およびシングルヘッド式テープ貼りの限界
手作業によるテープ貼りは、試作・小ロット生産・頻繁に変更される段ボール箱デザインに対しては有効である。しかし、大量生産における貼り位置の一貫性は、オペレーターによる目視による位置決めおよび取り扱いに依存する。一枚の段ボール原紙(ブランク)に複数のテープを貼付する場合、各貼付ごとに位置ずれの発生リスクが増加する。
シングルヘッド式両面テープ貼り付け装置は、より制御された貼付を可能にするが、複数のテープを要する段ボール箱の場合、複数回の通過運転または貼付間での位置調整が必要となる。繰り返しの給紙は所要時間を増加させ、位置ずれの機会を増大させる。また、同一の段ボール原紙を複数回取り扱うことで、特に幅広または取り扱いが困難な原紙では、位置合わせの複雑化を招く。
製品仕様の切り替え(例:コップサイズ変更、カトラリー包装フォーマット変更)に伴うセッティング変更も重要な課題である。多ヘッド式両面テープ貼り付け装置は、段ボール箱のレイアウトとヘッド配置が整合する場合、一度の通過運転で複数のテープを貼付可能であり、繰り返しの取り扱いおよび再位置決めを低減できる。
| テープ貼り要素 | 手作業 | シングルヘッド式装置 | マルチヘッド式装置 |
|---|---|---|---|
| テープ貼り位置 | オペレーターによる目視位置決めに依存 | 一回の通過ごとに制御可能 | 一度の通過で複数位置を同時貼付可能 |
| 繰り返し給紙 | 貼付テープ本数に依存 | 必要な場合あり | レイアウトと装置設定が整合する場合、低減可能 |
| 位置再現性 | 原紙ごとにばらつきが発生しうる | 通過ごとの取り扱いに依存 | 一度の通過内で再現性の高い貼付を実現可能 |
| セッティング変更 | 手動による再位置決め | ヘッドまたは給紙機構の調整 | 複数ヘッドの個別調整により新規レイアウトに対応可能 |
使い捨て食品サービス製品の包装要件
使い捨て食品サービス製品は、販売単位および段ボール箱フォーマットに応じて多様な包装サイズを有する。紙コップ用段ボール箱はコップ容量および注文数量に応じて変化し、カトラリー用包装は使用する器具の種類および数量の組み合わせに依存する。包装メーカーは、こうした多様性に対応しつつ、折り畳みおよび閉じ込み品質を一貫して維持する必要がある。
フランジが正確に位置合わせされ、端面が適切に形成された段ボール箱は、積み重ねおよびハンドリングが容易である。この結果を得るには、ダイカット、テープ貼り、折り畳み、接着といった複数工程の連携が不可欠である。テープ貼りは、定義された装置設定によって標準化可能な工程の一つである。
再現性の高い貼付は、品質保証チームによる生産サンプルの検査を容易にする。適切なテープレイアウトが確立された後、オペレーターは各テープが指定された基準エッジおよび折り線に対して位置ずれがないかを確認できる。これは、手作業による目視判断のみに依存するプロセスと比較して、監視および評価が容易である。
マルチヘッド式両面テープ貼り付け装置による貼り位置精度向上の仕組み
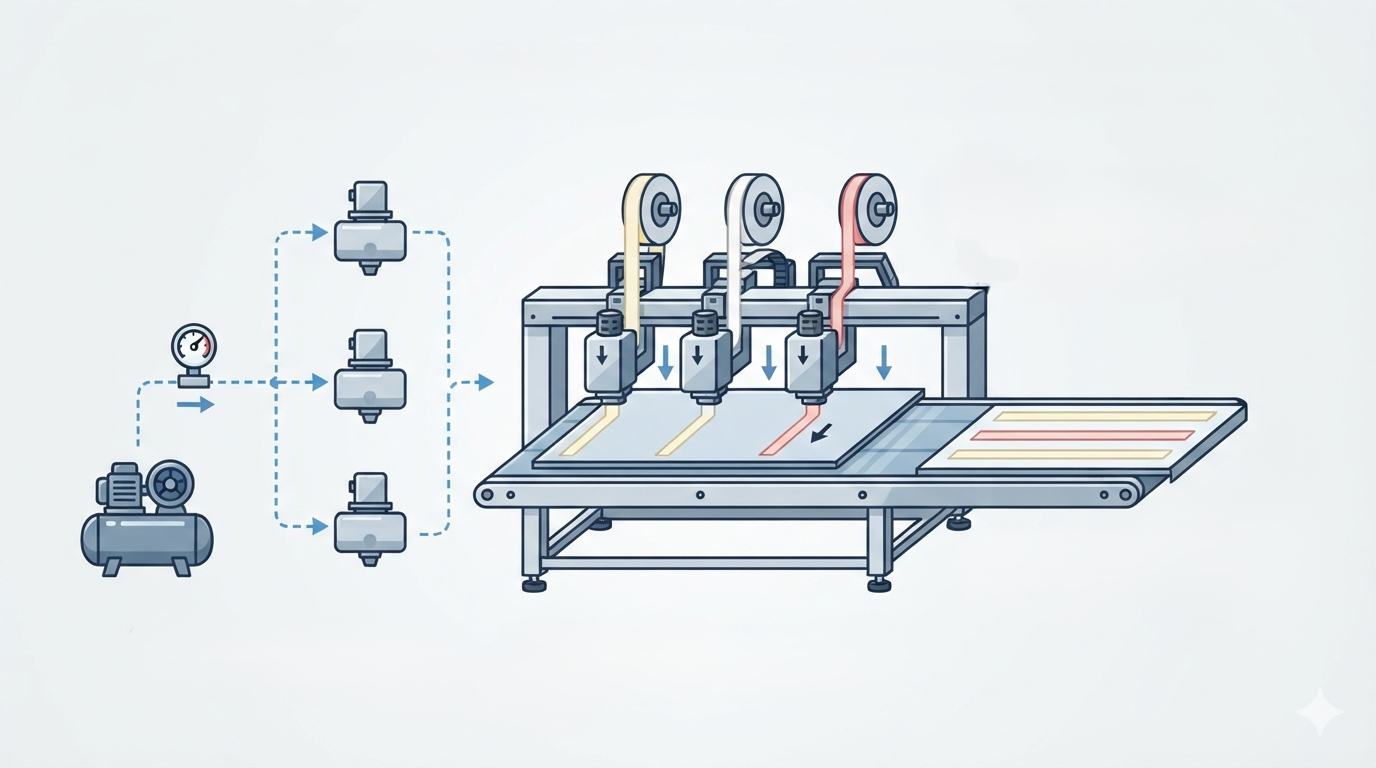
マルチヘッド式両面テープ貼り付け装置は、平版状の段ボール原紙(ブランク)に対して一度の通過運転で複数のテープを同時に貼付する。使い捨てコップ・カトラリー用段ボール箱の場合、ヘッドの配置は要求される接着領域および箱構造設計に基づいて設定される。同一通過運転で複数テープを貼付することにより、繰り返しの給紙を削減し、原紙の複数回取り扱いに起因する位置ずれを抑制できる。
段ボール原紙の安定した搬送も同様に重要である。コンベアは原紙を貼付エリア通過中に支持し、適切な給紙および位置合わせにより、原紙の基準エッジと各テープ貼付位置との関係性を維持する。結果は、段ボール原紙の平面性、寸法、および装置設定にも依存する。
当該装置は、E-、B-、C-フルートなど一般的に使用される段ボール基材を、その動作範囲内であれば処理可能である。ただし、フルート構造および厚さは材料ごとに異なるため、量産開始前に実際の材料を装置仕様と照合する必要がある。
テープ幅およびヘッド位置も、段ボール箱のレイアウトに適合させる必要がある。接着領域の形状および可用表面積に応じて、異なるテープ幅が要求される場合がある。ヘッド位置の可変機構により、異なる段ボール箱フォーマットへの対応が可能である。セッティング変更に要する時間は、装置構成およびレイアウト変更の規模に依存する。
生産チームにとって主な利点は、貼付手順の簡素化である。ヘッドの設定が完了すれば、一度の通過運転で複数のテープを貼付でき、繰り返しの取り扱いを削減するとともに、品質検査のための再現性の高い設定を提供する。当該装置は、印刷、ダイカット、折り畳み、段ボール箱組立などの他の加工工程を代替するものではなく、平版状の段ボール原紙に対するテープ貼付を、その後の加工工程の前段階で実行する。
使い捨てコップ用段ボール箱生産向け当社の両面テープ貼り付け装置
当社のマルチヘッド式両面テープ貼り付け装置は、使い捨てコップ用段ボール箱、カトラリー用段ボール箱およびその他の段ボール包装用原紙に対して、複数位置へのテープ貼付を実施する包装メーカー向けに設計されている。段ボール基材の寸法、テープレイアウト、給紙安定性、および段ボール箱フォーマット間の切り替え対応性といった、実際の生産現場の要件に重点を置いている。
当社は、手動式、半自動式および自動式の両面テープ貼り付け装置を幅広く製造しており、用途に応じて最適な構成を選択可能である。適切な装置選定は、要求されるテープ本数、段ボール基材構成、生産ボリュームおよびセッティング変更頻度に依存する。段ボール箱のレイアウトに合致した装置選定を行うことで、異なる包装仕様間でも再現性および検査性に優れたテープ貼付プロセスを確立できる。
 技術百科