


Il cartone ondulato è commercializzato in base al tipo di onda, e le lettere A, B, C, E e F forniscono ai progettisti di scatole informazioni fondamentali sulla resistenza meccanica, sulla qualità della superficie stampabile e sul potere ammortizzante. Queste differenze influenzano direttamente anche le prestazioni di piegatura e incollaggio. Ogni profilo d’onda conferisce al foglio uno spessore, una rigidità e un comportamento specifico nella scanalatura, richiedendo che la piegatrice-incollatrice per cartone ondulato gestisca tali proprietà in modo coerente per ogni singolo foglio che transita lungo la linea. La scelta del tipo di onda più idoneo e il suo abbinamento al processo di piegatura consentono ai produttori di scatole di ottenere pieghe nette, giunzioni affidabili e una qualità costante del prodotto finito.
Come l’altezza dell’onda modifica le caratteristiche del cartone
I cinque profili standard d’onda coprono fasce prestazionali distinte: selezionare un profilo non adatto può comportare danni al prodotto, maggiori costi di trasporto o difetti estetici nella stampa. L’altezza è la variabile principale, da cui derivano tutti gli effetti collaterali. Profili più alti, come l’onda A, garantiscono un’elevata resistenza alla compressione verticale (top-to-bottom) e un eccellente potere ammortizzante, con una modesta resistenza alla schiacciatura planare. Profili più sottili sacrificano parte dell’ammortizzazione per ottenere una superficie più uniforme. Tra questi, l’onda B offre una notevole resistenza alla schiacciatura, una superficie ideale per la stampa e una facilità di scanalatura eccezionale, rendendola particolarmente adatta a impianti automatici di piegatura e sigillatura. L’onda C rappresenta un compromesso tra i due: presenta quasi il doppio della resistenza alla schiacciatura planare rispetto all’onda B, ma una minore resistenza alla compressione verticale. È inoltre il profilo più diffuso nel settore, poiché l’onda C è quella impiegata con maggiore frequenza nella produzione di cartoni e scatole.
Le costruzioni a doppia parete combinano due profili diversi, modificando ulteriormente lo scenario prestazionale. Ad esempio, l’accoppiamento tra onda E e onda B viene descritto come capace di fornire una superficie stampabile liscia, unita a un aumento della rigidità strutturale e della resistenza agli urti. Per la linea di piegatura, la conseguenza pratica è immediata: spessore, rigidità e caratteristiche superficiali variano da un cartone all’altro, e ciascuna di queste variabili influenza il comportamento del materiale durante la scanalatura, la piegatura, l’incollaggio e la pressatura.
Dove lo spessore del cartone genera criticità sulla linea di piegatura
Le macchine sono generalmente tarate su un cartone di riferimento, e i problemi insorgono proprio quando si passa a un cartone diverso. Un manuale tecnico osserva che molte linee automatiche per montaggio scatole (case erector) sono impostate per cartoni monoparete standard con onda C, e che qualsiasi variazione dello spessore (caliper) influenza la qualità della scanalatura, la velocità di linea e la regolazione degli utensili. Lo stesso principio vale per la piegatura e l’incollaggio. Un cartone spesso oppone maggiore resistenza alla piegatura, tende a rilasciare elasticamente la piega (spring-back) e può subire schiacciamento se la pressione di piegatura è troppo elevata. Un cartone sottile, invece, piega con precisione ma può evidenziare solchi o segni superficiali se manipolato in modo brusco — aspetto cruciale per le scatole stampate. Anche il comportamento della colla cambia: spessore e caratteristiche superficiali del cartone modificano l’area di contatto nella giunzione, e una linea di colla ottimizzata per un certo cartone può risultare troppo sottile o eccessivamente abbondante su un altro.
Sui macchinari tradizionali manuali o semiautomatici di base, queste regolazioni vengono lasciate interamente all’operatore. Pressione, posizione delle guide e dosaggio della colla sono impostati per sensazione, quindi i risultati dipendono dall’esperienza personale, mentre il ritorno a un settaggio precedente avviene essenzialmente per memoria. La presenza di stampe e rivestimenti introduce un ulteriore fattore di complessità: tipologie di inchiostri, vernici e rivestimenti barriera possono infatti influenzare negativamente l’adesione. Le cartonerie che lavorano diversi profili d’onda entro la stessa settimana si trovano quindi a dover affrontare ripetutamente lo stesso insieme di criticità: pieghe irregolari, giunzioni inconsistenti e tempi prolungati di riadattamento tra un lavoro e l’altro.
Abbinamento tra profili d’onda e tipologie di scatole per cui sono normalmente impiegati
Ogni profilo d’onda è tipicamente associato a una specifica categoria di scatole, e ogni abbinamento pone esigenze distinte sulla linea di piegatura. Profili fini come l’onda E e l’onda F sono utilizzati prevalentemente per scatole destinate al retail e alla vendita al dettaglio, dove la qualità superficiale è determinante e il risultato finale deve apparire impeccabile. Le onde B e C coprono la maggior parte delle scatole da spedizione, prodotte in grandi volumi e valutate soprattutto in base all’affidabilità della giunzione e alla costanza della squadratura. Cartoni più spessi e a doppia parete vengono impiegati per scatole di dimensioni e peso superiori. Il cartone con onda A, ad esempio, è stato storicamente utilizzato per imballaggi di mobili, elettrodomestici e imballaggi interni di vario genere.
Anche l’orientamento dell’onda nel disegno ha rilevanza funzionale. I progettisti sottolineano che l’orientamento relativo dell’onda rispetto al carico influisce sia sulla stabilità nello stacking sia sulla resistenza al taglio die-cut. La piegatrice-incollatrice non modifica tale orientamento, ma deve essere in grado di gestire i fogli nella direzione prevista dal progetto. In ogni caso, il ruolo della macchina rimane identico: essa non sceglie il tipo di onda, la classe del cartone né lo stile della scatola, decisioni che restano competenza del produttore di scatole e del cliente. Il suo compito è garantire una piegatura e un’incollatura coerenti del cartone prescelto, affinché una scatola prodotta oggi corrisponda perfettamente a una realizzata il mese scorso con la stessa specifica.
Come la nostra piegatrice-incollatrice per cartone ondulato gestisce il passaggio tra cartoni diversi
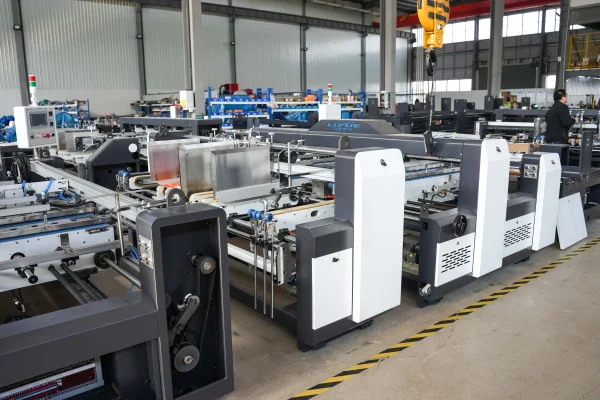
Cambiare cartone equivale sostanzialmente a modificare i parametri di macchina, ed è proprio in questo ambito che il sistema di regolazione della nostra macchina dimostra il proprio valore. Le guide di allineamento sono azionate da viti micrometriche elettriche dotate di funzione di memorizzazione, pertanto una combinazione cartone/scatola già precedentemente lavorata può essere richiamata direttamente dalle impostazioni salvate, senza necessità di ritarature manuali. Per una cartoneria che alterna frequentemente cartoni stampati sottili e cartoni da spedizione più spessi, le impostazioni memorizzate riducono drasticamente i tempi di preparazione e garantiscono risultati riproducibili ad ogni successivo riutilizzo.
La sezione di incollaggio supporta la seconda metà di questa operazione. L’adesivo è applicato mediante rulli meccanici, e la macchina è in grado di lavorare con colla a caldo, colla a freddo, con sistema di nebulizzazione opzionale. Poiché cartoni con profili d’onda diversi presentano superfici e condizioni di adesione differenti, il produttore di scatole può scegliere liberamente il metodo più adatto a ciascun caso; la finalità della sezione è comunque garantire una linea di colla di spessore costante, indipendentemente dal tipo di cartone in lavorazione. Nella zona di giunzione (splice), cinghie azionate da servo-motori e sistemi di guida fotoelettrica allineano con precisione i due fogli, mentre la doppia applicazione di colla a caldo e a freddo, unita alla pressatura tramite rulli in acciaio con sfere, rinforza la giunzione. Queste fasi sono fondamentali per mantenere la forma delle scatole più grandi, requisito che diventa sempre più critico all’aumentare della rigidità del cartone.
L’idoneità di un determinato cartone per una specifica macchina dipende dal suo spessore (caliper) e dalla sua struttura costruttiva: i produttori di scatole devono quindi confrontare attentamente i cartoni previsti con le specifiche tecniche della macchina prima di avviare la produzione. Un’alimentazione a depressione stabile all’ingresso e una piegatura regolare, accompagnata da battitura controllata all’uscita, assicurano che ogni scatola mantenga condizioni uniformi lungo tutto il ciclo di lavorazione.
Mantenere la coerenza dei risultati al variare del cartone
Il tipo di onda continuerà a variare da ordine a ordine, e la piegatrice-incollatrice per cartone ondulato installata in linea dovrà gestire ciascun cambiamento senza ricorrere a regolazioni empiriche da parte dell’operatore. Il nostro approccio progettuale si concentra su tre punti chiave: impostazioni delle guide memorizzate, che riportano rapidamente un cartone già noto alla configurazione predefinita; possibilità di scegliere tra colla a caldo, colla a freddo o sistema di nebulizzazione opzionale; e allineamento servo-controllato nella zona di giunzione, particolarmente efficace per le scatole di grandi dimensioni. Realizziamo la macchina come un sistema integrato e coordinato, affinché tutte queste funzionalità operino in sinergia su ogni cartone che la cartoneria vi sottopone.
 Scenari di Applicazione





