


Spesso una linea funziona perfettamente durante una prova a bassa velocità, per poi iniziare a produrre scatole disallineate non appena si aumenta la velocità fino al regime di produzione normale. La reazione abituale è ridurre la velocità e considerarlo un limite della macchina. Nella maggior parte dei casi, tuttavia, la causa reale non è che la macchina Piegatrice-Incollatrice per cartone ondulato non possa gestire velocità più elevate — è che un piccolo errore di inseguimento nel reparto trasportatore, trascurabile a bassa velocità, diventa visibile quando la velocità aumenta al punto da amplificarlo.
Perché il disallineamento si manifesta quando si aumenta la velocità
I nastri trasportatori raramente partono perfettamente centrati, e un leggero spostamento è normale anche su una linea ben mantenuta. A bassa velocità, questo spostamento ha il tempo di correggersi o semplicemente non si accumula abbastanza velocemente da essere rilevante. Quando la velocità aumenta, lo stesso piccolo errore si accumula in un intervallo di tempo più breve; di conseguenza, una scatola che a velocità ridotta sarebbe rimasta diritta inizia a spostarsi verso un bordo prima di raggiungere la stazione successiva. Questo è un modello ben documentato nei sistemi di trasporto in generale: piccoli errori di allineamento, innocui a bassa velocità, vengono amplificati dalla distanza e dalla velocità, in particolare su percorsi lunghi. Il reparto trasportatore di una Piegatrice-Incollatrice è esattamente questo tipo di sistema; ecco perché il disallineamento si manifesta così spesso solo quando una linea viene portata alla sua velocità di esercizio prevista, piuttosto che durante una lenta prova.
Un secondo fattore è il modo in cui la pressione viene applicata attraverso il nastro. Molti reparti trasportatori si basano su un'unica impostazione di pressione indifferenziata su tutta la larghezza del nastro, indipendentemente dalla lunghezza o dal tipo di scatola. Questo funziona ragionevolmente bene per scatole corte e rigide, che rimangono stabili da sole; ma le scatole più lunghe o più sottili possono perdere supporto nella parte centrale del percorso del nastro, anche quando i bordi anteriore e posteriore sono tenuti correttamente. A bassa velocità, questa instabilità centrale è minima. Ad alta velocità, è spesso sufficiente per far sì che la scatola si sposti dalla sua posizione prima di uscire dal trasportatore.
È utile riconoscere i primi segnali prima che il disallineamento si trasformi in una serie di scatole da scartare. Un nastro che mostra un'usura irregolare lungo un bordo, scatole che si spostano costantemente verso lo stesso lato (anziché casualmente in entrambe le direzioni), o un leggero cambiamento di vibrazione o rumore all'aumentare della velocità sono tutti indicatori che l'inseguimento sta iniziando a variare invece di rimanere stabile. Questi segni tendono ad apparire gradualmente piuttosto che all'improvviso; per questo motivo vengono spesso notati solo dopo che diversi lotti sono già stati compromessi.
Un terzo fattore si manifesta specificamente dopo un cambio formato. Quando la pressione e il posizionamento del trasportatore devono essere reimpostati manualmente per ogni nuovo tipo di scatola, c'è spazio per piccole incongruenze che si ripercuotono sulla lavorazione successiva, specialmente se le impostazioni precedenti non sono state completamente cancellate. I problemi di disallineamento si concentrano frequentemente nei primi centinaia di pezzi dopo un cambio formato; questo indica meno un guasto meccanico e più una varianza di impostazione residua che non è stata ancora corretta.
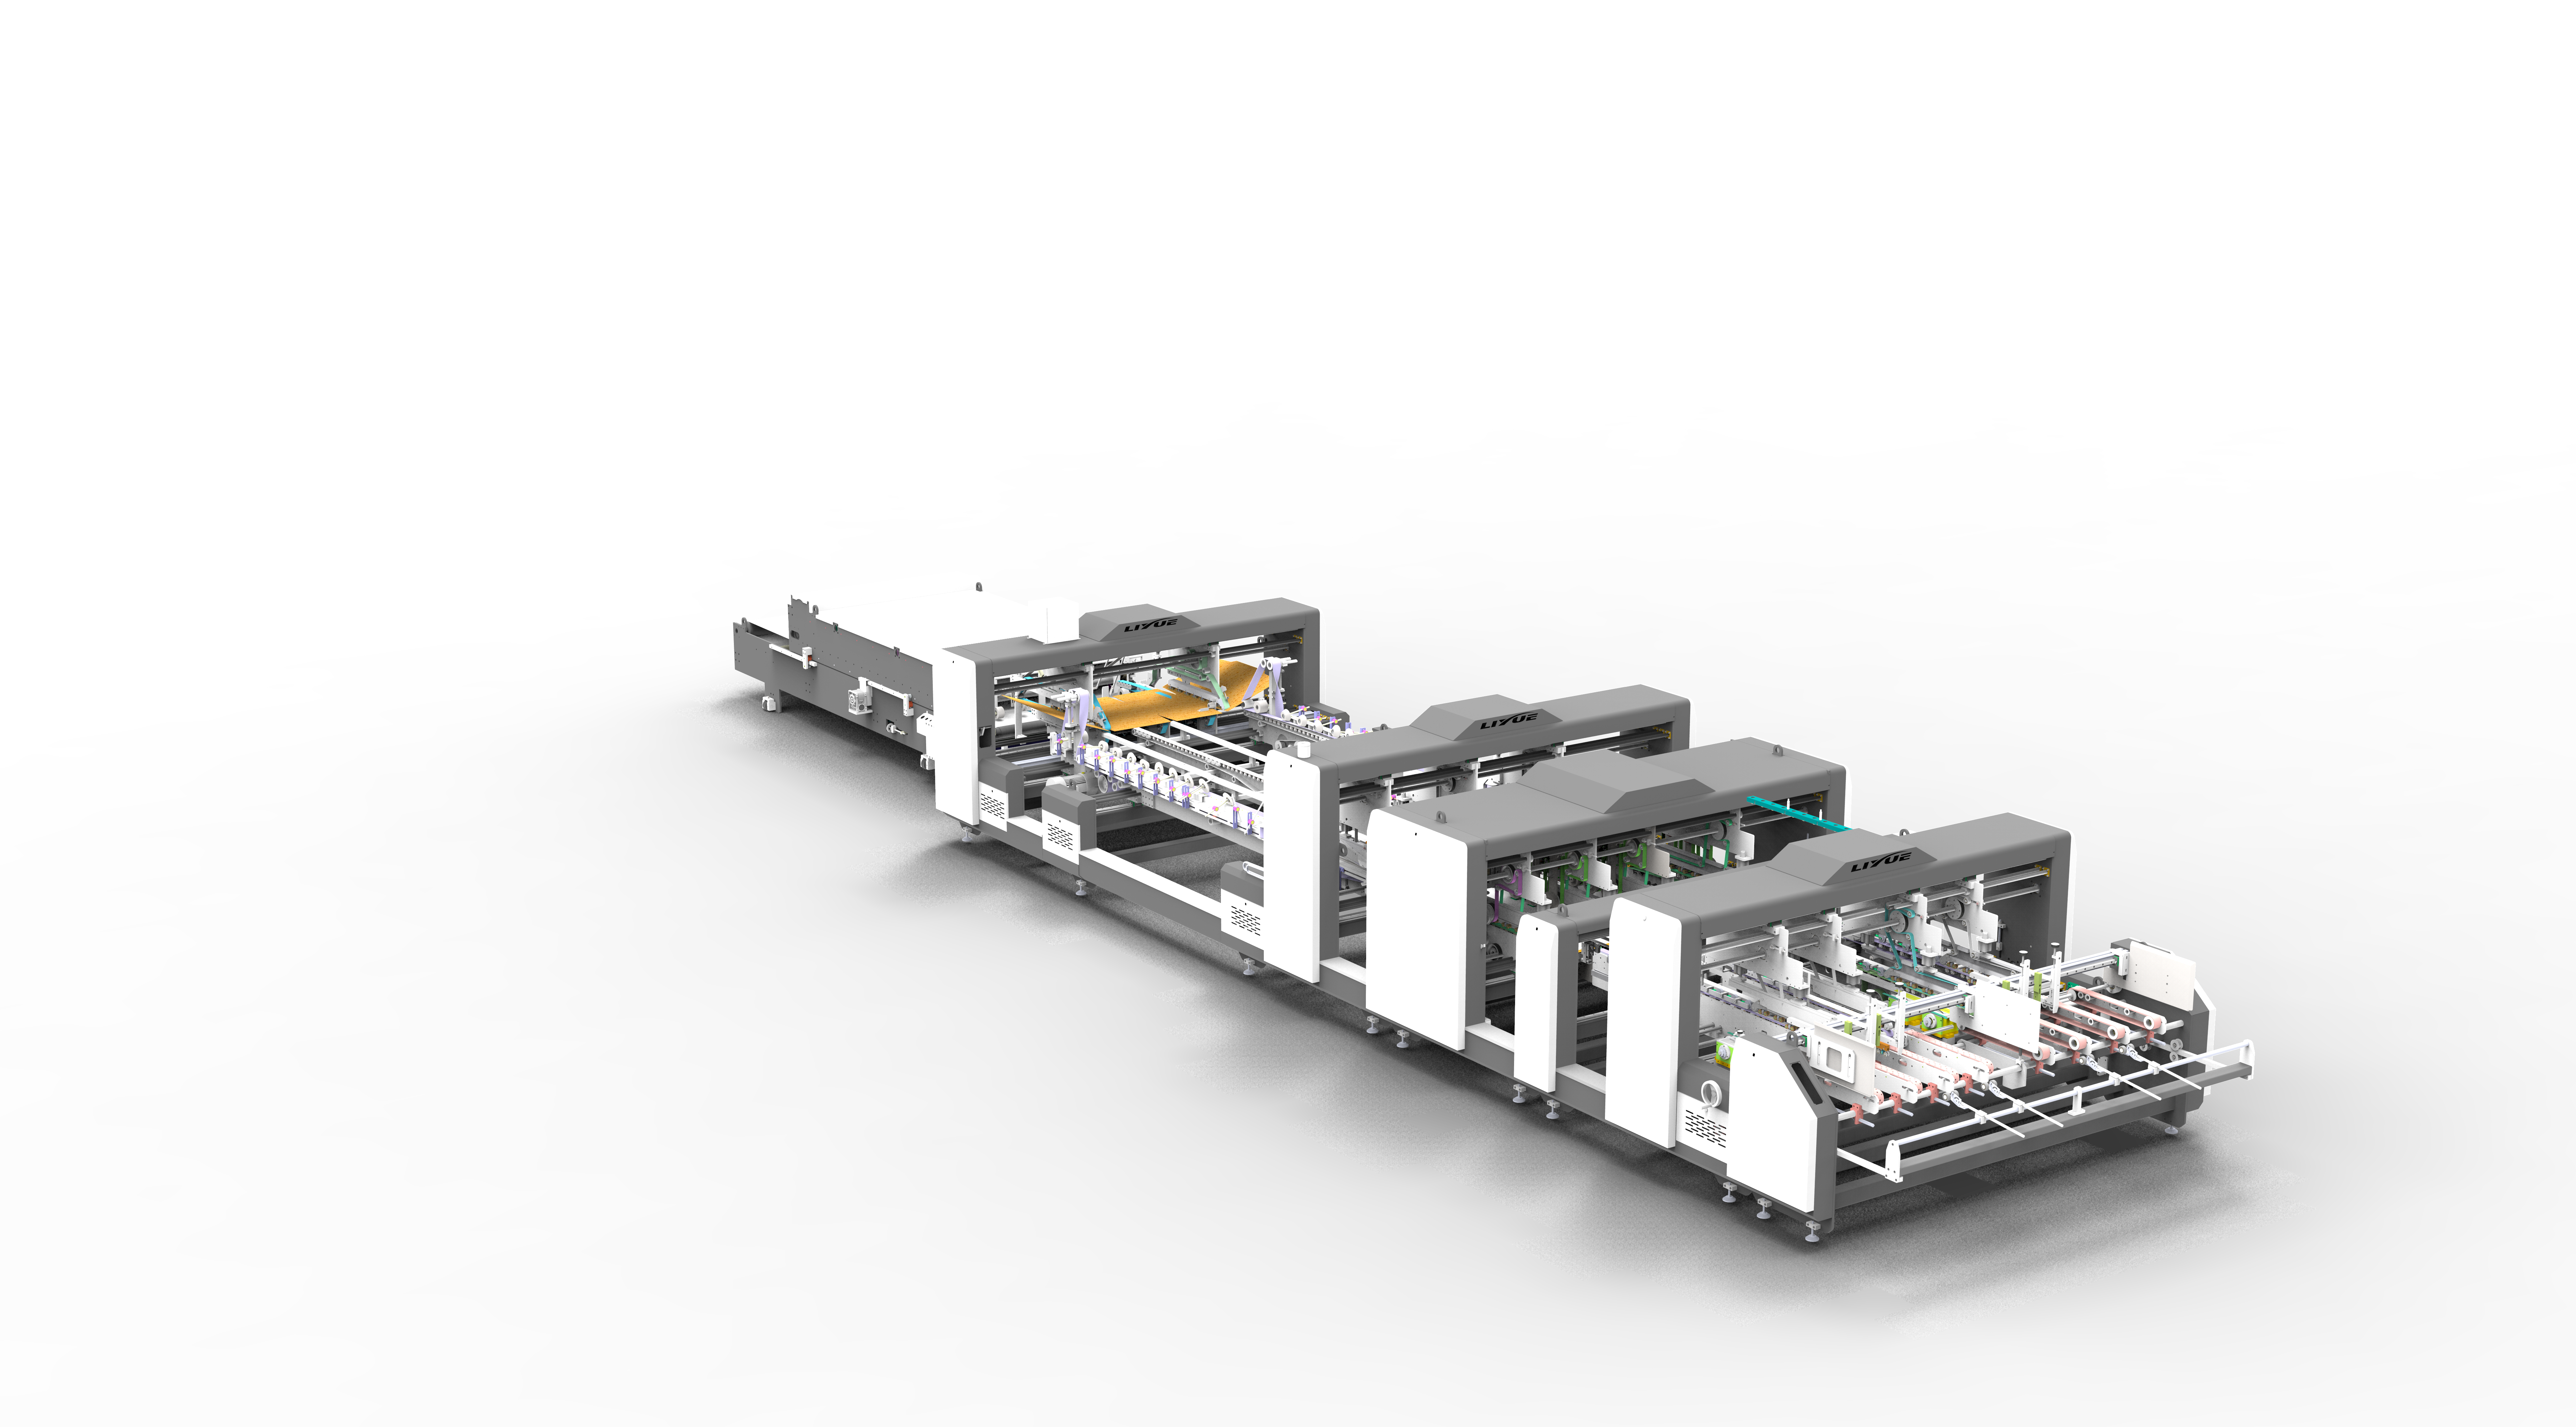
Come è costruito il nostro reparto trasportatore per gestire questo problema
Abbiamo progettato il reparto trasportatore delle nostre Piegatrici-Incollatrici per cartone ondulato considerando proprio questi specifici punti di rottura, piuttosto che trattare la stabilità ad alta velocità come un semplice sottoprodotto di un motore più veloce.
Il trasportatore funziona con un sistema motorizzato che supporta sia le modalità di funzionamento manuale che quelle di follow-up automatico. In modalità follow-up, il trasportatore reagisce a come le scatole si muovono effettivamente attraverso il reparto, invece di funzionare a una velocità fissa indipendentemente dalle condizioni. Questo riduce il tipo di deriva indipendente dalla velocità che si manifesta quando una linea viene spinta verso la sua capacità nominale.
Per affrontare l'instabilità centrale che deriva da un'unica impostazione di pressione indifferenziata, il reparto trasportatore utilizza quattro zone di pressione controllate indipendentemente, invece di un'unica impostazione uniforme su tutto il nastro. Questo permette di regolare la pressione in base alla lunghezza e al tipo di scatola; in questo modo, una scatola più lunga o più sottile riceve supporto dove effettivamente serve, invece di fare affidamento solo sulla pressione ai bordi per mantenere l'inseguimento dritto. Questo controllo a zone è la fonte della maggior parte della differenza tra un funzionamento stabile ad alta velocità e una deriva graduale, poiché affronta direttamente il punto in cui le scatole perdono stabilità, invece di compensarlo più avanti lungo la linea.
Il terzo problema, ovvero la varianza di impostazione residua dopo un cambio formato, viene risolto tramite una funzione di richiamo a memoria integrata nel sistema di controllo della pressione. Invece di reimpostare manualmente pressione e posizionamento per ogni nuovo tipo di scatola, un operatore può richiamare le impostazioni memorizzate per un dato formato; questo elimina le regolazioni manuali per tentativi, che tendono a introdurre quelle piccole incongruenze attorno a cui si concentrano i problemi di disallineamento nei primi pezzi dopo un cambio formato. Per gli stabilimenti che lavorano tipi di cartone di diverso spessore o rigidità, è disponibile anche un sistema opzionale di regolazione della pressione dei cilindri per ottimizzare la pressione del trasportatore oltre quanto possono ottenere le sole impostazioni fisse delle zone.
Stabilità su tutta la linea, non solo sul trasportatore
La precisione dell'inseguimento del trasportatore dà il meglio di sé quando le stazioni che lo alimentano forniscono già una scatola ben allineata. Un reparto di squadratura con pallet superiori e inferiori azionati indipendentemente mantiene la posizione della scatola costante prima che raggiunga il trasportatore; un reparto di giunzione, costruito con cinghie di guida regolate da motore, aiuta a garantire che la scatola in ingresso al trasportatore sia già squadrata, invece di compensare disallineamenti introdotti più a monte nella linea. Nessuna di queste stazioni sostituisce ciò che fa il reparto trasportatore; tuttavia, un trasportatore che lavora con un input ben allineato mantiene il suo inseguimento in modo molto più affidabile ad alta velocità rispetto a uno che cerca di correggere problemi che non ha causato.
I componenti di azionamento dietro questo sistema sono importanti tanto quanto la disposizione meccanica. Le zone di pressione motorizzate, abbinate a impostazioni di memoria programmabili, forniscono agli operatori una configurazione ripetibile, piuttosto che una regolazione manuale che deve essere reimpostata a sensazione ogni volta che cambia il tipo di scatola. Questa ripetibilità è ciò che mantiene stabile una linea mentre viene spinta verso una produzione più elevata, invece di richiedere di sacrificare la velocità per mantenere la precisione di inseguimento.
Raggiungere la piena velocità senza tentativi
Il disallineamento delle scatole ad alta velocità è raramente un segno che una Piegatrice-Incollatrice per cartone ondulato ha raggiunto il suo limite. È tipicamente il risultato di un errore di inseguimento che la velocità ha reso visibile, di un controllo della pressione non adattato alla lunghezza della scatola, o di una varianza di impostazione residua dell'ultimo cambio formato. Affrontare direttamente questi punti — tramite il controllo del trasportatore in follow-up, la regolazione della pressione a zone e le impostazioni richiamabili — generalmente permette a una linea di raggiungere la sua velocità di produzione prevista, senza quella deriva che spinge gli operatori a far funzionare la macchina più lentamente di quanto essa sia effettivamente capace.
Come produttori di Piegatrici-Incollatrici per cartone ondulato, costruiamo il reparto trasportatore proprio intorno a queste cause, basandoci sul feedback di linee di produzione che lavorano una gamma di lunghezze e velocità di scatole. Se la vostra linea mostra disallineamento quando cercate di aumentare la produzione, il nostro team tecnico può esaminare la vostra gamma di scatole e la configurazione attuale, aiutandovi a identificare da dove proviene effettivamente il problema di inseguimento.
 Prodotti



