


Trasformare un foglio di cartone ondulato piano in una scatola finita, pronta per la spedizione, sembra semplice dall'esterno: un foglio entra, una scatola esce. Nella nostra esperienza nella costruzione di macchine piegatrici-incollatrici, questa trasformazione dipende da sei fasi interconnesse: alimentazione della carta, incollatura, piegatura, squadratura, trasporto e, per scatole di grandi dimensioni, giunzione. Ogni fase svolge una funzione meccanica distinta, ma nessuna di esse lavora in isolamento sulle macchine che progettiamo. Un foglio che entra nella nostra sezione di incollatura leggermente decentrato porterà quel disallineamento nella piegatura; un'incoerenza nella piegatura si ripresenterà in fase di squadratura come una scatola che non si appiattirà su un pallet. Poiché gli errori si accumulano man mano che il foglio avanza lungo la linea, trattiamo le sei fasi seguenti come un unico sistema da ingegnerizzare, non come sei componenti separati da assemblare.
Perché Guardiamo All'Intera Linea, Non Solo Alla Velocità Massima
I produttori di scatole in cartone ondulato spesso confrontano le macchine piegatrici-incollatrici principalmente in base alla velocità di uscita massima, espressa in fogli o metri al minuto. La velocità è un fattore legittimo, ma racconta solo una parte della storia, motivo per cui non progettiamo attorno a un unico numero di punta. Una macchina può funzionare a una velocità nominale elevata e produrre comunque un tasso di difetti inaccettabile se la precisione di alimentazione, l'applicazione della colla o la squadratura non riescono a tenere il passo con quella velocità in condizioni di produzione reali: spessore variabile del cartone, umidità che influenza il comportamento dell'adesivo o lavorazioni lunghe che mettono a dura prova l'usura dei componenti di alimentazione.
I responsabili di stabilimento che hanno gestito diverse generazioni di macchine piegatrici-incollatrici tendono a giudicare le macchine meno in base a un valore di velocità di punta e più in base a quanti pochi fogli devono essere rimossi e rilavorati nell'arco di un intero turno. Questo risultato è una funzione di quanto bene le sei stazioni descritte di seguito sono sincronizzate, che è lo standard a cui teniamo la nostra stessa attrezzatura.
Alimentazione della Carta: Dove Iniziano i Piccoli Errori
Il processo inizia separando i fogli piani da una pila e spostandoli nella macchina uno alla volta. Questo sembra semplice, ma è anche la fase in cui ha origine una gran parte dei difetti a valle. I sistemi di alimentazione a rulli di attrito, che si basano su rulli di gomma che afferrano il foglio superiore o inferiore in una pila, sono soggetti a due problemi ricorrenti: l'alimentazione di fogli doppi, in cui due fogli vengono tirati insieme, e la deriva graduale del foglio, in cui il foglio si sposta lateralmente mentre viaggia, specialmente con cartoni più lunghi o sottili che si flettono più facilmente.
Costruiamo la nostra sezione di alimentazione attorno all'alimentazione a vuoto per affrontare entrambi i problemi, utilizzando pressione dell'aria controllata per sollevare e trattenere ogni singolo foglio prima di rilasciarlo nella linea, piuttosto che dipendere dal solo contatto di attrito. Le nostre guide laterali sono regolabili per mantenere il foglio centrato su una gamma di larghezze, e aggiungiamo un supporto esteso nella parte posteriore dell'alimentatore per evitare che i fogli più lunghi si affloscino o si incurvino prima di entrare nella macchina, un dettaglio che conta più di quanto sembri, poiché un foglio che si abbassa anche leggermente prima dell'alimentazione può entrare nella nostra sezione di incollatura con un angolo diverso da quello previsto. Poiché ogni fase successiva presuppone che il foglio sia arrivato nella posizione corretta, trattiamo la precisione di alimentazione come la variabile più consequenziale dell'intero processo.
Incollatura: Abbinare il Comportamento dell'Adesivo al Cartone
Una volta che un foglio è posizionato correttamente, la nostra sezione di incollatura applica l'adesivo lungo i bordi del pannello che diventeranno il giunto della scatola. Il metodo di incollatura è importante tanto quanto la posizione dell'incollatura. La colla a freddo e la colla a caldo si comportano diversamente: la colla a freddo generalmente consente più tempo di lavorazione prima di fissarsi, il che si adatta a determinati pesi del cartone e condizioni ambientali, mentre la colla a caldo si fissa rapidamente, il che può supportare tempi di ciclo più veloci ma lascia meno margine per correggere un cordone applicato in modo errato prima che leghi.
Non costruiamo la nostra sezione di incollatura attorno a un unico metodo di applicazione fisso, poiché ciò costringerebbe i clienti a lavorare attorno alla macchina indipendentemente da ciò che richiede un determinato ordine. Invece, il nostro sistema di incollatura a rulli meccanici offre la possibilità di passare dall'applicazione a freddo a quella a caldo, in modo che il metodo adesivo possa essere abbinato al grado del cartone e alla velocità di produzione dell'ordine in questione. Una copertura uniforme della colla in questa fase è anche ciò che consente alla nostra stazione di piegatura a valle di formare un giunto pulito e uniforme, piuttosto che compensare vuoti o eccesso di adesivo.
Piegatura: Gestire Più di un Tipo di Scatola Senza Riconfigurazione Costante
La nostra stazione di piegatura unisce i pannelli incollati lungo le linee di scoreggiatura preesistenti per formare la struttura di base del cartone. Un percorso di piegatura fisso per una singola configurazione funziona adeguatamente quando una linea produce un tipo di scatola in modo continuo, ma molti degli stabilimenti di cartone ondulato con cui lavoriamo non hanno questo lusso: i libri ordini mescolano tipi di scatola, e ogni cambio formato che richiede riconfigurazione manuale aggiunge tempo non produttivo al turno.
Comandiamo ogni elemento di piegatura in modo indipendente, piuttosto che collegarlo meccanicamente a un unico azionamento, il che consente di regolare gli angoli di piegatura e la sequenza senza una ricostruzione meccanica completa. Includiamo anche una seconda linea di piegatura che supporta una piega combinata a 180 gradi, che estende la gamma di tipi di scatola che una singola macchina può gestire, poiché alcuni progetti di cartoni richiedono una piega aggiuntiva oltre alla sequenza di base a quattro pannelli. Progettiamo questa sezione in modo che sia semplice da smontare per una ragione più banale ma persistente: i componenti di piegatura accumulano residui di colla e polvere di cartone nel tempo, e una sezione facile da aprire per la pulizia e la regolazione rimane precisa più a lungo tra gli intervalli di manutenzione.
Squadratura e Battitura: Correggere Ciò che la Piegatura da Sola Non Può
Dopo la piegatura, i cartoni sulle nostre macchine passano attraverso una stazione di battitura, o squadratura, prima di proseguire lungo la linea. Questo passaggio esiste perché piegare un cartone non lo lascia automaticamente squadrato: leggere variazioni nella tensione del cartone, nel posizionamento della colla o nell'alimentazione possono lasciare un cartone con bordi quasi allineati ma non perfettamente uniformi. Se non corretto, quel piccolo disallineamento diventa visibile una volta che il cartone viene riempito e impilato.
La squadratura manuale, ancora utilizzata su linee più vecchie o a basso volume, dipende da un operatore che tocca o preme fisicamente i cartoni per allinearli, il che è lento e incoerente per natura, e diventa notevolmente meno affidabile su cartoni più lunghi dove i bordi anteriore e posteriore possono derivare indipendentemente. La nostra stazione di battitura utilizza piastre superiori e inferiori comandate indipendentemente per squadrare il cartone meccanicamente e in modo coerente, con impostazioni di cambio rapido per diverse lunghezze di casse, regolazione automatica man mano che i cartoni si accumulano e un sistema di tensionamento della cinghia che mantiene costante il movimento di squadratura, piuttosto che degradarsi man mano che le cinghie si usurano durante una lunga tiratura.
Trasporto: Adattarsi a un Cartone Non Sempre Uniforme
La nostra sezione di trasporto trasporta i cartoni attraverso le fasi rimanenti del processo e affronta un problema facile da trascurare: lo spessore del cartone ondulato non è sempre perfettamente uniforme, anche all'interno di una singola tiratura, a causa delle variazioni nel cartone liner e nel materiale di fluting. Un sistema di trasporto costruito attorno a impostazioni di pressione fisse può avere difficoltà con quella variabilità: premere troppo forte su un cartone più sottile rischia di schiacciarlo, mentre una pressione tarata per cartone sottile potrebbe non afferrare il cartone più spesso abbastanza saldamente da spostarlo in modo affidabile.
Utilizziamo un trasportatore motorizzato con regolazione di follow-up sia manuale che automatica, abbinato a un sistema di regolazione della pressione a cilindro, in modo che la pressione di trasporto possa essere adattata alla lunghezza effettiva della cassa e allo spessore del cartone che passa attraverso la macchina in un dato momento, piuttosto che rimanere fissa indipendentemente da ciò che è sulla linea. Questo è particolarmente rilevante per i clienti che gestiscono libri ordini misti, passando da imballaggi per la vendita al dettaglio più leggeri a cartoni più pesanti nello stesso turno.
Giunzione: Dove Si Decide la Precisione dei Cartoni a Due Fogli
Non tutti i cartoni sono formati da un unico foglio. I cartoni più grandi — imballaggi per elettrodomestici, imballaggi per mobili e casse di spedizione pesanti — spesso superano le dimensioni massime del foglio che le attrezzature di stampa o fustellatura a monte possono produrre, il che significa che due fogli devono essere uniti in un unico foglio prima che la piegatura possa procedere. Questo è il ruolo della nostra sezione di giunzione, ed è la fase in cui la precisione complessiva del processo viene messa alla prova più direttamente.
I metodi di giunzione manuale o semiautomatica tendono a produrre una resistenza del giunto incoerente da un cartone all'altro, poiché l'allineamento dipende fortemente dalla tecnica dell'operatore ripetuta centinaia o migliaia di volte per turno. Questa incoerenza diventa un problema strutturale sui cartoni più grandi, che necessitano di un giunto affidabile per mantenere la loro forma una volta caricati. Costruiamo la nostra sezione di giunzione attorno al posizionamento indipendente del servomotore — comunemente quattro unità che lavorano in coordinazione — per mantenere entrambi i fogli allineati durante tutto il processo di incollaggio, mentre la regolazione elettrica della larghezza consente di riconfigurare la stazione per diverse dimensioni di cartone senza riattrezzaggio manuale. Il controllo dell'aspirazione a vuoto tiene ogni foglio in posizione durante la giunzione, e offriamo l'incollatura su due lati come opzione in questa fase per supportare la piega a memoria utilizzata in alcuni progetti di cartoni, dove il giunto deve mantenere la sua forma anche prima che la scatola sia completamente eretta.
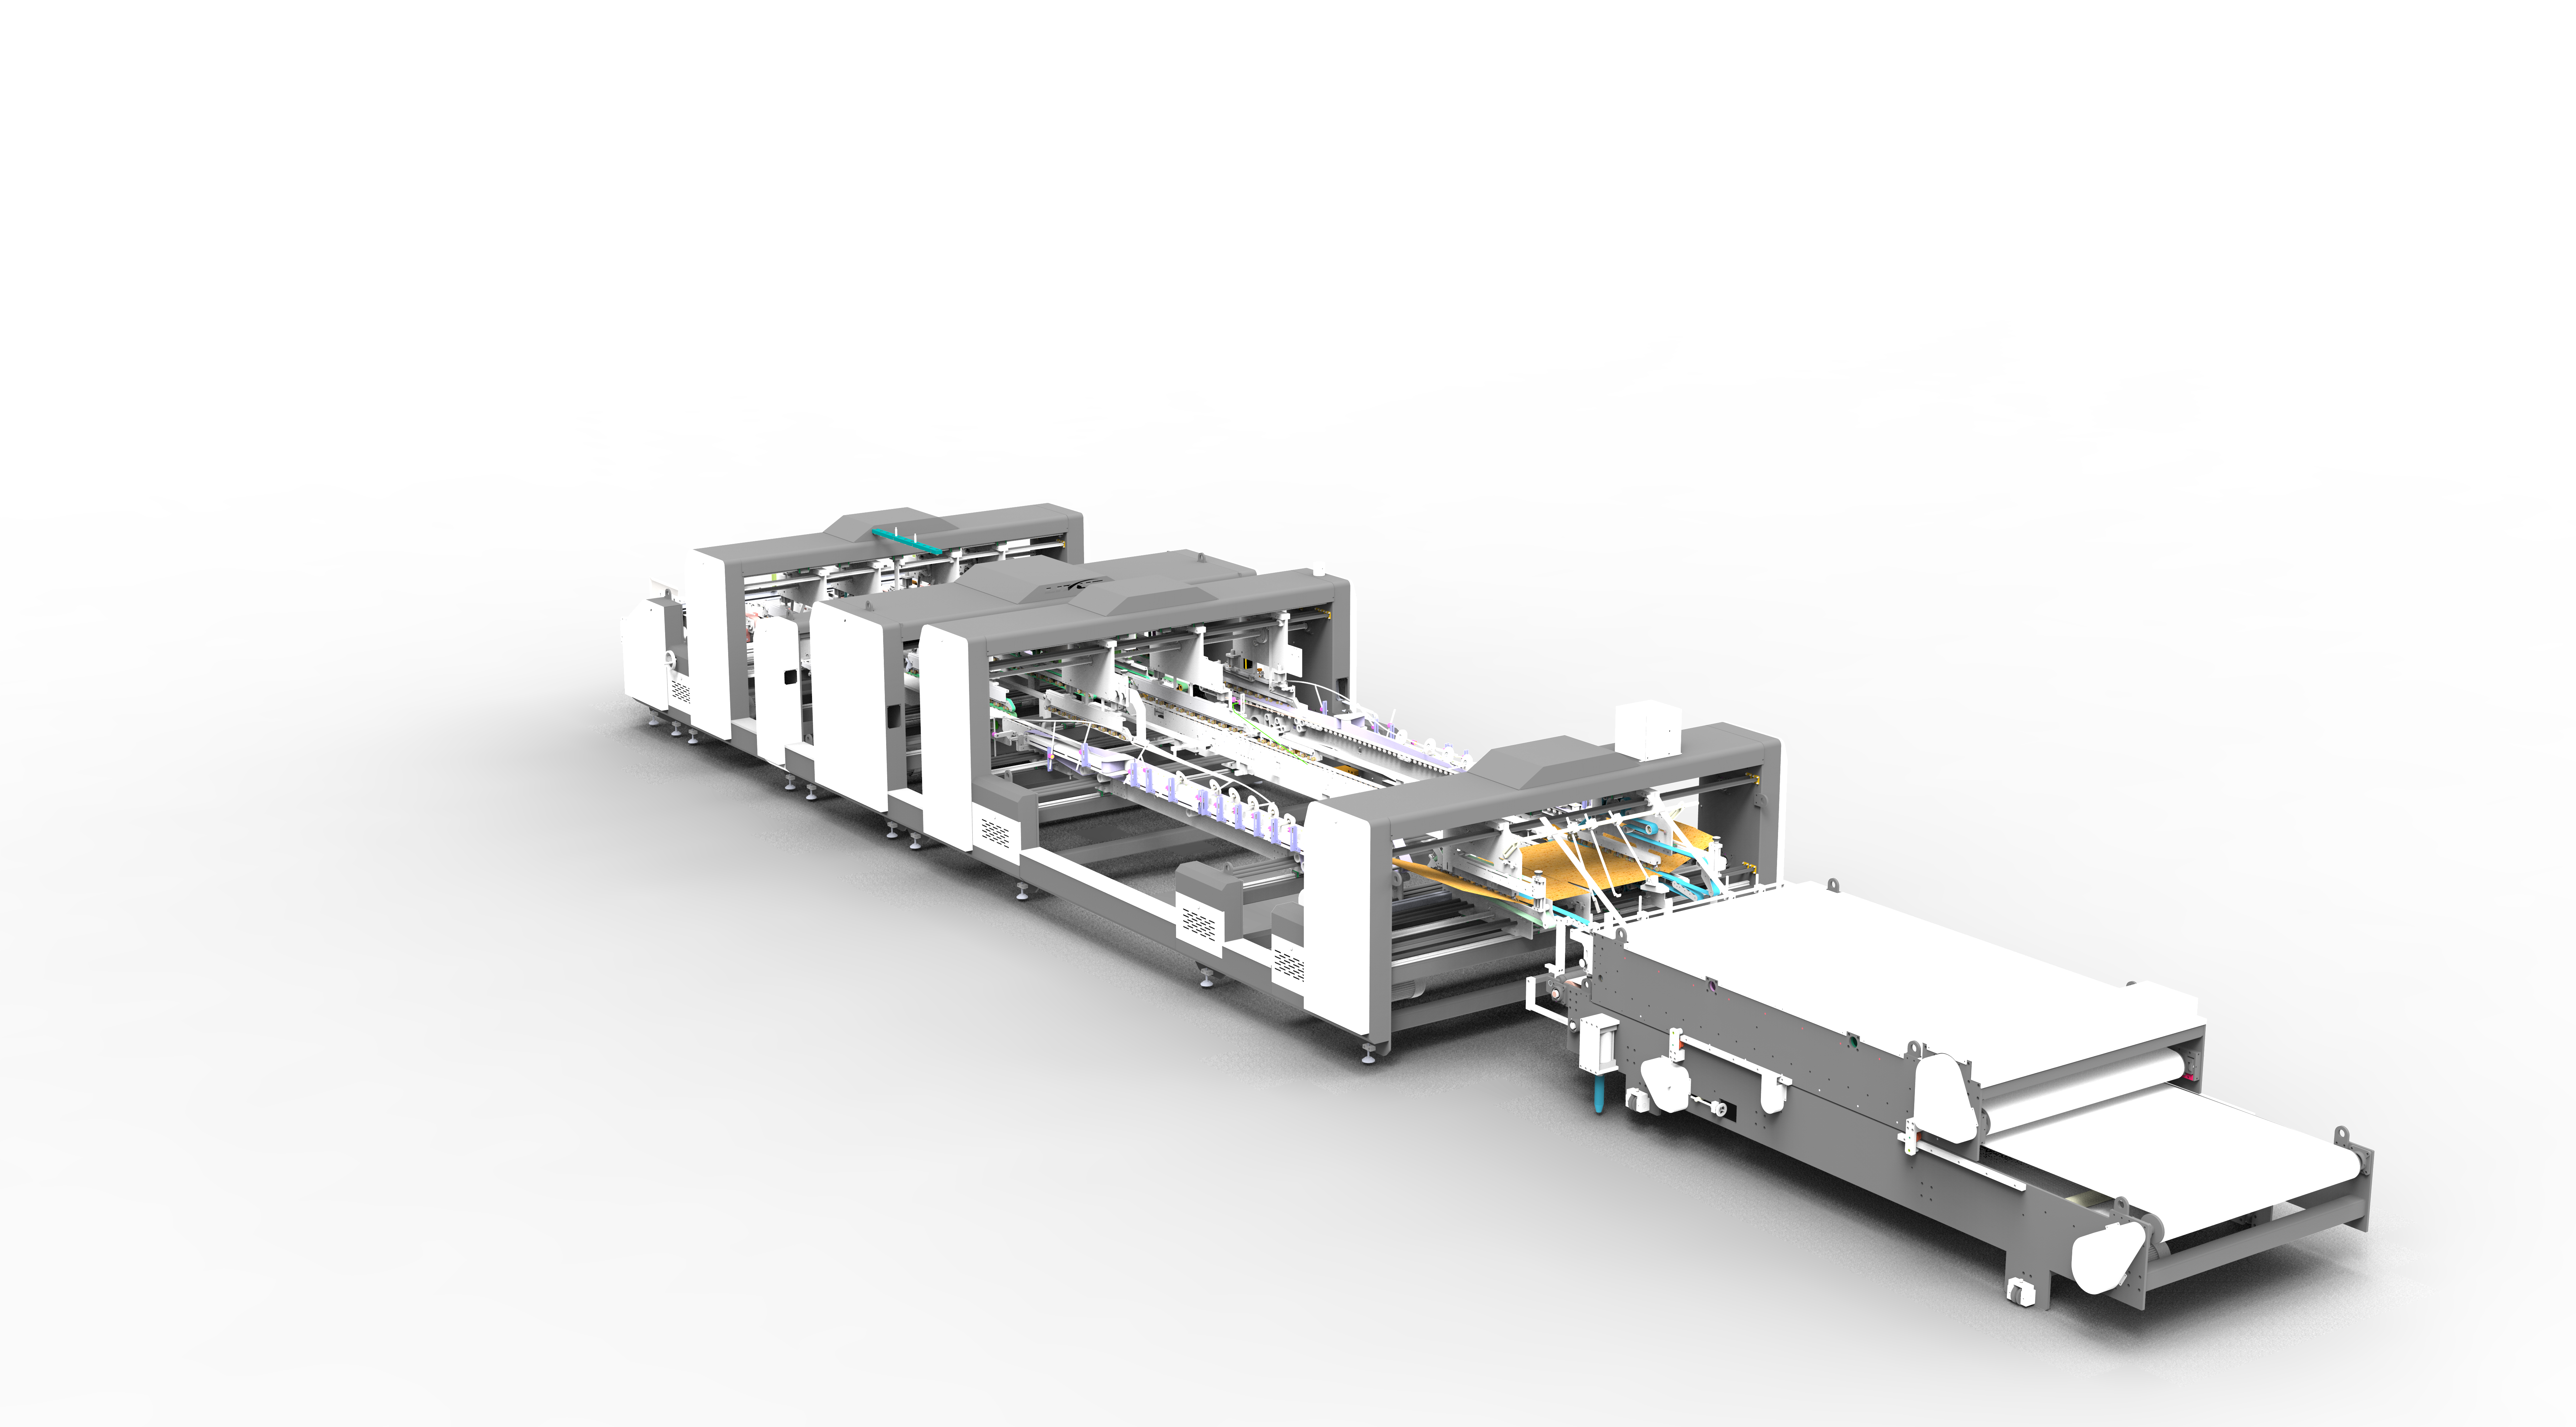
Perché Ingegnerizziamo le Sei Fasi come un Unico Sistema
Considerate singolarmente, ciascuna di queste sei stazioni risolve un problema meccanico distinto: controllare il movimento del foglio, applicare l'adesivo con precisione, piegare lungo le linee corrette, squadrare il cartone, spostarlo senza danni e, dove necessario, unire due fogli in uno. Ma abbiamo scoperto che la qualità finita effettiva di un cartone è decisa da quanto bene queste stazioni funzionano insieme, non dalle specifiche individuali di una singola stazione.
Ecco perché coordiniamo l'alimentazione, l'incollatura, la piegatura, la battitura, il trasporto e la giunzione attraverso un'architettura di controllo e servoazionamento condivisa, in modo che i dati di temporizzazione e posizionamento possano passare tra le fasi, piuttosto che ogni stazione operi secondo il proprio ciclo fisso. Questa coordinazione è ciò che consente a un cartone prodotto all'inizio di una tiratura di diecimila unità di corrispondere alle dimensioni e alla resistenza del giunto di un cartone prodotto verso la fine.
La Nostra Capacità Produttiva
Progettiamo, costruiamo e validiamo ciascuna di queste sei sezioni — alimentazione, incollatura, piegatura, battitura, trasporto e giunzione — come parte di un'unica linea di produzione interconnessa, non come componenti separati assemblati in un secondo momento. La nostra produzione copre sia macchine piegatrici-incollatrici per fogli singoli sia configurazioni per giunzione di due fogli, il che ci consente di lavorare direttamente con i produttori di scatole in cartone ondulato sui gradi specifici di cartone, tipi di scatola e obiettivi di produzione che le loro operazioni effettivamente gestiscono.
Se stai rivedendo il tuo attuale processo di piegatura e incollatura, o stai valutando nuove attrezzature per una futura linea di produzione, il nostro team di ingegneria è disponibile per discutere come queste sei fasi possano essere configurate attorno ai tuoi specifici requisiti di cartone.
 Prodotti



