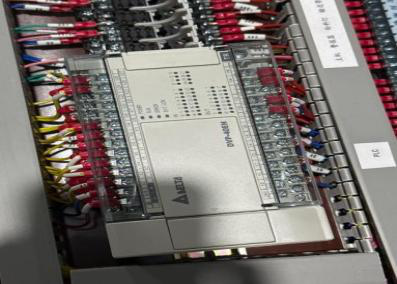
Passare da un formato di scatola all’altro su una piegatrice-incollatrice richiede il riposizionamento manuale di guide, cinghie e impostazioni di pressione lungo l’intera linea. Il tempo necessario per tale cambio e la ripetibilità del risultato dipendono in larga misura dal metodo adottato per effettuare tali regolazioni. Su una moderna piegatrice e incollatrice a due pezzi per scatole di spedizione di biciclette ed e-bike, il controllo PLC, il touchscreen e le regolazioni azionate da servomotori integrano tutti questi interventi in una procedura unica, completamente ripetibile.
Costi della regolazione manuale sulle macchine convenzionali
Una piegatrice e incollatrice a due pezzi per scatole di spedizione di biciclette ed e-bike alimenta, incolla e piega due elementi separati, quindi li unisce (splicing) in un’unica scatola: pertanto ogni sezione della macchina deve essere tarata sulle dimensioni esatte della scatola in produzione. Sulle macchine convenzionali, gran parte di questa taratura avviene manualmente: l’operatore ruota manopole per posizionare le guide, i risguardi laterali e le cinghie, verificando ogni posizione confrontandola con una scala stampata o con la propria esperienza. Il metodo funziona, ma comporta costi ben definiti. I tempi di cambio formato si allungano perché ogni regolazione è eseguita e controllata singolarmente. Due operatori che configurano lo stesso formato possono ottenere posizioni leggermente diverse, con conseguente variabilità nella squadratura da turno a turno. Un ordine ripetuto viene spesso riconfigurato ex novo, consumando fogli di prova fino a quando la scatola non corre correttamente. Un ulteriore punto debole è il controllo: quando più sezioni condividono un unico motore di trascinamento o mancano di coordinamento centrale, velocità e posizione non possono essere ottimizzate in modo indipendente, e l’individuazione della sezione responsabile di un difetto diventa questione di esperienza piuttosto che di osservazione diretta.
PLC, touchscreen e servomotori al cuore del sistema
La nostra piegatrice e incollatrice a due pezzi per scatole di spedizione di biciclette ed e-bike trasferisce gran parte di questo lavoro dalle mani dell’operatore al sistema di controllo. Un PLC Delta coordina movimenti e velocità delle singole sezioni. Un touchscreen WECON funge da interfaccia operatore, consentendo l’inserimento e la verifica di tutte le impostazioni in un unico punto, anziché in diversi punti lungo la linea. Servomotori Delta eseguono il posizionamento preciso, mentre interruttori fotoelettrici rilevano in tempo reale la posizione del cartone durante il transito. Relè, contattori e un convertitore di frequenza provenienti da fornitori certificati gestiscono commutazione elettrica e regolazione della velocità dei motori. Ciò che conta non è la singola componente, ma la loro integrazione sinergica: il PLC decide, il touchscreen comunica, i servomotori eseguono — offrendo all’operatore un percorso chiaro, univoco e affidabile dalla specifica della scatola alla macchina perfettamente configurata.
Impostazioni memorizzate e regolazione elettrica
Il vantaggio pratico di questa architettura di controllo emerge con maggiore evidenza durante i cambi formato. Il touchscreen memorizza i parametri associati a specifici formati di scatola, consentendo all’operatore di richiamare immediatamente i valori già verificati al ritorno di un ordine ripetuto. Ciò riduce drasticamente le misurazioni ripetute e le regolazioni sperimentali, rendendo i passaggi da un formato all’altro significativamente più efficienti.
La sezione di splicing offre una funzione analoga grazie a guide elettricamente regolabili, dotate di posizionamento a vite-mandrino e memoria parametrica. Poiché la precisione dello splicing influisce direttamente sulla squadratura della scatola, il richiamo automatico delle posizioni delle guide contribuisce a mantenere un’allineamento costante tra una serie produttiva e l’altra.
I motori indipendenti aggiungono ulteriore flessibilità: le sezioni di alimentazione, piegatura, trasporto e battitura sono ciascuna dotata di un proprio motore, coordinato centralmente dal PLC. L’operatore può regolare una sezione senza dover resettare le altre. Ad esempio, la velocità della cinghia di piegatura può essere ridotta per cartoni rigidi a doppia ondulata, mentre le impostazioni di alimentazione e trasporto rimangono immutate. La sezione di trasporto supporta inoltre sia il funzionamento manuale che quello automatico a inseguimento di lunghezza, con regolazione della pressione superiore e opzione di regolazione pneumatica. Rilevamento fotoelettrico e posizionamento servo nella bocca di splicing forniscono un ulteriore livello di controllo sull’allineamento del cartone.
Per gli stabilimenti che gestiscono frequenti cambi formato e lotti piccoli o medi, queste funzioni rendono la messa a punto altamente ripetibile: l’operatore lavora partendo da parametri memorizzati e punti di regolazione definiti, riducendo la dipendenza esclusiva dall’esperienza e contribuendo a garantire qualità costante su formati di scatola eterogenei.
Coerenza della messa a punto tra i turni
L’hardware di controllo esprime tutto il suo valore solo se utilizzato in modo coerente. Gli stabilimenti che registrano sistematicamente le impostazioni memorizzate per i formati di scatola più comuni e le applicano sempre nello stesso ordine ottengono risultati più uniformi, sia tra operatori diversi che tra turni successivi. Il controllo centralizzato rende inoltre la manutenzione più diretta: poiché ogni sezione è azionata e regolata in modo indipendente, un’anomalia nella scatola finita può essere ricondotta con precisione alla fase in cui ha avuto origine — alimentazione, piegatura o splicing — anziché dover essere ricercata sull’intera macchina. Va detto chiaramente che un sistema di controllo migliora la coerenza della messa a punto, ma non sostituisce le altre condizioni fondamentali per ottenere scatole di alta qualità: la qualità del cartone, la scelta della colla e le condizioni ambientali del reparto devono continuare a ricevere attenzione specifica; i migliori parametri sono sempre quelli sviluppati direttamente sul materiale effettivamente impiegato nello stabilimento.
Per gli stabilimenti che producono una vasta gamma di formati di scatola, il livello di controllo di una piegatrice-incollatrice merita un’attenzione pari a quella riservata alla sua struttura meccanica. Progettiamo e realizziamo la nostra piegatrice e incollatrice a due pezzi per scatole di spedizione di biciclette ed e-bike come un sistema unico, in cui PLC, touchscreen, servomotori e regolazioni elettriche sono sviluppati in stretta sinergia con la meccanica. Ogni macchina può essere configurata sui formati di scatola e sulle tipologie di cartone effettivamente prodotti dai nostri clienti, e la stessa piattaforma di controllo è estesa lungo tutta la linea. Per i produttori che desiderano che la messa a punto dipenda da parametri memorizzati e non dall’abitudine individuale, questo è il principio progettuale alla base della nostra macchina.
 Scenari di Applicazione