


Una fustella piana in cartone ondulato contiene già la struttura di base di una scatola, ma richiede ancora piegatura e incollaggio prima di poter contenere prodotti. Le linee di piega definiscono i punti in cui i pannelli si flettono; le linguette adesive determinano il modo in cui i bordi si uniscono; la posizione dell’adesivo influenza direttamente la qualità del giunto finito. Questi elementi devono operare in sinergia per ottenere una scatola con forma e dimensioni conformi alle specifiche progettuali.
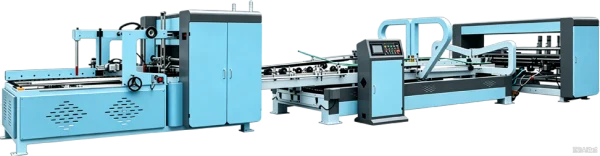
La Piegatrice-Incollatrice Automatica Completa per Scatole in Pezzo Singolo 2400 per una Produzione Flessibile di Cartoni coordina alimentazione, incollaggio, piegatura, calibrazione e incollaggio finale, trasformando fustelle preparate in scatole finite. In quanto produttori di macchine piegatrici-incollatrici per cartoni ondulati, focalizziamo l’attenzione sull’interazione tra queste operazioni e su come la configurazione della macchina si adatti a diversi disegni di scatola e a esigenze produttive variabili.
Cosa deve garantire una fustella piana prima di diventare una scatola
Una fustella per scatola è composta da pannelli, linee di piega e linguette di giunzione. Le pieghe guidano il movimento di ripiegamento, mentre la linguetta adesiva sovrappone il pannello corrispondente per formare il giunto della scatola. Se il pattern di piega o la posizione della linguetta risultano inaccurate, la scatola finita potrebbe presentare distorsioni geometriche o giunti irregolari.
La qualità delle pieghe influisce inoltre sul comportamento durante la piegatura: una piega mal realizzata può causare deviazioni del pannello dalla sua posizione prevista oppure danneggiare la superficie del cartone. La piegatrice-incollatrice segue fedelmente il pattern di piega già predisposto, pertanto la precisione delle fasi precedenti — stampa, taglio a fustella e creasing — rimane fondamentale.
Anche la posizione dell’adesivo riveste un’importanza equivalente. L’adesivo deve raggiungere esattamente l’area di giunzione prevista per garantire un contatto sufficiente tra la linguetta e il pannello adiacente. Una quantità insufficiente di adesivo può provocare un’incollatura incompleta; al contrario, un eccesso di adesivo può fuoriuscire durante la compressione, lasciando macchie sulla scatola o sui componenti meccanici della macchina.
Pertanto, piegatura e incollaggio devono operare in stretta sincronia: i pannelli devono allinearsi correttamente prima che le superfici trattate con adesivo vengano pressate tra loro. Se una fustella entra in macchina con inclinazione o si piega in modo errato, il giunto potrà comunque incollarsi, ma senza generare una scatola geometricamente quadrata. La coerenza del processo formativo dipende quindi dalla qualità della fustella, dall’accuratezza dell’alimentazione, dall’applicazione dell’adesivo e dall’allineamento meccanico.
La logica formativa interna alla Piegatrice-Incollatrice Automatica Completa per Scatole in Pezzo Singolo 2400
La Piegatrice-Incollatrice Automatica Completa per Scatole in Pezzo Singolo 2400 per una Produzione Flessibile di Cartoni trasforma una fustella preparata in una scatola piegata e incollata attraverso operazioni meccaniche coordinate. Un sistema automatico di alimentazione a cinghia con aspirazione a vuoto separa le fustelle e le introduce singolarmente nella macchina. Un’alimentazione stabile contribuisce a mantenere una posizione iniziale precisa per le fasi successive, sebbene i risultati finali dipendano anche dallo stato del cartone, dalle dimensioni della fustella e dalle impostazioni macchina.
La macchina applica l’adesivo sulla linguetta adesiva designata prima di indirizzare la fustella nella sezione di piegatura. Cinghie e guide orientano i pannelli lungo le rispettive linee di piega, portando la linguetta adesiva a contatto con il pannello corrispondente. Il pattern di piega determina dove la scatola si piegherà, mentre il disegno della linguetta definisce esattamente dove dovrà formarsi il giunto.
La calibrazione automatica corregge le posizioni relative dei settori piegati prima del completamento dell’incollaggio, migliorando la coerenza geometrica delle scatole all’interno di un intero lotto produttivo. Tuttavia, la calibrazione non può compensare completamente fustelle mal tagliate, pieghe danneggiate o disegni di scatola strutturalmente inadeguati.
Le superfici piegate passano quindi nella sezione di incollaggio e compressione. La pressione garantisce il contatto tra le aree trattate con adesivo, consentendo al giunto di sviluppare la resistenza meccanica necessaria per le fasi successive di manipolazione. Un incollaggio ottimale dipende tuttavia anche dalle caratteristiche dell’adesivo, dalla quantità applicata, dalla natura della superficie del cartone e dalle impostazioni operative idonee.
All’uscita, le scatole finite vengono contate e impilate per la fase successiva. Il principio formativo fondamentale rimane immutato: la struttura preesistente della fustella guida il movimento di piegatura, mentre la macchina coordina tutte le operazioni necessarie alla realizzazione del giunto.
Perché l’accuratezza formativa è cruciale per tipologie diverse di scatole
Nell’e-commerce e nel packaging espresso si lavorano spesso grandi lotti di scatole con stili simili. Una posizione coerente delle linguette adesive e un allineamento uniforme delle scatole permettono al prodotto finito di transitare senza intoppi negli impianti automatici di sigillatura, raggruppamento e imballaggio, riducendo fortemente gli arresti dovuti a forme irregolari. Una formazione omogenea facilita inoltre il controllo della qualità del prodotto durante l’intero ciclo produttivo.
Le scatole per alimenti, bevande e prodotti per la casa devono spesso resistere a sovrapposizione, stoccaggio e trasporto. Un giunto adesivo ben realizzato preserva l’integrità strutturale della scatola durante le manovre di movimentazione, mentre un’applicazione pulita dell’adesivo ne garantisce un aspetto estetico curato. La resistenza complessiva dipende inoltre dalla classe del cartone, dalla costruzione della ondulazione, dalle dimensioni della scatola, dalle condizioni di umidità e dai requisiti di sovrapposizione.
Nell’imballaggio per elettrodomestici, elettronica e settore industriale si incontrano invece una gamma più ampia di dimensioni di scatola, classi di cartone e soluzioni strutturali. Fustelle più grandi e cartoni più pesanti possono comportarsi in modo differente durante alimentazione e piegatura, rendendo particolarmente rilevanti, ai fini della scelta, la gamma operativa della macchina e le sue capacità di regolazione.
Benché la logica formativa di base resti sostanzialmente identica, ogni applicazione presenta esigenze specifiche. I produttori di scatole devono verificare attentamente le dimensioni della fustella, il layout delle pieghe, la posizione delle linguette adesive e le caratteristiche del cartone rispetto alle specifiche tecniche della macchina. Una configurazione adeguata può gestire più tipologie di scatole, purché le loro dimensioni e strutture rientrino nei limiti operativi dell’impianto.
Come la nostra macchina applica questa logica nella produzione reale
La nostra Piegatrice-Incollatrice Automatica Completa per Scatole in Pezzo Singolo 2400 per una Produzione Flessibile di Cartoni integra alimentazione, incollaggio, piegatura, calibrazione e incollaggio in un processo formativo coordinato. Ogni stadio svolge un ruolo specifico: posizionamento preciso della fustella, unione dei pannelli e preparazione della scatola finita per le successive fasi di movimentazione.
Per le scatole destinate al trasporto su larga scala, l’alimentazione automatica e la piegatura coordinata mantengono un flusso produttivo regolare. La calibrazione costante supporta l’allineamento geometrico delle scatole, mentre il conteggio e l’impilaggio automatici organizzano l’output finito. Il risultato effettivo dipende però dalle specifiche della scatola, dalla qualità della fustella, dalle impostazioni operative e dalla capacità degli impianti a valle.
Nel packaging per alimenti, bevande e prodotti per la casa, la posizione dell’adesivo e l’allineamento del giunto sono fattori critici. La nostra macchina applica l’adesivo esattamente nell’area di giunzione designata e porta le superfici piegate a contatto per l’incollaggio finale. Una messa a punto corretta è indispensabile, poiché il tipo di adesivo, la superficie del cartone e la quantità applicata influenzano direttamente la qualità del giunto finale.
Nell’imballaggio per elettrodomestici, elettronica e settore industriale, la gamma operativa disponibile rappresenta un fattore chiave. Valutiamo le dimensioni richieste del cartone e la sua struttura in relazione alle specifiche tecniche della macchina, per aiutare i clienti a identificare quali prodotti sono compatibili con una determinata configurazione. Elaborare diverse dimensioni di scatola su una stessa linea semplifica la pianificazione produttiva, ma la compatibilità deve essere verificata caso per caso, in funzione dell’applicazione prevista.
In qualità di produttore, nel progettare e configurare i nostri impianti ci concentriamo sulle esigenze pratiche della formazione delle scatole. Alimentazione, applicazione dell’adesivo, piegatura e incollaggio devono operare in sinergia per soddisfare sia i disegni specifici del cliente che le condizioni reali di produzione.
Abbinare i requisiti formativi alla configurazione ottimale
La forma finale della scatola e la qualità del giunto dipendono dalla relazione tra pattern di piega, linguetta adesiva, linea di adesivo e pannelli piegati. La Piegatrice-Incollatrice Automatica Completa per Scatole in Pezzo Singolo 2400 per una Produzione Flessibile di Cartoni coordina questi elementi, ma risultati costanti richiedono anche una preparazione accurata della fustella, un adesivo idoneo e impostazioni macchina corrette.
Produciamo Piegatrice-Incollatrice Automatica Completa per Scatole in Pezzo Singolo 2400 per una Produzione Flessibile di Cartoni destinate a produttori di scatole che gestiscono una vasta gamma di stili e volumi produttivi. Il nostro team tecnico analizza le vostre dimensioni di scatola, le specifiche del cartone, il disegno della linguetta adesiva e i target di output per individuare la configurazione macchina più adatta. Abbinando l’impianto alle vostre effettive esigenze formative, miriamo a fornire attrezzature produttive pragmatiche, sostenute da un servizio post-vendita continuativo e qualificato.
 Scenari di Applicazione






