


Titolo Meta: Interruttori fotoelettrici nelle piegaincollatrici per cartone ondulato: rilevamento della posizione dei fogli e degli intervalli tra i materiali
Descrizione Meta: Il rilevamento della posizione dei fogli e della distanza tra di essi determina la coerenza con cui una piegaincollatrice per cartone ondulato applica la colla, esegue le piegature e realizza le giunzioni. Questo è il ruolo specifico della rilevazione fotoelettrica e il suo impatto concreto sulla produzione di scatole.
Slug URL: interruttori-fotoelettrici-piegaincollatrice-cartone-ondulato
Interruttori fotoelettrici nelle piegaincollatrici per cartone ondulato: rilevamento della posizione dei fogli e degli intervalli tra i materiali
Una piegaincollatrice per cartone ondulato trasforma i fogli piani (blanks) in scatole piegate e incollate; ogni stadio del processo dipende dalla conoscenza precisa della posizione di ciascun foglio. Gli interruttori fotoelettrici forniscono tale informazione: rilevano la posizione di un foglio e la distanza tra due fogli consecutivi, trasmettendo poi il segnale al sistema di controllo. Senza un rilevamento affidabile, anche una macchina ben costruita perde la sincronia di registro (registration), con conseguenze tangibili quali linee di colla sfalsate, pieghe inclinate e fermi imprevisti.
Perché il controllo della posizione del foglio e degli intervalli è cruciale nella produzione di scatole
Una piegaincollatrice richiede prestazioni elevate dal foglio in cartone ondulato: quest’ultimo deve entrare nella sezione di incollaggio in perfetto allineamento, transitare lungo i nastri piegatori senza slittamenti e raggiungere le fasi di giunzione e impilamento in un istante prevedibile. Quando la posizione del foglio è incerta, la linguetta da incollare può ricevere l’adesivo fuori dalla linea prevista, oppure i pannelli piegati possono chiudersi con uno sfasamento visibile.
Anche la distanza tra i fogli è altrettanto critica. Se l’intervallo tra due blanks varia, le sezioni a valle non riescono a mantenere un ritmo costante: i fogli possono accavallarsi nella fase di impilamento oppure generare lunghi spazi vuoti che riducono la capacità produttiva della macchina. Applicazioni come la produzione di scatole per spedizioni e-commerce, scatole per alimenti confezionati in sacchetto e imballaggi per beni di consumo domestico vengono eseguite in grandi lotti con frequenti cambi di formato; pertanto, qualsiasi inconsistenza nella posizione e negli intervalli si amplifica su migliaia di scatole.
Limiti delle macchine tradizionali
Le piegaincollatrici convenzionali si basano in larga misura su guide meccaniche fisse e sul giudizio dell’operatore. La messa a punto di un nuovo formato di scatola richiede regolazioni manuali, a occhio, di guide laterali e fermi; la qualità di tale setup dipende quindi dall’esperienza dell’operatore in turno. Due operatori possono impostare leggermente posizioni diverse per lo stesso lavoro, con conseguenze successive visibili in incollaggi o piegature non uniformi.
La mancanza di retroazione (feedback) rappresenta il secondo punto debole. Una macchina priva di sistemi di rilevamento non è in grado di distinguere tra un foglio presente e uno assente: un blank mancante, un intasamento o due fogli sovrapposti possono passare inosservati fino a quando il danno diventa evidente in uscita. Fermare la linea, intervenire manualmente e riavviare comporta perdite di tempo significative, mentre le scatole scartate incrementano lo spreco di materiale. Per gli stabilimenti che servono clienti packaging con finestre di consegna stringenti, tali interruzioni costituiscono un vincolo operativo concreto, non un semplice fastidio marginale.
Ruolo della rilevazione fotoelettrica lungo la linea
Un interruttore fotoelettrico emette un fascio luminoso e genera una risposta quando un foglio lo interrompe o lo riflette. Il sistema di controllo converte tale risposta in un riferimento temporale. Nella piegaincollatrice, tali riferimenti sono utilizzati in diversi punti strategici: per confermare l’alimentazione di un foglio, misurare l’intervallo prima del successivo e coordinare il momento esatto in cui la scatola raggiunge la bocca di giunzione.
È proprio nella sezione di giunzione che questo aspetto assume maggiore rilevanza. Nella nostra macchina, la bocca di giunzione applica un doppio strato di colla — calda e fredda — e un dispositivo fotoelettrico guida la fase di avvicinamento mentre motori servo azionano i nastri che portano la scatola al punto di giunzione. Poiché l’azionamento servo è in grado di reagire alla posizione rilevata, la scatola viene portata al punto di giunzione con un’accuratezza superiore a quella ottenibile con un fermo puramente meccanico. Il risultato è una saldatura più stretta e uniforme lungo la giunzione, che garantisce la squadratura della scatola finita.
La rilevazione supporta anche le fasi adiacenti alla giunzione. A monte, l’alimentatore a frizione, azionato da motore servo e aspirazione ad aria, separa i fogli garantendo un’alimentazione costante. A valle, le sezioni di battitura (patting) e trasporto impilano e movimentano le scatole finite in modo controllato. Il rilevamento in questi punti contribuisce a mantenere regolare la distanza tra le scatole, assicurando un flusso ordinato in uscita, pronto per l’imballaggio finale.
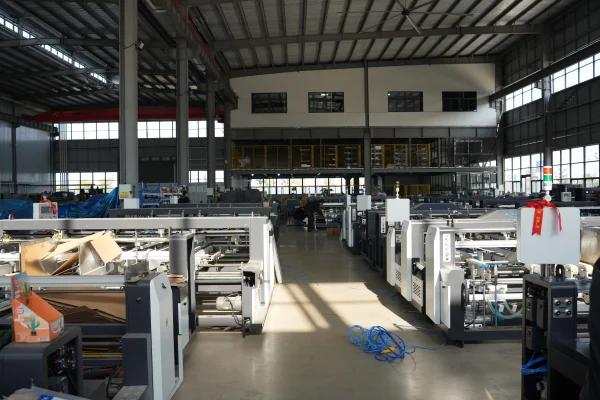
Come la nostra piegaincollatrice per cartone ondulato implementa questa soluzione nella produzione reale
La nostra filosofia progettuale prevede che rilevamento e controllo servo condividano il compito di posizionamento. Nella sezione di giunzione, le piastre guida sono regolabili mediante vite micrometrica comandata elettricamente, e una modalità memoria conserva i parametri per lavorazioni ripetitive. Quando un cliente torna a produrre un formato di scatola già eseguito in precedenza, l’operatore può richiamare immediatamente l’impostazione memorizzata anziché reimpostarla manualmente. Ciò risulta particolarmente vantaggioso per gli stabilimenti di cartone ondulato che producono scatole per spedizioni online, dove le stesse dimensioni ricorrono settimanalmente negli ordini.
Il sistema di bloccaggio nella sezione di giunzione è gestito da quattro sistemi servo indipendenti, consentendo una tenuta e un allineamento più stabile della scatola nel momento critico del raggiungimento della giunzione. Per le scatole destinate a bevande, oli alimentari e prodotti chimici per uso domestico — spesso prodotte in lunghi cicli continui — un allineamento più stabile riduce drasticamente la frequenza di fermi necessari per correggere lo slittamento del foglio. L’operatore può quindi concentrarsi sul monitoraggio del processo invece che su continue regolazioni manuali.
I componenti elettrici che supportano questo sistema di rilevamento sono selezionati per garantire funzionamento continuo affidabile. L’interruttore ottico nella configurazione standard proviene da Schneider ed è integrato con un PLC Delta e un sistema servo, in modo che i segnali di rilevamento siano elaborati da una piattaforma di controllo progettata per risposte coerenti. Definiamo tali componenti scelte pratiche per impiego industriale. Le prestazioni effettive restano tuttavia influenzate dal tipo di cartone, dalla superficie stampata e dal livello di manutenzione della linea.
Va sottolineato che la rilevazione fotoelettrica non sostituisce una struttura meccanica di alta qualità. Il sensore indica alla macchina dove si trova il foglio, ma telaio, nastri e gruppo piegatore devono innanzitutto trasportare il foglio con precisione. La nostra macchina utilizza una piastra del telaio di 16 mm in acciaio trattato termicamente a freddo e azionamenti motori indipendenti nella sezione piegatrice, con nastri sinistro e destro regolabili in velocità: la base meccanica, quindi, supporta pienamente quanto rilevato dai sensori. Rilevazione e meccanica operano in sinergia: nessuno dei due sistemi può compensare integralmente una carenza nell’altro.
Progettare piegaincollatrici per cartone ondulato intorno a sistemi di rilevamento affidabili
Un rilevamento accurato della posizione e degli intervalli consente di mantenere sincronizzata l’alimentazione delle scatole, minimizzare gli accavallamenti dei fogli e garantire un flusso costante attraverso ogni stadio produttivo. Nelle piegaincollatrici per cartone ondulato, i sensori fotoelettrici operano in sinergia con gli azionamenti servo e i componenti meccanici per supportare una gestione precisa del foglio — dall’alimentazione e dall’incollaggio, alle piegature, al trasporto e all’impilamento. L’efficacia di tale coordinamento dipende dalla corretta integrazione di questi sistemi con le caratteristiche specifiche delle scatole prodotte: per i produttori che gestiscono formati variabili, specifiche diverse del cartone o velocità di produzione differenziate, la scelta di una macchina dotata della giusta configurazione di rilevamento e controllo determina un impatto misurabile sulle operazioni quotidiane.
 Scenari di Applicazione





