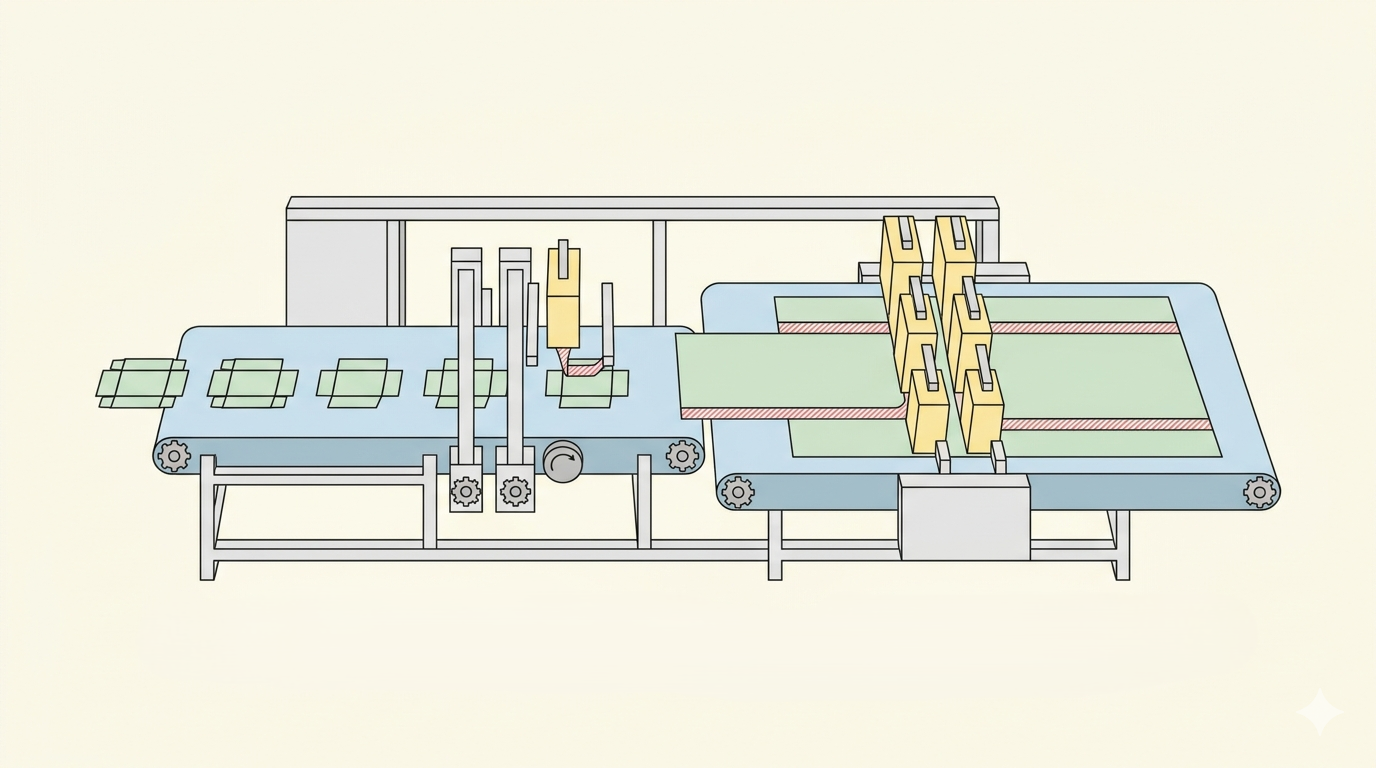
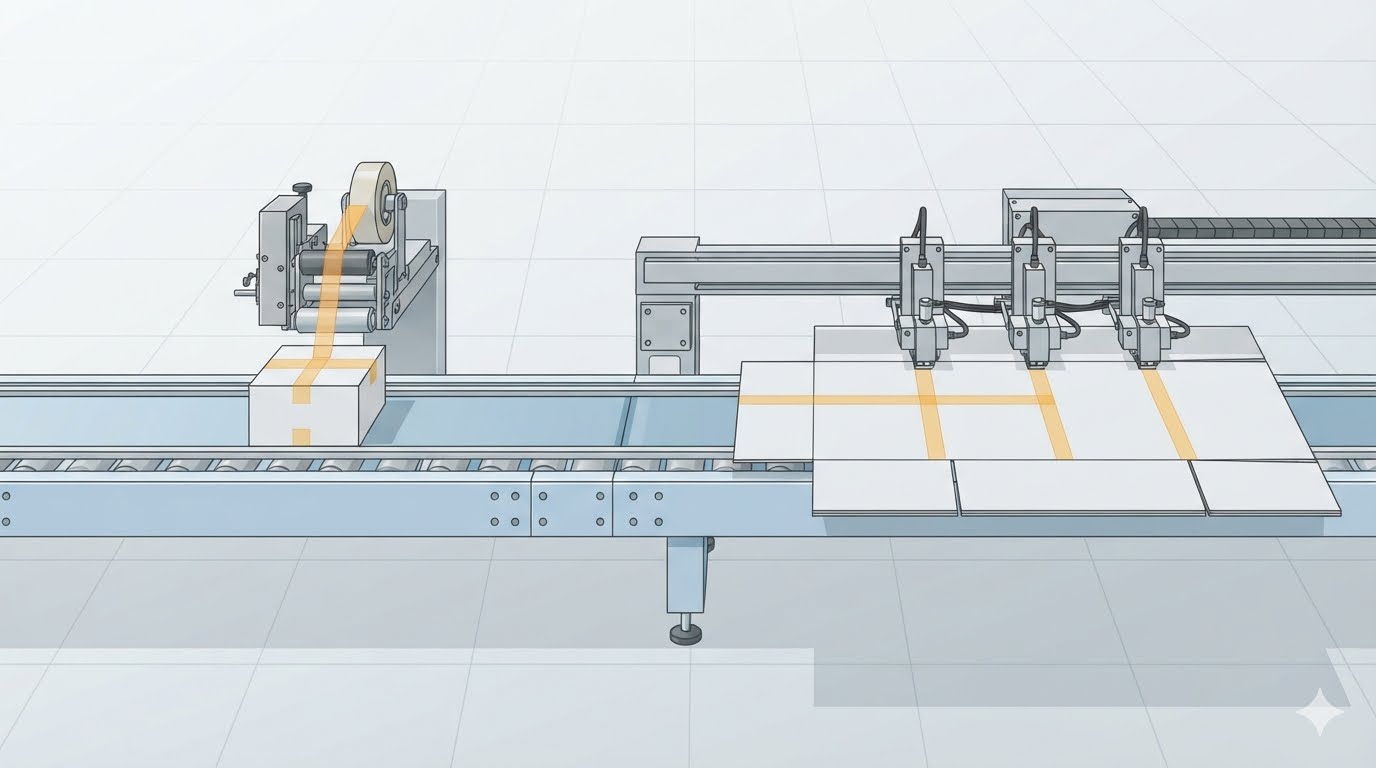
Una macchina automatica multitesta per l’applicazione di nastro biadesivo richiede un’alimentazione elettrica adeguata per funzionare correttamente. Prima dell’installazione, è opportuno verificare se il sistema elettrico del laboratorio o dello stabilimento risulta compatibile con i requisiti della macchina, in particolare per quanto riguarda il numero di fasi, la tensione nominale, la frequenza e il consumo totale di potenza. Una verifica accurata di questi parametri in fase progettuale consente di evitare ritardi nell’installazione e interventi elettrici imprevisti.
Cosa significano concretamente l’alimentazione trifase e la potenza assorbita totale
L’alimentazione trifase in corrente alternata viene erogata tramite tre conduttori attivi, ciascuno dei quali trasporta una tensione sfasata nel tempo rispetto agli altri. Questa configurazione è ideale per motori elettrici e carichi di maggiore entità, motivo per cui la quasi totalità delle macchine per la trasformazione industriale ne richiede l’uso. Il tipo di alimentazione deve essere sempre valutato congiuntamente a tensione e frequenza: tutti e tre i parametri devono corrispondere esattamente all’impianto elettrico del laboratorio. Una semplice corrispondenza di tensione non è sufficiente: ad esempio, una macchina progettata per 50 Hz non funzionerà secondo le specifiche se collegata a un’alimentazione a 60 Hz; analogamente, una macchina trifase non potrà operare correttamente se collegata a una linea monofase.
La potenza assorbita totale rappresenta invece un dato distinto. Esprime la potenza elettrica complessiva richiesta dalla macchina quando tutte le sue sezioni operano simultaneamente ed è utilizzata per valutare se l’alimentazione disponibile, il quadro elettrico di distribuzione e i cavi di collegamento dispongono di capacità sufficiente. Tale valore varia da modello a modello e deve pertanto essere sempre ricavato dalla scheda tecnica del modello specifico ordinato. Anche l’alimentazione del laboratorio può variare da regione a regione e, all’interno di uno stesso stabilimento, un capannone distante può presentare una configurazione elettrica diversa rispetto all’edificio principale. Di conseguenza, la scheda tecnica va confrontata con i dati reali dell’alimentazione presente sul posto, e non con ipotesi basate su ciò che si ritiene «normale» a livello locale.
Dove gli squilibri elettrici generano problemi operativi
Gli squilibri elettrici si manifestano tipicamente in tre modi distinti. Il primo è un’incompatibilità fondamentale di tensione, frequenza o numero di fasi: la macchina non avvia il ciclo oppure funziona in modo anomalo, sottoponendo a stress prolungato i suoi componenti elettrici. Risolvere tale problema è molto più semplice prima della conferma d’ordine che dopo la consegna.
Il secondo caso è rappresentato da una capacità di alimentazione insufficiente. Un interruttore di protezione o una linea dimensionati troppo vicino alla potenza assorbita totale della macchina possono scattare sotto carico, oppure la tensione può subire cali significativi all’avvio di altre apparecchiature. Fermi intermittenti di questo tipo sono difficili da diagnosticare e ogni singolo evento interrompe la corsa produttiva, compromettendo la precisione di posizionamento del nastro sulle lastre in lavorazione.
Il terzo caso riguarda un collegamento a terra errato o una sequenza di fasi invertita. Un collegamento a terra inadeguato costituisce un rischio per la sicurezza e può introdurre rumore elettrico nei circuiti di controllo; una sequenza di fasi invertita, invece, può causare la rotazione inversa dei motori. Tali problematiche non sono infrequenti nelle nuove installazioni, ma sono tutte pienamente evitabili con una verifica mirata e condotta nell’ordine corretto.
Un protocollo pratico per la verifica dell’alimentazione del laboratorio
Una verifica efficace parte sempre dalla scheda tecnica: occorre confermare il numero di fasi, la tensione e la frequenza dichiarati per il modello prescelto e confrontarli con i valori effettivi dell’alimentazione nel punto di installazione previsto. Se anche uno solo di questi tre parametri risulta differente, è necessario segnalarlo al costruttore prima della consegna.
Utilizzando il valore dichiarato di potenza assorbita totale, un elettrotecnico abilitato può verificare se la linea di alimentazione, il quadro elettrico di distribuzione e i dispositivi di protezione sono adeguati sia per la macchina stessa che per gli altri carichi condivisi sullo stesso circuito. La sezione dei cavi e la portata degli interruttori dipendono dalla lunghezza del cavo, dal metodo di posa e dalle normative locali: pertanto, non forniamo valori generici, ma lasciamo tali valutazioni all’elettrotecnico competente. A titolo di riferimento generale, la norma IEC 60204-1 descrive i requisiti di sicurezza per l’equipaggiamento elettrico delle macchine.
Cosa offrono le nostre macchine una volta garantita l’alimentazione corretta
Un’alimentazione elettrica conforme è il presupposto fondamentale; ciò che conta realmente nella produzione quotidiana è come la macchina impiega tale energia. Le nostre macchine automatiche multitesta per l’applicazione di nastro biadesivo sono progettate in modo che ogni sezione della linea contribuisca coerentemente allo stesso obiettivo: posizionare il nastro con precisione, su ogni lastra, a velocità costante.
La produzione ha inizio nella sezione di alimentazione, dove un sistema a cinghie ad alta aderenza trasporta le lastre in modo regolare e ordinato. Un’alimentazione stabile costituisce la base per un’applicazione precisa del nastro ed è la ragione per cui le nostre macchine gestiscono con la medesima affidabilità cartone ondulato, cartoncino rigido, scatole espositive per batterie e piccoli articoli di ferramenta, buste per documenti e sacchetti per corrispondenza. L’intera sequenza è gestita da un PLC che coordina in un unico processo integrato alimentazione, applicazione del nastro e raccolta: l’operatore interagisce quindi con un sistema unificato e non con tre stazioni separate.
I tempi di cambio formato rappresentano un punto critico per molte linee produttive: la nostra progettazione delle testine adesive è stata sviluppata proprio per ottimizzare questa fase. La testina ruota con un semplice comando a pulsante, consentendo un cambio di nastro in circa 30 secondi. Nei laboratori che trattano settimanalmente numerosi formati e tipologie di nastro, tempi di cambio ridotti permettono di destinare una percentuale maggiore del turno alla produzione effettiva. Sulla nostra macchina per nastro triangolare, la testina adesiva può inoltre essere spostata lateralmente — a sinistra o a destra — mediante una manopola manuale contro un righello in acciaio, offrendo all’operatore un riferimento visivo chiaro e ripetibile durante la riposizionatura per un nuovo prodotto.
All’uscita, una cinghia di raccolta a «squame di pesce» dispone le lastre finite in una sequenza sovrapposta ordinata, con funzione opzionale di conteggio per controlli batch. L’operatore può ispezionare in tempo reale il posizionamento del nastro mentre le lastre arrivano e procedere alla raccolta senza dover ordinare manualmente un mucchio disordinato. Queste caratteristiche rispondono esattamente alle esigenze operative dei nostri clienti: applicazione di nastro lungo su scatole in cartone e cartoni, nastro easy-tear su buste per corrispondenza e documenti, e produzioni brevi con molti formati diversi, dove conta soprattutto una messa a punto rapida e ripetibile.
Pianificare l’alimentazione elettrica in diverse situazioni di laboratorio
Le stesse verifiche si applicano in diversi scenari comuni. Una nuova linea produttiva offre la massima libertà progettuale, poiché il tracciato dell’alimentazione e i dispositivi di protezione possono essere dimensionati fin dall’inizio intorno alle specifiche della macchina. Il trasferimento di un’attrezzatura in un altro capannone o sito comporta l’impossibilità di assumere a priori la compatibilità dell’alimentazione: la scheda tecnica va quindi verificata integralmente rispetto ai dati elettrici del nuovo luogo. Uno stabilimento che già ospita una piegatrice-incollatrice, una puntatrice o altre macchine per la trasformazione deve valutare il carico complessivo sulla linea principale, non limitandosi al solo valore di potenza della nuova macchina.
Come costruttore, specifichiamo chiaramente nelle schede tecniche di ogni macchina per l’applicazione di nastro biadesivo i requisiti elettrici di alimentazione. La nostra gamma di macchine automatiche multitesta e macchine per nastro triangolare, disponibili in diverse larghezze di lavoro, consente al responsabile della produzione di selezionare innanzitutto la macchina più idonea al prodotto e successivamente verificarne la compatibilità con l’alimentazione del laboratorio. Se state pianificando una nuova linea o un trasferimento di sito, inviateci le caratteristiche dell’alimentazione elettrica del vostro laboratorio, i formati delle lastre e le specifiche del nastro: il nostro team vi proporrà una configurazione macchina ottimizzata sia per i vostri prodotti che per il vostro piano energetico.
 Scenari di Applicazione