


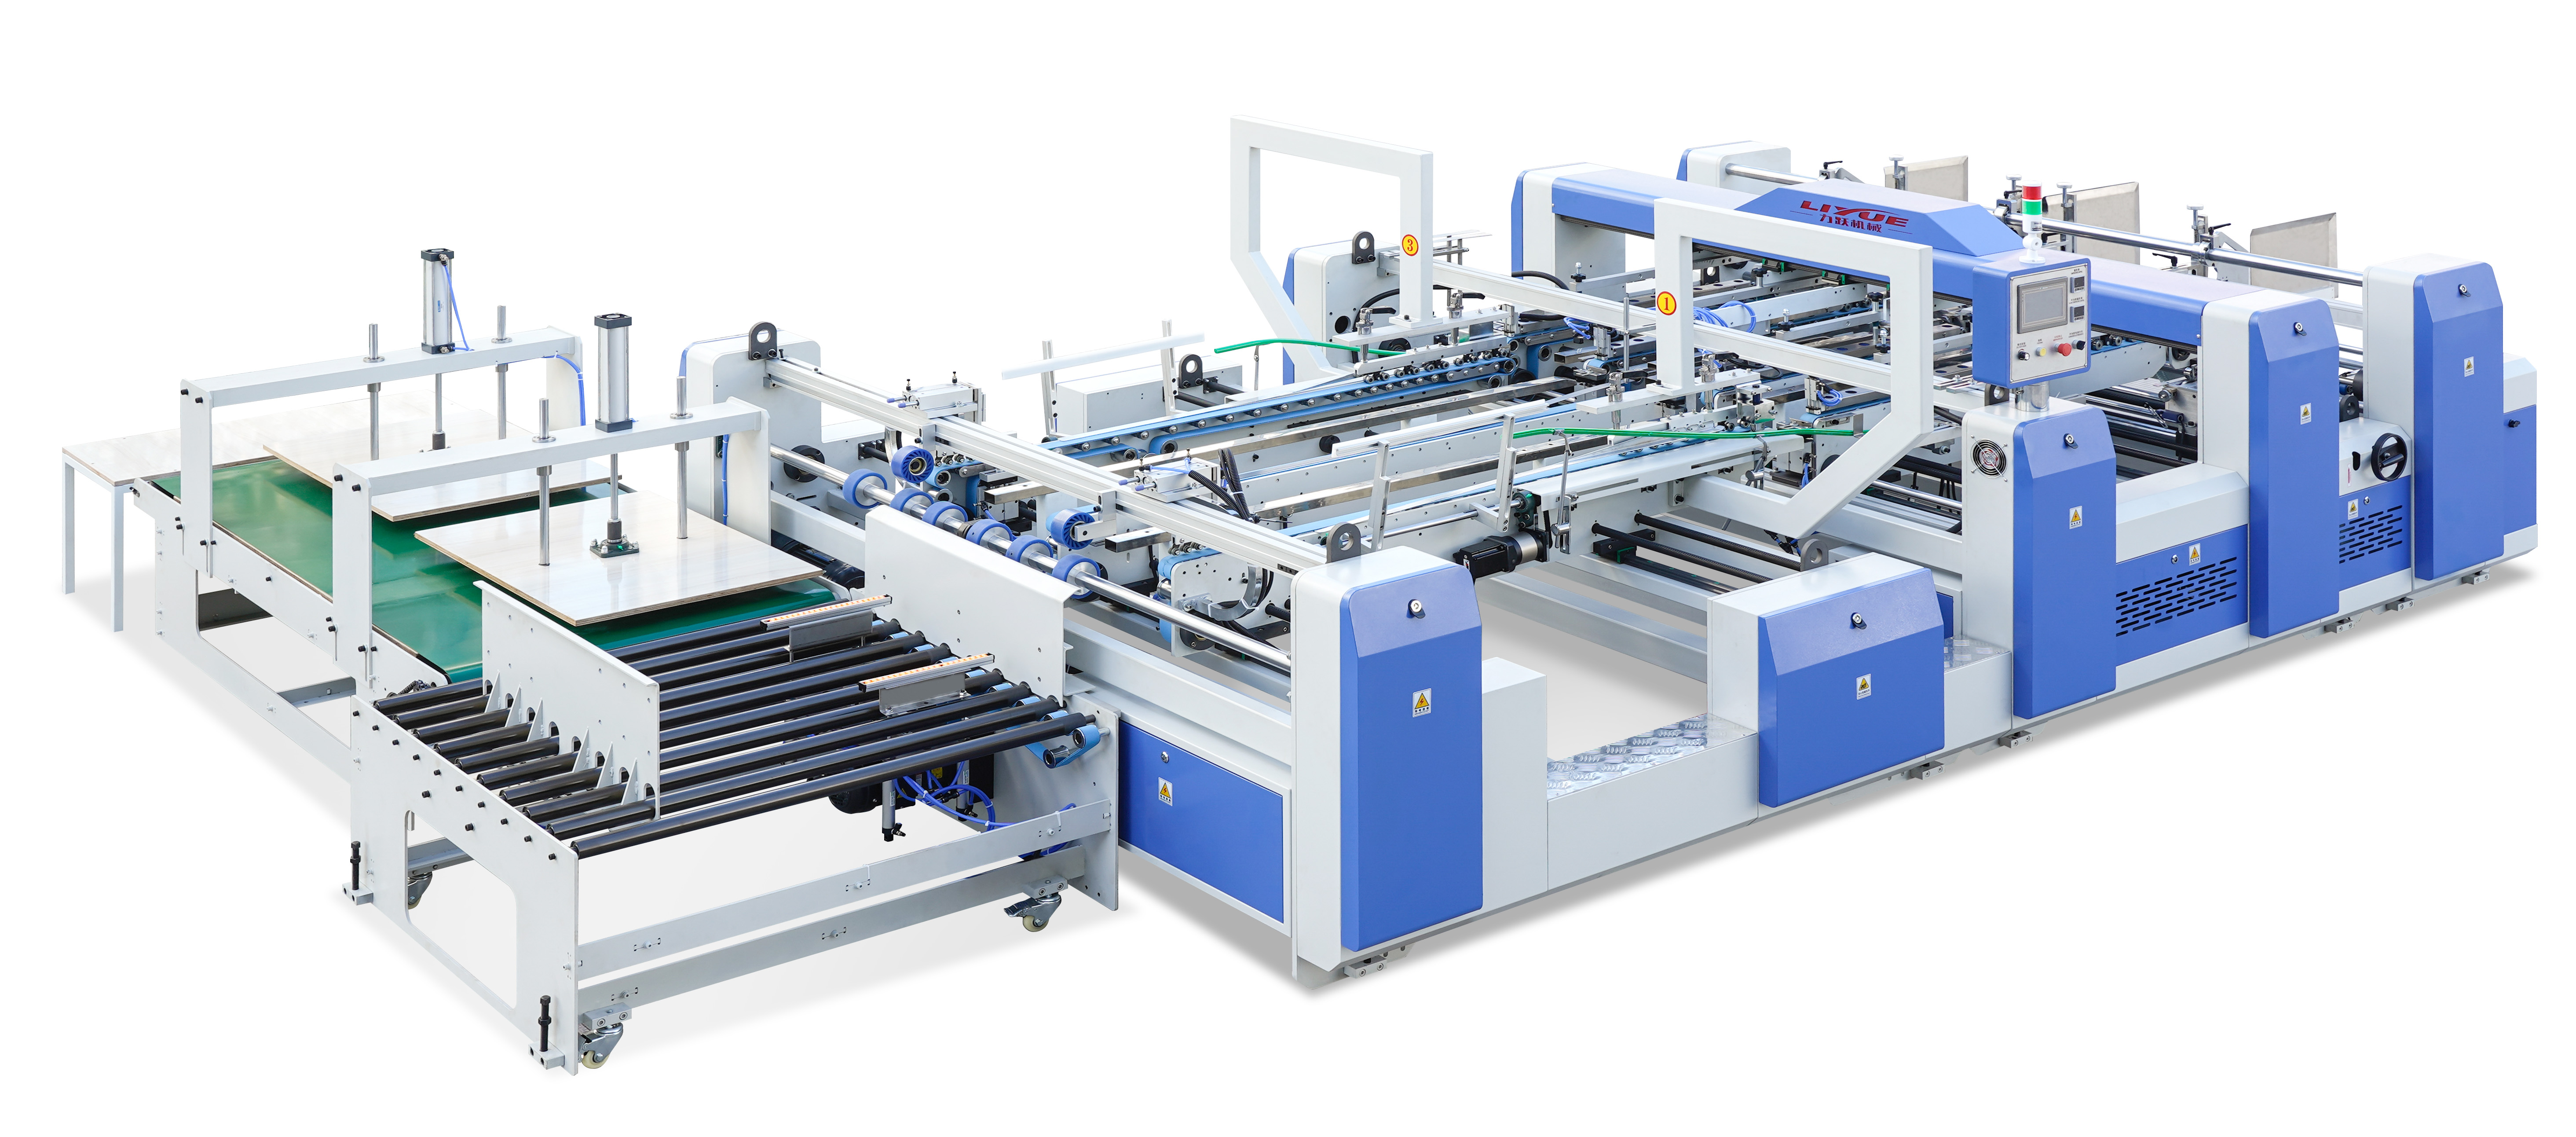
La puissance installée totale d'une plieuse-colleuse pour carton ondulé est un paramètre technique clé utilisé pour évaluer les performances, la stabilité et la capacité de production de la machine. Contrairement aux systèmes à entraînement unique, une plieuse-colleuse moderne intègre plusieurs sous-systèmes synchronisés, chacun contribuant à la demande énergétique totale.
Dans les applications industrielles, une machine typique peut utiliser un moteur principal de 4 kW à 15 kW, tandis que la puissance installée totale varie souvent de 12 kW à 30 kW, en fonction de la largeur de la machine, du niveau d'automatisation et de la vitesse de production.
Cette différence est importante car la puissance totale reflète la demande combinée des éléments suivants :
- Système d'entraînement principal
- Système d'alimentation par vide
- Système de chauffage et thermique de la colle
- Sections de pliage et de sortie
- Contrôle électrique et modules auxiliaires
Une compréhension correcte de la répartition de la puissance garantit une production stable sur différentes qualités de carton ondulé, du micro-cannelure E à la double-canne BC robuste.
Sous-systèmes clés déterminant la demande de puissance totale
1. Moteurs d'entraînement principal et système d'accélération
Le système d'entraînement principal est la source d'énergie centrale d'une plieuse-colleuse pour carton ondulé, responsable de la synchronisation de l'alimentation, du pliage, de l'encollage et de la sortie.
Plage de puissance typique
- Moteur principal : 4 kW – 15 kW
- Axes servo-assistés (optionnels) : 0,75–3 kW chacun
Rôle fonctionnel
Le moteur principal fournit le couple nécessaire pour :
- Accélérer en douceur les flans ondulés
- Maintenir un fonctionnement stable à grande vitesse
- Synchroniser plusieurs sections mécaniques
- Gérer les variations de charge dues aux différentes épaisseurs de plaque
Un choix de puissance approprié évite le glissement des courroies, les défauts d'alimentation et une imprécision de pliage instable lors de la production en continu.
Pour les cartons ondulés lourds (cannelure BC/BE), la stabilité du couple est plus critique que la vitesse de pointe, garantissant un repérage et une qualité de pliage constants.
2. Système d'alimentation et de transport par vide pneumatique
Le système d'alimentation par vide est l'un des plus grands consommateurs de puissance auxiliaire dans une machine plieuse-colleuse.
Composition de la puissance
- Soufflantes à vide : 1,5 kW – 7,5 kW chacune
- Zones de distribution d'air et d'aspiration
- Chambres de transport à vide assistées par courroies
Ce système peut représenter 20 % à 35 % de la puissance installée totale.
Fonction dans la production
Le système de vide assure :
- Une alimentation et un alignement stables des feuilles
- Un transport à plat des flans ondulés découpés
- La prévention des doubles alimentations ou des désalignements
- Une précision continue pour des formats de feuilles jusqu'à 1100 × 1150 mm
Sans une puissance de vide suffisante, les feuilles peuvent se déplacer, entraînant des erreurs de pliage, un désalignement de la colle et une augmentation des déchets.
Les systèmes modernes utilisent souvent un contrôle de vide par zones pour optimiser le flux d'air en fonction de la taille et de l'épaisseur de la plaque, améliorant ainsi l'efficacité énergétique.
3. Systèmes thermiques pour l'application d'adhésif
Le système de colle nécessite une énergie thermique stable pour maintenir les performances de l'adhésif pendant un fonctionnement continu.
Demande de puissance
- Unités de chauffage de la colle : 1 kW – 6 kW
- Maintien de la température : 0,5 kW – 2 kW
- Pompes de circulation : 0,3 kW – 1,5 kW
Fonctions clés
Le système thermique assure :
- Une viscosité de colle stable
- Une résistance de collage constante
- La prévention des défauts de jonction à froid
- L'élimination du filage de la colle
La stabilité de la température est critique dans la production à grande vitesse, où même de petites fluctuations peuvent affecter la résistance du carton et la qualité du scellage.
Les systèmes modernes maintiennent une précision de ±1–2°C pour un fonctionnement fiable sur de longues séries.
4. Systèmes de pliage, de pressage et de sortie
La section de pliage et de sortie contribue également à la consommation totale de puissance en raison de la charge mécanique continue.
Plage de puissance
- 1 kW – 4 kW selon la configuration
- Puissance servo supplémentaire pour les modules d'automatisation
Fonction
Ce sous-système assure :
- Un pliage précis le long des lignes de rainage
- Une compression appropriée pour le durcissement de l'adhésif
- Un empilage et une sortie stables
- Une transition en douceur entre les étapes de production
Une épaisseur de plaque plus élevée augmente la résistance mécanique, nécessitant un couple moteur plus fort et un support structurel stable.
Gestion avancée de la puissance et conception économe
Les plieuses-colleuses pour carton ondulé modernes intègrent des systèmes électriques intelligents pour optimiser la distribution d'énergie et réduire l'impact des pics de charge.
Technologie d'entraînement à fréquence variable (VFD)
Les systèmes VFD sont utilisés dans :
- Les moteurs principaux
- Les soufflantes à vide
- Les systèmes de circulation de colle
Les avantages comprennent :
- Une accélération à démarrage progressif réduisant le courant d'appel jusqu'à 40 %
- Un réglage stable de la vitesse lors des changements de production
- Une réduction des contraintes mécaniques sur les boîtes de vitesses et les roulements
Optimisation de la charge et protection du système
Les machines modernes sont conçues pour fonctionner à 70 %–80 % de la charge nominale, garantissant :
- Un fonctionnement stable à long terme
- Un risque de surchauffe réduit
- Une usure mécanique moindre
- Une efficacité énergétique améliorée
Faire fonctionner l'équipement en continu à pleine capacité peut réduire considérablement la durée de vie et augmenter la fréquence de maintenance.
Contrôle de la stabilité thermique et mécanique
Une distribution d'énergie contrôlée réduit :
- Les à-coups de couple soudains
- Les pics de surcharge électrique
- Les contraintes thermiques dans les composants
Ceci est particulièrement important pour les machines lourdes dont le poids structurel est de 3,5 à 6 tonnes, où la stabilité affecte directement la précision de production.
Références techniques pour l'évaluation
Une évaluation correcte d'une plieuse-colleuse pour carton ondulé doit prendre en compte la répartition complète de la puissance, et non seulement la puissance nominale du moteur principal.
Paramètres de puissance clés
- Puissance du moteur principal (kW)
- Charge totale du système de vide
- Consommation du système de chauffage de la colle
- Charge des systèmes servo et de contrôle
- Systèmes électriques auxiliaires
Paramètres structurels de la machine
- Emprise au sol de la machine : env. 7000 × 3000 × 1400 mm
- Vitesse de production : 150–400 m/min
- Largeur maximale de la feuille : jusqu'à 1200 mm
- Poids de la machine : 3,5–6 tonnes
Ces facteurs structurels influencent directement la consommation d'énergie, le contrôle des vibrations et la stabilité mécanique.
Compatibilité des plaques et variation de charge
Différents matériaux ondulés nécessitent des charges énergétiques différentes :
- Cannelure E : léger, traitement à grande vitesse
- Cannelure B/C : production standard de cartons
- Double-canne BC : emballage structurel robuste
Chaque qualité affecte la demande de couple, la force d'aspiration et la résistance au pliage, nécessitant une distribution adaptative de la puissance entre les sous-systèmes.
Conclusion
La puissance totale d'une plieuse-colleuse pour carton ondulé est le reflet complet de la conception de la machine, de la coordination des sous-systèmes et de la capacité de production.
Un système de puissance bien équilibré garantit :
- Un fonctionnement stable à grande vitesse
- Des performances précises de pliage et d'encollage
- Une réduction du gaspillage d'énergie
- Une durée de vie plus longue de la machine
- Des performances fiables sur différentes qualités de plaque
Comprendre comment la puissance est répartie entre l'entraînement principal, le système de vide, les unités thermiques et les composants auxiliaires est essentiel pour sélectionner l'équipement approprié pour les lignes de production modernes de transformation du carton ondulé.
 Produits



