


Le carton ondulé est commercialisé selon le type de cannelure, et les lettres A, B, C, E et F renseignent les concepteurs d’emballages sur sa résistance mécanique, sa qualité de surface d’impression et son pouvoir amortissant. Ces différences influencent également les performances en matière de pliage et de collage. Chaque profil de cannelure confère au carton une épaisseur, une rigidité et un comportement spécifique lors du rainurage, ce qui exige qu’une plieuse-colleuse pour carton ondulé traite ces propriétés de façon constante à mesure que chaque plat passe sur la ligne. Le choix du type de cannelure adapté, associé à un processus de pliage bien calibré, permet aux fabricants d’emballages d’obtenir des plis nets, des collages fiables et une qualité d’emballage homogène.
Ce que la hauteur des cannelures modifie sur le carton
Les cinq types de cannelures normalisés occupent chacun une plage de performance spécifique ; choisir le mauvais type peut entraîner des coûts supplémentaires liés aux dommages produits, aux frais de transport ou à l’apparence de l’impression. La hauteur constitue la variable principale, et les effets en découlent directement. Les cannelures hautes, telles que la cannelure A, confèrent au carton une forte résistance à la compression verticale (du haut vers le bas) et de bonnes propriétés amortissantes, tout en présentant une faible résistance à l’écrasement à plat. À l’inverse, les profils plus fins sacrifient l’amortissement au profit d’une surface plus lisse. Parmi eux, la cannelure B résiste particulièrement bien à l’écrasement, offre une excellente surface d’impression et se rainure aisément — caractéristiques idéales pour les équipements automatiques de pliage et de fermeture. La cannelure C occupe une position intermédiaire : sa résistance à l’écrasement à plat est presque deux fois supérieure à celle de la cannelure B, mais sa résistance à la compression verticale est moindre. C’est aussi le profil le plus couramment rencontré par les fabricants d’emballages, car la cannelure C est la plus utilisée dans les cartons et les caisses.
Les constructions à double paroi combinent deux profils de cannelures et modifient à nouveau le bilan global. Par exemple, l’association d’une cannelure E et d’une cannelure B est décrite comme offrant à la fois une surface lisse et imprimable, ainsi qu’une rigidité et une résistance aux chocs accrues. Pour la ligne de pliage, la conséquence pratique est simple : l’épaisseur, la rigidité et le caractère de la surface varient d’un carton à l’autre, et chacune de ces caractéristiques influe sur le comportement du carton lorsqu’il est rainuré, plié, encollé et pressé.
Où l’épaisseur du carton pose problème sur une ligne de pliage
L’équipement est généralement réglé pour un type de carton familier, et les difficultés surviennent dès lors que le carton change. Un guide technique note que de nombreuses lignes d’assemblage de caisses sont configurées pour une paroi simple standard en cannelure C, et que toute modification de l’épaisseur affecte le rainurage, la vitesse de fonctionnement et le réglage des outillages. Ce même principe s’applique au pliage et au collage. Un carton épais oppose une résistance accrue au pliage, présente un effet de ressort au niveau du pli et risque de s’écraser si la pression de pincement est trop élevée. Un carton fin se plie nettement, mais peut présenter des marques visibles de rainure ou des altérations superficielles s’il est manipulé de façon brutale — un critère essentiel pour les cartons imprimés. Le comportement de la colle varie également : l’épaisseur et la nature de la surface du carton modifient la zone de contact au niveau de la jointure, et une ligne de colle adaptée à un type de carton peut s’avérer trop fine ou trop épaisse sur un autre.
Les équipements traditionnels manuels ou semi-automatiques basiques laissent ces réglages à l’appréciation de l’opérateur. La pression, la position des guides et le volume de colle sont ajustés « au feeling », ce qui rend les résultats tributaires de l’expérience de l’utilisateur, tandis que le retour à un réglage antérieur repose largement sur la mémoire. L’impression et les couches de revêtement ajoutent une variable supplémentaire, car les types d’encre, les vernis et les couches barrières peuvent influencer les performances de la colle. Ainsi, les ateliers d’emballage qui traitent plusieurs types de cannelures au cours d’une même semaine rencontrent systématiquement les mêmes problèmes : plis irréguliers, jointures hétérogènes et temps de changement de série longs.
L’adéquation entre les types de cannelures et les emballages qu’ils servent habituellement
Les différents types de cannelures répondent généralement à des besoins spécifiques d’emballages distincts, et chaque association impose ses propres exigences à la ligne de pliage. Les cannelures fines, telles que les cannelures E et F, sont typiques des emballages commerciaux et imprimés, où la qualité de surface est primordiale et où le résultat final plié doit présenter un aspect soigné. Les cannelures B et C couvrent la majeure partie des cartons d’expédition, produits en grandes quantités et évalués principalement sur la fiabilité de leurs jointures et leur régularité géométrique (carrure). Les cartons plus épais et les constructions à double paroi apparaissent dans les emballages plus volumineux et plus lourds. Le carton en cannelure A, par exemple, est utilisé pour les meubles, les appareils électroménagers et les emballages intérieurs variés.
L’orientation des cannelures compte également dans la conception. Les spécificateurs soulignent que l’orientation relative des cannelures par rapport à la charge influence la stabilité au stockage et la résistance au découpage. Une plieuse-colleuse ne modifie pas cette orientation, mais elle doit être capable de traiter les plats quelle que soit la direction imposée par la conception. Dans tous les cas, le rôle de la machine reste identique : elle ne choisit ni le type de cannelure, ni la qualité du carton, ni le style d’emballage — ces décisions relèvent exclusivement du fabricant d’emballages et de son client. Sa mission consiste à plier et coller le carton choisi de façon constante, afin qu’un emballage fabriqué aujourd’hui soit strictement conforme à un autre produit le mois précédent selon la même spécification.
Comment notre plieuse-colleuse pour carton ondulé gère les changements de carton
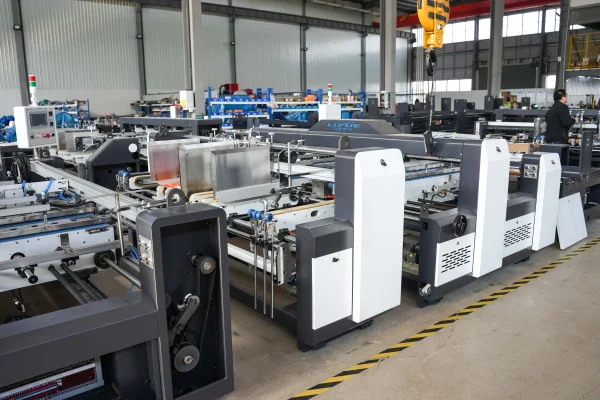
Changer de type de carton revient surtout à modifier les paramètres de la machine, et c’est précisément là que le système de réglage de notre équipement justifie pleinement sa place. Les plaques-guides sont actionnées par des vis de précision électriques dotées d’une fonction mémoire, ce qui permet de rappeler, à partir des paramètres stockés, une combinaison carton/emballage déjà utilisée précédemment, sans avoir à la reconfigurer manuellement. Pour un atelier alternant entre des supports imprimés fins et des cartons d’expédition plus épais, les paramètres sauvegardés réduisent le temps de préparation et garantissent la reproductibilité des résultats d’un cycle à l’autre.
La section d’encollage prend en charge la seconde moitié de la tâche. L’adhésif est appliqué à l’aide de rouleaux mécaniques, et la machine accepte aussi bien la colle chaude que la colle froide, avec la possibilité optionnelle d’un système de projection par pulvérisation. Comme les cartons aux différentes cannelures présentent des surfaces et des conditions d’adhérence variables, le fabricant d’emballages peut sélectionner la méthode la mieux adaptée à chaque type, tandis que la finalité de cette section demeure l’application d’une ligne de colle d’épaisseur constante, quel que soit le carton en cours de traitement. Au niveau de la jonction, des courroies à entraînement servo et un guidage photoélectrique assurent l’alignement précis des deux plats, tandis qu’un double encollage (chaud et froid), associé à un pincement par galets métalliques, renforce la solidité de la jointure. Ces étapes contribuent à maintenir la forme des emballages plus volumineux, ce qui devient d’autant plus critique que la rigidité du carton augmente.
L’adéquation d’un carton donné à une machine donnée dépend de son épaisseur (calibre) et de sa construction ; les fabricants d’emballages doivent donc comparer les caractéristiques des cartons envisagés avec les spécifications techniques de la machine avant de lancer la production. Une alimentation par aspiration stable à l’entrée, ainsi qu’un pliage et un lissage réguliers à la sortie, permettent de conserver à chaque emballage un état uniforme tout au long du processus.
Maintenir la constance des résultats malgré les variations de carton
Le type de cannelure continuera de varier d’une commande à l’autre, et la plieuse-colleuse pour carton ondulé installée en atelier devra faire face à chaque changement sans solliciter l’intuition ou les estimations de l’opérateur. Notre conception s’articule autour de trois axes fondamentaux : des réglages de guides mémorisés permettant de revenir rapidement à une configuration connue pour un carton familier, un choix entre colle chaude, colle froide ou application par pulvérisation (optionnelle), et un alignement servo-commandé à la jonction pour les emballages plus volumineux. Nous fabriquons la machine comme un système intégré coordonné, afin que ces fonctionnalités agissent de concert sur chaque type de carton présenté par l’atelier d’emballage.
 Scénarios d'Application





