


Le choix du moteur bénéficie rarement de l’attention qu’il mérite lors de la comparaison des équipements de pliage-encollage, car la puissance nominale et le prix sont plus faciles à aligner côte à côte que l’architecture d’entraînement. Pourtant, la différence entre un servomoteur et une configuration de moteur conventionnel façonne quelque chose de bien plus fondamental que la puissance brute — elle détermine la précision avec laquelle chaque station de la machine répond, sa capacité d’adaptation à différentes conditions de production et la constance de ses performances sur des années d’utilisation continue.
Là où les entraînements par moteur conventionnel commencent à montrer leurs limites
Deux limitations apparaissent le plus clairement lorsque des moteurs conventionnels sont utilisés pour entraîner les stations principales d’une plieuse-encolleuse.
La première est le retard de réponse, en particulier sur les machines où un moteur conventionnel entraîne plusieurs stations via des courroies, des engrenages ou d’autres liaisons mécaniques. Le démarrage, l’arrêt et le changement de vitesse impliquent tous un délai avant que la sortie réelle du moteur ne rattrape la consigne commandée. Sur des stations comme le pliage ou le martelage — où la synchronisation précise entre les actions mécaniques est essentielle — ce retard se traduit par des écarts minimes mais bien réels. De nombreuses machines traditionnelles compensent cela par des butées mécaniques supplémentaires ou un réglage fin manuel, ce qui peut ramener les performances dans une plage acceptable, mais en contournant les limitations du système d’entraînement plutôt qu’en les résolvant à la source.
La deuxième limitation est une plage de vitesse effective plus restreinte. Les moteurs conventionnels fonctionnent généralement de manière efficace dans une bande assez fixe, et tout ajustement en dehors de cette bande se fait souvent au détriment du couple ou de la stabilité. Lorsqu’une installation alterne entre des épaisseurs de papier ou des spécifications de carton différentes, cette plage de réglage limitée implique que la machine a souvent besoin de plusieurs essais après le changement de format avant de trouver un rythme de fonctionnement stable, ce qui ajoute du temps et des déchets de matière à chaque reconfiguration, au lieu de permettre une adaptation rapide et confiante.
Un problème plus discret mais persistant est que les moteurs conventionnels fonctionnant en dehors de leur plage de charge idéale pendant des périodes prolongées ont tendance à subir une usure mécanique plus rapide, car le moteur et les composants d’entraînement connectés travaillent plus dur que leur point de conception pour fournir la puissance requise. Cela ne se manifeste pas immédiatement, mais s’accumule sous la forme d’une durée de vie réduite des composants et d’une maintenance plus fréquente tout au long de la vie de l’équipement.
Ce qui change lorsque les servomoteurs entraînent les stations principales
Les servomoteurs répondent à ces deux limitations d’une manière fondamentalement différente, non pas en compensant l’imprécision après coup, mais en améliorant la précision de l’entraînement lui-même.
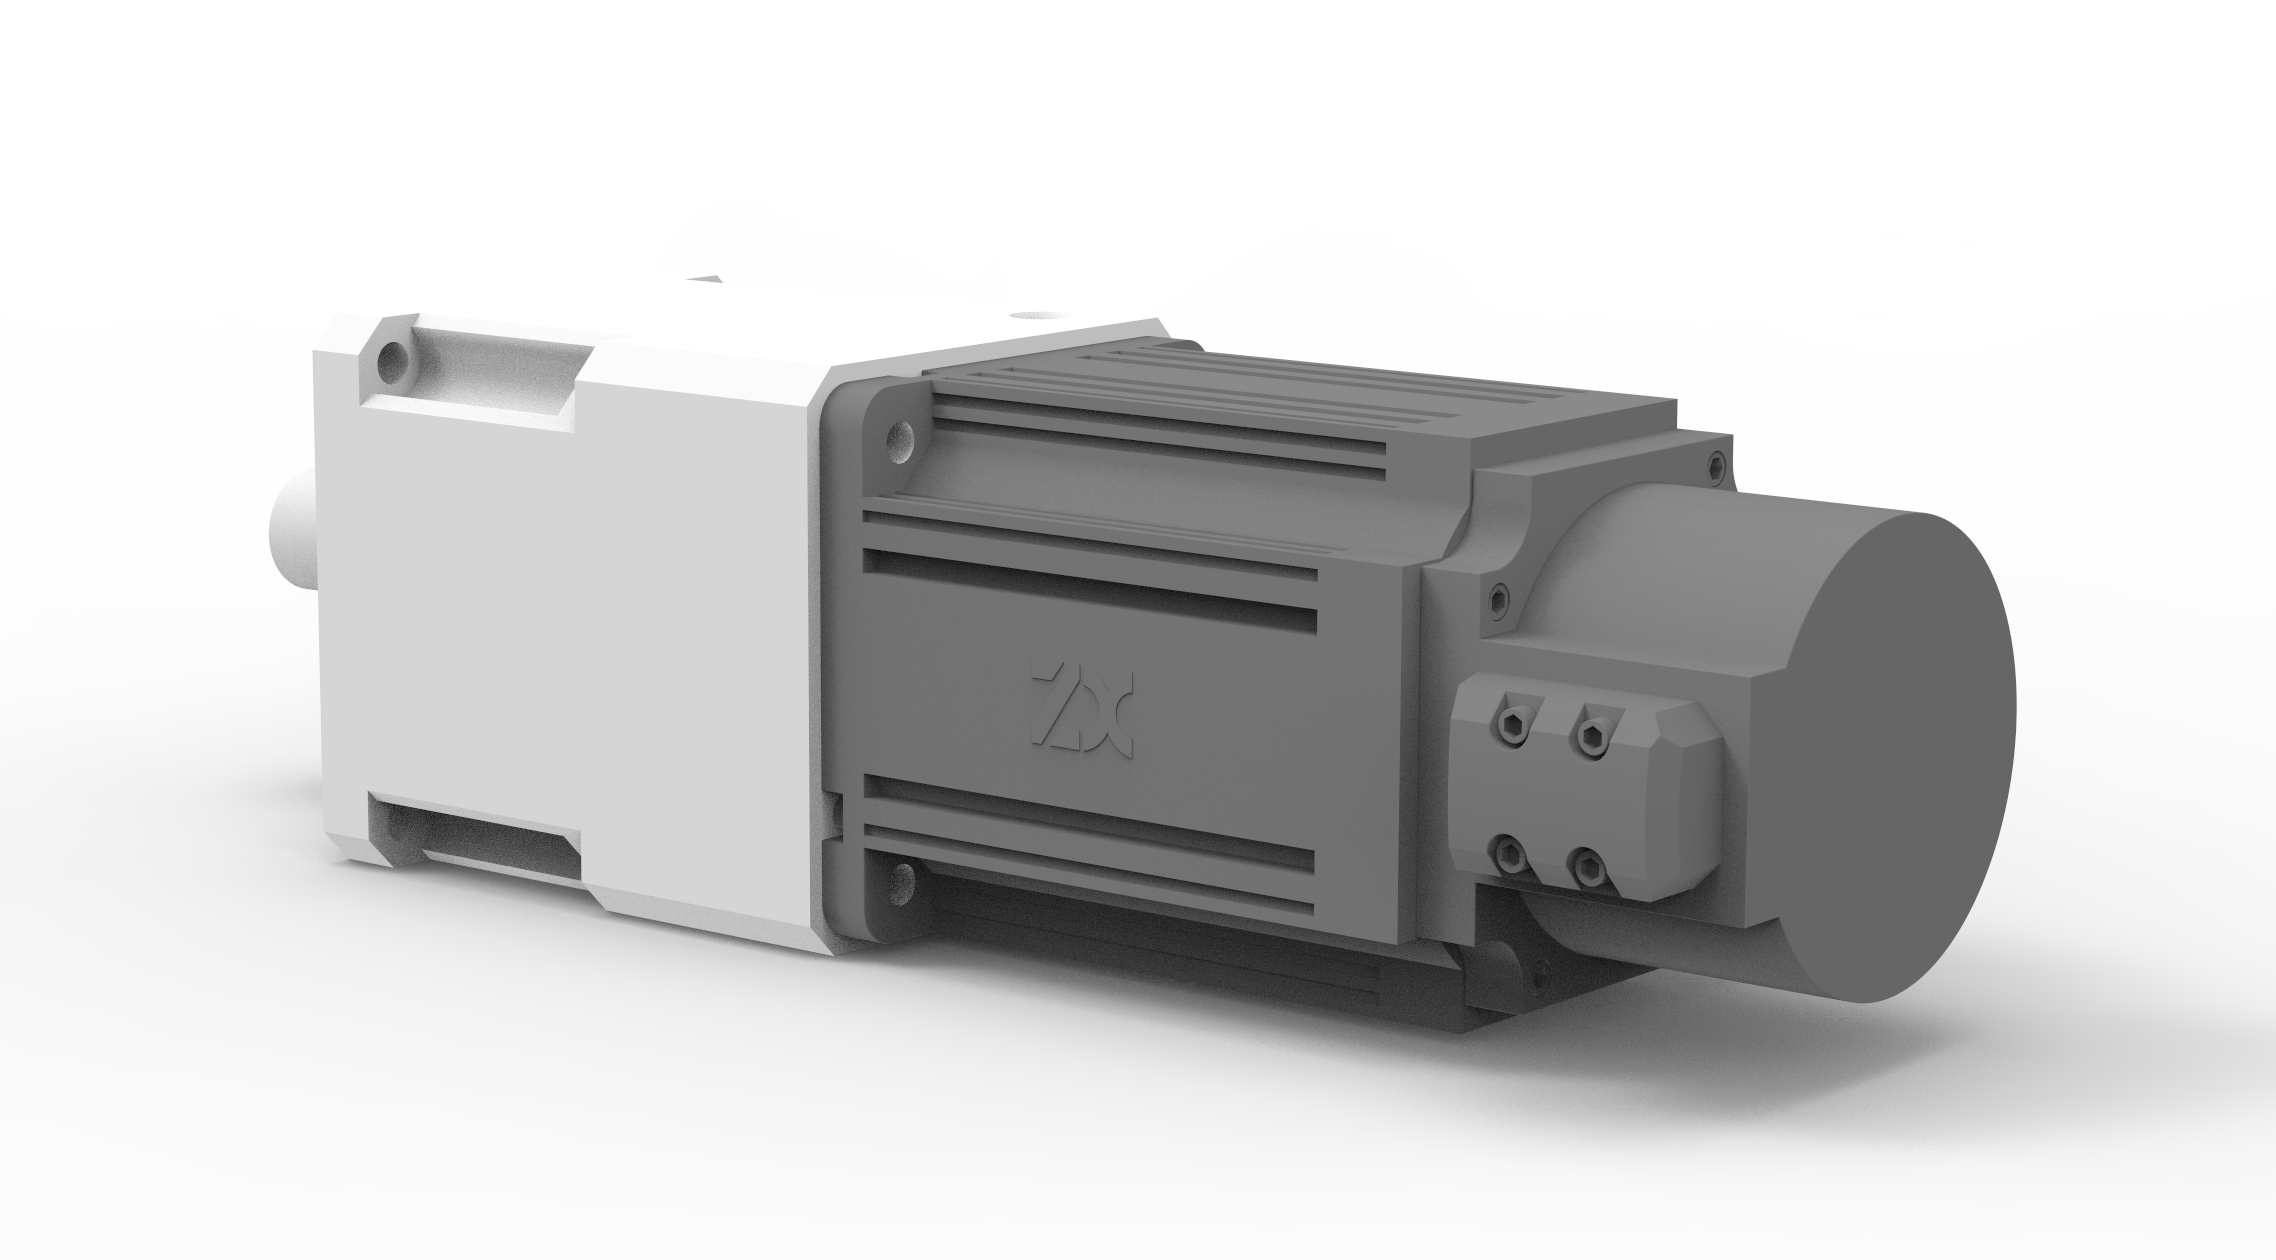
Sur nos machines, les stations clés — y compris la section de pliage et la section d’alimentation — sont entraînées par des servomoteurs indépendants plutôt que par un moteur conventionnel partagé fonctionnant via des liaisons mécaniques. Cette indépendance permet à chaque station d’effectuer son mouvement, y compris plusieurs lignes de pliage en séquence, avec un temps de réponse qui suit le rythme de la commande réelle plutôt que de la retarder. Comme le servomoteur de chaque station fonctionne indépendamment, la précision de l’action de pliage ou d’alimentation est intégrée dans l’entraînement lui-même, ce qui réduit la nécessité pour la machine de s’appuyer sur des butées mécaniques ou un réglage manuel pour maintenir une synchronisation constante tout au long d’une série de production.
Le deuxième domaine où l’entraînement par servomoteur change la donne est le réglage de vitesse sans palier. Plutôt que d’être limitées à quelques réglages de vitesse fixes, des sections telles que les points de virage gauche et droit de la ligne de pliage sont équipées d’un contrôle de vitesse variable sans palier, avec une configuration de servomoteur disponible là où un réglage plus fin est le plus important. Combinée à une capacité de réglage indépendant sur des stations comme les sections de martelage et de convoyage, cela donne à la machine une plage de fonctionnement effective considérablement plus large. En termes pratiques, cela signifie qu’après un changement de format vers une spécification de papier ou une taille de carton différente, la machine peut atteindre un rythme de fonctionnement stable plus directement, sans les cycles d’essais et d’erreurs répétés qu’exige généralement un entraînement conventionnel à vitesse fixe.
Ces stations entraînées par servomoteur ne fonctionnent pas en isolation — elles travaillent en coordination avec le convertisseur de fréquence et le système de commande PLC de la machine, qui aident à synchroniser la synchronisation entre les stations afin que la précision gagnée à chaque point individuel du processus soit préservée lorsque les feuilles traversent la séquence de production complète, plutôt que d’être perdue lors du transfert entre les stations.
Pourquoi cette distinction est plus importante que ne le suggère la fiche technique
Rien de tout cela ne signifie que les moteurs conventionnels sont inadaptés à toutes les applications, ou que l’entraînement par servomoteur élimine toute source de variation dans une série de production — le type de moteur est un facteur parmi plusieurs qui déterminent les performances globales de la machine, aux côtés de la rigidité du bâti, de la qualité du système de commande et d’une maintenance appropriée. Ce que l’entraînement par servomoteur apporte, de manière constante, c’est une relation plus directe entre le mouvement commandé et la réponse mécanique réelle, ce qui est le fondement sur lequel reposent la précision du pliage, la synchronisation de l’alimentation et la rapidité de changement de format.
Cette distinction devient particulièrement pertinente pour les installations qui gèrent un mélange varié de produits, où les changements de format fréquents entre les tailles de carton et les spécifications de papier sont routiniers plutôt qu’occasionnels. Un système d’entraînement qui atteint un fonctionnement stable rapidement après le changement de format, et qui maintient une synchronisation plus serrée pendant le fonctionnement normal, a un effet cumulatif sur de nombreuses séries de production — même si la différence sur une seule série semble modeste, la réduction cumulative du temps de configuration par essais-erreurs et des déchets pendant le changement de format s’additionne de manière significative sur des mois de fonctionnement.
Pour les installations qui évaluent les équipements de pliage-encollage, c’est pourquoi le type de moteur mérite plus d’attention qu’il n’en reçoit généralement lors des achats. Deux machines avec des puissances nominales totales similaires peuvent se comporter très différemment sur le terrain si l’une repose sur un moteur conventionnel fonctionnant via des liaisons mécaniques et l’autre utilise un servomoteur indépendant aux stations où la précision est la plus importante.
Notre approche de la conception du système d’entraînement
Nous traitons le choix du moteur comme l’une des décisions d’ingénierie les plus conséquentes sur nos machines, et non comme un poste à minimiser pour des raisons de coût. Des servomoteurs indépendants entraînent nos sections de pliage et d’alimentation spécifiquement parce que ce sont les points du processus où la synchronisation a l’effet le plus direct sur la qualité du produit fini, et le réglage de vitesse variable sans palier est intégré dans des sections clés comme les points de virage de la ligne de pliage, de sorte que le changement de format ne signifie pas repartir de zéro sur le réglage de la machine. Ceci est associé à un PLC Delta et un convertisseur de fréquence SINEE pour maintenir une coordination serrée sur chaque station entraînée par servomoteur de la machine.
Pour les producteurs d’emballages qui comparent les options de plieuse-encolleuse, nous vous suggérons de regarder au-delà des chiffres de puissance sur une fiche technique et de demander spécifiquement quelles stations sont entraînées par servomoteur et lesquelles reposent sur des systèmes d’entraînement conventionnels liés — cette distinction tend à en dire bien plus sur la précision de pliage réelle et la rapidité de changement de format que la puissance totale seule. Nous sommes heureux de vous expliquer exactement comment notre architecture d’entraînement est configurée sur chacune de nos machines et comment elle s’applique à votre gamme de cartons et à votre volume de production spécifiques. Contactez notre équipe, et nous pourrons vous aider à évaluer à quoi ressemble réellement le bon système d’entraînement pour le travail que votre ligne doit accomplir.
 Produits



