


Une commande de boîtes cadeaux est rejetée lors de l'inspection finale, et la raison n'a rien à voir avec la résistance structurelle. Une légère marque de colle apparaît sur un panneau estampé à chaud, ou une ligne de pliure a fissuré le revêtement juste assez pour capter la lumière sous un mauvais angle. Sur un carton d'expédition standard, ces deux défauts passeraient probablement inaperçus. Sur une boîte cadeau haut de gamme, où la surface constitue la première impression du produit, chacun d'eux suffit souvent à faire échouer le lot. C'est le fossé qui sépare la production générale de cartons ondulés de celle des boîtes cadeaux : la tolérance aux imperfections visibles est quasi nulle, et cette tolérance traverse directement les sections d'encollage et de pliage d'une Plieuse-encolleuse automatique Hautes Vitesses pour boîtes deux pièces.
D'où proviennent réellement les débordements de colle et les fissures de pliure
La plupart des configurations de plieuse-encolleuse sont conçues pour les cartons structurels, où la couture encollée se trouve sur une surface intérieure qui n'est jamais visible une fois la boîte assemblée. Un volume de colle fixe et un trajet d'application fixe fonctionnent parfaitement dans ce contexte, car un léger excès d'adhésif dépassant de la couture n'a aucune conséquence visuelle. Les boîtes cadeaux bouleversent cette hypothèse. Les panneaux imprimés, les surfaces laminées et les finitions estampées à chaud sont fréquemment positionnés juste à côté de la ligne de colle, parfois même la couture elle-même est conçue pour être visible dans le cadre de l'aspect fini. Lorsque le volume ou le placement de la colle n'est pas strictement contrôlé, l'adhésif qui déborde, même légèrement, de la ligne prévue apparaît directement sur une surface que le client est censé voir. Sur un carton structurel, cette même variation serait invisible. Sur une boîte cadeau, c'est souvent le seul défaut qui entraîne le rejet d'une pièce entière lors de l'inspection.
Le deuxième problème se situe au niveau de la section de pliage et est spécifique aux matériaux à partir desquels les boîtes cadeaux sont généralement fabriquées. Les supports laminés, les cartons couchés UV et les papiers de finition spéciaux réagissent différemment à la pression de pliage que les cartons structurels non couchés. Un mécanisme de pliage conçu autour d'un angle fixe et d'un réglage de pression fixe traite sans difficulté le kraft standard ou le carton test liner, mais le même réglage appliqué à une surface couchée ou laminée peut produire une ligne de pliure blanchâtre au niveau du pli – parfois appelée fissuration de pliure – ou, dans les cas plus graves, une fissure visible dans le revêtement lui-même. C'est en partie pourquoi une ligne de production qui traite de manière fiable les commandes de carton ondulé standard peut commencer à produire un taux de défauts notablement plus élevé dès qu'une commande de boîte cadeau avec un support couché arrive. Le carton n'est pas structurellement plus faible ; il est simplement plus sensible à un processus de pliage adapté à un type de matériau différent.
Un contrôle plus strict au niveau de la ligne de colle et du pli
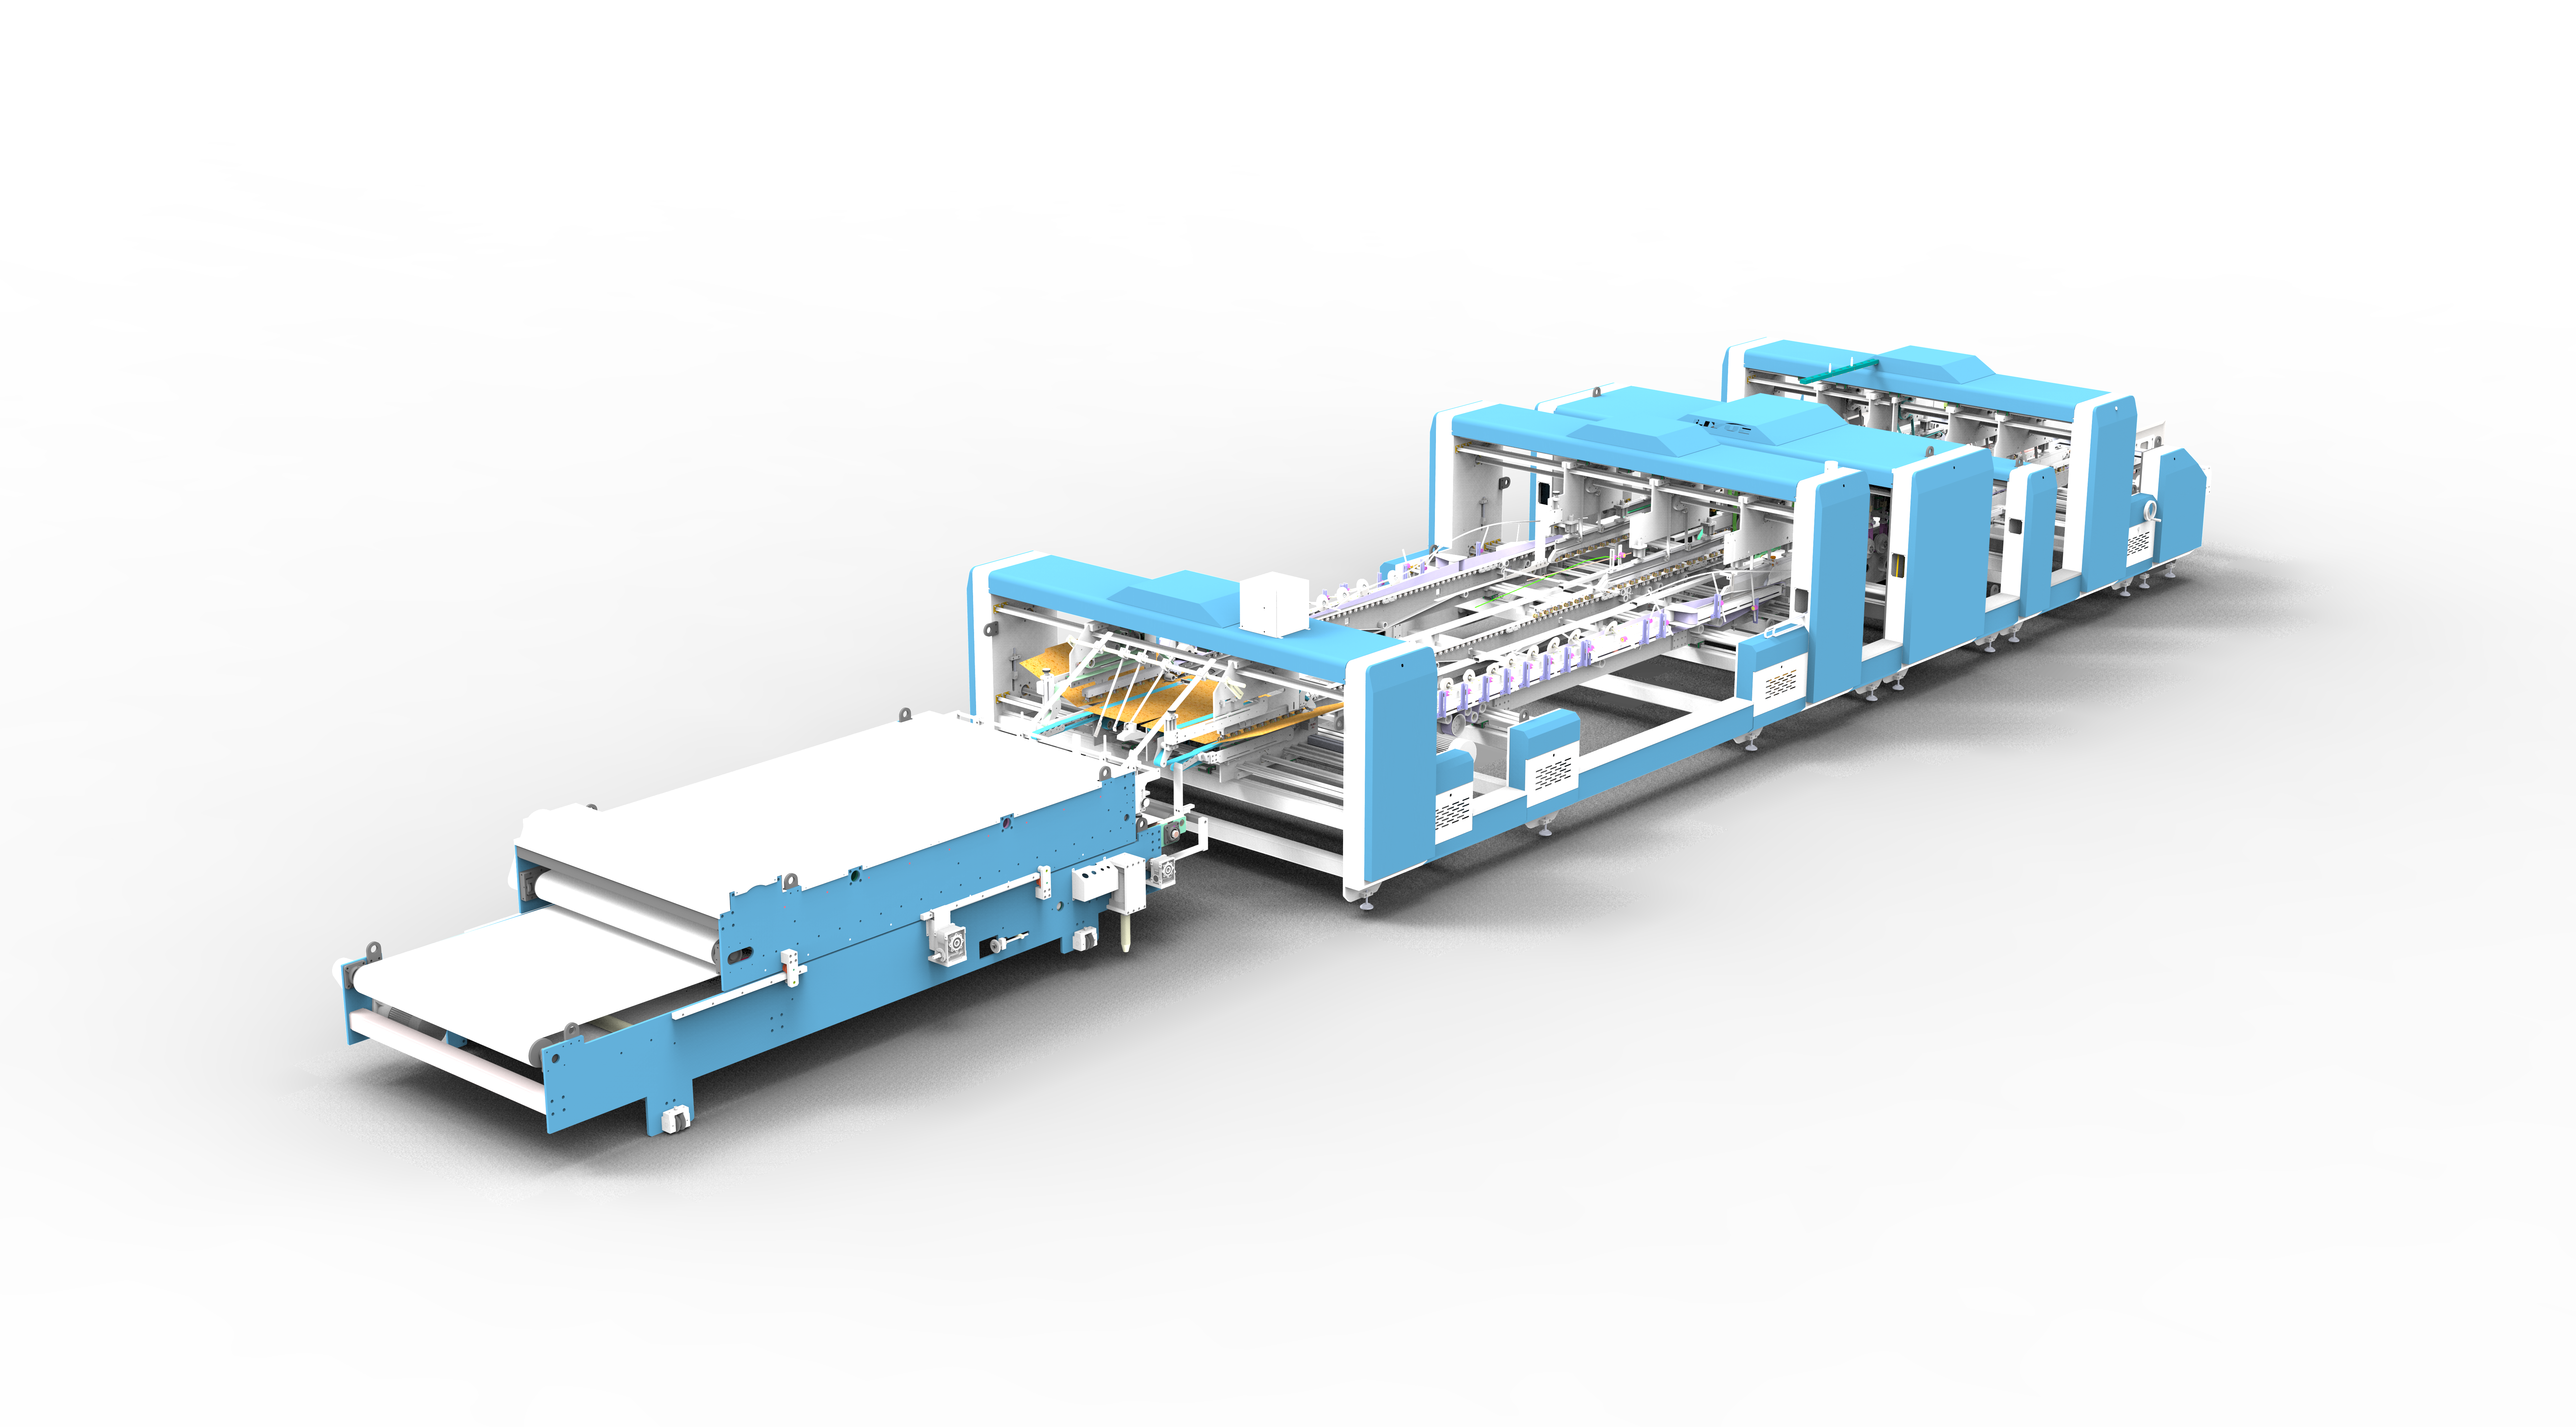
Nous avons conçu les sections d'encollage et de pliage de nos Plieuse-encolleuses automatiques Hautes Vitesses pour boîtes deux pièces en tenant compte de cet écart spécifique entre la production structurelle et la production critique pour la surface.
Du côté de l'encollage, l'encollage mécanique par rouleau prend en charge les méthodes de trempage à chaud et à froid, offrant un contrôle plus fin de la manière dont l'adhésif est appliqué en fonction du matériau et de la finition concernés. Un système de positionnement secondaire intégré à l'unité d'encollage résout le problème de dérive du panneau qui provoque souvent un léger décalage du placement de la colle après l'application, ce qui est l'une des sources les plus courantes d'apparition d'adhésif là où il ne devrait pas se trouver sur un panneau fini. C'est cette combinaison qui permet à la machine d'aborder en toute confiance les travaux à couture visible : le système de rouleaux contrôle la quantité d'adhésif déposée, et le positionnement secondaire le maintient en place une fois que le panneau passe au pliage. Pour les commandes où un contrôle encore plus strict du trajet et du volume de colle est important, une configuration d'encollage par pulvérisation en option est disponible, étendant la plage de précision au-delà de ce que l'encollage par rouleau seul peut offrir sur les surfaces particulièrement sensibles – offrant ainsi aux installations une véritable option pour les panneaux estampés à chaud et laminés, plutôt qu'une solution de contournement empruntée à la production structurelle.
Du côté du pliage, les courroies de déviation gauche et droite utilisent un réglage de vitesse progressif, avec une configuration de servomoteur disponible pour un contrôle plus fin. Plutôt que de faire passer chaque matériau dans le même rythme de pliage fixe, cela permet d'ajuster la force et le timing de pliage en fonction de l'épaisseur du carton et du traitement de surface, ce qui est la réponse directe au problème de fissuration de pliure décrit ci-dessus. Un panneau laminé ou couché peut être plié avec un réglage adapté à ce matériau, plutôt que d'être traité avec les mêmes paramètres que ceux utilisés pour un carton structurel non couché – ce qui est précisément ce qui distingue une machine qui peut être réglée pour le travail des boîtes cadeaux de celle qui ne peut traiter de manière fiable que le stock de carton ondulé standard.
Pour une installation qui tente de retracer un défaut jusqu'à sa source, l'emplacement et le motif du défaut sont généralement l'indicateur le plus rapide pour savoir quelle section doit être ajustée. Les défauts liés à la colle ont tendance à se manifester sous forme de décoloration ou d'une ligne en relief le long ou à proximité de la couture elle-même, souvent visibles uniquement sous certains angles à la lumière. Les défauts liés au pliage apparaissent spécifiquement au niveau de la ligne de pliure et suivent toute la longueur du pli, se présentant comme une traînée plus claire dans une finition couchée ou, dans les cas plus prononcés, une fine fissure visible. Étant donné que ces deux types de défauts proviennent de différentes étapes du processus, la correction de l'un ne résoudra pas l'autre, c'est pourquoi il est important d'identifier la catégorie d'un défaut donné avant d'ajuster les réglages de la machine.
Une seule machine, une gamme de réglages plus large
Il convient de noter que ce niveau d'adaptabilité n'est pas un mode séparé réservé uniquement à la production de boîtes cadeaux – ce sont les mêmes sections d'encollage et de pliage utilisées dans toute la gamme de commandes d'une installation, avec des réglages qui peuvent être augmentés ou diminués en fonction des besoins d'un travail donné. Une installation qui traite principalement des cartons structurels ne perd pas de débit en disposant de cette gamme de contrôle ; elle utilise simplement une plus grande partie de cette gamme lorsqu'une commande de boîte cadeau ou de finition spéciale arrive. C'est l'avantage pratique d'intégrer cette précision dans la machine dès le départ plutôt que de la traiter comme un ajout spécialisé : la même ligne de production qui traite des cartons d'expédition standard toute la semaine peut prendre en charge une commande de boîte cadeau couchée et estampée à chaud sans être reconfigurée en un équipement différent. Cette flexibilité est importante dans la pratique, car peu d'installations travaillent exclusivement sur des produits haut de gamme, et il est courant de passer d'une commande de cartons structurels à une commande critique pour la surface sur la même ligne – et c'est exactement le type de changement que cet équipement est conçu pour supporter.
Cela n'élimine en rien la nécessité d'une configuration et d'une surveillance minutieuses pour chaque opération. La pression réglable et la précision de l'encollage réduisent les conditions qui conduisent à des défauts visibles, mais l'obtention d'un résultat constamment propre sur des matériaux sensibles dépend toujours du réglage approprié de la machine pour le carton et la finition spécifiques utilisés, et de la vérification des premières sorties avant d'engager un lot complet. Ce que l'équipement fournit, c'est la gamme de contrôle nécessaire pour rendre ce type de réglage fin possible en premier lieu, plutôt que de forcer chaque matériau à travers un ensemble fixe de paramètres.
Des cartons structurels aux boîtes prêtes à être présentées
Les défauts qui entraînent le rejet d'une boîte cadeau proviennent rarement d'une faiblesse structurelle – ils proviennent d'un placement de colle qui n'était pas assez précis pour une couture visible, ou d'une pression de pliage qui n'était pas adaptée à une surface couchée. En traitant les deux directement, grâce à un encollage contrôlé avec positionnement secondaire et une force de pliage réglable pour les matériaux sensibles, on réduit généralement le type de défauts de surface que les réglages de production standard ont tendance à manquer jusqu'à ce qu'un lot soit déjà à l'inspection. C'est la norme à laquelle nous soumettons nos propres sections d'encollage et de pliage : non seulement répondre aux exigences structurelles dont chaque carton ondulé a besoin, mais aussi résister à l'examen visuel plus minutieux qu'exigent les boîtes cadeaux et les emballages de présentation.
En tant que fabricant de Plieuse-encolleuses automatiques Hautes Vitesses pour boîtes deux pièces, nous construisons nos sections d'encollage et de pliage pour couvrir cette gamme, des cartons structurels aux supports de boîtes cadeaux couchés, laminés et à finition estampée à chaud, en nous basant sur les retours d'installations produisant dans les deux catégories. Cette gamme est ce qui permet à notre équipement de passer des cartons d'expédition quotidiens aux emballages de présentation soumis à un examen plus rigoureux, sans avoir besoin d'une ligne de production séparée pour chaque type. Si votre ligne rencontre des défauts de surface sur des commandes de boîtes cadeaux ou de finitions spéciales, notre équipe technique peut examiner vos types de matériaux et vos exigences de finition et vous aider à identifier les ajustements de configuration les plus susceptibles de les réduire.
 Produits



