


Transformer une feuille de carton ondulé plate en un carton fini, prêt à être expédié, semble simple de l'extérieur : une feuille entre, une boîte sort. Forts de notre expérience dans la construction de plieuses-encolleuses, nous savons que cette transformation repose sur six étapes liées : l'alimentation papier, l'encollage, le pliage, l'égalisation, le convoyage et, pour les grands cartons, l'assemblage. Chaque étape remplit une fonction mécanique distincte, mais aucune ne fonctionne de manière isolée sur les machines que nous concevons. Une feuille qui pénètre dans notre section d'encollage légèrement décentrée transportera ce désalignement dans le pliage ; une irrégularité de pliage se manifestera à nouveau au stade de l'égalisation, produisant un carton qui ne reposera pas à plat sur une palette. Étant donné que les erreurs s'accumulent au fur et à mesure que la feuille avance dans la ligne, nous traitons les six étapes ci-dessous comme un système unique à concevoir, et non comme six composants séparés à assembler.
Pourquoi nous examinons l'ensemble de la ligne, et pas seulement la vitesse maximale
Les producteurs de boîtes en carton ondulé comparent souvent les équipements de pliage-encollage principalement par leur vitesse de sortie maximale, exprimée en feuilles ou en mètres par minute. La vitesse est un facteur légitime, mais elle ne raconte qu'une partie de l'histoire ; c'est pourquoi nous ne concevons pas autour d'un seul chiffre phare. Une machine peut fonctionner à une vitesse nominale élevée et produire néanmoins un taux de défauts inacceptable si la précision de l'alimentation, l'application de la colle ou l'égalisation ne peuvent pas suivre cette cadence dans des conditions de production réelles — épaisseur de carton variable, humidité affectant le comportement de l'adhésif, ou longues séries qui exposent l'usure des composants d'alimentation.
Les responsables d'usine qui ont fait fonctionner plusieurs générations d'équipements de pliage-encollage ont tendance à juger les machines moins par un chiffre de vitesse phare que par le nombre limité de feuilles devant être retirées et retravaillées au cours d'un poste complet. Ce résultat est fonction de la qualité de synchronisation des six stations décrites ci-dessous ; c'est la norme à laquelle nous soumettons nos propres équipements.
Alimentation Papier : Là où les petites erreurs commencent
Le processus commence par la séparation des flans plats d'une pile et leur acheminement dans la machine, une feuille à la fois. Cela semble simple, mais c'est aussi l'étape où une grande partie des défauts en aval trouvent leur origine. Les systèmes d'alimentation à rouleaux de friction, qui reposent sur des rouleaux en caoutchouc saisissant la feuille supérieure ou inférieure d'une pile, sont sujets à deux problèmes récurrents : l'alimentation double, où deux flans sont entraînés ensemble, et la dérive progressive de la feuille, où le flan se déplace latéralement en avançant, en particulier avec un carton plus long ou plus fin qui se plie plus facilement.
Nous construisons notre section d'alimentation autour d'une alimentation par aspiration pour résoudre les deux problèmes, en utilisant une pression d'air contrôlée pour soulever et maintenir chaque feuille individuellement avant de la libérer dans la ligne, plutôt que de dépendre uniquement du contact par friction. Nos guides latéraux sont réglables pour maintenir la feuille centrée sur une gamme de largeurs, et nous ajoutons un support prolongé à l'arrière de l'alimentateur pour empêcher les flans plus longs de s'affaisser ou de s'enrouler avant d'entrer dans la machine — un détail plus important qu'il n'y paraît, car une feuille qui s'affaisse, même légèrement, avant l'alimentation peut entrer dans notre section d'encollage à un angle différent de celui prévu. Étant donné que chaque étape ultérieure suppose que la feuille est arrivée correctement positionnée, nous considérons la précision de l'alimentation comme la variable la plus déterminante de l'ensemble du processus.
Encollage : Adapter le comportement de l'adhésif au carton
Une fois la feuille correctement positionnée, notre section d'encollage applique l'adhésif le long des bords du panneau qui formeront la jointure de la boîte. La méthode d'encollage importe autant que l'emplacement de l'encollage. La colle à froid et la colle thermofusible se comportent différemment : la colle à froid offre généralement plus de temps de travail avant de prendre, ce qui convient à certains grammages de carton et conditions ambiantes, tandis que la colle thermofusible prend rapidement, ce qui peut favoriser des cycles plus rapides mais laisse moins de marge pour corriger un cordon mal appliqué avant qu'il ne se lie.
Nous ne construisons pas notre section d'encollage autour d'une méthode d'application unique et fixe, car cela forcerait les clients à s'adapter à la machine, indépendamment de ce qu'exige une commande donnée. Au lieu de cela, notre système d'encollage mécanique à rouleaux offre la possibilité de passer de l'application à froid à l'application thermofusible, de sorte que la méthode d'adhésif puisse être adaptée au grade de carton et à la vitesse de production de la commande en cours. Une couverture de colle homogène à ce stade est également ce qui permet à notre station de pliage en aval de former un joint propre et régulier, plutôt que de compenser les lacunes ou l'excès d'adhésif.
Pliage : Gérer plus d'un style de boîte sans reconfiguration constante
Notre station de pliage rapproche les panneaux encollés le long des lignes de prédécoupe pour former la structure de base du carton. Un chemin de pliage fixé à une seule configuration fonctionne de manière adéquate lorsqu'une ligne produit un seul style de boîte en continu, mais nombre des usines de carton ondulé avec lesquelles nous travaillons n'ont pas ce luxe : les carnets de commandes mélangent les styles de boîtes, et chaque changement de série nécessitant une reconfiguration manuelle ajoute du temps non productif au poste.
Nous pilotons chaque élément de pliage indépendamment plutôt que de le relier mécaniquement à un seul entraînement, ce qui permet d'ajuster les angles et la séquence de pliage sans reconstruction mécanique complète. Nous incluons également une deuxième ligne de pliage supportant un pli combiné à 180 degrés, ce qui étend la gamme de styles de boîtes qu'une seule machine peut traiter, car certains modèles de cartons nécessitent un pli supplémentaire au-delà de la séquence de base à quatre panneaux. Nous concevons cette section pour qu'elle soit simple à démonter pour une raison plus banale mais persistante : les composants de pliage accumulent des résidus de colle et de la poussière de carton au fil du temps, et une section facile à ouvrir pour le nettoyage et le réglage reste précise plus longtemps entre les intervalles de maintenance.
Égalisation et Tassement : Corriger ce que le pliage seul ne peut pas faire
Après le pliage, les cartons sur nos machines passent par une station de tassement, ou d'égalisation, avant de poursuivre leur chemin dans la ligne. Cette étape existe parce que le pliage d'un carton ne le laisse pas automatiquement d'équerre : de légères variations dans la tension du carton, le placement de la colle ou l'alimentation peuvent produire un carton dont les bords sont presque alignés mais pas tout à fait réguliers. Si elle n'est pas corrigée, ce petit désalignement devient visible une fois le carton rempli et empilé.
L'égalisation manuelle, encore utilisée sur les lignes plus anciennes ou à faible volume, dépend d'un opérateur qui tapote ou presse physiquement les cartons pour les aligner, ce qui est lent et incohérent par nature, et devient nettement moins fiable sur les cartons longs où les bords avant et arrière peuvent dériver indépendamment. Notre station de tassement utilise des plaques supérieure et inférieure entraînées indépendamment pour égaliser le carton mécaniquement et de manière cohérente, avec des réglages de changement rapide pour différentes longueurs de caisses, un ajustement automatique à mesure que les cartons s'empilent, et un système de tension de courroie qui maintient le mouvement d'égalisation stable plutôt que de se dégrader à mesure que les courroies s'usent lors d'une longue production.
Convoyage : S'adapter à un carton pas toujours uniforme
Notre section de convoyage transporte les cartons à travers les étapes restantes du processus, et elle aborde un problème facile à négliger : l'épaisseur du carton ondulé n'est pas toujours parfaitement uniforme, même au sein d'une seule production, en raison des variations dans le papier couverture brut et le matériau de cannelure. Un système de convoyage construit autour de réglages de pression fixes peut avoir du mal avec cette variabilité : une pression trop forte sur un carton plus fin risque de l'écraser, tandis qu'une pression calibrée pour un carton fin peut ne pas saisir un carton plus épais assez fermement pour le déplacer de manière fiable.
Nous utilisons un convoyeur motorisé avec un réglage de suivi manuel et automatique, associé à un système de régulation de pression à vérin, de sorte que la pression de convoyage peut être adaptée à la longueur réelle de la caisse et à l'épaisseur du carton passant dans la machine à un moment donné, plutôt que de rester fixe indépendamment de ce qui se trouve sur la ligne. Ceci est particulièrement pertinent pour les clients ayant des carnets de commandes mélangés, passant d'un emballage de vente au détail plus léger à un carton plus lourd au cours du même poste.
Assemblage : Là où se joue la précision des cartons deux pièces
Un carton n'est pas toujours formé à partir d'une seule feuille. Les grands cartons — emballages d'électroménager, emballages de meubles et caisses d'expédition lourdes — dépassent souvent la taille de feuille maximale que les équipements d'impression ou de découpe en amont peuvent produire, ce qui signifie que deux feuilles doivent être assemblées en un seul flan avant que le pliage ne puisse commencer. C'est le rôle de notre section d'assemblage, et c'est l'étape où la précision globale du processus est testée le plus directement.
Les méthodes d'assemblage manuelles ou semi-automatiques ont tendance à produire une résistance de jointure incohérente d'un carton à l'autre, car l'alignement dépend fortement de la technique de l'opérateur, répétée des centaines ou des milliers de fois par poste. Cette incohérence devient une préoccupation structurelle pour les grands cartons, qui ont besoin d'une jointure fiable pour conserver leur forme une fois chargés. Nous construisons notre section d'assemblage autour d'un positionnement par servomoteur indépendant — généralement quatre unités travaillant en coordination — pour maintenir les deux feuilles alignées tout au long du processus de liaison, tandis que le réglage électrique de la largeur permet de reconfigurer la station pour différentes dimensions de carton sans outillage manuel. Le contrôle par aspiration sous vide maintient chaque feuille en place pendant l'assemblage, et nous proposons l'encollage double face en option à ce stade pour supporter le pli à mémoire utilisé dans certains modèles de cartons, où la jointure doit conserver sa forme avant même que la boîte ne soit entièrement érigée.
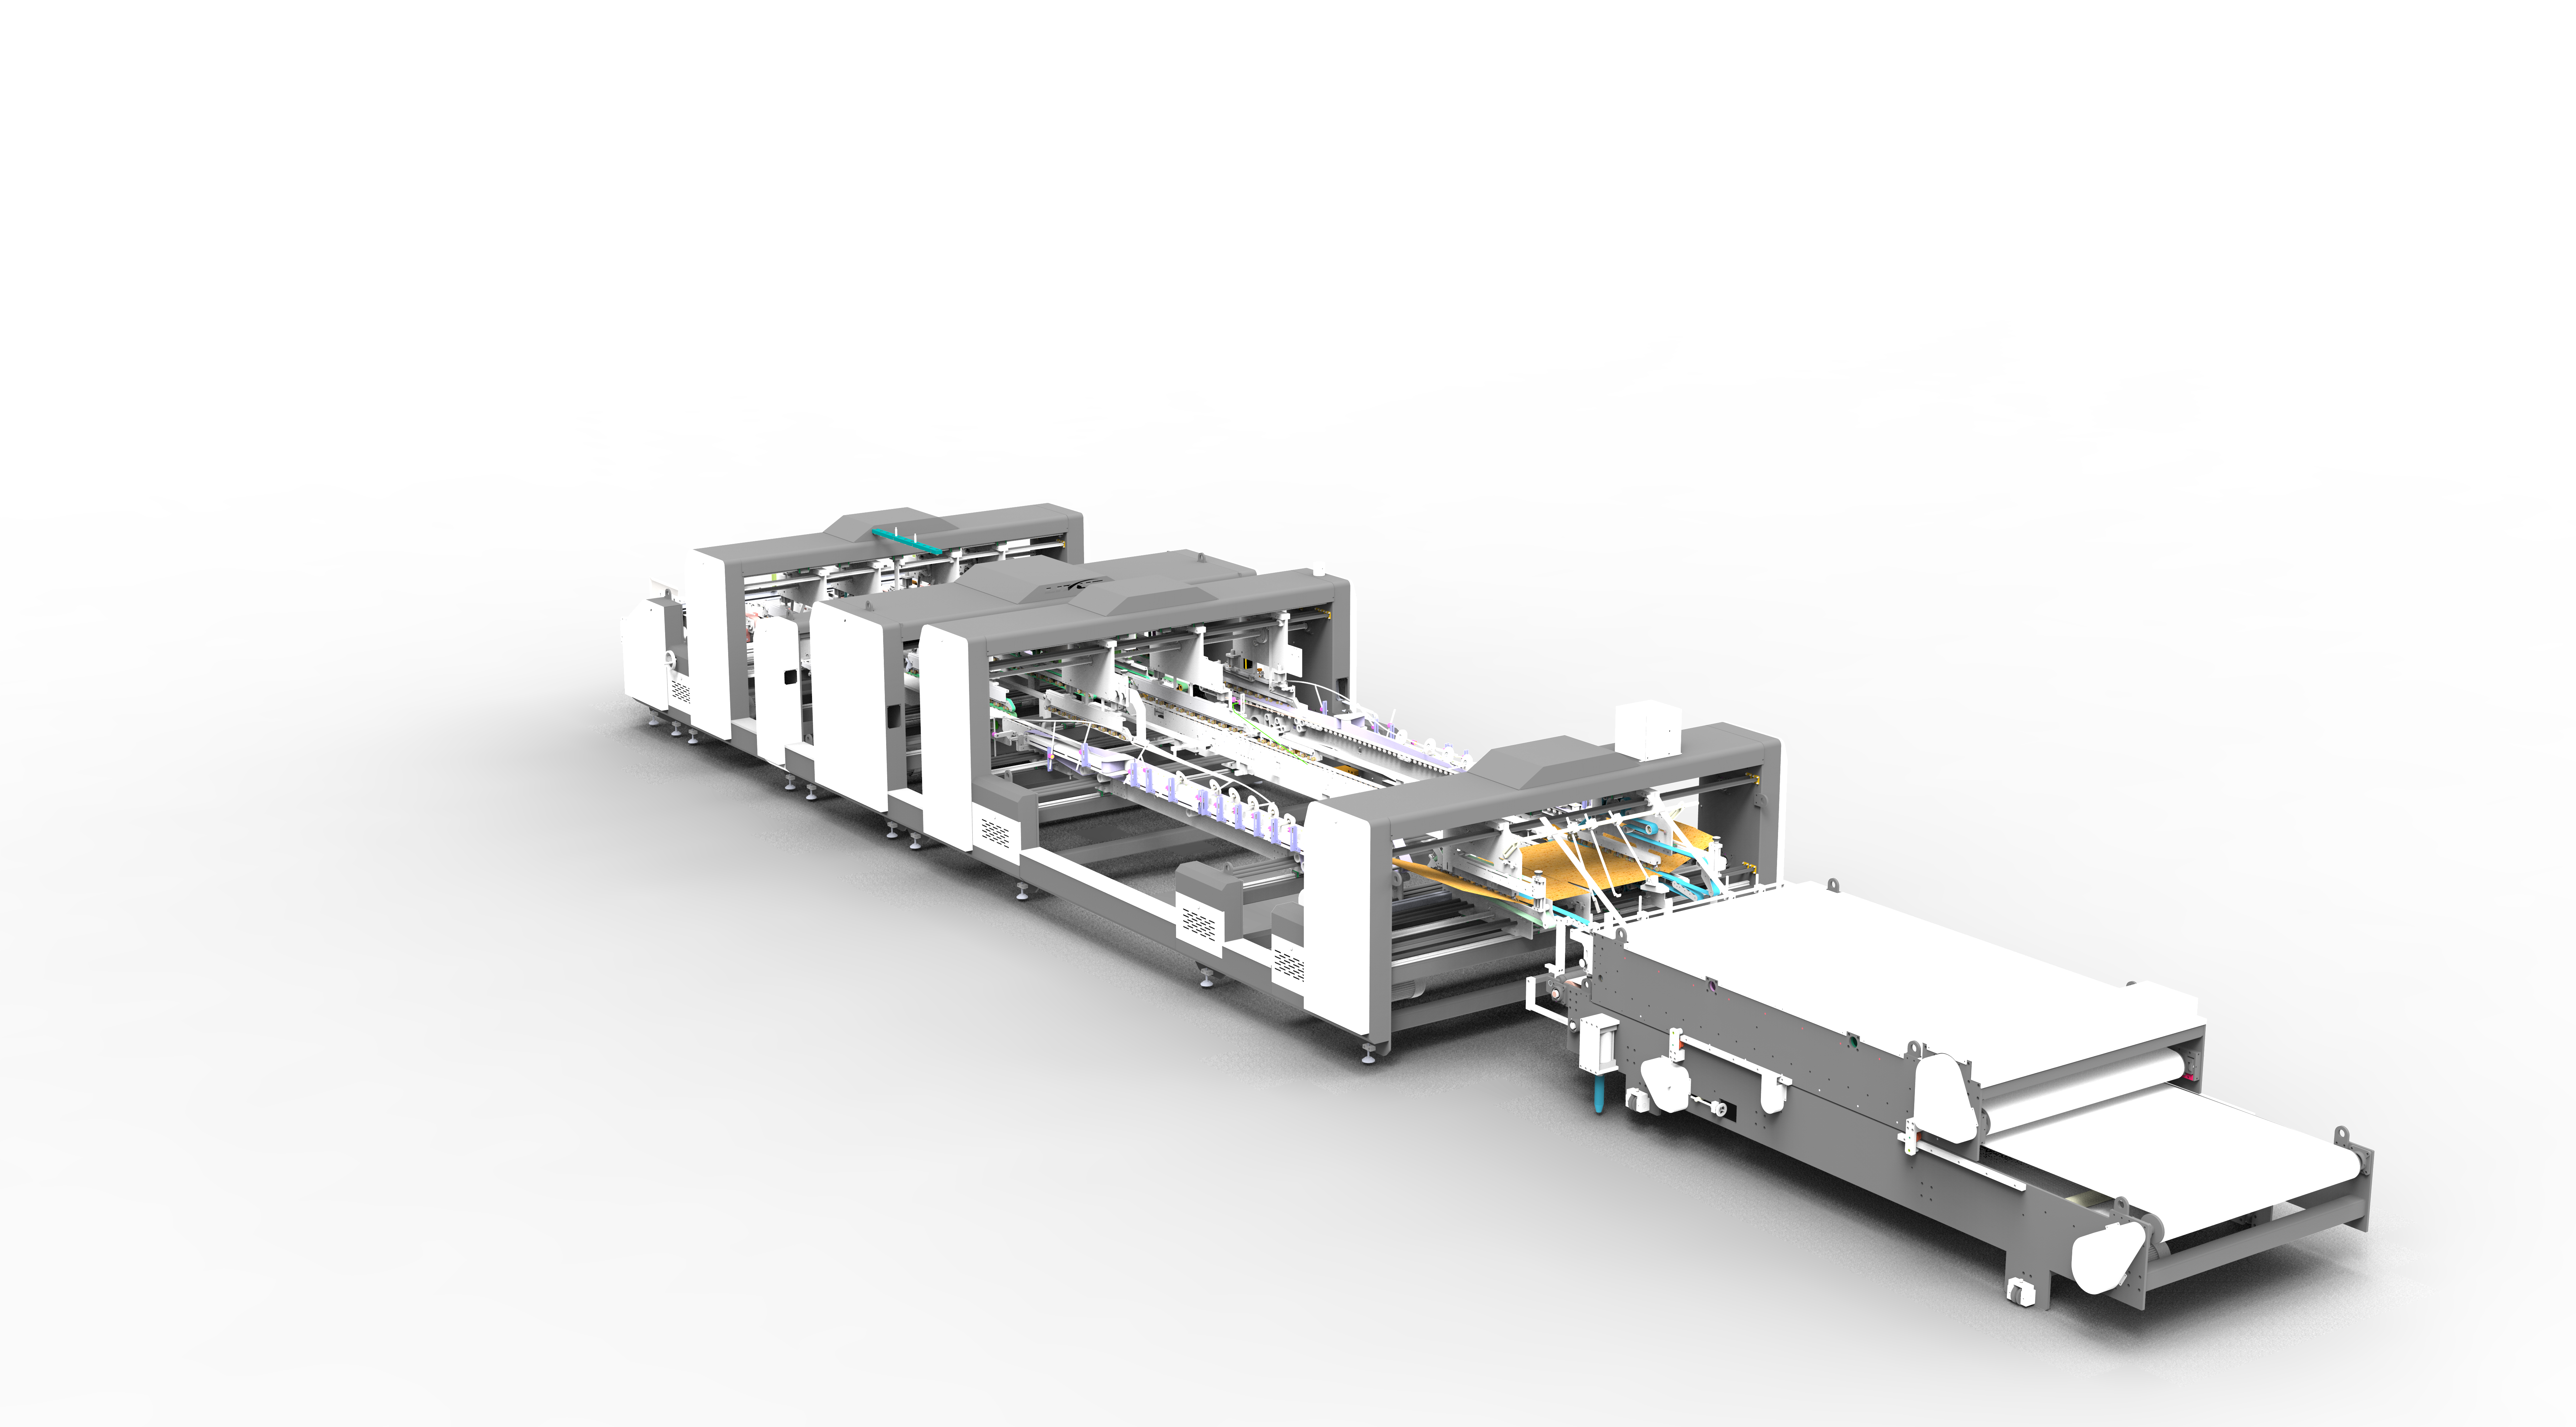
Pourquoi nous concevons les six étapes comme un système unique
Considérées individuellement, chacune de ces six stations résout un problème mécanique distinct : contrôler le mouvement de la feuille, appliquer l'adhésif avec précision, plier le long des bonnes lignes, égaliser le carton, le déplacer sans l'endommager et, si nécessaire, assembler deux feuilles en une seule. Mais nous avons constaté que la qualité finale réelle d'un carton est déterminée par la manière dont ces stations fonctionnent ensemble, et non par la spécification individuelle d'une seule station.
C'est pourquoi nous coordonnons l'alimentation, l'encollage, le pliage, le tassement, le convoyage et l'assemblage via une architecture de commande et de servomoteur partagée, de sorte que les données de synchronisation et de positionnement puissent passer d'une étape à l'autre, plutôt que chaque station fonctionne selon son propre cycle fixe. Cette coordination est ce qui permet à un carton produit au début d'une série de dix mille unités de correspondre aux dimensions et à la résistance de liaison d'un carton produit vers la fin de celle-ci.
Notre capacité de fabrication
Nous concevons, construisons et validons chacune de ces six sections — alimentation, encollage, pliage, tassement, convoyage et assemblage — dans le cadre d'une ligne de production connectée, et non comme des composants séparés assemblés après coup. Notre production couvre à la fois les machines de pliage-encollage pour feuille unique et les configurations d'assemblage de deux feuilles, ce qui nous permet de travailler directement avec les fabricants de cartons ondulés sur les grades de carton, les styles de cartons et les objectifs de production spécifiques que leurs opérations exécutent réellement.
Si vous examinez votre processus actuel de pliage et d'encollage, ou si vous évaluez un nouvel équipement pour une ligne de production à venir, notre équipe d'ingénierie est disponible pour discuter de la manière dont ces six étapes peuvent être configurées en fonction de vos besoins spécifiques en matière de carton.
 Produits



