


La résistance de la liaison est l’un des facteurs les plus déterminants dans la production de boîtes en carton ondulé. Une plieuse-encolleuse peut fonctionner à grande vitesse et pourtant produire des boîtes qui échouent au niveau de la jointure si le système de collage sous-jacent n’est pas conçu pour suivre le rythme. Alors que les grammages des supports, les revêtements et la variété des commandes continuent de s’étendre dans l’industrie de l’emballage, les fabricants accordent une attention accrue à la manière dont leurs équipements appliquent la colle, et pas seulement à la vitesse à laquelle ils plient et encollent.
Où les Méthodes de Collage Traditionnelles Montrent Leurs Limites
La plupart des plieuses-encolleuses construites autour d’un système de colle froide unique partagent un ensemble familier de limitations. La colle froide a besoin de temps pour prendre, et ce temps de maintien impose un plafond pratique à la vitesse à laquelle la ligne peut fonctionner sans risquer des liaisons faibles ou incomplètes. Les conditions de l’atelier ajoutent une autre variable : dans des environnements humides ou pendant les mois plus froids, la colle froide peut durcir de manière inégale, et la résistance de la liaison devient plus difficile à prévoir d’une série à l’autre. Les supports plus lourds et les surfaces stratifiées ou couchées aggravent encore le problème, car la colle froide seule a souvent du mal à assurer un contact complet et uniforme sur ces matériaux moins poreux.
Le mécanisme d’application lui-même introduit un risque supplémentaire. L’application de colle basée sur une brosse ou une roue a tendance à distribuer l’adhésif de manière inégale, en particulier lorsque les composants s’usent avec une utilisation continue. Une roue à colle qui a perdu sa précision d’origine après des mois de fonctionnement laissera des lacunes dans certaines zones et un excès d’accumulation dans d’autres, et aucun de ces résultats n’est bon pour la qualité de la liaison ou la propreté en aval. Bon nombre de ces structures plus simples sont également construites autour d’un seul type de colle, ce qui laisse peu de marge de manœuvre pour s’adapter lorsqu’une commande nécessite un substrat différent ou un délai d’exécution plus rapide.
La précision du collage et le positionnement des panneaux sont plus étroitement liés qu’il n’y paraît. Lorsque les groupes de roues à colle d’une machine ne sont pas correctement adaptés ou synchronisés, les boîtes peuvent sortir de la ligne de travers ou désalignées, surtout lorsque la vitesse de production augmente. Ce type d’erreur de positionnement secondaire a tendance à apparaître progressivement, se manifestant par une lente augmentation du taux de rebut plutôt que par une défaillance unique et évidente, ce qui le rend plus difficile à détecter et plus coûteux à corriger une fois qu’il devient un problème récurrent sur la ligne.
Ce qui a Changé dans la Technologie de Collage
Une structure de collage à rouleau mécanique résout une grande partie de ce problème à la source. Au lieu de reposer sur un seul point de contact ou un passage de brosse, le rouleau applique l’adhésif par un contact roulant continu avec la surface du support, produisant un film de colle plus uniforme et réduisant les lacunes et les accumulations qui accompagnent les méthodes d’application moins cohérentes. Cette structure a également tendance à conserver sa précision plus longtemps en fonctionnement continu, car l’action de roulement répartit l’usure plus uniformément qu’une brosse fixe ou un bord de roue étroit.
Associer ce mécanisme à rouleau à une capacité de trempage à la colle chaude et froide offre aux fabricants une plus grande flexibilité pour adapter l’adhésif au travail plutôt que le travail à l’adhésif. La colle thermofusible durcit rapidement, ce qui favorise des séries continues plus rapides où le temps de maintien est limité et où le délai d’exécution est important. La colle froide reste un choix judicieux pour certains substrats ou exigences de production spécifiques pour lesquels ses propriétés sont les mieux adaptées. Avoir les deux options intégrées dans la même section de collage signifie que les équipes de production peuvent ajuster leur approche commande par commande, sans avoir à reconfigurer la machine ou à apporter un équipement séparé pour différents types de colle.
Certaines commandes nécessitent plus qu’un passage de rouleau sur toute la surface, en particulier les boîtes aux géométries complexes ou les supports spéciaux où un placement précis et localisé de l’adhésif est plus important qu’une couverture large. Un système de pulvérisation de colle en option comble cette lacune, en appliquant la colle là où elle est réellement nécessaire et en réduisant les déchets sur les travaux où un passage de rouleau complet utiliserait plus de matériau que ce que la conception exige.
Le problème de positionnement secondaire est résolu directement par la configuration des groupes de roues à colle eux-mêmes. Structurer la section de collage autour de deux groupes de roues à colle, tous deux configurés pour l’application à froid, donne à la machine une base plus stable pour maintenir l’alignement des panneaux lorsqu’ils se déplacent à la vitesse de production. Plutôt que de dépendre d’un seul point d’application pour gérer à la fois le collage et la précision de positionnement, la configuration à deux groupes répartit cette responsabilité, ce qui contribue de manière significative à ce que les boîtes restent alignées pendant des cycles de production plus rapides.
Comment Ces Éléments Fonctionnent Ensemble dans la Pratique
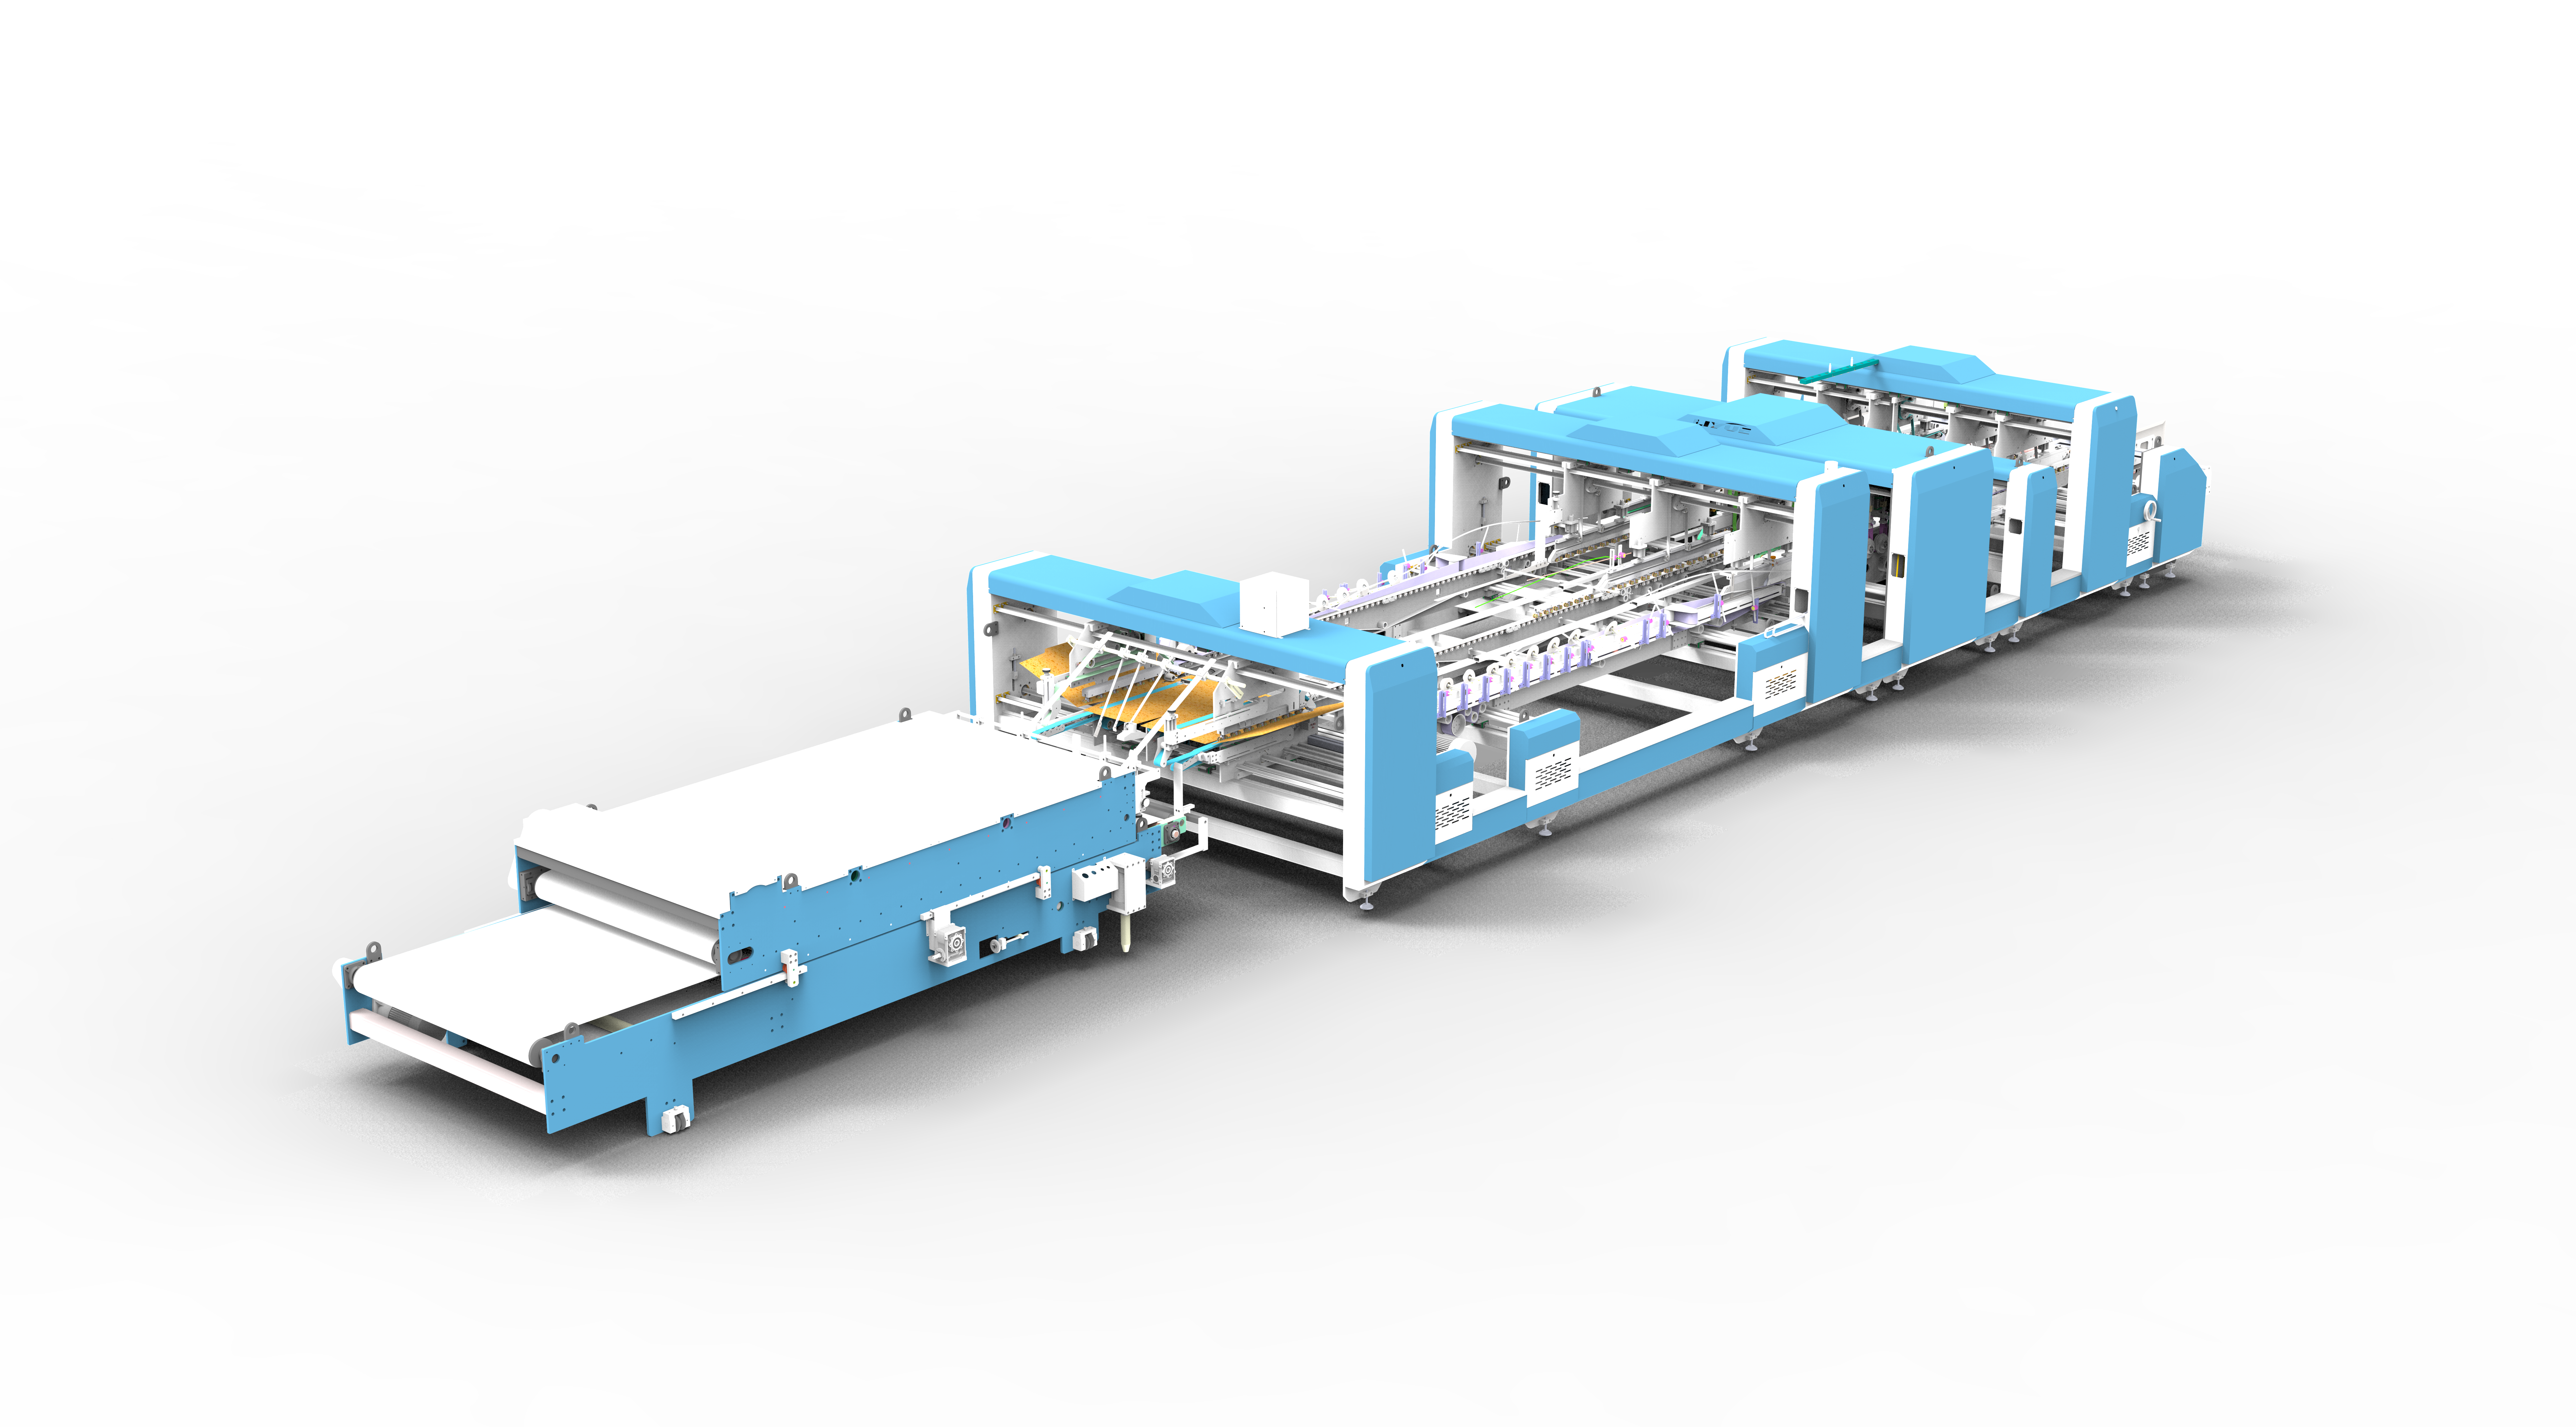
Aucun de ces composants ne résout le problème à lui seul — les gains proviennent de la manière dont ils sont intégrés. La section de collage d’une plieuse-encolleuse, construite autour de l’application par rouleau mécanique, de la capacité de trempage à chaud et à froid, d’un système de pulvérisation de colle en option et de deux groupes de roues à colle froide, est conçue pour relever le défi du collage sous plusieurs angles à la fois : couverture adhésive uniforme grâce à la structure à rouleau, flexibilité pour changer de type de colle en fonction de la commande, application ciblée lorsqu’un passage de rouleau complet n’est pas approprié, et alignement plus fiable des panneaux grâce à la configuration à deux groupes de roues.
Pour les fabricants qui évaluent les équipements, la valeur pratique de ce type de section de collage intégrée se manifeste de quelques manières concrètes sur le sol de production. La constance de la liaison devient moins dépendante de la température et de l’humidité de l’atelier, car la machine n’est pas limitée à un seul type de colle qui fonctionne de manière inégale en dehors d’une plage étroite de conditions. La flexibilité des substrats s’améliore, car les supports plus lourds ou couchés qui posent problème à la colle froide seule peuvent être traités avec une application de colle thermofusible à la place. Et les problèmes d’alignement qui remontent souvent à des groupes de roues à colle mal adaptés deviennent moins susceptibles de se transformer en un problème de rebut récurrent, car la structure à deux groupes est conçue pour gérer la précision de positionnement dans le cadre du processus de collage, et non comme une réflexion après coup.
Notre Approche de la Conception de la Section de Collage
Telle est la réflexion derrière la section de collage de nos plieuses-encolleuses : application par rouleau mécanique pour une couverture uniforme, capacité de trempage double à chaud et à froid afin que les équipes de production ne soient pas enfermées dans un seul type de colle, un système de pulvérisation de colle en option pour les commandes nécessitant une application plus précise, et deux groupes de roues à colle froide configurés pour prendre en charge un positionnement secondaire précis à la vitesse de production. En tant que fabricant travaillant directement avec des producteurs de boîtes en carton ondulé sur une gamme de substrats et de volumes de commandes, nous avons construit cette configuration autour des défis de collage qui se présentent réellement sur le sol de production, et pas seulement ceux qui sont faciles à résoudre sur le papier.
Si vous évaluez comment réduire les temps d’arrêt liés au collage, améliorer la constance entre différents types de supports, ou mieux comprendre comment la section de collage d’une plieuse-encolleuse est conçue, notre équipe technique est disponible pour parcourir les spécifications en détail ou organiser une démonstration de l’équipement en fonctionnement. Contactez-nous pour discuter de la configuration qui convient à votre ligne de production et aux substrats avec lesquels vous travaillez le plus souvent.
 Produits



