


La résistance à la compression des cartons est généralement abordée en termes de qualité du carton, de profil de cannelure et de grammage du papier. Cependant, la précision de pliage joue un rôle tout aussi important, mais nettement moins étudié. Même de légers écarts dans l’angle de pliage ou dans la régularité de l’impression peuvent être amplifiés lorsque les cartons sont empilés sur plusieurs niveaux ou soumis à la pression du transport. Le défaut se manifeste alors non pas comme une défaillance du matériau, mais comme une défaillance structurelle : le carton cède exactement là où la ligne de pliage était légèrement décalée. En tant que fabricant de plieuse-encolleuse carton ondulé, nous observons constamment ce lien dans la conception et l’évaluation de nos machines.
La Physique derrière une Ligne de Pliage
La capacité d’un carton à résister à la compression dépend fortement de la structure de la cannelure, qui supporte la charge de manière uniforme et verticale le long de chaque ligne de pliage. Lorsque la section de pliage d’une plieuse-encolleuse manque de précision ou présente un quelconque retard, les angles de pliage dérivent et les lignes de pliage deviennent irrégulières, créant ainsi un point de concentration de contraintes précisément au niveau du coin où l’écart s’est produit. Lors d’un test de compression, ou simplement lors d’un empilage en conditions réelles, ce coin est généralement le premier endroit où le carton commence à se déformer ou à s’affaisser — non pas parce que le carton lui-même est faible, mais parce que le pliage a redirigé la charge d’une manière que la structure n’était pas conçue pour supporter.
Un second problème, étroitement lié, apparaît sur les machines qui utilisent un seul moteur pour entraîner plusieurs lignes de pliage via un système de liaison mécanique. Synchroniser plusieurs actions de pliage à partir d’une seule source d’énergie est difficile, et cela devient plus apparent sur les types de cartons nécessitant plusieurs lignes de pliage, comme les conceptions utilisant un pliage combiné à 180 degrés. De petits écarts temporels ou de position entre chaque ligne de pliage ont tendance à s’accumuler plutôt qu’à s’annuler. Ainsi, une fois tous les pliages terminés, les quatre parois du carton fini supportent la charge de manière inégale. Le carton peut sembler correctement plié, mais ses performances réelles en compression sont inférieures à ce que la spécification du carton permettrait par ailleurs.
Un facteur moins évident est la vibration du bâti lors du pliage à grande vitesse. Si le bâti structurel d’une plieuse-encolleuse carton ondulé n’est pas suffisamment rigide pour absorber les forces générées par des cycles de pliage rapides et continus, ces vibrations peuvent affecter la régularité de l’impression, même lorsque l’entraînement de pliage fonctionne correctement — la ligne de pliage sera légèrement différente d’un cycle à l’autre, simplement parce que la machine sous-jacente ne reste pas immobile.
Concevoir le Pliage, pas seulement l’Exécuter
Nous traitons la précision de la ligne de pliage comme une question d’ingénierie structurelle plutôt que comme une simple action mécanique, car le lien entre la précision de pliage et la résistance du carton fini est bien établi dans la manière dont le carton ondulé supporte réellement la charge. C’est l’un des principes de conception fondamentaux de chaque plieuse-encolleuse carton ondulé que nous construisons.
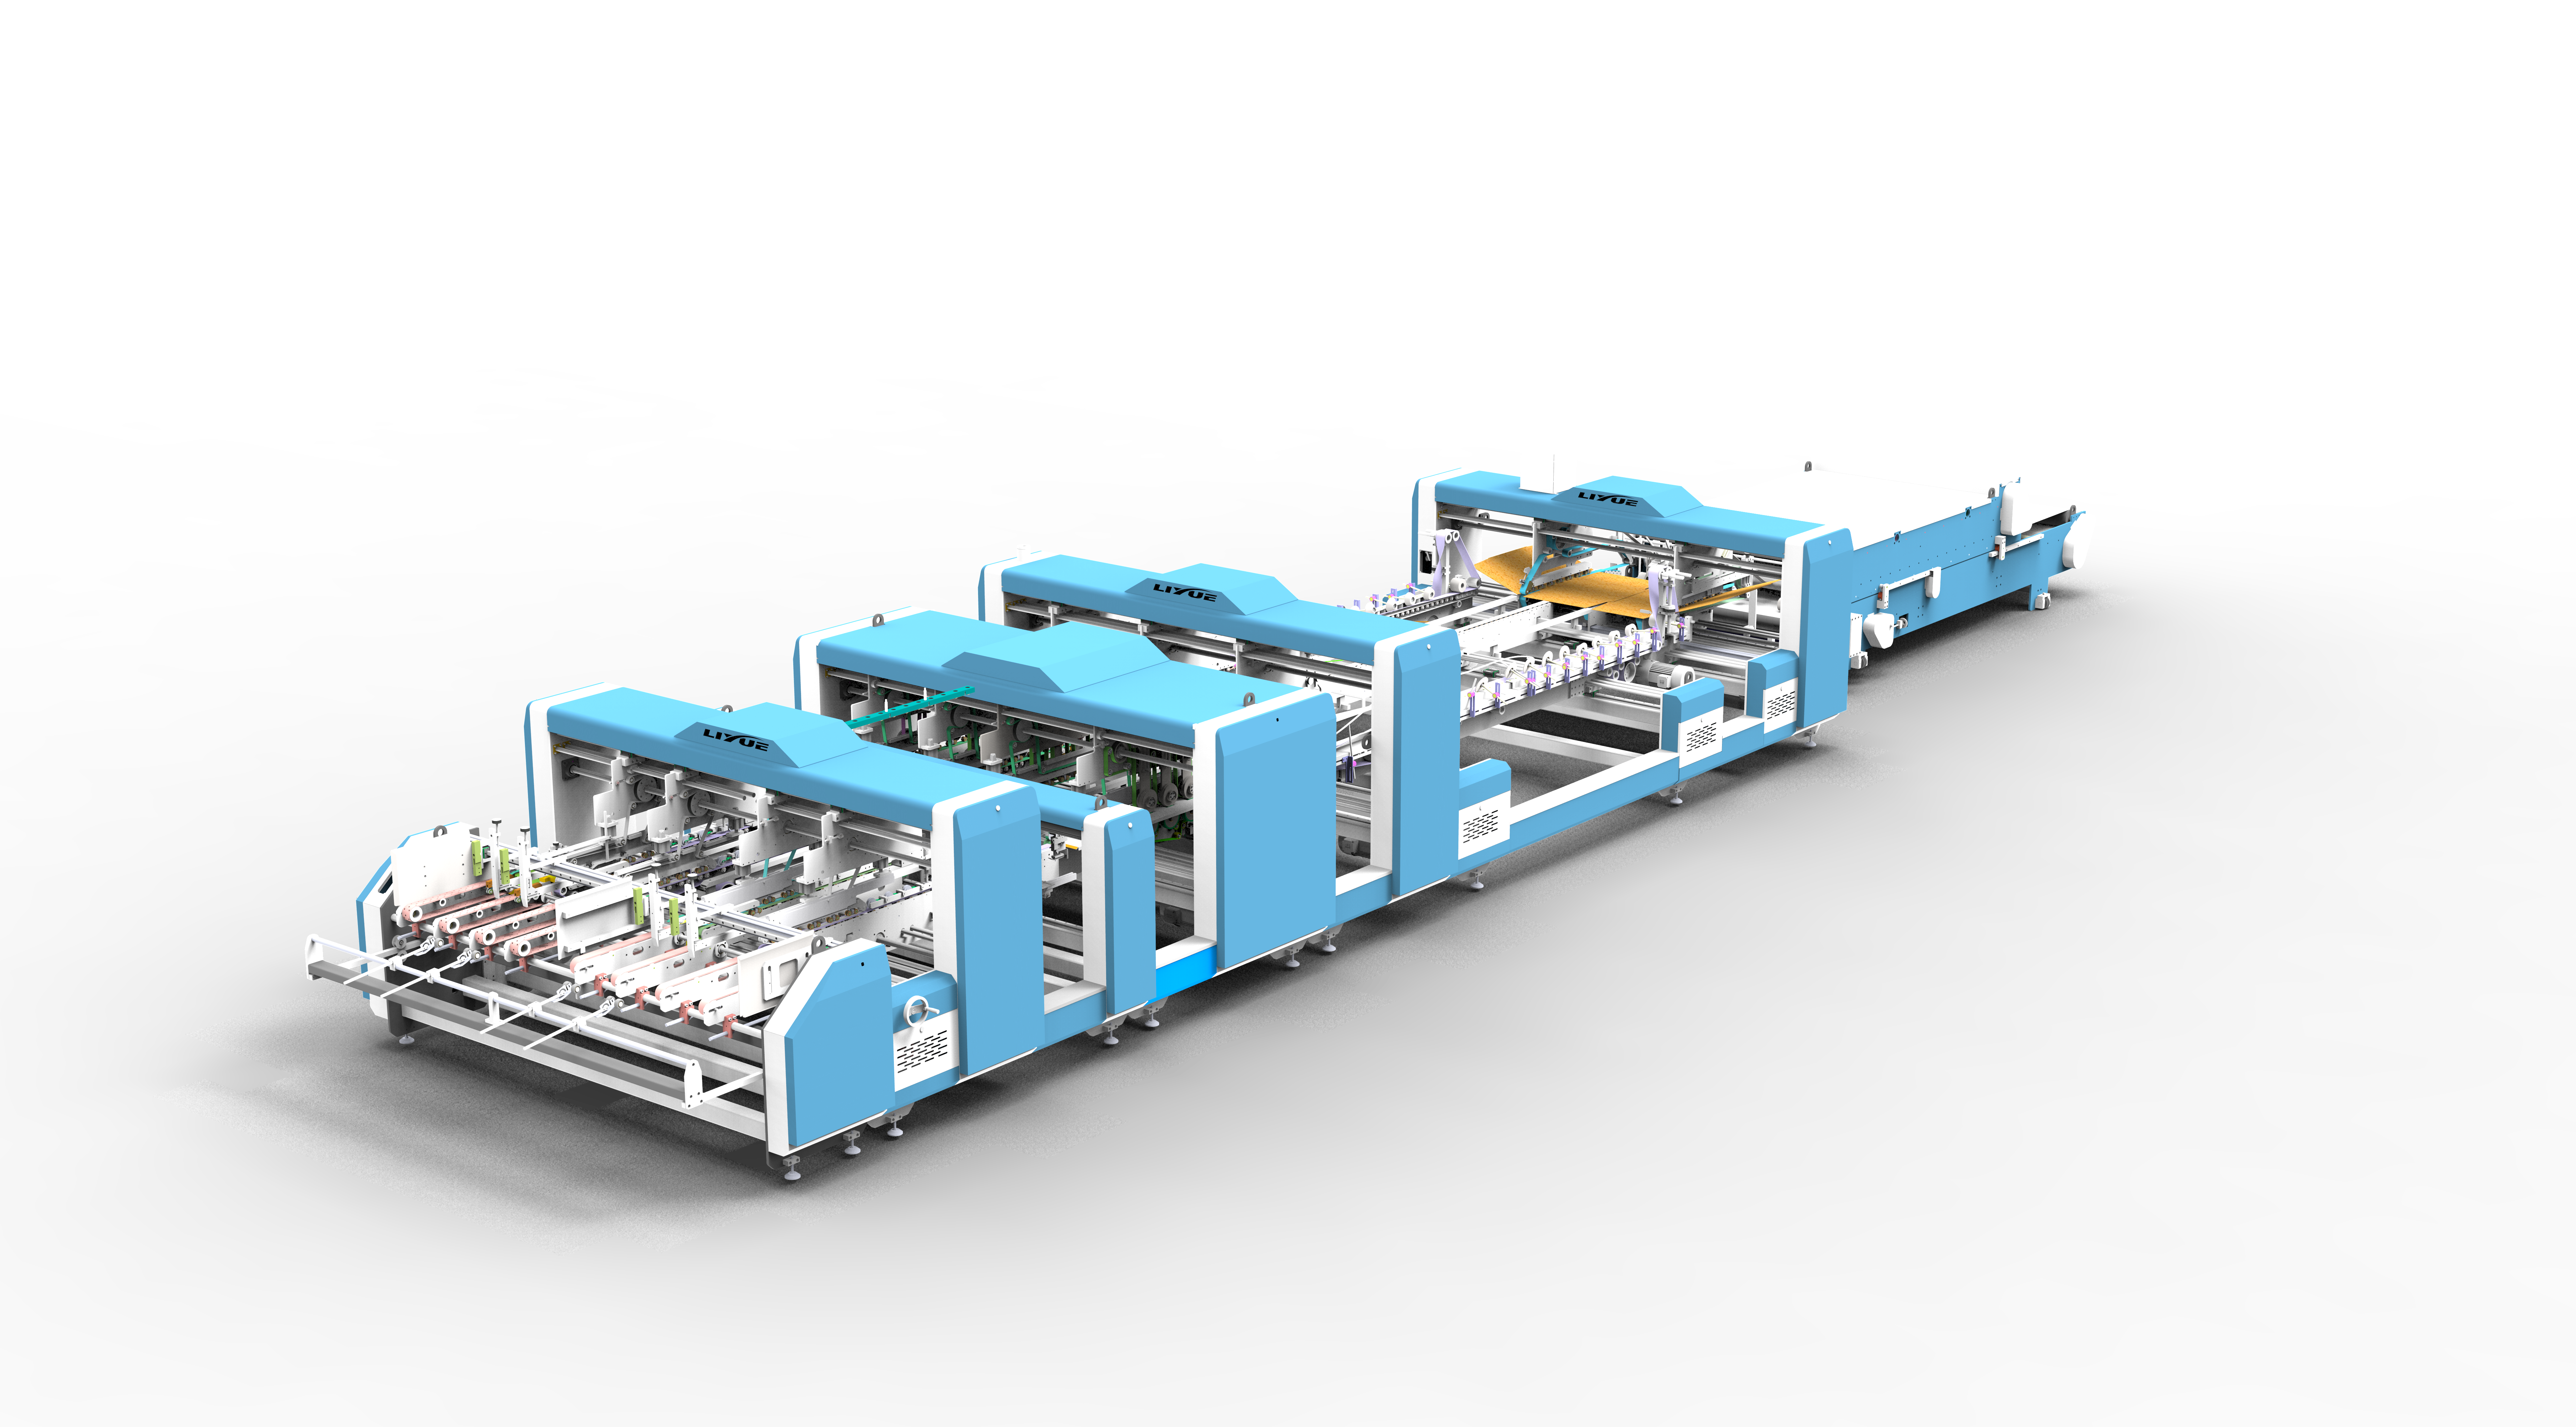
Notre section de pliage est entraînée par des moteurs indépendants capables d’effectuer la deuxième ligne de pliage avec précision, la quatrième ligne de pliage étant exécutée selon une méthode combinée à 180 degrés — une configuration choisie spécifiquement pour que les multiples actions de pliage sur les types de cartons complexes travaillent en coordination, plutôt que de se succéder simplement via une liaison mécanique partagée. Les points de rotation gauche et droit sont équipés d’un réglage de vitesse variable en continu, avec une configuration de servomoteur disponible, ce qui permet à l’angle de pliage et à la position de rester constants à différentes vitesses de production. Cela est important car un pliage qui ne maintient sa précision qu’à une seule vitesse spécifique ne résout pas le problème de précision sous-jacent — il ne fait que l’éviter dans des conditions étroites.
La précision au poste de pliage ne se traduit en résistance réelle du carton que si le reste de la machine reste immobile pendant ce pliage. C’est pourquoi la construction du bâti constitue la seconde moitié de cette équation pour toute plieuse-encolleuse carton ondulé bien construite. Les panneaux de paroi de notre machine sont fabriqués en acier de 16 mm qui subit un traitement à froid et à chaud conforme aux normes internationales, associé à des roulements NSK et HRB ainsi qu’à des rails de guidage linéaires HIWIN ou Shangyin. Cette combinaison confère au bâti la rigidité nécessaire pour résister aux vibrations lors du pliage continu à grande vitesse, de sorte que la précision intégrée dans l’entraînement à servocommande indépendante n’est pas silencieusement annihilée par un bâti qui fléchit sous la charge. En effet, le bâti rigide permet à la précision de l’entraînement de pliage d’atteindre réellement le carton fini, plutôt que d’être absorbée par des mouvements structurels en cours de route.
Ces systèmes fonctionnent de concert avec le variateur de fréquence et l’automate programmable de la machine, qui aident à maintenir le rythme de pliage coordonné avec le reste de la séquence de production — un rôle de soutien, mais qui importe lorsque la synchronisation du pliage doit rester constante sur une longue série de production, et pas seulement pendant les premiers cycles suivant le démarrage.
Ce que Cela Signifie pour les Cartons Sortant de Votre Ligne
Tout cela ne signifie pas que la seule précision de pliage détermine la résistance à la compression d’un carton — la qualité du carton, le type de cannelure, la teneur en humidité et les conditions de stockage jouent tous leur rôle, et aucune plieuse-encolleuse carton ondulé ne peut compenser une faiblesse intrinsèque du matériau. Ce que permet un pliage précis et bien synchronisé, c’est de garantir que le carton atteint les performances de compression dont sa spécification matérielle est réellement capable, plutôt que de perdre de la résistance à cause de concentrations de contraintes introduites lors du processus de pliage lui-même.
Cette distinction est particulièrement importante dans les applications où la résistance à la compression est étroitement liée aux exigences opérationnelles réelles — empilage en entrepôt sur plusieurs niveaux, transport longue distance, ou emballage d’exportation soumis à des tests de compression stricts. Dans ces cas, un carton qui perd ne serait-ce qu’un faible pourcentage de sa résistance à la compression nominale en raison d’un pliage irrégulier peut faire la différence entre la réussite et l’échec d’un test d’empilage, ou entre une expédition arrivant intacte et une autre arrivant avec des coins écrasés. La précision de pliage n’est pas un détail esthétique dans ces scénarios — elle fait partie de ce qui détermine si le carton remplit sa fonction, et elle explique en grande partie pourquoi l’entraînement de pliage et la rigidité du bâti d’une plieuse-encolleuse carton ondulé méritent un examen approfondi lors de la sélection de l’équipement.
Pour une installation de production, cela recadre également la manière dont les défauts liés au pliage doivent être évalués lors des contrôles qualité. Un carton qui semble correctement plié à l’œil nu peut néanmoins présenter un écart de ligne de pliage trop petit pour être visible, mais suffisamment important pour créer une concentration de contraintes sous charge. Comprendre ce lien explique pourquoi la précision de la ligne de pliage mérite une attention non seulement en tant que mesure de qualité esthétique, mais aussi en tant qu’intrant direct dans les performances physiques réelles du carton — et pourquoi la machine responsable de ce pliage mérite le même niveau d’examen que le carton lui-même.
Là où la Résistance à la Compression Commence Vraiment
La résistance à la compression des cartons est souvent considérée comme une donnée entièrement déterminée à l’usine à papier, mais l’étape de pliage joue un rôle réel et mesurable dans la préservation ou la compromission de cette résistance potentielle. Un pliage entraîné avec précision, exécuté sur un bâti suffisamment rigide pour maintenir sa précision en fonctionnement continu à grande vitesse, permet de répartir la charge comme le carton a été conçu pour la supporter — et cette combinaison de précision et de rigidité est exactement ce qui distingue une plieuse-encolleuse carton ondulé bien conçue d’une machine qui se contente de plier du carton.
C’est la norme autour de laquelle nous concevons nos sections de pliage — un entraînement à servocommande indépendante pour une exécution précise et coordonnée des lignes de pliage, associé à un bâti en acier traité thermiquement conçu pour rester rigide lors de longues séries à grande vitesse. En tant que fabricant concevant et construisant des plieuse-encolleuse carton ondulé spécifiquement pour les producteurs d’emballages qui dépendent de performances de compression constantes, nous abordons chaque section de pliage comme un contributeur à la résistance du carton fini, et non pas simplement comme une mesure de vitesse de production. Pour les producteurs d’emballages pour lesquels les performances de compression sont une spécification réelle et non un simple avantage, nous encourageons un examen plus attentif de la conception de l’entraînement de pliage et de la construction du bâti lors de la comparaison des plieuse-encolleuse carton ondulé, et pas seulement de la vitesse de production annoncée. Nous serions ravis de discuter de la manière dont notre conception de pliage et de bâti s’applique à vos types de cartons et à vos exigences de compression spécifiques — contactez notre équipe, et nous vous aiderons à évaluer ce que la précision signifie réellement pour les cartons que vous produisez.
 Produits



