


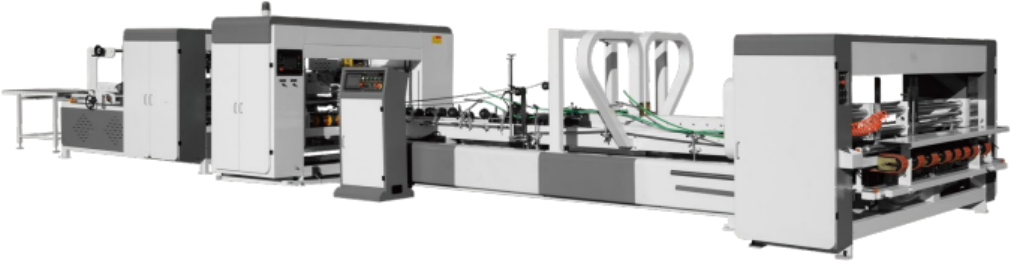
Comprendre comment un carton est fabriqué nécessite plus qu’un simple regard sur les étapes individuelles. Le flux de travail complet détermine l’efficacité avec laquelle chaque feuille se déplace, de l’alimentation initiale jusqu’au collage, pliage, étalonnage, agrafage et empilage final. Notre LYQZD2600 Plieuse colleuse et piqueuse entièrement automatique haute vitesse avec châssis robuste pour usage intensif intègre ces opérations en une seule ligne de production continue, réduisant ainsi la manutention inutile des matériaux entre les processus individuels.
Trop de transferts, trop de risques d’erreur
Sur une ligne conventionnelle, une feuille parcourt généralement plusieurs postes indépendants : alimentation, collage, pliage, collage ou agrafage, puis comptage et empilage. Chacun de ces postes peut reposer sur son propre équipement, parfois même sur une ligne séparée. Le passage d’un poste à l’autre dépend souvent d’un chargement ou déchargement manuel, ou d’un convoyeur reliant deux machines qui n’ont pas été conçues pour fonctionner comme un seul système.
Chacun de ces transferts est un point où un problème peut survenir. Une feuille peut se décaler lors d’un transfert manuel, arriver légèrement désalignée au poste suivant, ou simplement se déplacer à une cadence différente de celle de l’équipement en amont ou en aval. Lorsque chaque poste définit également ses propres paramètres – volume de colle, angle de pliage, vitesse d’alimentation – de petites incohérences à chaque étape ont tendance à s’accumuler plutôt qu’à s’annuler, et le carton fini peut présenter des dimensions ou une couverture de colle plus variables que prévu sur l’ensemble d’une série.
Cela rend également le dépannage plus difficile qu’il ne devrait l’être. Si une boîte finie est défectueuse, retrouver l’origine du problème implique de vérifier plusieurs postes indépendants plutôt qu’un seul processus continu. Plus un flux de travail comporte de points de rupture, plus cette investigation prend du temps, et plus la production est absorbée par la recherche d’une réponse plutôt que par sa résolution.
Suivi d’une feuille sur une ligne continue
Nous avons conçu notre plieuse colleuse et piqueuse entièrement automatique haute vitesse avec châssis robuste pour usage intensif autour d’une idée différente : maintenir la feuille sur une seule ligne depuis son alimentation jusqu’à sa sortie sous forme de carton fini, de sorte qu’il n’y ait jamais de point où elle doive être reprise, repositionnée ou transférée vers un équipement séparé.
La séquence débute par une alimentation automatique par aspiration à courroie, qui tire les feuilles une par une dans la ligne à un rythme contrôlé et régulier. Étant donné que l’alimentation donne le rythme pour toutes les étapes en aval, son automatisation et sa régularité permettent au reste de la ligne de fonctionner sans attendre une intervention manuelle entre les feuilles.
De là, la feuille passe directement au collage automatique. Comme le collage suit l’alimentation sur la même ligne – et non sur une machine séparée – l’application de la colle est synchronisée avec la position de la feuille à son arrivée, plutôt que de dépendre de la précision avec laquelle un opérateur l’a repositionnée après un transfert. Le pliage automatique suit immédiatement, prenant la feuille encollée directement dans l’étape de pliage sans nécessiter un nouveau point de référence ni un réalignement manuel.
L’étalonnage automatique parcourt cette séquence, plutôt que de se situer à un seul point fixe. Au fur et à mesure que la feuille se déplace de l’alimentation au pliage, l’étalonnage vérifie et ajuste en continu sa position, ce qui permet à l’étape finale de collage ou d’agrafage de travailler à partir d’un point de départ précis, sans aggraver les petites erreurs héritées des étapes précédentes.
La ligne passe ensuite en mode collage ou en mode agrafage, selon le carton produit. Les deux modes partagent les mêmes étapes d’alimentation, de pliage et d’étalonnage qui les précèdent ; ainsi, passer d’un carton collé à un carton agrafé ne nécessite pas de reconfigurer une machine séparée ni de reprendre la feuille sur une ligne différente. En mode collage, la séquence fonctionne à des vitesses mécaniques allant jusqu’à environ 180 mètres par minute. En mode agrafage, la vitesse moyenne d’agrafage est d’environ 80 mètres par minute, avec une distance d’agrafage réglable entre 30 et 120 millimètres pour s’adapter à différentes spécifications de carton.
Une fois le collage ou l’agrafage terminé, le carton fini continue directement vers l’emballage, avec un accessoire optionnel de pliage des rabats pour les cartons qui en ont besoin, avant de passer à la sortie du produit fini et au comptage et empilage automatiques. La feuille qui est entrée sous forme de carton plat au début de la ligne en ressort sous forme de carton fini empilé, sans jamais avoir été retirée du processus entre-temps.
Pourquoi les transferts comptent autant que la vitesse
Le résultat pratique du maintien d’une feuille sur une ligne continue est que le nombre de points de transfert diminue considérablement par rapport à une configuration composée de postes séparés. Moins de points de transfert signifie moins d’occasions pour une feuille de se décaler, moins d’endroits où la synchronisation entre les postes peut dériver, et moins de manutention manuelle globale entre la première alimentation et le dernier empilement.
Le fait de faire fonctionner l’étalonnage en continu tout au long de la séquence, plutôt qu’à un seul poste, modifie également la manière dont la régularité se construit sur une production. Au lieu que chaque étape travaille à partir de son propre point de référence défini indépendamment, la ligne transporte une position étalonnée unique à travers le collage, le pliage et l’agrafage, ce qui permet de maintenir les dimensions du carton plus serrées, de la première pièce d’une série à la dernière.
Il y a également un avantage pratique pour le dépannage. Lorsqu’un carton fini présente un défaut, vérifier une seule ligne continue est un processus plus direct que de remonter à l’origine du problème à travers plusieurs machines séparées ayant chacune leurs propres réglages. Ce chemin plus court, de la détection d’un problème à l’identification de sa source, tend à se traduire par moins de temps d’arrêt lorsqu’un ajustement est nécessaire.
Conçue autour de l’idée que le flux de travail est le véritable avantage
Nous concevons notre LYQZD2600 Plieuse colleuse et piqueuse entièrement automatique haute vitesse avec châssis robuste pour usage intensif sur le principe que la qualité de la transition entre chaque étape compte autant que la vitesse à laquelle chaque étape individuelle fonctionne. Une ligne de production peut avoir un poste de collage rapide et un poste d’agrafage rapide, et perdre néanmoins du temps et de la régularité à chaque point où une feuille doit être déplacée manuellement entre eux.
Chaque étape de notre ligne, de l’alimentation par aspiration à courroie au collage, pliage, étalonnage et collage ou agrafage, est conçue pour fonctionner comme une séquence connectée unique, plutôt que comme une série de postes indépendants reliés après coup. Cette continuité est ce qui permet à la ligne de maintenir des dimensions de carton constantes sur toute une série, quel que soit le mode de fonctionnement.
Si vous souhaitez voir comment ce flux de travail s’applique aux cartons spécifiques que vous produisez, nous serions ravis de vous présenter la séquence plus en détail ou de vous organiser une démonstration de la ligne en fonctionnement.
 Produits



