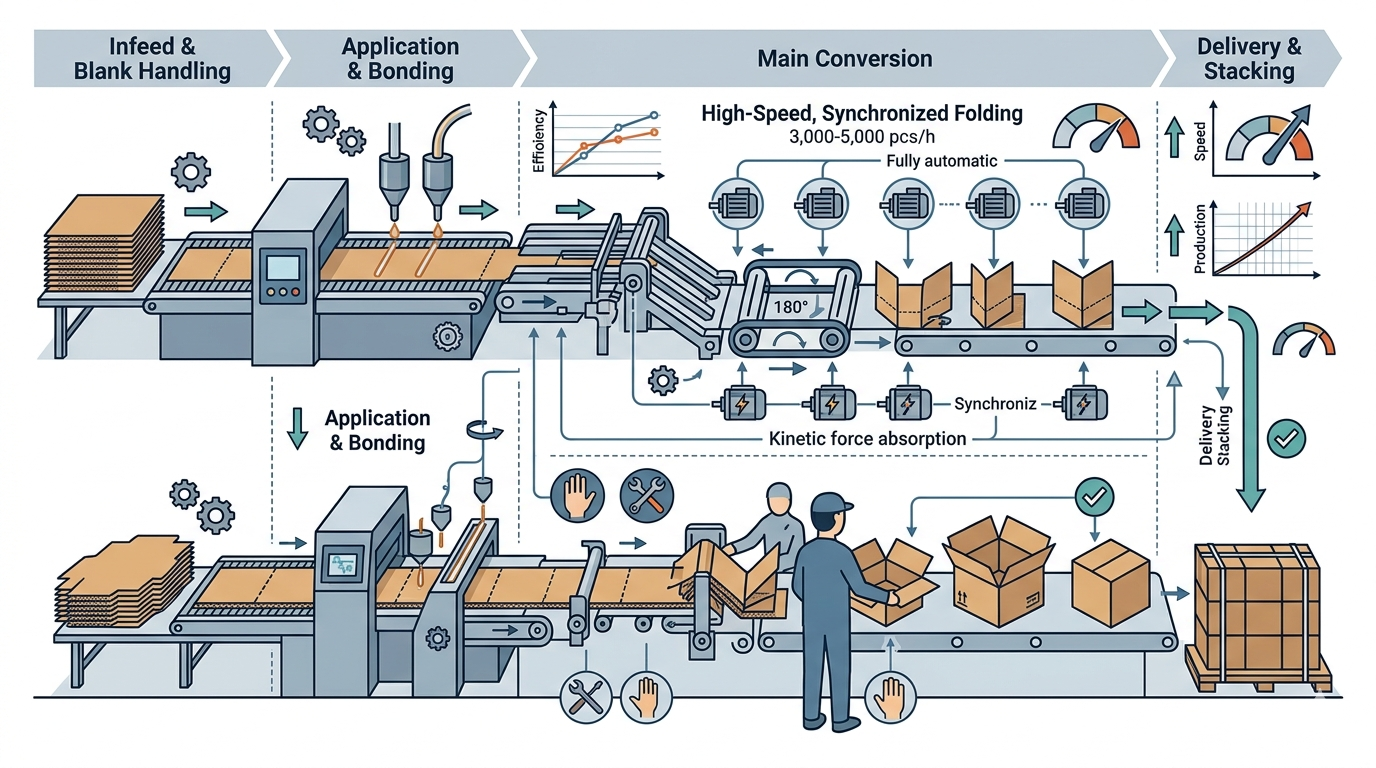
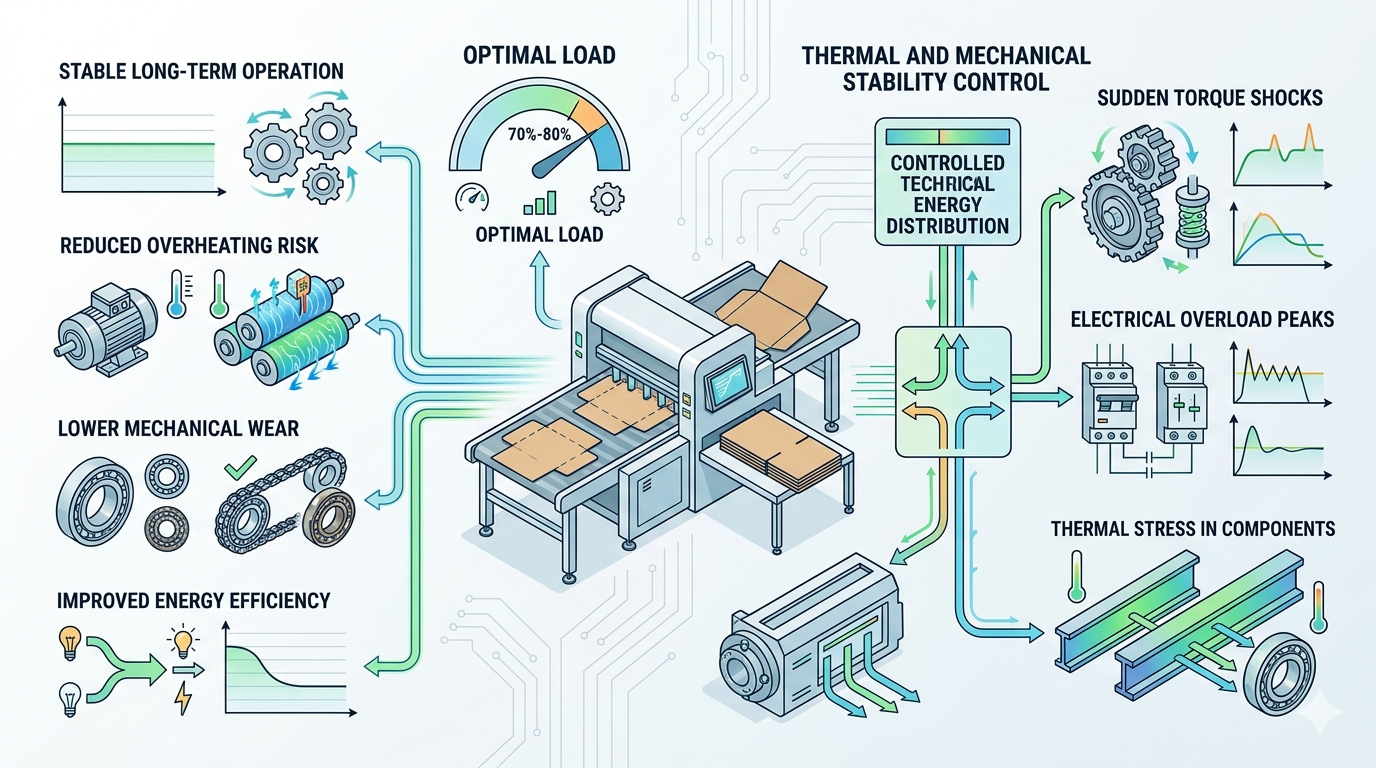
Les produits alimentaires conditionnés en sachets reposent fréquemment sur des caisses en carton ondulé pour leur emballage extérieur, leur stockage et leur transport. Ces caisses regroupent plusieurs sachets ou poches et assurent la résistance nécessaire à un empilement stable sur palette. Avant le remplissage, les plaques plates en carton ondulé doivent être pliées et encollées afin de former des caisses aux dimensions et à la géométrie précises requises. Une plieuse-colleuse pour boîtes deux pièces prend en charge ce processus pour les caisses de grand format, contribuant ainsi au maintien de dimensions constantes et de joints fiables. Un formage précis des caisses soutient des opérations plus fluides tout au long des étapes de remplissage, de fermeture et d’empilement sur palette.
Ce que doit accomplir une caisse pour aliments en sachets avant son remplissage
Les produits alimentaires conditionnés en sachets dépendent des caisses en carton ondulé pour leur protection lors de la manutention, du stockage et du transport. Si la caisse extérieure est écrasée ou déformée, les sachets qu’elle contient risquent également d’être endommagés. La caisse doit résister à des cycles répétés de manutention et d’empilement tout en conservant sa forme rigoureuse, et la qualité du joint encollé joue un rôle déterminant dans l’intégrité structurelle de la caisse.
Les lignes de production alimentaire utilisent fréquemment des équipements automatisés de conditionnement en caisse, qui exigent des dimensions constantes et des angles parfaitement droits. Lorsqu’une caisse présente une déformation géométrique, elle peut provoquer des problèmes d’alimentation, perturber le convoyage ou réduire la stabilité de l’empilement sur palette. Des pliages irréguliers, des plaques non conformes ou des variations de température et d’humidité peuvent toutes altérer la géométrie de la caisse et nuire à ses performances d’empilement. Pour les fabricants alimentaires, le maintien d’une précision constante du pliage et d’une résistance fiable des joints garantit la fiabilité des caisses tout au long de la production et de la distribution.
Où les méthodes traditionnelles de pliage et d’encollage ralentissent la ligne
Les méthodes manuelles et semi-automatiques basiques reposent sur l’appréciation subjective de l’opérateur et sur l’état des rouleaux. Une plaque entrant légèrement désaxée dans la zone de pliage produit une caisse à angle oblique, tandis que le joint encollé se positionne légèrement hors de son emplacement nominal. Les lignes d’encollage varient également : trop peu de colle laisse un joint susceptible de s’ouvrir sous la charge d’un empilement, tandis qu’un excès est expulsé lors de la compression, marque la caisse et s’accumule sur les convoyeurs. Les clients alimentaires accordent une attention particulière à l’apparence de leurs caisses extérieures ; par conséquent, les résidus de colle visibles constituent à la fois une préoccupation qualité et mécanique.
La variété des formats ajoute une difficulté supplémentaire. Un seul fabricant alimentaire peut produire plusieurs tailles de sachets et plusieurs quantités par caisse, chaque combinaison nécessitant une dimension spécifique de caisse. Des changements de format rapides et simples constituent une caractéristique essentielle de l’automatisation moderne de l’emballage secondaire, et les fournisseurs de caisses sont soumis aux mêmes attentes de la part de leurs clients. Lorsqu’une ligne de pliage et d’encollage nécessite un temps important pour son réglage, ou lorsqu’il est effectué « à l’estimation », la production varie d’un paramétrage à l’autre et les temps d’arrêt s’accumulent. Les points faibles des équipements traditionnels se résument donc à trois éléments : l’alignement précis des grandes plaques, la régularité de la ligne d’encollage et la rapidité des changements de format.
Le rôle d’une plieuse-colleuse pour boîtes deux pièces dans la production de caisses pour aliments en sachets
Une plieuse-colleuse pour boîtes deux pièces entièrement automatique achemine les plaques successivement à travers les étapes d’alimentation, d’encollage, de pliage, de raboutage, de tassage et de convoyage, le tout en une ligne continue. Sa caractéristique distinctive réside dans sa construction en deux pièces. Lorsque la caisse est trop grande pour être réalisée à partir d’une seule plaque, deux panneaux sont assemblés au niveau d’un raboutage et encollés en une seule passe, et la caisse terminée quitte la ligne prête à être groupée et empilée. Pour les produits alimentaires en sachets nécessitant de grands volumes de remplissage — comme les caisses multi-sachets de céréales, de collations ou d’articles surgelés — cette solution élimine une grande partie de la manutention manuelle autrement requise pour l’assemblage de la caisse.
L’adéquation avec l’application est directe. Les caisses destinées aux lignes d’emballage automatisées doivent être parfaitement uniformes, car une ligne qui monte, remplit et empile à grande vitesse tolère très peu les caisses irrégulières. Les sites industriels traitant de nombreux formats de produits ont besoin d’un fournisseur de caisses capable de passer d’un format à l’autre sans interruptions prolongées. Les caisses destinées à supporter un empilement supérieur dépendent d’un joint structurellement robuste. La machine ne modifie ni le style de la caisse ni la qualité du carton choisie par le client. Son rôle consiste à plier et à lier ce design de manière répétable, afin que la caisse se comporte de façon identique à la centième commande comme à la première.
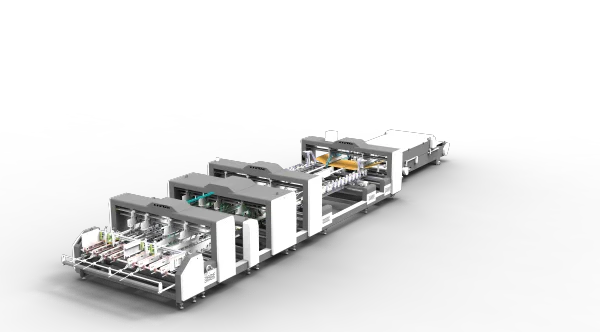
Fonctionnalités de raboutage, de changement de format et d’encollage adaptées aux caisses pour aliments en sachets
La section de raboutage joue un rôle fondamental dans le maintien de la carrure et de la stabilité structurelle des caisses. Deux convoyeurs à courroie entraînés par servomoteurs guident les panneaux vers la zone de jonction, tandis que des capteurs photoélectriques assurent leur alignement précis avant l’assemblage. Un alignement rigoureux réduit les déformations angulaires de la caisse finie et favorise une répartition plus homogène des charges lors de l’empilement. Le joint est renforcé par un double enrobement — chaud puis froid — suivi d’un tassage par billes d’acier afin d’optimiser la liaison là où la résistance structurelle est critique.
Le système de réglage simplifie les changements de format lorsque la production passe d’un type de caisse à un autre. Des vis à billes électriques déplacent les plaques de guidage, tandis que la fonction mémoire stocke les paramètres pour les commandes répétitives. Plutôt que d’ajuster manuellement les guides à chaque nouvelle configuration, les opérateurs peuvent rappeler les paramètres sauvegardés et revenir plus rapidement à un réglage familier. Pour les fabricants de caisses fournissant des producteurs alimentaires, cette fonctionnalité réduit le temps de préparation lorsque des formats connus reviennent en production et soutient une reproductibilité accrue entre les séries.
Dans la section d’encollage, des rouleaux mécaniques appliquent la colle de façon homogène, avec possibilité de choisir entre colle chaude et colle froide. Un système d’encollage par pulvérisation peut également être intégré selon les exigences spécifiques de la production. Le choix de la colle appropriée dépend de la qualité du carton, de la conception de la caisse et des conditions de stockage prévues. Notre machine est conçue pour maintenir une ligne d’encollage constante tout au long de la production, réduisant ainsi les joints faibles dus à une adhérence insuffisante ou à un excès de colle expulsé. Ces détails revêtent une importance capitale pour les caisses devant résister à l’empilement, à la ceinture métallique et au transport.
Une performance constante dépend également de la façon dont la caisse progresse dans l’ensemble de la machine. Une alimentation par aspiration stable guide les plaques dans le processus de production, tandis qu’un pliage contrôlé et un tassage ordonné à la sortie contribuent à assurer l’uniformité des caisses terminées. Ensemble, ces opérations soutiennent un flux de travail plus fluide et préparent les caisses pour les étapes suivantes de remplissage, de fermeture et d’empilement sur palette.
Des caisses prêtes pour l’étape suivante
Après le pliage et l’encollage, les caisses passent aux étapes de remplissage, de fermeture ou d’empilement sur palette. Leur état à ce stade influence directement leur fiabilité de transit sur les équipements aval et la solidité de leur empilement pour l’expédition. Des dimensions constantes, des angles parfaitement droits et des joints encollés fermes sont donc essentiels sur l’ensemble de la série de production — et non uniquement sur les premières caisses.
Au lieu de solutions standardisées, nous traduisons vos paramètres techniques en capacité de production fiable. Que vous traitiez des grammages de carton spécifiques, des dimensions de caisse uniques ou des colles spécialisées requises pour les aliments en sachets de la chaîne du froid, notre équipe d’ingénieurs internes configure chaque système sur mesure afin qu’il s’intègre parfaitement à votre plan d’atelier existant.
 Encyclopédie Technique