


La selección del motor rara vez recibe la atención que merece cuando las instalaciones comparan equipos plegadores encoladores, ya que la potencia nominal y el precio son más fáciles de comparar que la arquitectura del accionamiento. Sin embargo, la diferencia entre un servomotor y un motor convencional determina algo mucho más fundamental que la producción bruta: determina con qué precisión responde cada estación de la máquina, qué tan bien se adapta a diferentes condiciones de producción y con qué consistencia funciona a lo largo de años de uso continuo.
Donde los Accionamientos de Motores Convencionales Empiezan a Mostrar sus Límites
Dos limitaciones tienden a manifestarse con mayor claridad cuando se utilizan motores convencionales para accionar las estaciones principales de una plegadora encoladora.
La primera es el retardo de respuesta, particularmente en máquinas donde un motor convencional acciona múltiples estaciones a través de correas, engranajes u otros acoplamientos mecánicos. Arrancar, parar y cambiar de velocidad implican un retardo antes de que la salida real del motor alcance el ajuste comandado, y en estaciones como el plegado o el golpeteo (donde la sincronización precisa entre acciones mecánicas es esencial), este retardo se traduce en desviaciones pequeñas pero reales. Muchas máquinas tradicionales compensan esto con topes mecánicos adicionales o ajustes manuales finos, lo que puede llevar el rendimiento a un rango aceptable, pero lo hace sorteando las limitaciones del sistema de accionamiento en lugar de resolverlas en su origen.
La segunda limitación es un rango de velocidad práctico más estrecho. Los motores convencionales suelen funcionar eficientemente dentro de una banda bastante fija, y ajustar fuera de esa banda suele costar par o estabilidad. Cuando una instalación cambia entre espesores de papel o especificaciones de cajas, este rango de ajuste limitado significa que la máquina a menudo necesita pruebas repetidas después del cambio antes de establecerse en un ritmo de funcionamiento estable, lo que añade tiempo y desperdicio de material a cada cambio en lugar de permitir una reconfiguración rápida y segura.
Un problema más silencioso pero persistente es que los motores convencionales que funcionan fuera de su rango de carga ideal durante períodos prolongados tienden a experimentar un desgaste mecánico más rápido, ya que el motor y los componentes de accionamiento conectados trabajan más de lo que su punto de diseño requiere para entregar la salida necesaria. Esto no se manifiesta de inmediato, pero se acumula como una vida útil reducida de los componentes y un mantenimiento más frecuente durante la vida útil del equipo.
Qué Cambia Cuando los Servomotores Accionan las Estaciones Principales
Los servomotores abordan estas dos limitaciones de una manera fundamentalmente diferente, no compensando la imprecisión después del hecho, sino mejorando la precisión del propio accionamiento.
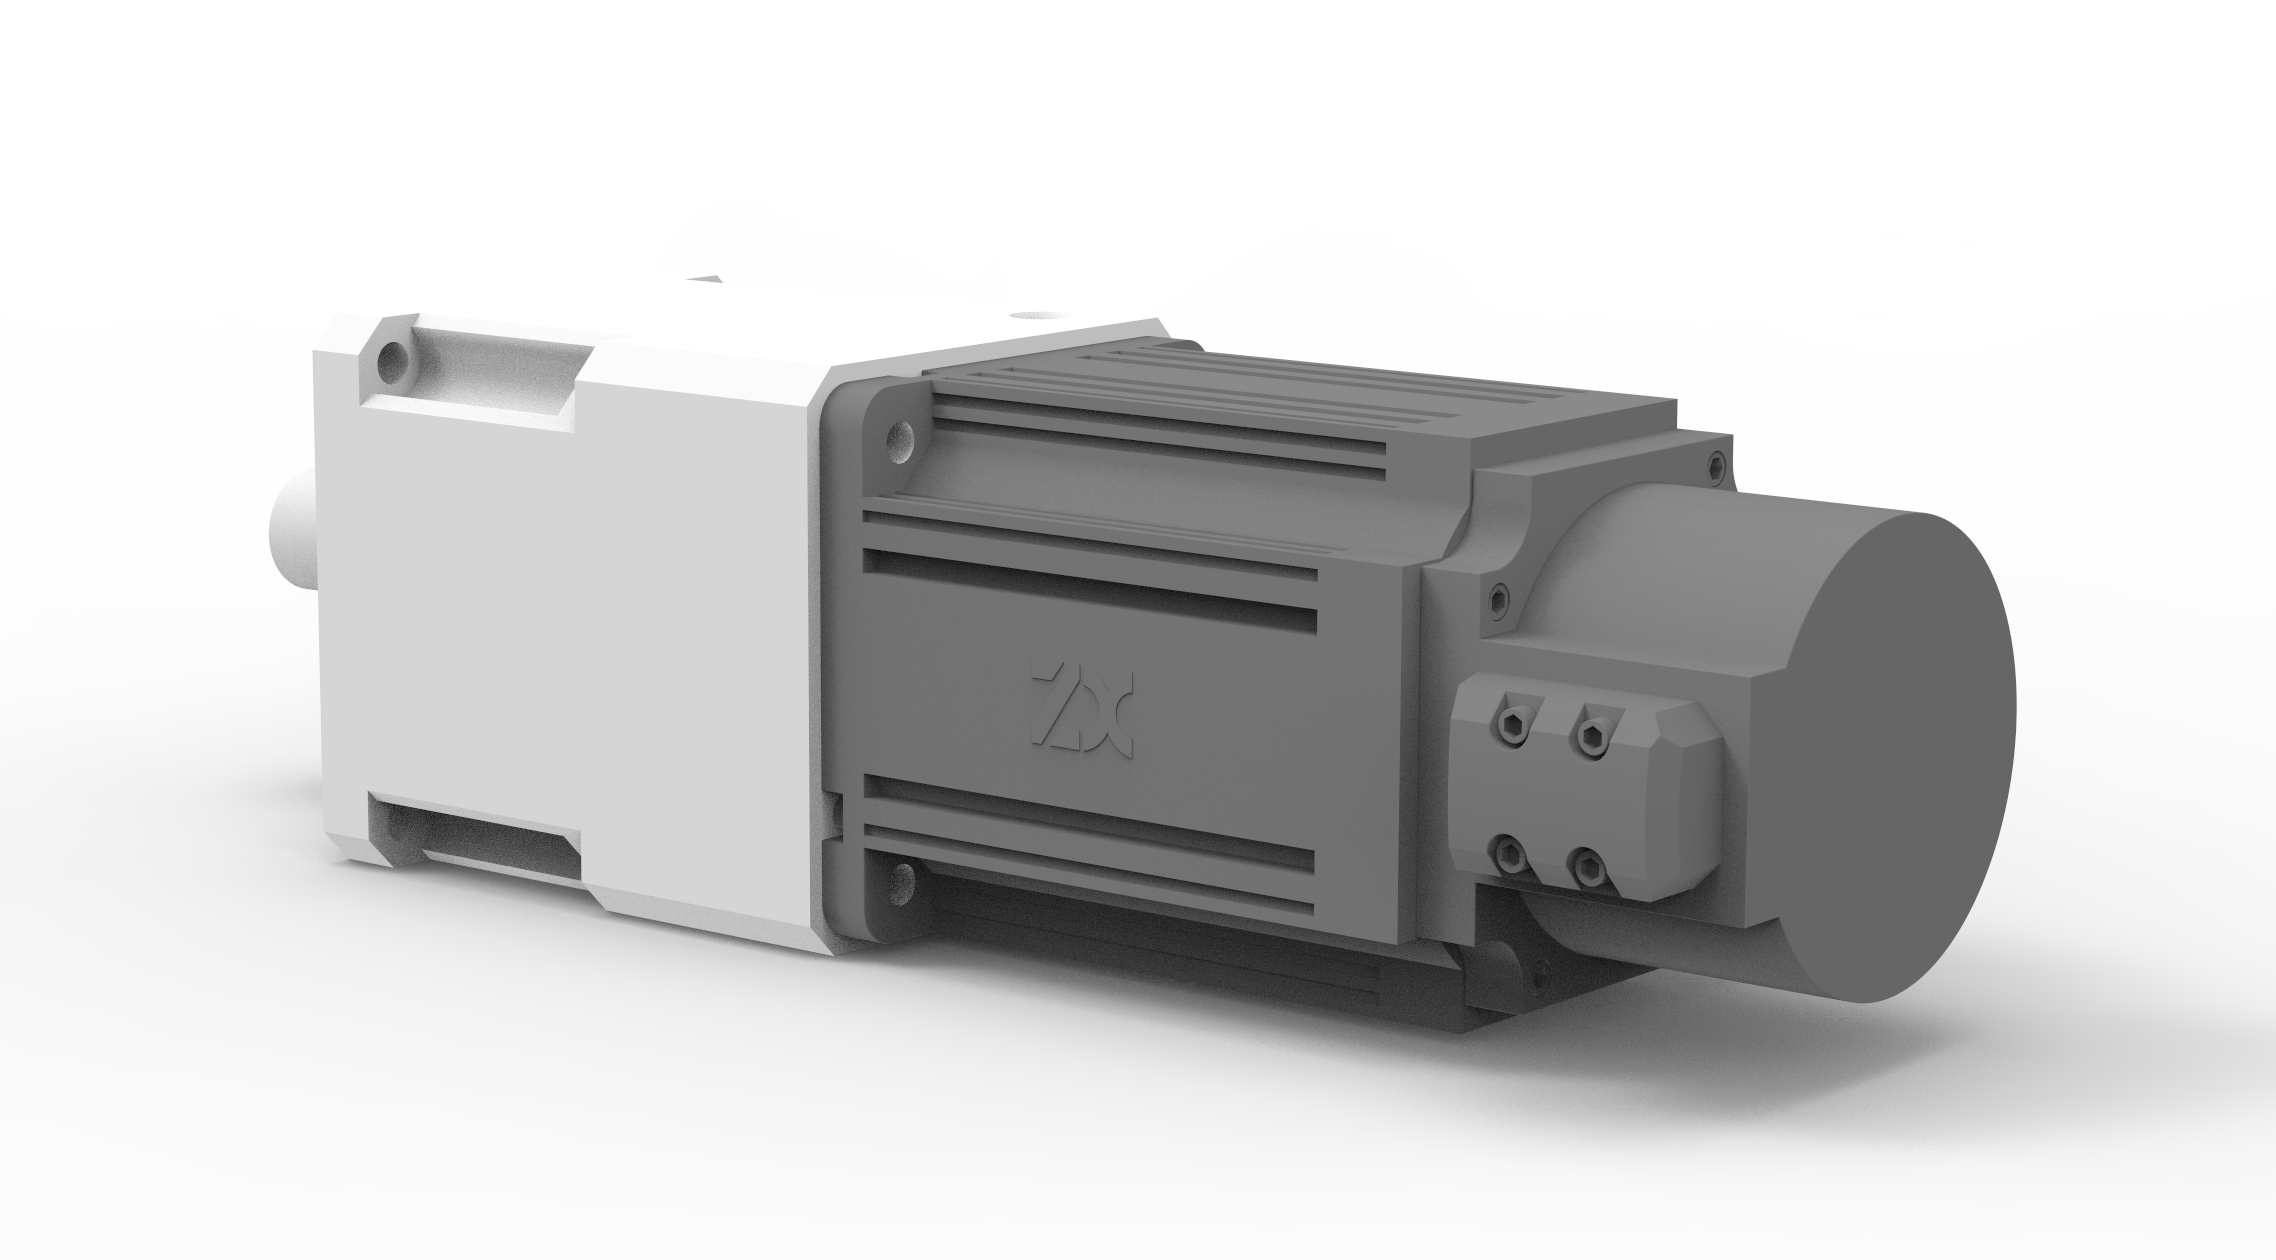
En nuestras máquinas, las estaciones clave —incluyendo la sección de plegado y la sección de alimentación— son accionadas por servomotores independientes en lugar de un motor convencional compartido que trabaja a través de acoplamientos mecánicos. Esta independencia permite que cada estación complete su movimiento, incluyendo múltiples líneas de plegado en secuencia, con una sincronización de respuesta que sigue el ritmo de la orden real en lugar de retrasarse con respecto a ella. Debido a que el servomotor de cada estación opera de forma independiente, la precisión de la acción de plegado o alimentación está integrada en el propio accionamiento, lo que reduce la necesidad de que la máquina dependa de topes mecánicos o ajustes manuales para mantener una sincronización constante en una tanda de producción.
El segundo área donde el accionamiento servo cambia la ecuación es el ajuste de velocidad sin escalonamiento. En lugar de estar limitadas a un puñado de ajustes de velocidad fijos, secciones como los puntos de giro izquierdo y derecho en la línea de plegado están equipadas con control de velocidad variable sin escalonamiento, con configuraciones de servomotor disponibles donde el ajuste más fino es más importante. Combinado con la capacidad de ajuste independiente en estaciones como las secciones de golpeteo y transporte, esto le da a la máquina un rango de funcionamiento efectivo considerablemente más amplio. En términos prácticos, esto significa que después de un cambio a una especificación de papel o tamaño de caja diferente, la máquina puede alcanzar un ritmo de funcionamiento estable de manera más directa, sin los repetidos ciclos de prueba y error que normalmente requiere un accionamiento convencional de velocidad fija.
Estas estaciones accionadas por servo no operan de forma aislada; trabajan en coordinación con el convertidor de frecuencia y el sistema de control PLC de la máquina, que ayudan a sincronizar la temporización entre estaciones para que la precisión obtenida en cada punto individual del proceso se conserve a medida que las hojas avanzan a través de la secuencia de producción completa, en lugar de perderse en la transferencia entre estaciones.
Por Qué Esta Distinción Importa Más de lo que la Ficha Técnica Sugiere
Nada de esto significa que los motores convencionales no sean adecuados para todas las aplicaciones, o que el accionamiento servo elimine todas las fuentes de variación en una tanda de producción — el tipo de motor es un factor entre varios que determinan el rendimiento general de la máquina, junto con la rigidez del bastidor, la calidad del sistema de control y el mantenimiento adecuado. Lo que el accionamiento servo proporciona, de manera consistente, es una relación más directa entre el movimiento comandado y la respuesta mecánica real, que es la base sobre la que se construyen la precisión de plegado, la sincronización de alimentación y la velocidad de cambio de formato.
Esta distinción se vuelve especialmente relevante para las instalaciones que manejan una mezcla de productos variada, donde los cambios frecuentes entre tamaños de caja y especificaciones de papel son rutina en lugar de algo ocasional. Un sistema de accionamiento que alcanza un funcionamiento estable rápidamente después del cambio, y que mantiene una precisión de sincronización más estricta durante el funcionamiento normal, tiene un efecto acumulativo en muchas tandas de producción — incluso cuando la diferencia en cualquier tanda individual parece modesta, la reducción acumulativa en el tiempo de configuración de prueba y error y el desperdicio durante el cambio se suma significativamente a lo largo de meses de operación.
Para las instalaciones que evalúan equipos plegadores encoladores, esta es la razón por la que el tipo de motor merece más escrutinio del que normalmente recibe durante la adquisición. Dos máquinas con potencias nominales totales similares pueden comportarse de manera muy diferente en el piso si una depende de un motor convencional que trabaja a través de acoplamientos mecánicos y la otra utiliza accionamiento servo independiente en las estaciones donde la precisión es más importante.
Nuestro Enfoque en el Diseño del Sistema de Accionamiento
Tratamos la selección del motor como una de las decisiones de ingeniería más importantes en nuestras máquinas, no como una partida para minimizar costes. Los servomotores independientes accionan nuestras secciones de plegado y alimentación precisamente porque estos son los puntos en el proceso donde la precisión de sincronización tiene el efecto más directo en la calidad del producto terminado, y el ajuste de velocidad sin escalonamiento está integrado en secciones clave como los puntos de giro de la línea de plegado para que el cambio no signifique empezar desde cero en el ajuste de la máquina. Esto se combina con un PLC Delta y un convertidor de frecuencia SINEE para mantener una coordinación estrecha en cada estación accionada por servo de la máquina.
Para los productores de envases que comparan opciones de plegadoras encoladoras, sugerimos mirar más allá de las cifras de potencia en una ficha técnica y preguntar específicamente qué estaciones son accionadas por servo y cuáles dependen de sistemas de accionamiento convencionales y acoplados — esa distinción tiende a explicar mucho más sobre la precisión de plegado real y la velocidad de cambio de formato que la potencia total por sí sola. Estaremos encantados de explicar exactamente cómo está configurada nuestra arquitectura de accionamiento en cualquiera de nuestras máquinas y cómo se aplica a su rango específico de cajas y volumen de producción. Póngase en contacto con nuestro equipo, y podemos ayudarle a evaluar cómo es realmente el sistema de accionamiento adecuado para el trabajo que su línea necesita realizar.
 Productos



