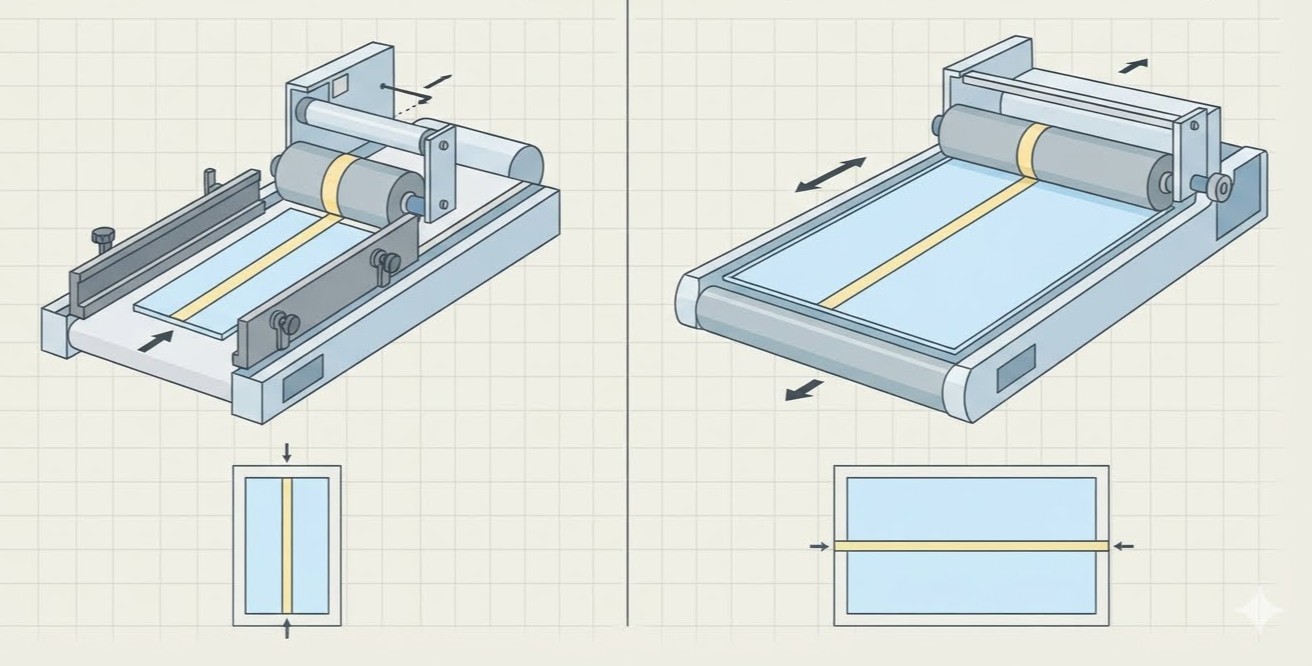
El papel y el cartón están asumiendo tareas de cierre que antes realizaba el plástico, y la regulación del embalaje es una de las fuerzas impulsoras detrás de este cambio. La Directiva de Envases y Residuos de Envases (PPWR) de la Unión Europea, vigente desde el 12 de agosto de 2026, constituye el ejemplo más visible. Para la planta de conversión, el efecto práctico se manifiesta en la estación de aplicación de cinta, donde la cinta que sustituye al cierre plástico debe colocarse con precisión y aplicarse con eficiencia.
Cómo la reducción del plástico transforma el diseño de los cierres
La PPWR suele resumirse como una «prohibición del plástico», pero la normativa es más amplia y matizada. Integra la minimización de los envases, criterios de reciclabilidad, exigencias de contenido reciclado en los envases plásticos, etiquetado y responsabilidad extendida del productor, con ciertos requisitos implantados progresivamente a lo largo de varios años. Por tanto, las empresas están revisando su cartera completa de envases —no solo sus componentes plásticos— y muchas se preguntan si un cierre, bolsa o envoltura plásticos pueden sustituirse por una estructura fabricada en papel o cartón.
Los cierres mediante cinta adhesiva de doble cara son una de las soluciones más comunes. Bolsas tipo sobre, bolsas para documentos, cajas de cartulina y cajas de cartón pueden cerrarse con una tira larga de cinta o con una tira de fácil desgarro, sin cremallera plástica, funda de película ni cierre independiente. La elección de la cinta sigue correspondiendo al propietario del envase, y su comportamiento en reciclaje debe evaluarse conjuntamente con el proveedor de cinta y las normativas aplicables. Lo que sí cambia para la planta de conversión con la transición al papel es el trabajo en la estación de aplicación: las hojas son distintas y, por tanto, también lo son los requisitos de posición exacta de la cinta.
Por qué los cierres en papel exigen más de la estación de aplicación
El papel y el cartón sustituyen al plástico fino y flexible con materiales más gruesos, rígidos y menos uniformes. El cartón corrugado presenta flautas susceptibles de aplastarse; el papel revestido modifica la fricción en la cinta transportadora; y el cartón más pesado resiste las pequeñas correcciones que acepta fácilmente una película ligera. Una máquina ajustada para un material puede comportarse de forma distinta con otro, por lo que la estabilidad en la alimentación gana importancia cuando aumenta la variedad de soportes.
Los requisitos de posición también se vuelven más estrictos. En un cierre de papel, suele ser una única tira de cinta la que debe realizar la función que antes cumplía un cierre plástico, por lo que dicha tira debe colocarse exactamente donde el diseño lo especifica. En una bolsa tipo sobre o para documentos, una tira de fácil desgarro ubicada cerca del borde deja muy poco margen: si la tira se desplaza ligeramente de su posición, la solapa puede quedar cerrada de forma irregular o resultar difícil de abrir. En una caja de cartón, la cinta cercana a una línea de plegado debe evitar la doblez. Estos son problemas de colocación antes que de adhesión.
También cambian los patrones de pedido. Cuando las marcas rediseñan sus envases, suelen introducir varios formatos nuevos simultáneamente, con distintos tamaños, posiciones de cierre y anchos de cinta. El resultado es un mayor número de variantes de producto y tiradas más cortas, lo que sitúa el tiempo de cambio entre formatos en el centro del plan de producción. El control de cantidades también gana relevancia, ya que los pedidos pequeños no permiten margen para faltantes ni excedentes.

Cómo nuestras máquinas responden a la transición al papel
Nuestras máquinas automáticas multicabezal para aplicación de cinta adhesiva de doble cara están diseñadas específicamente para los materiales y productos implicados en el sellado basado en papel. Nuestros datos técnicos cubren cartón rígido, cartulina y cartón corrugado (flautas E, B y C); nuestras aplicaciones abarcan desde cajas de cartulina y cajas de cartón hasta bolsas tipo sobre y bolsas para documentos. Esta versatilidad se logra mediante varias decisiones de diseño integradas.
La primera es el sistema de alimentación. Una cinta transportadora de alta fricción avanza las hojas de forma suave y ordenada, otorgando a los soportes más gruesos la adherencia necesaria y manteniendo su alineación al llegar a los cabezales de aplicación. Controlado por PLC, el ciclo completo —alimentación, aplicación de cinta y recogida— funciona como una secuencia coordinada, de modo que el ritmo establecido al inicio del trabajo se mantiene durante toda la tirada. Para bolsas tipo sobre y bolsas para documentos con tira de fácil desgarro, esta entrega constante es lo que permite que la tira se coloque de forma consistente y precisa cerca del borde.
La segunda es el cambio entre formatos. El cabezal adhesivo gira con una sola pulsación de tecla, y el cambio de cinta toma aproximadamente 30 segundos. Para plantas que migran simultáneamente varios productos del plástico al papel, esta velocidad hace viables tiradas cortas de múltiples formatos, ya que el tiempo entre trabajos permanece reducido. En nuestra máquina triangular para aplicar cinta adhesiva de doble cara, el cabezal adhesivo también puede desplazarse lateralmente —izquierda o derecha— mediante una rueda manual contra una regla de acero, ofreciendo a los operarios una referencia visual clara cuando un nuevo diseño de cierre ubica la cinta en una posición distinta.
La tercera es la salida. Una cinta transportadora de recogida en disposición escalonada («escamas de pez») entrega las hojas terminadas en una secuencia superpuesta y ordenada, lo que permite verificar la posición de la cinta a medida que llegan las hojas y corregir cualquier desviación antes de que la tirada avance demasiado. Una función opcional de conteo facilita la verificación de cantidades por lote en pedidos que deben coincidir con un número fijo. En un periodo en que las nuevas estructuras de papel aún están siendo validadas por los clientes, la detección temprana de errores de colocación y un conteo fiable por lote reducen significativamente el riesgo de reprocesamiento en los primeros pedidos.
Los cierres en papel requieren una estación de aplicación que se adapte al ritmo
El paso de cierres plásticos a cierres basados en papel se resume en tres exigencias prácticas en la estación de aplicación: soportes más gruesos y rígidos requieren una alimentación estable; una única tira de cinta debe colocarse con repetibilidad absoluta en la misma posición, trabajo tras trabajo; y tiradas más cortas de una mayor variedad de formatos exigen cambios rápidos y reproducibles. Una máquina que satisfaga estas tres condiciones permite a la planta adoptar nuevas estructuras de papel sin ralentizar su programación.
Nuestras máquinas automáticas multicabezal para aplicación de cinta adhesiva de doble cara están construidas precisamente en torno a estas exigencias. Un sistema de alimentación mediante cinta de alta fricción transporta sin problemas cartón rígido, cartulina y cartón corrugado; el control PLC sincroniza perfectamente alimentación, aplicación de cinta y recogida; y el cabezal adhesivo giratorio —accionable con una sola tecla— reduce el cambio de cinta a unos 30 segundos. En la salida, la cinta de recogida en disposición escalonada, con opción de conteo, devuelve las hojas terminadas en orden limpio para inspección y empaque. Juntas, estas características se adaptan perfectamente a los productos que fabrican nuestros clientes: desde cajas de cartón y cajas de cartulina hasta bolsas tipo sobre y bolsas para documentos.
Como fabricante, ofrecemos varias series y anchos de trabajo para que la máquina se ajuste exactamente a sus productos. Si su embalaje está migrando de cierres plásticos a cierres en papel, envíenos las dimensiones de sus hojas, el tipo de cartón, la especificación de la cinta y su patrón esperado de pedidos: nuestro equipo le propondrá una configuración adaptada.
 Escenarios de Aplicación