


Un pedido de cajas de regalo es rechazado durante la inspección final, y la razón no tiene nada que ver con la resistencia estructural. Una tenue marca de pegamento aparece en un panel estampado con lámina, o una línea de pliegue ha agrietado el recubrimiento lo suficiente como para atrapar la luz en el ángulo equivocado. En un cartón de envío estándar, cualquiera de estos problemas probablemente pasaría desapercibido. En una caja de regalo de alta gama, donde la superficie es la primera impresión del producto, cualquiera de ellos suele ser suficiente para rechazar el lote. Esta es la brecha que separa la producción general de cajas de cartón corrugado del trabajo de cajas de regalo: la tolerancia a la imperfección visible es casi nula, y esa tolerancia atraviesa directamente las secciones de encolado y plegado de una máquina plegadora-encoladora de cajas de cartón corrugado.
De dónde provienen realmente las marcas de pegamento y las grietas en los pliegues
La mayoría de las configuraciones de plegadoras-encoladoras están diseñadas para cajas estructurales, donde la costura encolada se encuentra en una superficie interior que nunca se ve una vez que la caja está ensamblada. Un volumen de pegamento fijo y una trayectoria de aplicación fija funcionan bien en ese contexto, porque una pequeña cantidad de exceso de adhesivo que se filtra más allá de la costura no tiene consecuencias visuales. Las cajas de regalo invierten esa suposición. Los paneles impresos, las superficies laminadas y los acabados estampados con lámina a menudo se colocan justo hasta la línea de pegamento, a veces con la propia costura diseñada para ser visible como parte del aspecto terminado. Cuando el volumen o la colocación del pegamento no se controlan estrictamente, el adhesivo que se filtra incluso ligeramente más allá de la línea prevista aparece directamente en una superficie que el cliente debe ver. En un cartón estructural, esa misma variación sería invisible. En una caja de regalo, a menudo es el único defecto que hace que toda una pieza sea rechazada durante la inspección.
El segundo problema se encuentra en la sección de plegado y es específico de los materiales con los que generalmente se fabrican las cajas de regalo. El cartón laminado, el cartón recubierto de UV y los papeles con acabados especiales responden de manera diferente a la presión de plegado que el cartón estructural sin recubrimiento. Un mecanismo de plegado diseñado con un ángulo fijo y una presión fija maneja el cartón kraft estándar o el cartón test liner sin dificultad, pero la misma configuración aplicada a una superficie recubierta o laminada puede producir una línea de pliegue blanquecina en el doblez, a veces denominada agrietamiento del pliegue, o en casos más graves, una división visible en el propio recubrimiento. Esta es una de las razones por las que una línea de producción que maneja de manera confiable pedidos de cartón corrugado estándar puede comenzar a producir una tasa de defectos notablemente más alta en el momento en que llega un pedido de caja de regalo con cartón recubierto. El cartón no es estructuralmente más débil; simplemente es más sensible a un proceso de plegado ajustado para un tipo diferente de material.
Control más estricto en la línea de pegamento y en el pliegue
Diseñamos las secciones de encolado y plegado de nuestras máquinas plegadoras-encoladoras de cajas de cartón corrugado teniendo en cuenta esta brecha específica entre la producción estructural y la producción crítica para la superficie.
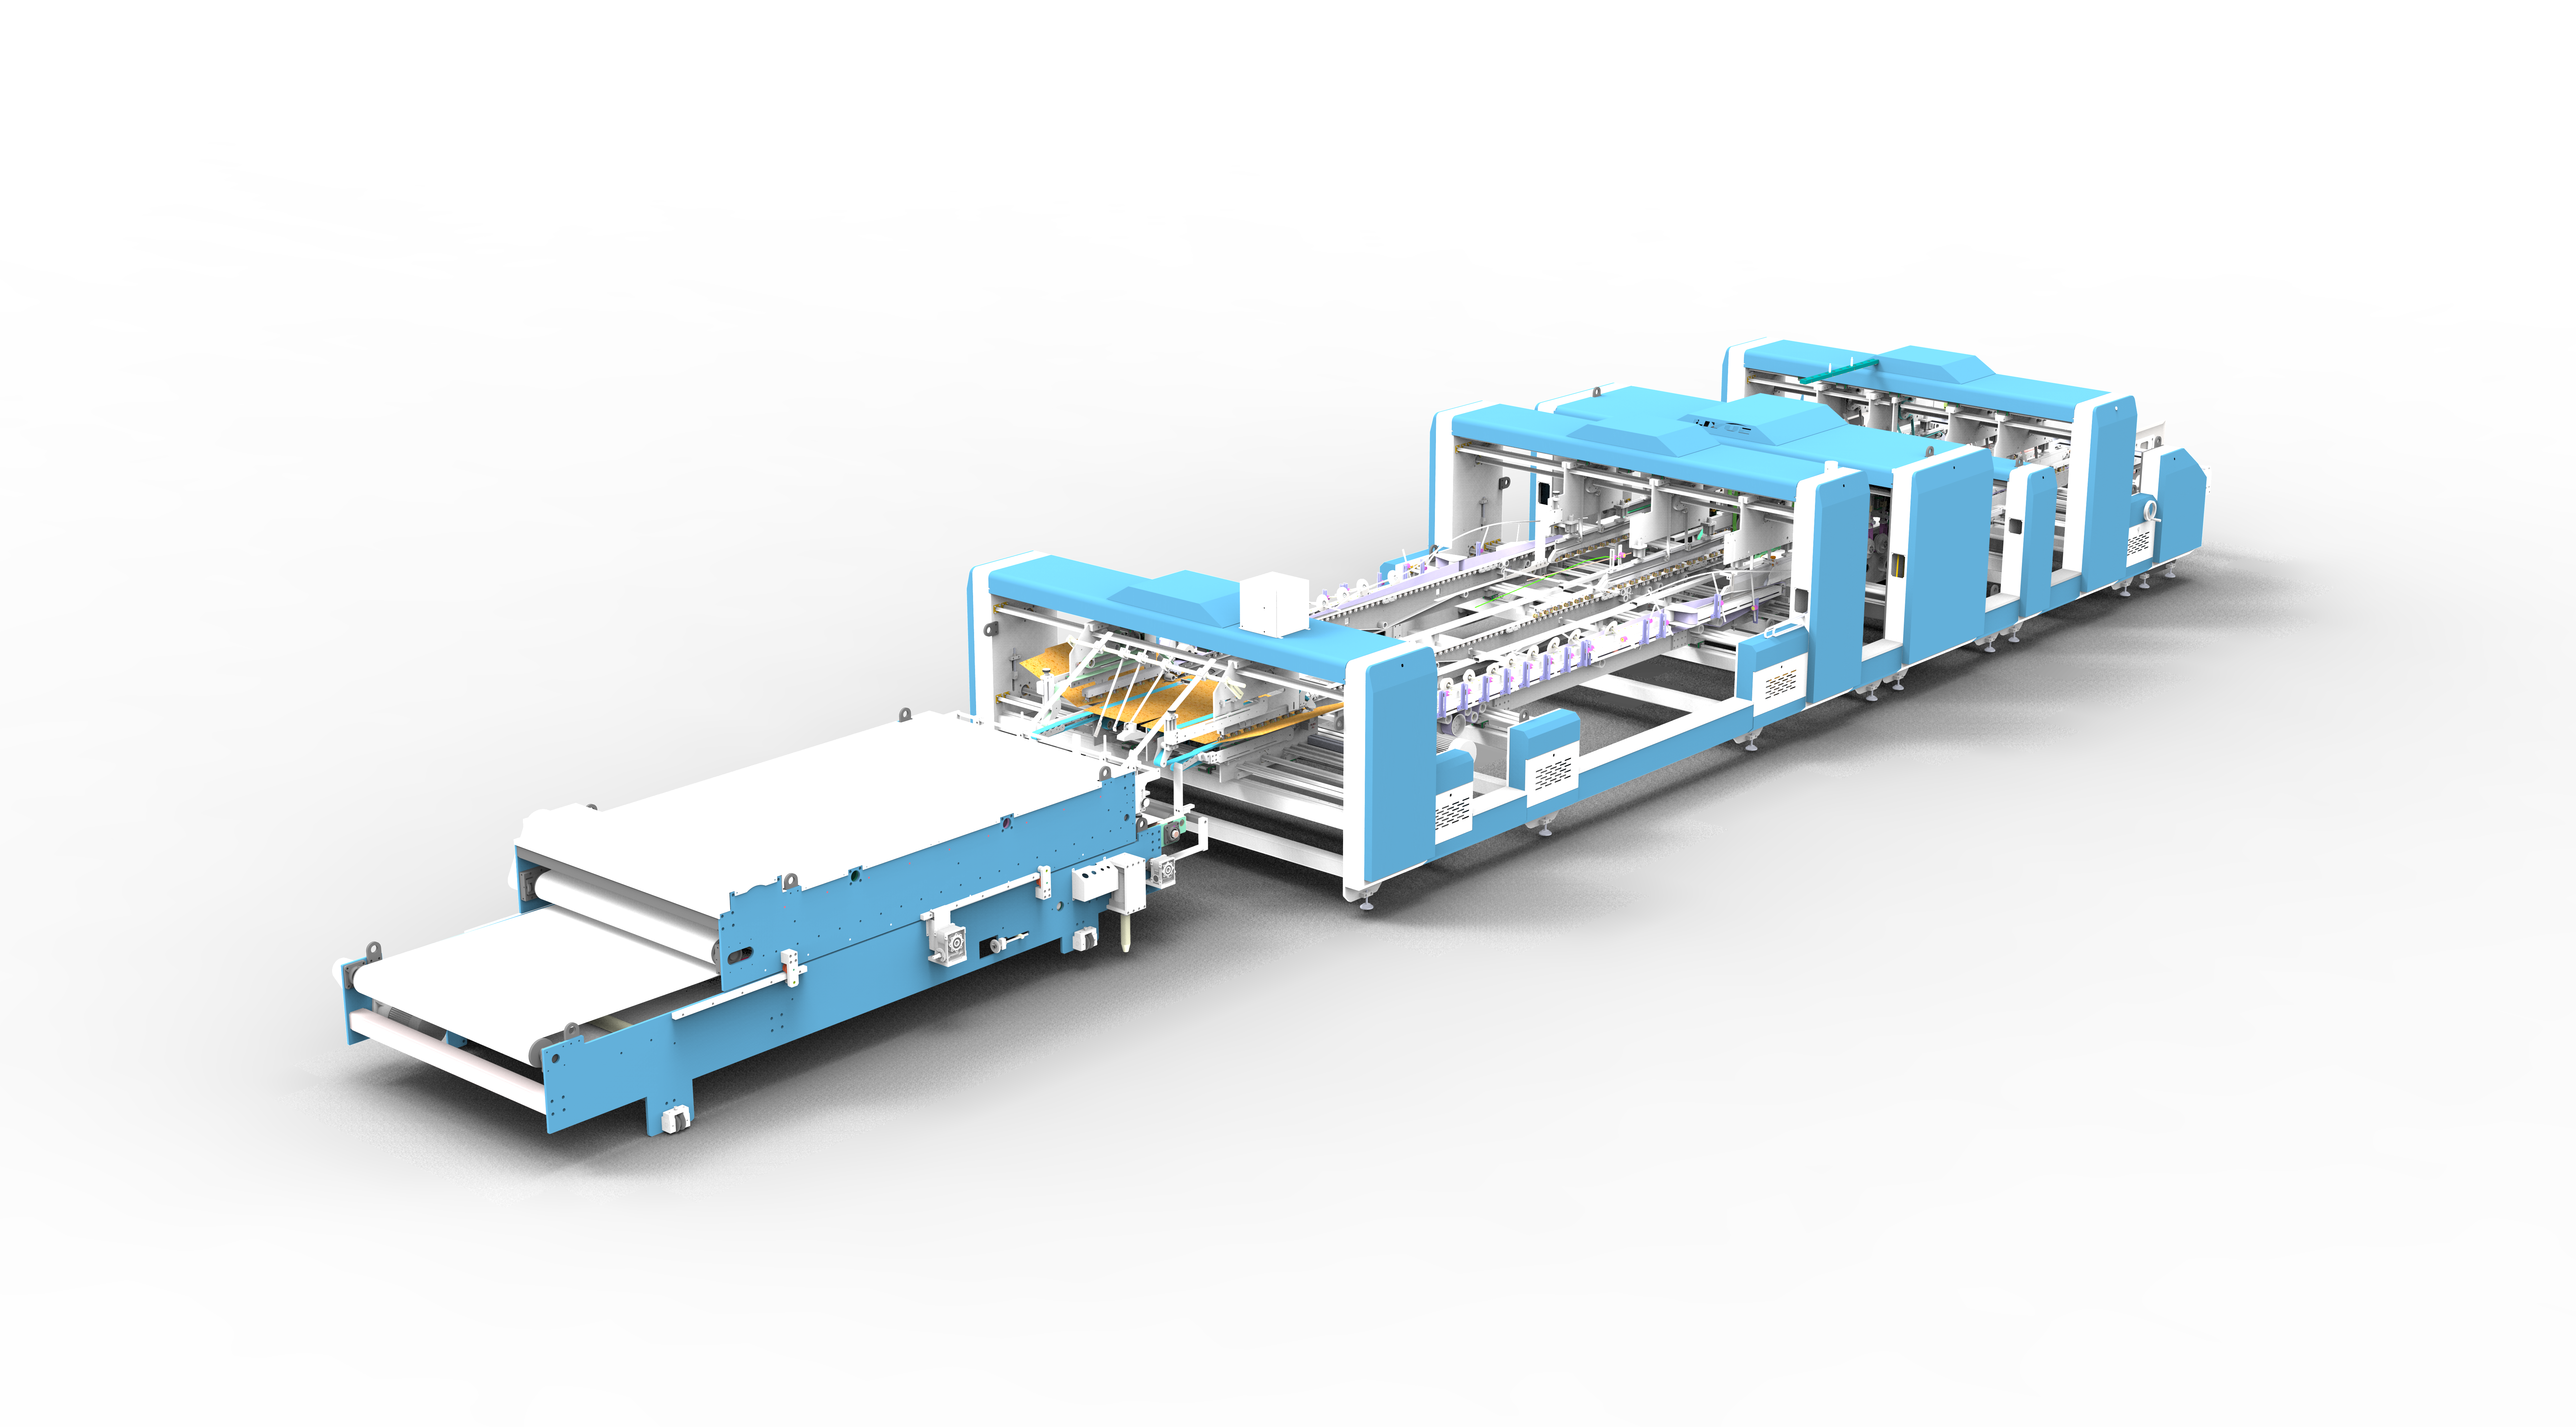
En el lado del encolado, el encolado mecánico por rodillos admite métodos de inmersión tanto en caliente como en frío, lo que brinda un control más preciso sobre cómo se aplica el adhesivo según el material y el acabado involucrados. Un sistema de posicionamiento secundario integrado en la unidad de encolado aborda el problema de desviación del panel que a menudo hace que la colocación del pegamento se desplace ligeramente después de la aplicación, que es una de las fuentes más comunes de que el adhesivo aparezca donde no debería en un panel terminado. Esta es la combinación que permite que la máquina asuma con confianza el trabajo de costura visible: el sistema de rodillos controla la cantidad de adhesivo que se aplica, y el posicionamiento secundario lo mantiene allí una vez que el panel se mueve hacia el pliegue. Para pedidos donde se requiere un control aún más estricto sobre la trayectoria y el volumen del pegamento, hay disponible una configuración opcional de encolado por pulverización, que extiende el rango de precisión más allá de lo que el encolado por rodillos solo puede ofrecer en superficies especialmente sensibles, brindando a las plantas una opción genuina para paneles estampados con lámina y laminados, en lugar de una solución temporal tomada de la producción estructural.
En el lado del plegado, las correas de desviación izquierda y derecha utilizan ajuste de velocidad sin escalonamientos, con una configuración de servomotor disponible para un control más fino. En lugar de ejecutar cada material con el mismo ritmo de plegado fijo, esto permite ajustar la fuerza y el tiempo de plegado según el grosor del cartón y el tratamiento de la superficie, lo que es la respuesta directa al problema de agrietamiento del pliegue descrito anteriormente. Un panel laminado o recubierto se puede plegar con una configuración adecuada para ese material, en lugar de ejecutarse con los mismos parámetros utilizados para el cartón estructural sin recubrimiento, que es precisamente lo que separa una máquina que se puede ajustar para el trabajo de cajas de regalo de una que solo puede ejecutar de manera confiable cartón corrugado estándar.
Para una planta que intenta rastrear un defecto hasta su origen, la ubicación y el patrón de la falla suele ser el indicador más rápido de qué sección necesita ajuste. Los defectos relacionados con el pegamento tienden a aparecer como decoloración o una línea elevada que corre a lo largo o cerca de la costura misma, a menudo visibles solo desde ciertos ángulos bajo la luz. Los defectos relacionados con el plegado aparecen específicamente en la línea de pliegue y siguen la longitud total del doblez, apareciendo como una raya más clara en un acabado recubierto o, en casos más pronunciados, una fina división visible. Debido a que estos dos tipos de defectos provienen de diferentes etapas del proceso, corregir uno no resolverá el otro, por lo que es importante identificar en qué categoría cae un defecto determinado antes de ajustar la configuración de la máquina.
Una máquina, un rango más amplio de configuraciones
Vale la pena señalar que este nivel de ajustabilidad no es un modo separado reservado solo para la producción de cajas de regalo; son las mismas secciones de encolado y plegado utilizadas en todo el rango de pedidos de una planta, con configuraciones que se pueden ajustar hacia arriba o hacia abajo según lo que requiera un trabajo determinado. Una planta que ejecuta principalmente cartones estructurales no pierde productividad por tener disponible este rango de control; simplemente utiliza una porción más amplia de ese rango cuando llega un pedido de caja de regalo o acabado especial. Esa es la ventaja práctica de construir esta precisión en la máquina desde el principio, en lugar de tratarla como un complemento especializado: la misma línea de producción que ejecuta cartones de envío estándar toda la semana puede encargarse de un pedido de caja de regalo recubierta y estampada con lámina sin tener que ser reconfigurada en un equipo diferente. Esa flexibilidad importa en la práctica, ya que pocas plantas trabajan exclusivamente con trabajos de alta gama, y es común cambiar entre pedidos estructurales y críticos para la superficie en la misma línea, y es exactamente el tipo de cambio que este equipo está diseñado para soportar.
Nada de esto elimina la necesidad de una configuración y supervisión cuidadosas en una ejecución determinada. La presión ajustable y la precisión del encolado reducen las condiciones que conducen a defectos visibles, pero lograr un resultado consistentemente limpio en materiales sensibles todavía depende de configurar la máquina adecuadamente para el cartón y el acabado específicos en uso, y verificar la producción inicial antes de comprometer un lote completo. Lo que proporciona el equipo es el rango de control necesario para hacer posible ese tipo de ajuste fino, en lugar de forzar cada material a través de un conjunto fijo de parámetros.
De cartones estructurales a cajas listas para presentación
Los defectos que hacen que una caja de regalo sea rechazada rara vez provienen de una debilidad estructural; provienen de una colocación del pegamento que no era lo suficientemente precisa para una costura visible, o de una presión de plegado que no era adecuada para una superficie recubierta. Abordar ambos directamente, mediante un encolado controlado con posicionamiento secundario y una fuerza de plegado ajustable para materiales sensibles, generalmente reduce el tipo de defectos superficiales que las configuraciones de producción estándar tienden a pasar por alto hasta que un lote ya está en inspección. Este es el estándar al que mantenemos nuestras propias secciones de encolado y plegado: no solo cumplir con los requisitos estructurales que toda caja de cartón corrugado necesita, sino también resistir el escrutinio visual más cercano que exigen las cajas de regalo y los empaques de presentación.
Como fabricante de máquinas plegadoras-encoladoras de cajas de cartón corrugado, construimos nuestras secciones de encolado y plegado para cubrir este rango, desde cartones estructurales hasta cartón para cajas de regalo recubierto, laminado y con acabado de lámina, basándonos en los comentarios de plantas que producen en ambas categorías. Ese rango es lo que permite que nuestro equipo se mueva entre los cartones de envío cotidianos y los empaques de presentación de mayor escrutinio sin una línea de producción separada para cada uno. Si su línea está encontrando defectos superficiales en pedidos de cajas de regalo o acabados especiales, nuestro equipo técnico puede revisar sus tipos de material y requisitos de acabado y ayudar a identificar los ajustes de configuración con mayor probabilidad de reducirlos.
 Productos



