El pegado manual de cajas exige que los operadores apliquen adhesivo, doblen los planos de cartón y presionen las uniones encoladas para fijarlas. Una plegadora encoladora de cajas de una pieza integra estas operaciones en un proceso continuo, transformando la forma en que las plantas de cartón gestionan el volumen de producción, la mano de obra y la consistencia de las cajas terminadas. La diferencia se vuelve más evidente a medida que aumentan los volúmenes de pedido y se acortan los plazos de entrega. Comparar ambos métodos según estos factores permite a los fabricantes evaluar qué solución se adapta mejor a sus dimensiones de caja, volúmenes de pedido y requisitos productivos.
Pegado manual de cajas y los límites de la producción artesanal
El pegado manual de cajas comprende varias operaciones: aplicación de adhesivo en la solapa, plegado de los paneles del cartón, presión de la unión y ordenamiento de las cajas terminadas. Cada caja requiere intervención directa del operador; por tanto, la velocidad de producción depende del ritmo individual de trabajo y del número de personas disponibles. Al incrementarse los volúmenes de pedido, mantener la producción requerida resulta cada vez más difícil, especialmente cuando los plazos de entrega no admiten retrasos.
La cantidad de mano de obra necesaria también afecta la producción diaria. Los trabajadores deben realizar tareas de encolado, plegado, presión, conteo y apilado, mientras que los supervisores inspeccionan visualmente las cajas terminadas para detectar defectos. El trabajo repetitivo puede incrementar la fatiga durante turnos prolongados, y las bajas de personal pueden reducir la capacidad productiva. Además, se requiere tiempo adicional para identificar cajas con adhesión deficiente o plegados inexactos, y separarlas del lote aceptable.
Mantener una calidad constante en las cajas representa otro desafío. Las diferencias en la aplicación del adhesivo pueden dejar algunas solapas con exceso de pegamento y otras con cobertura insuficiente. Un plegado irregular o una posición inexacta de las solapas puede provocar que las cajas presenten torsión visual o que las uniones encoladas no se mantengan firmemente. Estos defectos suelen acentuarse durante el apilamiento, el transporte o el empaque posterior. Para plantas que suministran líneas automáticas de llenado y sellado, las variaciones en las dimensiones y forma de las cajas también pueden interrumpir su manejo fluido.
Automatización de la secuencia mediante una plegadora encoladora de cajas de una pieza
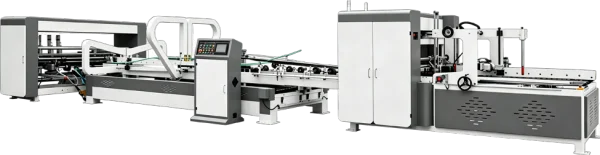
Una plegadora encoladora de cajas de una pieza sustituye esa cadena de tareas manuales por una línea continua. Los planos de cartón se levantan automáticamente desde la pila mediante un alimentador de succión por correa y avanzan individualmente. Luego, la máquina aplica el adhesivo, dobla los paneles, corrige la posición de la caja y sella la solapa antes de contar y entregar las cajas terminadas en orden. Se puede incorporar, como opción, una función de inversión de cajas y una configuración de empaque, según cómo organice su salida la planta.
Lo que cambia es dónde reside el control. La posición del adhesivo, el movimiento de plegado y la alineación de la caja están determinados por la estructura mecánica y los ajustes de la máquina, no por la técnica individual del operador. El conteo y el apilamiento se realizan en el extremo de salida, eliminando así el recuento manual y el traslado físico. Los operadores siguen siendo esenciales, pero su labor se orienta ahora hacia la carga de planos, la supervisión de la línea y la recolección de paquetes apilados: tareas que demandan vigilancia y gestión, no manipulación repetida de cada caja.
Producción, mano de obra y consistencia comparadas lado a lado
En cuanto a la producción, el contraste radica más en la previsibilidad que en una cifra aislada. La producción manual fluctúa por fatiga, pausas y disponibilidad de personal, mientras que una máquina funcionando bajo condiciones estables ofrece un flujo constante de cajas. Esta estabilidad ayuda a los planificadores a estimar con mayor precisión el tiempo requerido para cumplir un pedido y respalda los compromisos con clientes que esperan entregas programadas. Sin embargo, el rendimiento real sigue dependiendo del estilo de caja, la calidad del cartón y el tipo de adhesivo; por lo tanto, cada planta debe evaluarlo con sus propios productos.
La mano de obra y la consistencia siguen el mismo patrón. Una línea manual requiere varios operarios coordinados, mientras que una plegadora encoladora de cajas de una pieza suele ser supervisada por un equipo reducido encargado de la carga, la vigilancia y la recolección. El esfuerzo ahorrado puede redireccionarse a inspección, preparación y manejo de otros pedidos. Al repetir una secuencia definida, las cajas tienden a exhibir dimensiones más uniformes, colocación precisa de la línea de adhesivo y aspecto homogéneo en las uniones. Esta regularidad reduce la necesidad de retrabajo, facilita el paso fluido por equipos automáticos de empaque y minimiza sorpresas para los compradores en sus propias estaciones de llenado.
Pedidos de cajas donde la brecha se vuelve visible
El comercio electrónico y el embalaje express evidencian la diferencia con mayor claridad. Los pedidos son grandes, los estilos de caja bastante uniformes y las ventanas de entrega cortas. Nuestra plegadora encoladora de cajas de una pieza se adapta perfectamente a este patrón: la alimentación continua, el plegado y la unión mantienen lotes largos avanzando a ritmo constante, y la salida contada y apilada pasa directamente al agrupamiento o al empaque. La misma estabilidad beneficia a plantas que suministran a empresas de mensajería, donde las cajas tardías pueden interrumpir la propia expedición del cliente.
Las cajas para alimentos, bebidas y productos de uso doméstico plantean otra preocupación. Las cajas exteriores se apilan muy altas en almacenes y recorren largas cadenas de distribución, por lo que la resistencia y la limpieza de cada unión encolada influyen directamente en las pérdidas por transporte y en la percepción de la marca al llegar al destino. La etapa de calibración de nuestra máquina corrige la posición de la caja antes de la unión, garantizando cajas cuadradas y juntas firmes en estos sectores. En el embalaje de electrodomésticos, electrónica y productos industriales, las especificaciones varían ampliamente en tamaño, y el amplio rango de anchos de cartón que soporta nuestra máquina permite cubrir más pedidos con una sola línea, reduciendo la necesidad de subcontratar cajas pequeñas o poco comunes.
El pegado manual conserva su lugar en algunos escenarios específicos. Lotes muy pequeños, prototipos de cajas y formas inusuales suelen manejarse con mayor flexibilidad de forma manual, y algunas plantas mantienen una estación manual precisamente para estas tareas. Por tanto, la decisión práctica no es tanto sustituir un método por otro, sino asignar cada tipo de pedido al proceso que mejor se le adapte.
Elegir la solución adecuada para su producción de cajas
El método de producción óptimo depende de su volumen habitual de pedidos, especificaciones de caja, capacidad de personal y volumen de salida requerido. El pegado manual puede ser adecuado para pedidos ocasionales y lotes pequeños, mientras que una plegadora encoladora de cajas de una pieza ofrece un proceso estructurado y escalable para la producción regular. Evaluar estos factores permite a los fabricantes de cajas seleccionar equipos que coincidan exactamente con su carga de trabajo real y su presupuesto.
Manufacturamos plegadoras encoladoras de cajas de una pieza totalmente automáticas y eficientes 2400 para producción flexible de cajas y plegadoras encoladoras de cajas de una pieza totalmente automáticas reforzadas 2600 para cajas de cartón corrugado de alta resistencia, con funciones integradas de alimentación, encolado, plegado y salida, diseñadas específicamente para la producción de cajas de cartón corrugado. Comparta con nuestro equipo las dimensiones de sus cajas, las especificaciones del cartón y su volumen de producción previsto. Podemos evaluar sus necesidades y recomendarle una configuración de máquina adecuada para su fábrica.
 Escenarios de Aplicación