


A menudo, una línea funciona correctamente durante una prueba a baja velocidad, pero comienza a producir cajas desalineadas en cuanto se aumenta la velocidad hasta la de producción normal. La respuesta habitual es reducir la velocidad y tratar esto como una limitación de la máquina. Sin embargo, en la mayoría de los casos, la causa real no es que la Plegadora-Encoladora de cajas de cartón no pueda manejar una mayor velocidad, sino que un pequeño error de seguimiento en la sección de transporte, que apenas importaba a baja velocidad, se vuelve visible una vez que la velocidad aumenta lo suficiente para amplificarlo.
Por qué la desalineación aparece al aumentar la velocidad
Las correas transportadoras rara vez están perfectamente centradas al inicio, y una ligera deriva es normal incluso en una línea bien mantenida. A baja velocidad, esa deriva tiene tiempo para corregirse por sí sola o simplemente no se acumula lo suficientemente rápido como para ser relevante. Una vez que la velocidad aumenta, el mismo pequeño error se acumula en un período de tiempo más corto, y una caja que se habría mantenido recta a velocidad reducida comienza a desviarse hacia un borde antes de llegar a la siguiente estación. Este es un patrón bien documentado en los sistemas de transporte en general: los pequeños errores de alineación que son inofensivos a baja velocidad se magnifican con la distancia y la velocidad, particularmente en recorridos de transporte más largos. La sección de transporte de una Plegadora-Encoladora es exactamente este tipo de sistema, por lo que la desalineación a menudo solo aparece cuando una línea se lleva a su velocidad de funcionamiento prevista, y no durante una prueba lenta.
Un segundo factor contribuyente es cómo se aplica la presión a través de la correa. Muchas secciones de transporte dependen de una única configuración de presión indiferenciada en todo el ancho de la correa, independientemente de la longitud o el estilo de la caja. Esto funciona razonablemente bien para cajas que son cortas y lo suficientemente rígidas para mantenerse estables por sí solas, pero las cajas más largas o delgadas pueden perder soporte en el medio del recorrido de la correa, incluso cuando los bordes delantero y trasero se sujetan correctamente. A baja velocidad, esta inestabilidad en la sección media es menor. A alta velocidad, a menudo es suficiente para que la caja se desvíe de su posición antes de salir del transportador.
Es útil reconocer las señales tempranas antes de que la desalineación se convierta en una tanda de cajas desechadas. Una correa que muestra un desgaste desigual a lo largo de un borde, cajas que se desvían consistentemente hacia el mismo lado en lugar de hacerlo al azar en cualquier dirección, o un ligero cambio en la vibración o el ruido a medida que aumenta la velocidad, son indicadores de que el seguimiento está comenzando a moverse en lugar de mantenerse estable. Estas señales tienden a aparecer gradualmente en lugar de todas a la vez, por lo que a menudo solo se notan después de que varios lotes ya se han visto afectados.
Un tercer factor aparece específicamente después de un cambio de formato. Cuando la presión del transportador y el posicionamiento deben reajustarse manualmente para cada nuevo estilo de caja, existe la posibilidad de que pequeñas inconsistencias se trasladen a la siguiente tirada, particularmente si los ajustes anteriores no se eliminaron por completo. Los problemas de desalineación suelen concentrarse en las primeras cientos de piezas después de un cambio de formato, lo que apunta menos a una falla mecánica y más a una variación de configuración residual que aún no se ha corregido.
Cómo está diseñada nuestra sección de transporte para manejar esto
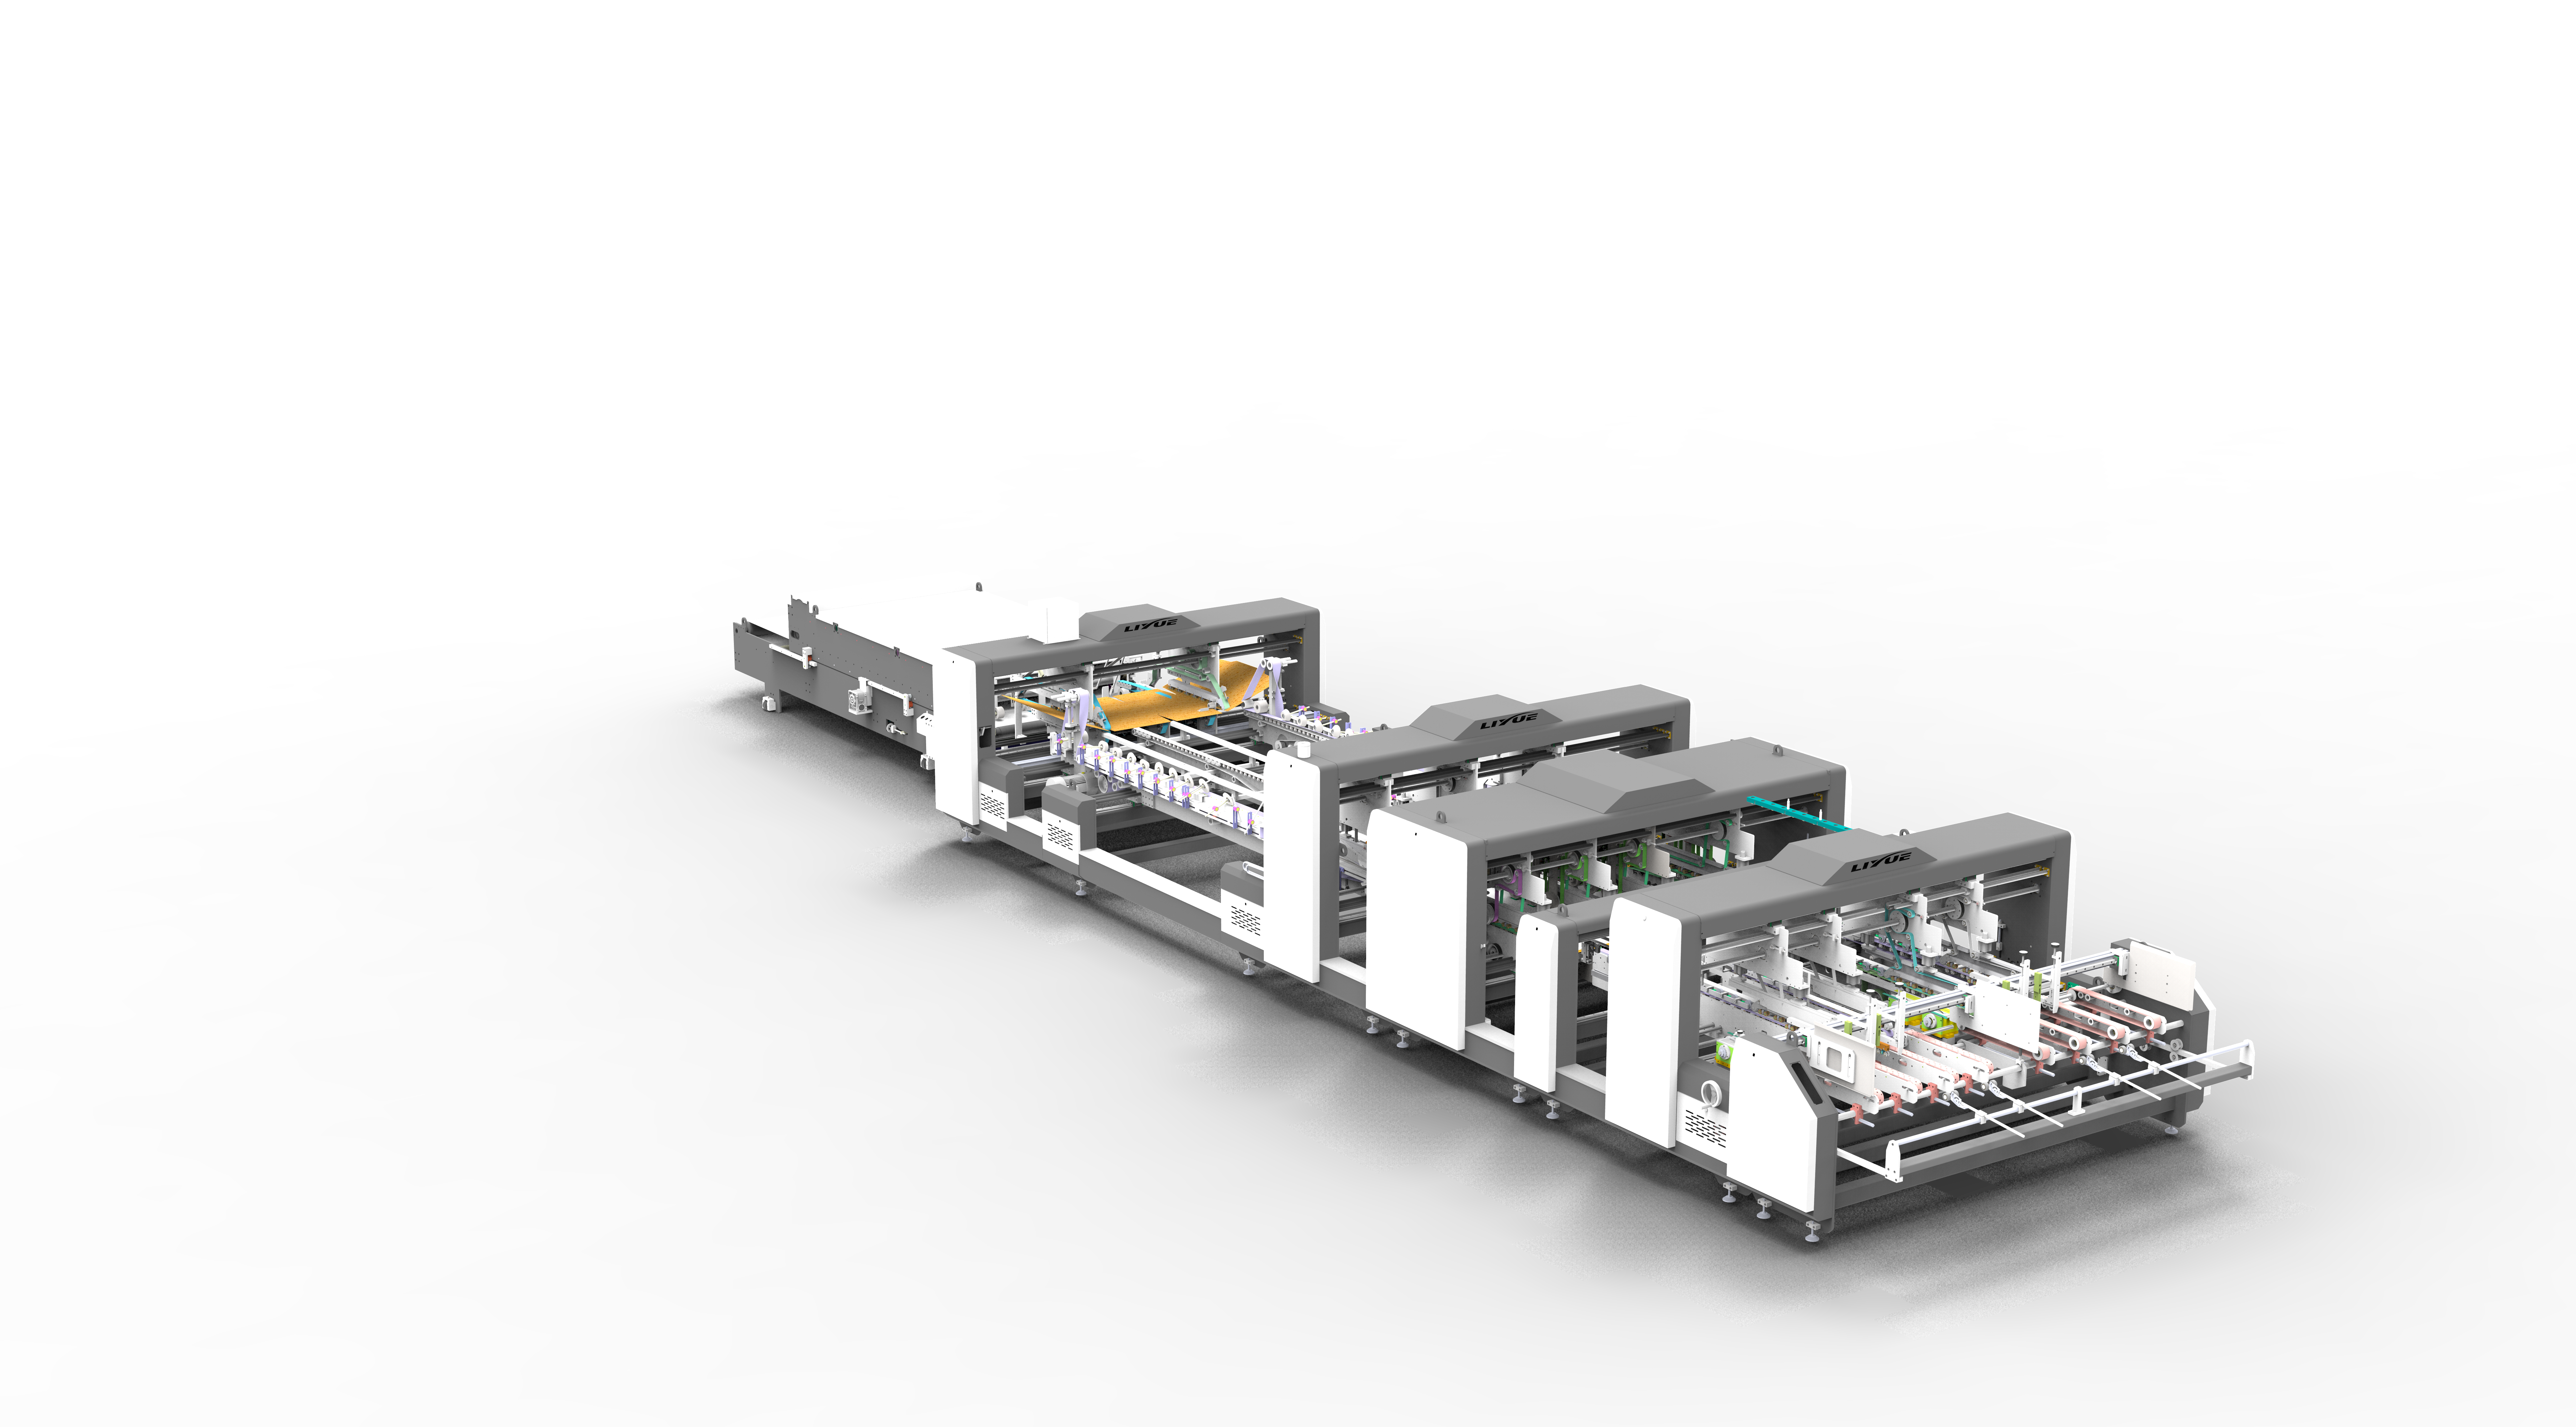
Diseñamos la sección de transporte de nuestras Plegadoras-Encoladoras de cajas de cartón en torno a estos puntos de falla específicos, en lugar de tratar la estabilidad a alta velocidad como un subproducto de un motor más rápido.
El transportador funciona con un sistema accionado por motor que admite modos de seguimiento tanto manual como automático. En el modo de seguimiento, el transportador responde a cómo se mueven realmente las cajas a través de la sección, en lugar de funcionar a una velocidad fija independientemente de las condiciones, lo que reduce el tipo de deriva independiente de la velocidad que aparece una vez que una línea se lleva hacia su rendimiento nominal.
Para abordar la inestabilidad de la sección media que proviene de una única configuración de presión indiferenciada, la sección de transporte utiliza cuatro zonas de presión controladas de forma independiente en lugar de un solo ajuste genérico en toda la correa. Esto permite ajustar la presión según la longitud y el estilo de la caja, de modo que una caja más larga o delgada reciba soporte donde realmente lo necesita, en lugar de depender únicamente de la presión en los bordes para mantenerla recta. Este control basado en zonas es de donde proviene la mayor parte de la diferencia entre un funcionamiento estable a alta velocidad y una deriva gradual, ya que aborda directamente el punto donde las cajas pierden estabilidad, en lugar de compensarlo más adelante en la línea.
El tercer problema, la variación de configuración residual después de un cambio de formato, se aborda mediante una función de recuperación de memoria integrada en el sistema de control de presión. En lugar de reajustar manualmente la presión y el posicionamiento para cada nuevo estilo de caja, un operador puede recuperar los ajustes almacenados para un estilo determinado, lo que elimina las conjeturas manuales que tienden a introducir las pequeñas inconsistencias en torno a las cuales se concentran los problemas de desalineación en las primeras piezas después de un cambio de formato. Para las plantas que procesan tipos de cartón que varían en grosor o rigidez, también está disponible un sistema opcional de ajuste de presión de cilindro para ajustar finamente la presión del transportador más allá de lo que pueden lograr los ajustes de zona fija por sí solos.
Estabilidad en toda la línea, no solo en el transportador
La precisión del seguimiento del transportador se mantiene mejor cuando las estaciones que lo alimentan ya entregan una caja bien alineada. Una sección de escuadrado con paletas superior e inferior accionadas de forma independiente mantiene la consistencia del posicionamiento de la caja antes de que llegue al transportador, y una sección de empalme construida alrededor de correas guía ajustadas por motor ayuda a garantizar que la caja que ingresa al transportador ya esté escuadrada, en lugar de compensar la desalineación introducida anteriormente en la línea. Ninguna de estas estaciones reemplaza lo que hace la sección de transporte, pero un transportador que trabaja con una entrada bien alineada mantiene su seguimiento de manera mucho más confiable a alta velocidad que uno que intenta corregir problemas que no causó.
Los componentes de accionamiento detrás de este sistema son tan importantes aquí como la disposición mecánica. Las zonas de presión accionadas por motor, combinadas con ajustes de memoria programables, brindan a los operadores una configuración repetible en lugar de un ajuste manual que debe reajustarse a sensación cada vez que cambia un estilo de caja. Esa repetibilidad es lo que mantiene una línea estable a medida que se lleva hacia una mayor producción, en lugar de requerir que se sacrifique la velocidad para mantener la precisión del seguimiento.
Alcanzar la velocidad máxima sin conjeturas
La desalineación de las cajas a alta velocidad rara vez es una señal de que una Plegadora-Encoladora de cajas de cartón ha alcanzado su límite. Por lo general, es el resultado de un error de seguimiento que la velocidad ha hecho visible, un control de presión que no está ajustado a la longitud de la caja, o una variación de configuración residual del último cambio de formato. Abordar esos puntos directamente, a través del control de seguimiento del transportador, el ajuste de presión por zonas y los ajustes recuperables, generalmente permite que una línea alcance su velocidad de producción prevista sin la deriva que obliga a los operadores a funcionar más lento de lo que la máquina es realmente capaz.
Como fabricante de Plegadoras-Encoladoras de cajas de cartón, construimos la sección de transporte en torno a exactamente estas causas, basándonos en los comentarios de líneas de producción que procesan una variedad de longitudes y velocidades de cajas. Si su línea muestra desalineación cuando aumenta la producción, nuestro equipo técnico puede revisar su rango de cajas y la configuración actual, y ayudar a identificar de dónde proviene realmente el problema de seguimiento.
 Productos



