Cambiar una plegadora-encoladora de un tamaño de caja de cartón al siguiente implica reajustar guías, correas y presiones en toda la línea. El tiempo requerido y la consistencia del resultado dependen en gran medida de cómo se realicen dichos ajustes. En una moderna plegadora y encoladora de dos piezas, un sistema de control PLC, una pantalla táctil y ajustes accionados por servomotores integran todos estos pasos en una rutina repetible y fiable.
Costos del ajuste manual en máquinas convencionales
Una plegadora y encoladora de dos piezas alimenta, encola y pliega dos piezas independientes, y luego las une (empalma) para formar una única caja. Por tanto, cada sección debe configurarse según las dimensiones de la caja que se está produciendo. En máquinas convencionales, gran parte de esta configuración se realiza manualmente: los operadores giran volantes manuales para posicionar placas guía, solapas laterales y correas, y verifican cada posición frente a una escala impresa o mediante su propio criterio. Este método funciona, pero conlleva costos evidentes. Los cambios de formato requieren más tiempo, ya que cada ajuste se ejecuta y verifica de forma individual. Dos operadores configurando la misma caja pueden alcanzar posiciones ligeramente distintas, lo que se traduce en variaciones de cuadratura entre turnos. Además, un pedido repetido suele configurarse nuevamente desde cero, consumiendo hojas de prueba hasta lograr una producción estable. Otra debilidad es el control: cuando varias secciones comparten un mismo accionamiento o carecen de coordinación centralizada, la velocidad y la posición no pueden ajustarse de forma independiente, y rastrear un defecto hasta su sección causante se convierte en una cuestión de experiencia, no de observación directa.
PLC, pantalla táctil y servomotores como núcleo del sistema
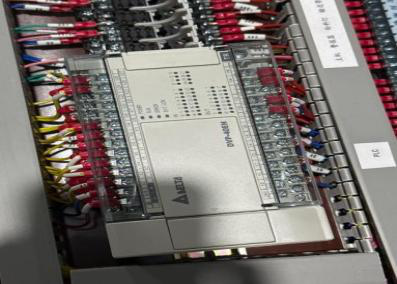
Nuestra plegadora y encoladora de dos piezas traslada gran parte de este trabajo de las manos del operador al sistema de control. Un PLC Delta coordina los movimientos y velocidades de cada sección individual. Una pantalla táctil WECON actúa como interfaz de operador, permitiendo introducir y revisar todos los parámetros en un único punto, en lugar de hacerlo en múltiples ubicaciones a lo largo de la línea. Servomotores Delta realizan posicionamientos precisos, mientras que sensores fotoeléctricos detectan la posición de la lámina durante su desplazamiento. Relés, contactores y un variador de frecuencia de proveedores reconocidos gestionan el conmutado eléctrico y la regulación de velocidad de los motores. Lo relevante no es cada componente aislado, sino su integración: el PLC toma las decisiones, la pantalla táctil comunica las órdenes y los servomotores ejecutan las acciones, ofreciendo así al operador un único flujo claro —desde la especificación de la caja hasta la máquina correctamente configurada—.
Ajustes almacenados y ajuste eléctrico
El beneficio práctico de esta arquitectura de control se manifiesta de forma más clara durante los cambios de formato. La pantalla táctil almacena los parámetros asociados a formatos específicos de cajas, permitiendo a los operadores recuperar valores validados cuando regresan pedidos repetidos. Esto reduce drásticamente las mediciones repetidas y los ajustes experimentales, haciendo los cambios de tamaño más eficientes.
La sección de empalme ofrece una función equivalente mediante placas guía ajustables eléctricamente, con posicionamiento por husillo roscado y memoria de configuraciones. Dado que la precisión del empalme afecta directamente la cuadratura de la caja, recuperar las posiciones de las placas guía contribuye a mantener una alineación constante entre series de producción.
Los accionamientos independientes aportan mayor flexibilidad: las secciones de alimentación, plegado, transporte y apisonado cuentan cada una con su propio motor, coordinados centralmente por el PLC. Así, el operador puede ajustar una sección sin necesidad de reiniciar las demás. Por ejemplo, la velocidad de la correa de plegado puede reducirse para cartón corrugado de doble pared rígido, manteniéndose inalteradas las configuraciones de alimentación y transporte. La sección de transporte admite además funcionamiento manual o automático con seguimiento de longitud, con presión superior ajustable y regulación neumática opcional. La detección fotoeléctrica y el posicionamiento servo en la boca de empalme brindan un control adicional sobre la alineación de la lámina.
Para plantas que gestionan cambios frecuentes de tamaño y lotes pequeños o medianos, estas funciones hacen que la puesta en marcha sea más repetible. Los operadores trabajan a partir de parámetros almacenados y puntos de ajuste definidos, en lugar de depender exclusivamente de su experiencia, lo que ayuda a mantener una calidad de producción constante entre distintos formatos de cajas.
Configuración uniforme entre turnos
El hardware de control solo entrega su valor total si se utiliza de forma sistemática y coherente. Las plantas que registran y aplican siempre en el mismo orden los ajustes almacenados para sus formatos de caja más comunes obtienen resultados más uniformes entre operadores y entre turnos. Asimismo, el control centralizado facilita el mantenimiento: como cada sección se acciona y ajusta de forma independiente, cualquier desviación en la caja terminada puede rastrearse hasta su origen —ya sea en la alimentación, el plegado o el empalme—, sin necesidad de inspeccionar toda la máquina. Es importante subrayar con claridad que un sistema de control mejora la consistencia de la configuración, pero no sustituye las demás condiciones necesarias para obtener cajas de alta calidad: la calidad del cartón, la selección del adhesivo y las condiciones del taller siguen requiriendo atención rigurosa; y los mejores ajustes son siempre aquellos desarrollados con los materiales reales utilizados en la planta.
Para plantas que procesan una amplia gama de tamaños de cajas, la capa de control de una plegadora y encoladora de dos piezas merece tanta atención como su estructura mecánica. Diseñamos y fabricamos nuestra plegadora y encoladora de dos piezas como un sistema integrado, donde el PLC, la pantalla táctil, los servomotores y los ajustes eléctricos están desarrollados para trabajar en perfecta sincronía con su mecanismo. Cada máquina puede configurarse específicamente para los formatos de caja y grados de cartón que producen nuestros clientes, y la misma plataforma de control se extiende a lo largo de toda la línea. Para los fabricantes que desean que la puesta en marcha dependa de parámetros almacenados —y no de hábitos individuales—, ese es precisamente el principio de diseño que sustenta nuestras máquinas: LY2900 Máquina plegadora y encoladora de dos piezas versátil de alta eficiencia con múltiples estaciones para la producción de cajas de cartón de varios tamaños, LY2300 Máquina plegadora encoladora de dos piezas flexible de alta estabilidad y fiabilidad con estación única, LY2300 Máquina plegadora encoladora de dos piezas flexible avanzada de alta estabilidad con múltiples estaciones, LY2300 Plegadora encoladora de dos piezas profesional, fiable, de alto rendimiento, totalmente automática y versátil y LY3200 Máquina plegadora encoladora de dos piezas semiautomática robusta de alta velocidad para embalaje de cartón ondulado.
 Escenarios de Aplicación