


Una plancha plana de cartón corrugado ya contiene la estructura básica de una caja, pero aún debe plegarse y unirse antes de poder contener productos. Las líneas de doblez indican dónde se pliegan los paneles; las solapas encoladoras determinan cómo se unen los bordes; y la colocación del adhesivo afecta directamente la calidad de la unión final. Estos elementos deben funcionar de forma coordinada para producir una caja con la forma y las dimensiones previstas.
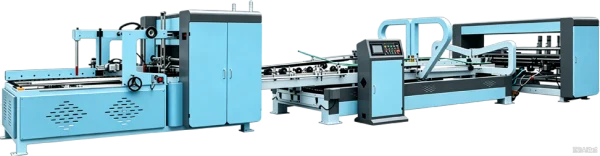
La Plegadora Encoladora de Cajas de Una Pieza Totalmente Automática Reforzada 2600 para Cajas de Cartón Corrugado de Alta Resistencia y la Plegadora Encoladora de Cajas de Una Pieza Totalmente Automática y Eficiente 2400 para Producción Flexible de Cajas coordinan los procesos de alimentación, encolado, plegado, calibración y unión para transformar planchas preparadas en cajas terminadas. Como fabricante de plegadoras encoladoras para cajas de cartón corrugado, centramos nuestra atención en cómo interactúan estas operaciones y en cómo la configuración de la máquina se adapta a distintos diseños de caja y requisitos productivos.
Qué debe lograr una plancha plana antes de convertirse en una caja
Una plancha para caja consta de paneles, líneas de doblez y solapas de unión. Los dobleces guían el movimiento de plegado, mientras que la solapa encoladora se superpone al panel correspondiente para formar la unión de la caja. Si el patrón de doblez o la posición de la solapa es inexacto, la caja terminada puede quedar torcida o presentar una unión irregular.
La calidad de los dobleces también influye en el comportamiento del plegado. Un doblez mal ejecutado puede provocar que un panel se pliegue fuera de su posición prevista o dañe la superficie de la plancha. La plegadora encoladora sigue fielmente el patrón de doblez previamente preparado, por lo que sigue siendo fundamental mantener una impresión, ranurado y doblado precisos en etapas anteriores.
La colocación del adhesivo es igualmente decisiva. El pegamento debe alcanzar con exactitud la zona de unión prevista para garantizar un contacto suficiente entre la solapa y el panel adyacente. Demasiado poco adhesivo puede dar lugar a una unión incompleta, mientras que un exceso puede ser exprimido durante la compresión, dejando manchas en la caja o en los componentes de la máquina.
Por tanto, el plegado y la unión deben actuar de forma sincronizada. Los paneles deben alinearse correctamente antes de que las superficies encoladas entren en contacto bajo presión. Si una plancha ingresa con ángulo o se pliega incorrectamente, la unión puede fijarse sin lograr una caja perfectamente cuadrada. Una formación consistente depende de la calidad de la plancha, la precisión de la alimentación, la aplicación del adhesivo y la alineación precisa.
Lógica de formación interna de una plegadora encoladora de cajas de una pieza
Una plegadora encoladora de cajas de una pieza transforma una plancha preparada en una caja plegada y unida mediante operaciones mecánicas coordinadas. Un sistema automático de alimentación por cintas y succión separa las planchas individualmente e introduce cada una en la máquina. Una alimentación estable ayuda a mantener la posición inicial para las operaciones posteriores, aunque los resultados también dependen del estado del cartón, las dimensiones de la plancha y los ajustes de la máquina.
La máquina aplica adhesivo sobre la solapa encoladora designada antes de guiar la plancha a través de la sección de plegado. Cintas y guías dirigen los paneles siguiendo sus líneas de doblez, llevando la solapa encoladora al contacto con el panel correspondiente. El patrón de doblez determina dónde se pliega la caja, mientras que el diseño de la solapa define dónde debe formarse la unión.
La calibración automática corrige las posiciones relativas de las secciones plegadas antes de completar la unión. Esto favorece una geometría más uniforme de las cajas dentro de un lote productivo. Sin embargo, la calibración no puede compensar completamente planchas mal cortadas, dobleces dañados ni diseños de caja inadecuados.
Las superficies plegadas pasan luego por una sección de unión y compresión. La presión asegura el contacto entre las áreas encoladas para que la unión desarrolle la resistencia necesaria para su manipulación posterior. Una unión adecuada sigue dependiendo de las propiedades del adhesivo, la cantidad aplicada, la superficie del cartón y los parámetros operativos adecuados.
En la salida, las cajas terminadas se cuentan y apilan para la siguiente etapa. El principio fundamental de formación permanece invariable: la estructura existente de la plancha guía el movimiento de plegado, y la máquina coordina las operaciones necesarias para crear la unión.
Por qué la precisión de formación es crítica en distintos tipos de cajas
El embalaje para comercio electrónico y servicios express suele implicar grandes lotes de cajas con estilos similares. Una colocación consistente de las solapas encoladoras y una alineación uniforme de las cajas permiten que éstas avancen sin interrupciones por equipos automáticos de sellado, agrupado y empaque, reduciendo los rechazos causados por formas irregulares. Asimismo, una formación homogénea facilita el control de calidad del producto durante toda la jornada productiva.
Las cajas para alimentos, bebidas y productos de consumo doméstico deben soportar apilamiento, almacenamiento y transporte. Una unión encolada correctamente formada mantiene la integridad estructural de la caja durante la manipulación, mientras que una aplicación limpia del adhesivo contribuye a una apariencia impecable. La resistencia global también depende de la calidad del cartón, la construcción del flautado, las dimensiones de la caja, las condiciones de humedad y los requisitos de apilamiento.
El embalaje para electrodomésticos, electrónica e industria implica una mayor variedad de tamaños de caja, calidades de cartón y diseños estructurales. Planas más grandes y cartones más pesados pueden comportarse de forma distinta durante la alimentación y el plegado, por lo que la gama de trabajo y las capacidades de ajuste de la máquina son criterios clave de selección.
Aunque la lógica básica de formación es similar, cada aplicación tiene requisitos específicos. Los fabricantes de cajas deben verificar las dimensiones de la plancha, los diseños de doblez, las posiciones de las solapas encoladoras y las características del cartón frente a las especificaciones técnicas de la máquina. Una configuración adecuada puede adaptarse a múltiples tipos de caja, siempre que sus dimensiones y estructuras se encuentren dentro de los límites operativos del equipo.
Cómo aplicamos esta lógica en la producción real
Nuestra plegadora encoladora para cajas de cartón corrugado integra alimentación, encolado, plegado, calibración y unión en un proceso coordinado de formación. Cada etapa cumple una función específica: posicionamiento preciso de la plancha, unión de los paneles y preparación de la caja terminada para su manipulación posterior.
Para cajas de envío de alto volumen, la alimentación automática y el plegado coordinado mantienen un flujo productivo constante. La calibración constante respalda la alineación de las cajas, mientras que el conteo y apilado automáticos organizan la salida final. El resultado real depende de las especificaciones de la caja, la calidad de la plancha, los ajustes operativos y la capacidad de los equipos aguas abajo.
En el embalaje de alimentos, bebidas y productos de consumo doméstico, la colocación precisa del adhesivo y la alineación de la unión son factores críticos. Nuestra máquina aplica el adhesivo exclusivamente en la zona de unión designada y acerca las superficies plegadas para su fijación. Un ajuste correcto es indispensable, pues el tipo de adhesivo, la superficie del cartón y la cantidad aplicada influyen directamente en la calidad de la unión final.
Para cajas de electrodomésticos, electrónica e industria, la gama de trabajo disponible constituye un factor determinante. Evaluamos las dimensiones requeridas del cartón y su estructura frente a las especificaciones de la máquina, ayudando así a los clientes a identificar qué productos son compatibles con una configuración dada. Procesar distintos tamaños de caja en una misma línea puede simplificar la planificación productiva, pero debe verificarse la compatibilidad para cada aplicación prevista.
Como fabricante, diseñamos y configuramos nuestros equipos centrados en los requisitos prácticos de formación de cajas. Alimentación, aplicación de adhesivo, plegado y unión deben integrarse de forma armónica para adaptarse a los diseños de caja y a las condiciones productivas de cada cliente.
Adaptación de los requisitos de formación a la configuración adecuada
La forma final de la caja y la calidad de su unión dependen de la relación entre su patrón de doblez, su solapa encoladora, su línea de adhesivo y sus paneles plegados. Una plegadora encoladora de cajas de una pieza coordina estos elementos, pero resultados consistentes también exigen una preparación precisa de la plancha, un adhesivo adecuado y ajustes correctos de la máquina.
Fabricamos plegadoras encoladoras para cajas de cartón corrugado destinadas a productores que manejan diversos estilos de caja y volúmenes productivos. Nuestro equipo puede revisar sus dimensiones de caja, especificaciones del cartón, diseño de solapas encoladoras y objetivos de producción para identificar la configuración de máquina más adecuada. Al alinear el equipo con sus necesidades reales de formación, buscamos ofrecer soluciones productivas prácticas respaldadas por un soporte postventa continuo.
 Escenarios de Aplicación






