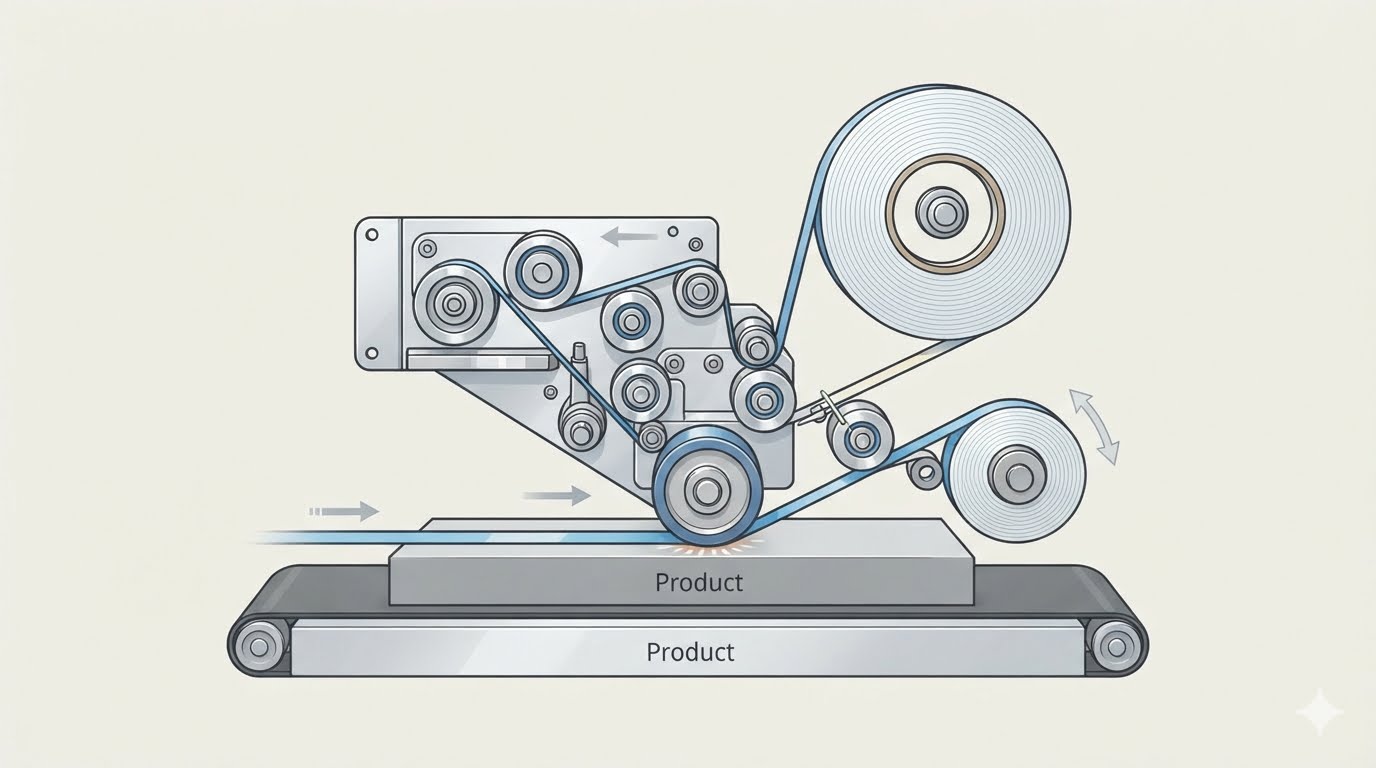
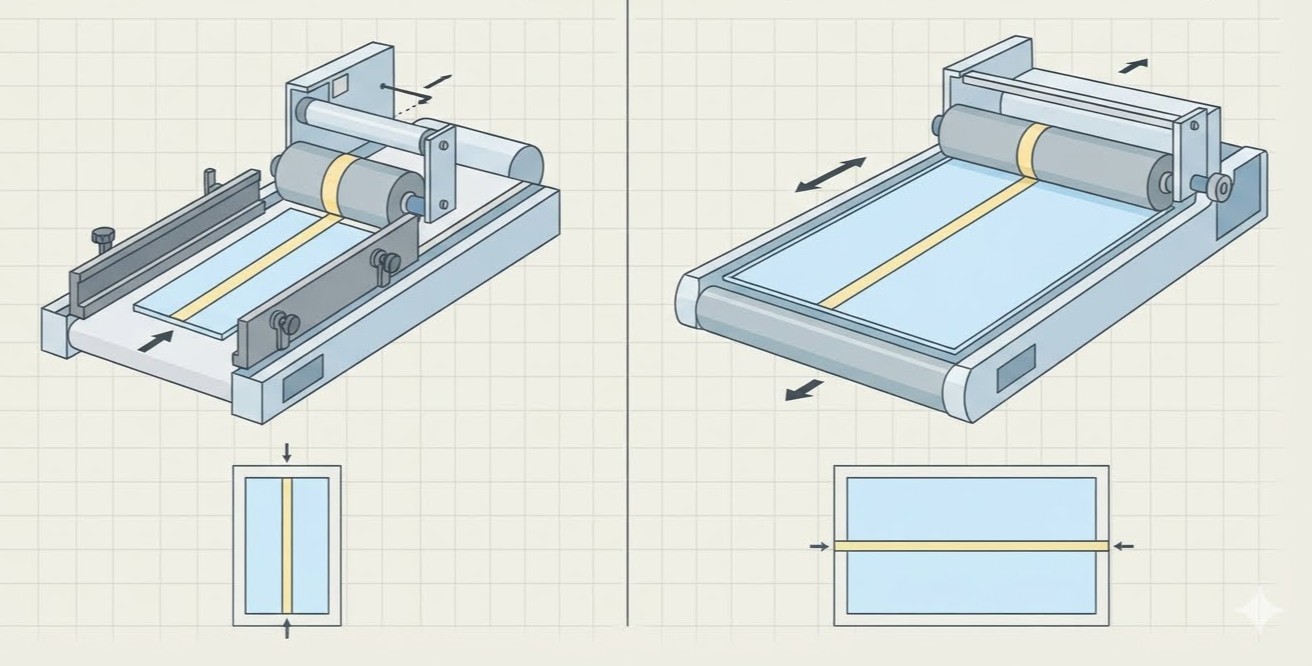
La cinta que se aplica fuera de su marca suele ser un problema de alimentación antes que un problema de cinta. Una máquina aplicadora automática de cinta adhesiva de doble cara coloca la cinta en una posición fija determinada por el cabezal aplicador, por lo que el resultado depende de dónde se encuentre la hoja al pasar frente a dicho cabezal. Cuando la hoja es pequeña, el margen de error se reduce drásticamente, y el modo en que se alimenta y posiciona se convierte en el factor determinante de la precisión de colocación.
¿Por qué las hojas pequeñas dejan menos margen para el error?
Una hoja pequeña presenta una superficie de contacto limitada con la correa de alimentación y muy poco peso para mantenerla estable. Incluso ligeras variaciones en el coeficiente de fricción pueden desviarla de su trayectoria prevista, y una hoja que ingresa al punto de aplicación con un ligero ángulo recibirá la tira de cinta en ese mismo ángulo. En una hoja grande, ese mismo error angular se distribuye sobre una superficie amplia y puede permanecer dentro de las tolerancias aceptables. En una hoja pequeña, la cinta se sitúa cerca del borde o de una línea de plegado, por lo que un desplazamiento mínimo puede ubicarla parcialmente fuera del área prevista.
El material también influye. El cartón fino, el papel recubierto y las hojas que transportan polvo procedente del corte o de la impresión generan condiciones de fricción distintas frente a la correa. Un sistema de alimentación ajustado para un tipo de cartón puede comportarse de forma diferente con otro, y dicha diferencia es más evidente en formatos pequeños, donde hay menos superficie para distribuir la carga. Asimismo, la separación entre hojas consecutivas es crítica: huecos irregulares provocan desfases temporales en el cabezal aplicador, lo que se manifiesta como tiras de cinta que comienzan a distancias ligeramente distintas del borde de la hoja.
Limitaciones de los métodos convencionales de alimentación
Muchas líneas de aplicación de cinta siguen dependiendo de componentes de alimentación cuya consistencia disminuye con el tiempo. Las correas se desgastan y endurecen, y la superficie que antes sujetaba firmemente la hoja empieza a resbalar. En hojas pequeñas, este resbalamiento aparece primero, porque no existe tracción de reserva. Los operadores entonces compensan ajustando guías y velocidad durante la producción, lo que genera resultados variables entre turnos.
La preparación manual introduce otra fuente de variabilidad: pilas que no se han escuadrado antes de cargarlas, hojas abanicadas de forma irregular y ajustes realizados «a ojo» tras cada cambio de tamaño introducen diferencias que la máquina no podrá corregir posteriormente. El ajuste del cabezal aplicador puede constituir un obstáculo adicional: cuando carece de una referencia clara para su reposicionamiento, moverlo para un nuevo formato requiere más tiempo y resulta más difícil replicar dicho ajuste en la siguiente serie. El resultado es un proceso eficaz para series largas de un solo formato, pero inestable ante las series cortas y los frecuentes cambios de formato típicos del embalaje en formato pequeño.
Cómo alimentación y posicionamiento actúan en conjunto
La colocación precisa de la cinta es un proceso secuencial, donde cada etapa depende de la anterior. El sistema de alimentación transporta la hoja hacia adelante a velocidad constante y en línea recta. La hoja llega al punto de aplicación con una orientación definida y a intervalos regulares respecto a sus vecinas. El cabezal aplicador, configurado en la posición lateral requerida, deposita la cinta. Si la primera etapa es inestable, ningún ajuste posterior en el cabezal podrá recuperar completamente el resultado.
Por esta razón, la secuencia práctica para hojas pequeñas comienza aguas arriba. Primero, confirme que la pila está perfectamente escuadrada y que las hojas están libres de polvo. Luego, verifique que la correa sujeta de forma uniforme a lo ancho de la hoja, con una velocidad de alimentación adecuada al formato. Solo después de esto debe configurarse y verificar la posición del cabezal aplicador mediante varias hojas de prueba. Mida la distancia entre la cinta y el borde de la hoja en varias hojas del inicio y del final de una serie corta, ya que cualquier deriva entre la primera y la última hoja revela con mayor claridad una inestabilidad en la alimentación que una única muestra.
| Factor | Efecto en hojas pequeñas | Dirección del ajuste |
|---|---|---|
| Adherencia de la correa | El resbalamiento provoca torsión y espaciado irregular | Mantenga las correas limpias y revise su desgaste |
| Superficie de la hoja | El polvo o el recubrimiento alteran la fricción | Limpie la hoja o adapte la configuración de alimentación |
| Posición del cabezal | La cinta queda demasiado cerca del borde | Reposicione y verifique en varias hojas |
| Cambio de cinta o de formato | Los ajustes derivan entre trabajos | Vuelva a verificar la colocación tras cada cambio |
Qué aportan nuestras máquinas al trabajo con hojas pequeñas
Nuestras máquinas aplicadoras automáticas de cinta adhesiva de doble cara de precisión con múltiples cabezales y alta estabilidad avanzada DT1200 y máquinas aplicadoras automáticas de cinta adhesiva de doble cara de precisión con múltiples cabezales y alta eficiencia DT850 emplean un mecanismo de alimentación basado en correas de alta fricción. Su diseño busca transportar las hojas con suavidad y entregarlas de forma ordenada, otorgando así a las hojas pequeñas la adherencia necesaria para mantenerse en su trayectoria prevista. Esto es especialmente crítico en cajas de cartón, bolsas de sobre y bolsas para documentos, donde las tiras de cinta se colocan cerca de los bordes o de solapas, y donde las hojas suelen ser ligeras y compactas.
Los cambios frecuentes de formato y de cinta son habituales en el trabajo con formatos pequeños, por lo que el diseño de los cambios de formato afecta directamente la frecuencia con la que se pueden verificar los ajustes. Los cabezales adhesivos de nuestras máquinas giran con una sola llave, lo que permite sustituir la cinta de forma rápida y sencilla. En nuestras máquinas para cinta de doble cara automática de alto rendimiento y servicio pesado con múltiples cabezales MR1350, el cabezal adhesivo se desplaza horizontalmente mediante una rueda manual contra una regla de acero, ofreciendo al operario una referencia visual clara para su reposicionamiento. Cambios rápidos de cinta y una referencia inequívoca de posicionamiento fomentan que los operarios vuelvan a verificar la colocación tras cada cambio, lo que garantiza resultados consistentes incluso en series cortas.
El lado de salida es igualmente importante. Nuestras máquinas pueden equiparse con una correa recolectora de tipo «escama de pez», que funciona de forma independiente y entrega las hojas terminadas en una superposición ordenada. El personal puede inspeccionar la colocación de la cinta conforme las hojas llegan y detectar cualquier deriva tempranamente, antes de que se vea afectado todo el lote. También está disponible como opción una función de conteo para el seguimiento de lotes. Para hojas pequeñas —que tienden a dispersarse o desalinearse fácilmente en la salida—, una recolección ordenada protege además la calidad lograda en el cabezal aplicador.
Selección de la máquina adecuada para sus productos en formato pequeño
Los productos en formato pequeño tienen necesidades distintas, por lo que la máquina idónea depende tanto de la hoja como de la tarea. Nuestra serie automática multicabezal cubre la aplicación de cinta larga de doble cara en cartón, cajas de cartón, cajas corrugadas, bolsas de sobre y bolsas para documentos; mientras que nuestra serie de cinta triangular cubre aplicaciones en esquinas y solapas. Cada serie ofrece varios anchos de trabajo, lo que permite adaptar la máquina al rango de formatos de sus productos.
Como fabricante, diseñamos nuestras máquinas para cinta de doble cara automática de alto rendimiento y servicio pesado con múltiples cabezales MR1350, máquinas aplicadoras automáticas de cinta adhesiva de doble cara de precisión con múltiples cabezales y alta eficiencia DT850, máquinas aplicadoras automáticas de cinta adhesiva de doble cara de precisión con múltiples cabezales y alta estabilidad avanzada DT1200 y línea de procesamiento automática avanzada de cinta de doble cara en formato ancho con múltiples cabezales MR1650 en torno a los factores clave que determinan los resultados con hojas pequeñas: adherencia en la correa de alimentación, cambios rápidos de cinta, referencia clara para el posicionamiento del cabezal y recolección ordenada de hojas. Si sus productos incluyen cajas pequeñas, tarjetas o bolsas tipo sobre, envíenos su rango de tamaños de hoja, tipo de cartón y especificación de cinta. Nuestro equipo le propondrá una configuración de máquina adaptada a su producto, para que una alimentación estable y una colocación precisa de la cinta se conviertan en una rutina fiable de su producción.
 Escenarios de Aplicación