


Ein flacher Wellpappzuschnitt enthält bereits die Grundstruktur eines Kartons, muss jedoch noch gefaltet und verklebt werden, bevor er Produkte aufnehmen kann. Falzlinien definieren, wo sich die Paneele biegen, Klebefalze bestimmen, wie die Kanten miteinander verbunden werden, und die Klebstoffauftragstelle beeinflusst die Qualität der fertigen Verbindung. Diese Elemente müssen harmonisch zusammenwirken, um einen Karton mit der vorgesehenen Form und den gewünschten Abmessungen zu erzeugen.
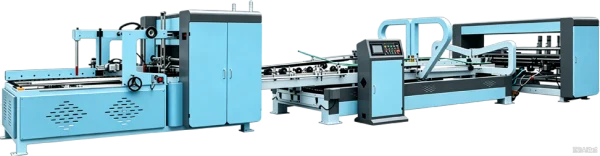
Eine Verstärkte Vollautomatische Einteilige Faltschachtelklebemaschine 2600 für Hochbelastbare Wellpappkartons koordiniert Zuführung, Klebstoffauftrag, Falten, Kalibrierung und Verbindung, um vorbereitete Zuschnitte in fertige Kartons umzuwandeln. Als Hersteller von Wellpappen-Faltschachtelklebemaschinen konzentrieren wir uns darauf, wie diese Operationen interagieren und wie die Maschinenkonfiguration unterschiedlichen Kartondesigns sowie Produktionsanforderungen entspricht.
Was ein flacher Zuschnitt erfüllen muss, bevor er zum Karton wird
Ein Kartonzuschnitt besteht aus Paneelen, Falzlinien und Verbindungsfallen. Falzlinien leiten die Faltbewegung, während der Klebefalz das zugehörige Paneel überlappt, um die Kartonverbindung zu bilden. Ist das Falzmuster oder die Position des Falzes ungenau, kann der fertige Karton schief sein oder eine ungleichmäßige Verbindung aufweisen.
Auch die Qualität der Falzlinien beeinflusst das Faltverhalten. Ein schlecht ausgeprägter Falz kann bewirken, dass ein Paneel von seiner Sollposition abweicht oder die Oberfläche der Wellpappe beschädigt. Die Faltschachtelklebemaschine folgt dem vorgegebenen Falzmuster – daher bleiben genaue Vorstufen wie Druck, Schlitzung und Falzung weiterhin entscheidend.
Die Klebstoffauftragstelle ist ebenso bedeutend. Der Klebstoff muss die vorgesehene Verbindungsfläche erreichen, um ausreichenden Kontakt zwischen Falz und angrenzendem Paneel herzustellen. Zu wenig Klebstoff führt möglicherweise zu einer unvollständigen Verbindung, während zu viel Klebstoff bei der Kompression austreten und Flecken auf dem Karton oder an Maschinenteilen hinterlassen kann.
Falten und Verbinden müssen daher synchron ablaufen. Die Paneele müssen sich korrekt ausrichten, bevor die mit Klebstoff beschichteten Flächen zusammengedrückt werden. Betritt ein Zuschnitt schräg oder faltet falsch, kann die Verbindung zwar entstehen, doch ergibt sich kein rechtwinkliger Karton. Eine konsistente Formgebung hängt von der Zuschnittqualität, der Zuführpräzision, der Klebstoffauftragung und der Ausrichtung ab.
Die Formgebungslogik innerhalb einer Einteiligen Faltschachtelklebemaschine
Eine Einteilige Faltschachtelklebemaschine wandelt einen vorbereiteten Zuschnitt durch koordinierte mechanische Operationen in einen gefalteten und verklebten Karton um. Ein automatisches Band-Saug-Zuführsystem trennt die Zuschnitte und führt sie einzeln in die Maschine ein. Eine stabile Zuführung trägt zur Aufrechterhaltung der Startposition für nachfolgende Operationen bei; das Ergebnis hängt jedoch auch vom Zustand der Wellpappe, den Zuschnittabmessungen und den Maschineneinstellungen ab.
Die Maschine appliziert Klebstoff auf den vorgesehenen Klebefalz, bevor sie den Zuschnitt durch den Faltabschnitt leitet. Förderbänder und Führungselemente lenken die Paneele entlang ihrer Falzlinien und bringen den Klebefalz mit dem entsprechenden Paneel in Kontakt. Das Falzmuster bestimmt, wo der Karton faltet, während das Falzdesign festlegt, wo die Verbindung entstehen muss.
Die automatische Kalibrierung korrigiert die relativen Positionen der gefalteten Abschnitte vor Abschluss der Verbindung. Dadurch wird eine konsistentere Kartongeometrie innerhalb einer Produktionscharge unterstützt. Eine Kalibrierung kann jedoch nicht vollständig kompensieren, wenn Zuschnitte ungenau geschnitten, Falzlinien beschädigt oder das Kartondesign ungeeignet sind.
Die gefalteten Flächen durchlaufen anschließend einen Verbindungs- und Kompressionsabschnitt. Der Druck bringt die mit Klebstoff beschichteten Bereiche in Kontakt, sodass die Verbindung ausreichende Festigkeit für die weitere Handhabung entwickeln kann. Eine ordnungsgemäße Verbindung hängt weiterhin von den Eigenschaften des Klebstoffs, der Auftragsmenge, der Oberfläche der Wellpappe sowie geeigneten Betriebseinstellungen ab.
Am Ausgangsende werden die fertigen Kartons gezählt und gestapelt, um dem nächsten Prozessschritt bereitzustehen. Das zentrale Formungsprinzip bleibt unverändert: Die vorhandene Struktur des Zuschnitts leitet die Faltbewegung, und die Maschine koordiniert die zur Verbindungserstellung erforderlichen Operationen.
Warum Formungsgenauigkeit bei unterschiedlichen Kartons entscheidend ist
Im E-Commerce und Expressversand treten häufig große Chargen ähnlicher Kartontypen auf. Eine konsistente Positionierung der Klebefalze sowie eine exakte Kartonausrichtung ermöglichen es den fertigen Kartons, nahtlos durch automatische Versiegelungs-, Bündelungs- und Verpackungsanlagen zu laufen – mit weniger Unterbrechungen durch unregelmäßige Formen. Eine einheitliche Formgebung erleichtert zudem die Qualitätskontrolle während der gesamten Produktionslaufzeit.
Kartons für Lebensmittel, Getränke und Haushaltsprodukte müssen häufig Stapeldruck, Lagerung und Transport aushalten. Eine korrekt ausgeführte Klebeverbindung trägt zur Aufrechterhaltung der Kartonintegrität bei der Handhabung bei, während eine saubere Klebstoffauftragung ein ansprechendes Erscheinungsbild gewährleistet. Die Gesamtfestigkeit hängt zudem von der Wellpappqualität, der Wellenart, den Kartonabmessungen, den Feuchtigkeitsbedingungen und den Stapelanforderungen ab.
Bei Verpackungen für Haushaltsgeräte, Elektronik und Industrieprodukte variiert das Spektrum an Kartongrößen, Wellpappqualitäten und Konstruktionsdesigns stärker. Größere Zuschnitte und schwerere Wellpappen verhalten sich bei Zuführung und Falten anders – daher sind Arbeitsbereich und Justierfähigkeit der Maschine entscheidende Auswahlkriterien.
Zwar bleibt die grundlegende Formungslogik ähnlich, doch unterscheiden sich die Anforderungen je nach Anwendung. Kartonhersteller sollten die Zuschnittabmessungen, Falzlayouts, Klebefalzpositionen und Wellpappeigenschaften stets mit den Maschinenspezifikationen abgleichen. Eine geeignete Konfiguration kann mehrere Kartontypen abdecken – vorausgesetzt, ihre Abmessungen und Strukturen liegen innerhalb der technischen Grenzen der Anlage.
Wie unsere Maschine diese Logik in der realen Produktion umsetzt
Unsere Verstärkte Vollautomatische Einteilige Faltschachtelklebemaschine 2600 für Hochbelastbare Wellpappkartons integriert Zuführung, Klebstoffauftrag, Falten, Kalibrierung und Verbindung in einen koordinierten Formungsprozess. Jede Phase erfüllt eine spezifische Funktion bei der Positionierung des Zuschnitts, der Verbindung der Paneele und der Vorbereitung des fertigen Kartons für die Weiterverarbeitung.
Für hochvolumige Versandkartons sorgen automatische Zuführung und koordiniertes Falten für einen gleichmäßigen Produktionsfluss. Eine konsistente Kalibrierung unterstützt die Kartonausrichtung, während automatisches Zählen und Stapeln die fertige Ausgabe strukturieren. Das tatsächliche Produktionsergebnis hängt von den Kartonspezifikationen, der Zuschnittqualität, den Betriebseinstellungen sowie der Kapazität der nachgeschalteten Anlagen ab.
Für Lebensmittel-, Getränke- und Haushaltsverpackungen sind Klebstoffauftrag und Verbindungsausrichtung entscheidend. Unsere Maschine appliziert Klebstoff auf die vorgesehene Verbindungsfläche und führt die gefalteten Flächen zur Verbindung zusammen. Eine korrekte Inbetriebnahme ist notwendig, da Klebstofftyp, Wellpappeoberfläche und Auftragsmenge die Qualität der fertigen Verbindung beeinflussen.
Für Verpackungen von Haushaltsgeräten, Elektronik und Industrieprodukten ist der verfügbare Arbeitsbereich ein zentraler Faktor. Wir vergleichen die erforderlichen Wellpappeabmessungen und Kartonstrukturen mit den Maschinenspezifikationen, um Kunden bei der Entscheidung zu unterstützen, welche Produkte für eine bestimmte Konfiguration geeignet sind. Die Verarbeitung verschiedener Kartongrößen auf einer Linie kann die Produktionsplanung vereinfachen – doch muss für jede geplante Anwendung die Kompatibilität einzeln geprüft werden.
Als Hersteller konzentrieren wir uns bei der Konstruktion und Konfiguration unserer Anlagen auf praktische Kartonformungsanforderungen. Zuführung, Klebstoffauftrag, Falten und Verbindung müssen harmonisch zusammenwirken, um den Kartondesigns und Produktionsbedingungen unserer Kunden gerecht zu werden.
Anpassung der Formungsanforderungen an die richtige Konfiguration
Form und Verbindungsqualität des fertigen Kartons hängen vom Zusammenspiel zwischen Falzmuster, Klebefalz, Klebstofflinie und gefalteten Paneelen ab. Eine Einteilige Faltschachtelklebemaschine koordiniert diese Elemente – doch für konsistente Ergebnisse sind zudem eine präzise Zuschnittvorbereitung, ein geeigneter Klebstoff und korrekte Maschineneinstellungen erforderlich.
Wir fertigen Wellpappen-Faltschachtelklebemaschinen für Kartonhersteller, die unterschiedliche Kartontypen und Produktionsvolumina bearbeiten. Unser Team analysiert Ihre Kartonabmessungen, Wellpappspezifikationen, Klebefalzdesigns und Ausgabenziele, um eine passende Maschinenkonfiguration zu identifizieren. Durch die gezielte Anpassung der Anlage an Ihre konkreten Formungsanforderungen streben wir nach praktikabler Produktionsausrüstung – ergänzt durch kontinuierliche After-Sales-Unterstützung.
 Anwendungsszenarien






