


Die Verwandlung eines flachen Wellpappenbogens in einen fertigen, versandfertigen Karton erscheint von außen betrachtet einfach – ein Bogen wird hineingegeben, eine Schachtel kommt heraus. Nach unserer Erfahrung beim Bau von Faltklebemaschinen hängt diese Transformation von sechs miteinander verbundenen Stufen ab: Papierzuführung, Klebeauftrag, Falzung, Vierkantung, Transport und, bei größeren Kartons, Spleißen. Jede Stufe erfüllt eine bestimmte mechanische Funktion, aber keine von ihnen arbeitet isoliert in den von uns konstruierten Maschinen. Ein Bogen, der unsere Klebestation leicht außermittig erreicht, überträgt diese Fehlausrichtung in die Falzung; eine Inkonsistenz beim Falzen tritt erneut in der Vierkantungsstation auf, als ein Karton, der nicht flach auf einer Palette sitzt. Da Fehler sich mit dem Durchlauf des Bogens durch die Linie verstärken, behandeln wir die folgenden sechs Stufen als ein zu entwickelndes System, nicht als sechs separate Komponenten, die zusammengebaut werden müssen.
Warum wir die gesamte Linie betrachten, nicht nur die Höchstgeschwindigkeit
Wellpappenkartonhersteller vergleichen Faltklebeanlagen oft hauptsächlich anhand der maximalen Ausstoßgeschwindigkeit, ausgedrückt in Bögen oder Metern pro Minute. Geschwindigkeit ist ein legitimer Faktor, aber sie erzählt nur einen Teil der Geschichte, weshalb wir nicht um eine einzelne Spitzenwertzahl herum konstruieren. Eine Maschine kann mit einer hohen Nenngeschwindigkeit laufen und dennoch eine inakzeptable Fehlerquote produzieren, wenn die Zuführgenauigkeit, der Klebeauftrag oder die Vierkantung mit dieser Geschwindigkeit unter realen Produktionsbedingungen nicht Schritt halten können – variable Pappendicke, Feuchtigkeit, die das Klebstoffverhalten beeinflusst, oder lange Läufe, die Verschleiß an Zuführkomponenten offenbaren.
Werksleiter, die bereits mehrere Generationen von Faltklebeanlagen betrieben haben, beurteilen Maschinen oft weniger anhand einer Spitzenwertzahl als vielmehr danach, wie wenige Bögen über eine ganze Schicht hinweg entnommen und nachbearbeitet werden müssen. Dieses Ergebnis ist eine Funktion davon, wie gut die sechs unten beschriebenen Stationen synchronisiert sind, was der Standard ist, an dem wir unsere eigene Ausrüstung messen.
Papierzuführung: Wo kleine Fehler beginnen
Der Prozess beginnt damit, flache Zuschnitte von einem Stapel zu trennen und sie einzeln in die Maschine zu befördern. Das klingt einfach, ist aber auch die Stufe, in der ein großer Anteil der nachgelagerten Fehler entsteht. Reibungsrollen-Zuführsysteme, die auf Gummireifen greifen, die den oberen oder unteren Bogen eines Stapels erfassen, neigen zu zwei wiederkehrenden Problemen: Doppelbogenzuführung, bei der zwei Zuschnitte gleichzeitig durchgezogen werden, und allmähliche Bogenwanderung, bei der der Zuschnitt während der Bewegung seitlich verrutscht, insbesondere bei längeren oder dünneren Pappen, die leichter durchbiegen.
Wir bauen unsere Zuführstation um eine saugbasierte Zuführung herum, um beide Probleme zu beheben. Dabei verwenden wir kontrollierten Luftdruck, um jeden Bogen einzeln anzuheben und zu halten, bevor er in die Linie freigegeben wird, anstatt uns nur auf den Reibungskontakt zu verlassen. Unsere Seitenführungen sind verstellbar, um den Bogen über eine Reihe von Breiten zentriert zu halten, und wir fügen eine verlängerte Auflageablage an der Rückseite des Zuführers hinzu, um zu verhindern, dass längere Zuschnitte durchhängen oder sich wellen, bevor sie in die Maschine gelangen – ein Detail, das wichtiger ist, als es scheinen mag, da ein Bogen, der vor der Zuführung leicht durchhängt, unsere Klebestation in einem anderen Winkel erreichen kann als beabsichtigt. Da jede spätere Stufe davon ausgeht, dass der Bogen korrekt positioniert angekommen ist, behandeln wir die Zuführgenauigkeit als die mit Abstand wichtigste Variable im gesamten Prozess.
Klebeauftrag: Anpassung des Klebstoffverhaltens an die Pappe
Sobald ein Bogen korrekt positioniert ist, trägt unsere Klebestation Klebstoff entlang der Paneelkanten auf, die später die Kartonverbindung bilden. Die Auftragsmethode ist genauso wichtig wie die Auftragsposition. Kaltkleber und Heißschmelzkleber verhalten sich unterschiedlich: Kaltkleber lässt im Allgemeinen mehr Verarbeitungszeit vor dem Aushärten, was für bestimmte Pappengewichte und Umgebungsbedingungen geeignet ist, während Heißschmelzkleber schnell aushärtet, was schnellere Taktzeiten unterstützen kann, aber weniger Spielraum für die Korrektur einer fehlplatzierten Klebstoffraupe vor dem Verbinden lässt.
Wir bauen unsere Klebestation nicht um eine einzige, feste Auftragsmethode, da dies die Kunden zwingen würde, unabhängig von den Anforderungen eines bestimmten Auftrags um die Maschine herum zu arbeiten. Stattdessen bietet unser mechanisches Walzenklebesystem die Option, zwischen Kalt- und Heißschmelzkleberauftrag umzuschalten, sodass die Klebstoffmethode an die Pappensorte und die Produktionsgeschwindigkeit des vorliegenden Auftrags angepasst werden kann. Ein gleichmäßiger Klebstoffauftrag in dieser Stufe ist auch das, was unserer nachgelagerten Falzstation ermöglicht, eine saubere, gleichmäßige Verbindung zu formen, anstatt Lücken oder überschüssigen Klebstoff auszugleichen.
Falzung: Handhabung von mehr als einem Kartonstil ohne ständige Umkonfiguration
Unsere Falzstation bringt die beklebten Paneelen entlang vorgeprägter Linien zusammen, um die Grundstruktur des Kartons zu bilden. Ein auf eine einzige Konfiguration festgelegter Falzweg funktioniert ausreichend, wenn eine Linie kontinuierlich einen Kartonstil verarbeitet, aber viele der Wellpappenwerke, mit denen wir zusammenarbeiten, haben diesen Luxus nicht – Auftragsbücher mischen Kartonstile, und jeder Umrüstvorgang, der eine manuelle Neukonfiguration erfordert, fügt unproduktive Zeit zur Schicht hinzu.
Wir steuern jedes Falzelement unabhängig an, anstatt es mechanisch an einen einzigen Antrieb zu koppeln, was eine Anpassung der Falzwinkel und der Abfolge ohne vollständigen mechanischen Umbau ermöglicht. Wir haben auch eine zweite Falzlinie integriert, die eine kombinierte 180-Grad-Falzung unterstützt, was die Bandbreite der Kartonstile erweitert, die eine einzelne Maschine verarbeiten kann, da einige Kartonkonstruktionen eine zusätzliche Falzung über die grundlegende Vier-Paneel-Sequenz hinaus erfordern. Wir konstruieren diesen Abschnitt so, dass er aus einem banalen, aber hartnäckigen Grund leicht zu demontieren ist: Falzkomponenten sammeln im Laufe der Zeit Klebstoffrückstände und Pappenstaub an, und ein Abschnitt, der leicht zu öffnen ist für Reinigung und Einstellung, bleibt über längere Zeit zwischen den Wartungsintervallen genau.
Vierkantung und Ausklopfen: Korrektur, was die Falzung allein nicht kann
Nach dem Falten durchlaufen Kartons auf unseren Maschinen eine Ausklopf- oder Vierkantungsstation, bevor sie weiter die Linie hinunterlaufen. Dieser Schritt existiert, weil das Falzen eines Kartons diesen nicht automatisch rechtwinklig hinterlässt – leichte Abweichungen in der Pappenspannung, der Klebstoffplatzierung oder der Zuführung können einen Karton mit Kanten hinterlassen, die nahezu ausgerichtet, aber nicht ganz gleichmäßig sind. Unkorrigiert wird diese kleine Fehlausrichtung sichtbar, sobald der Karton befüllt und gestapelt ist.
Das manuelle Vierkanten, das noch in älteren oder Linien mit geringerem Volumen verwendet wird, hängt davon ab, dass ein Bediener die Kartons physisch in die Ausrichtung klopft oder drückt, was von Natur aus langsam und inkonsistent ist und bei längeren Kartons, bei denen die Vorder- und Hinterkanten unabhängig voneinander abweichen können, merklich unzuverlässiger wird. Unsere Ausklopfstation verwendet unabhängig angetriebene Ober- und Unterplatten, um den Karton mechanisch und konsistent zu vierkanten, mit schnellen Umrüsteinstellungen für verschiedene Kartonlängen, automatischer Anpassung, während Kartons gestapelt werden, und einem Riemenspannungssystem, das die Vierkantungsbewegung gleichmäßig hält, anstatt dass sie nachlässt, wenn die Riemen während eines langen Produktionslaufs verschleißen.
Transport: Anpassung an Pappe, die nicht immer gleichmäßig ist
Unser Transportabschnitt befördert Kartons durch die verbleibenden Prozessstufen und adressiert ein Problem, das leicht übersehen wird: Die Dicke von Wellpappe ist nicht immer perfekt gleichmäßig, selbst innerhalb eines einzigen Produktionslaufs, aufgrund von Variationen im Rohliner und im Wellenmaterial. Ein Fördersystem, das um feste Druckeinstellungen herum aufgebaut ist, kann mit dieser Variabilität kämpfen – zu starkes Drücken auf dünnere Pappe riskiert, sie zu zerdrücken, während ein auf dünne Pappe kalibrierter Druck möglicherweise dickere Pappe nicht fest genug greift, um sie zuverlässig zu bewegen.
Wir verwenden einen motorgetriebenen Förderer mit manueller und automatischer Nachstellungsanpassung, gepaart mit einem zylinderbasierten Druckregulierungssystem, sodass der Transportdruck an die tatsächliche Kartonlänge und Pappendicke angepasst werden kann, die zu einem bestimmten Zeitpunkt durch die Maschine laufen, anstatt unabhängig davon, was auf der Linie ist, fest eingestellt zu bleiben. Dies ist besonders relevant für Kunden mit gemischten Auftragsbüchern, die innerhalb derselben Schicht zwischen leichteren Verpackungskartons und schwererer Pappe wechseln.
Spleißen: Wo die Präzision von Zweibogenkartons entschieden wird
Nicht jeder Karton wird aus einem einzigen Bogen geformt. Größere Kartons – Verpackungen für Haushaltsgeräte, Möbelverpackungen und schwere Versandkartons – überschreiten oft die maximale Bogengröße, die vorgelagerte Druck- oder Stanzanlagen produzieren können, was bedeutet, dass zwei Bögen zu einem Zuschnitt verbunden werden müssen, bevor mit dem Falten fortgefahren werden kann. Dies ist die Rolle unserer Spleißstation, und es ist die Stufe, in der die Gesamtprozesspräzision am direktesten getestet wird.
Manuelle oder halbautomatische Spleißmethoden neigen dazu, von Karton zu Karton inkonsistente Nahtfestigkeiten zu erzeugen, da die Ausrichtung stark von der Bedientechnik abhängt, die hunderte oder tausende Male pro Schicht wiederholt wird. Diese Inkonsistenz wird bei größeren Kartons zu einem strukturellen Problem, die eine zuverlässige Naht benötigen, um ihre Form nach dem Befüllen zu halten. Wir bauen unsere Spleißstation um eine unabhängige Servomotorpositionierung herum – typischerweise vier Einheiten, die zusammenarbeiten – um beide Bögen während des gesamten Verbindungsprozesses ausgerichtet zu halten, während eine elektrische Breiteneinstellung es ermöglicht, die Station für verschiedene Kartonabmessungen ohne manuelle Umrüstung neu zu konfigurieren. Eine Vakuumsaugregelung hält jeden Bogen während des Spleißens an Ort und Stelle, und wir bieten doppelseitigen Klebeauftrag als Option in dieser Stufe an, um die Memory-Falzung zu unterstützen, die in einigen Kartonkonstruktionen verwendet wird, bei denen die Naht ihre Form halten muss, noch bevor der Karton vollständig aufgerichtet ist.
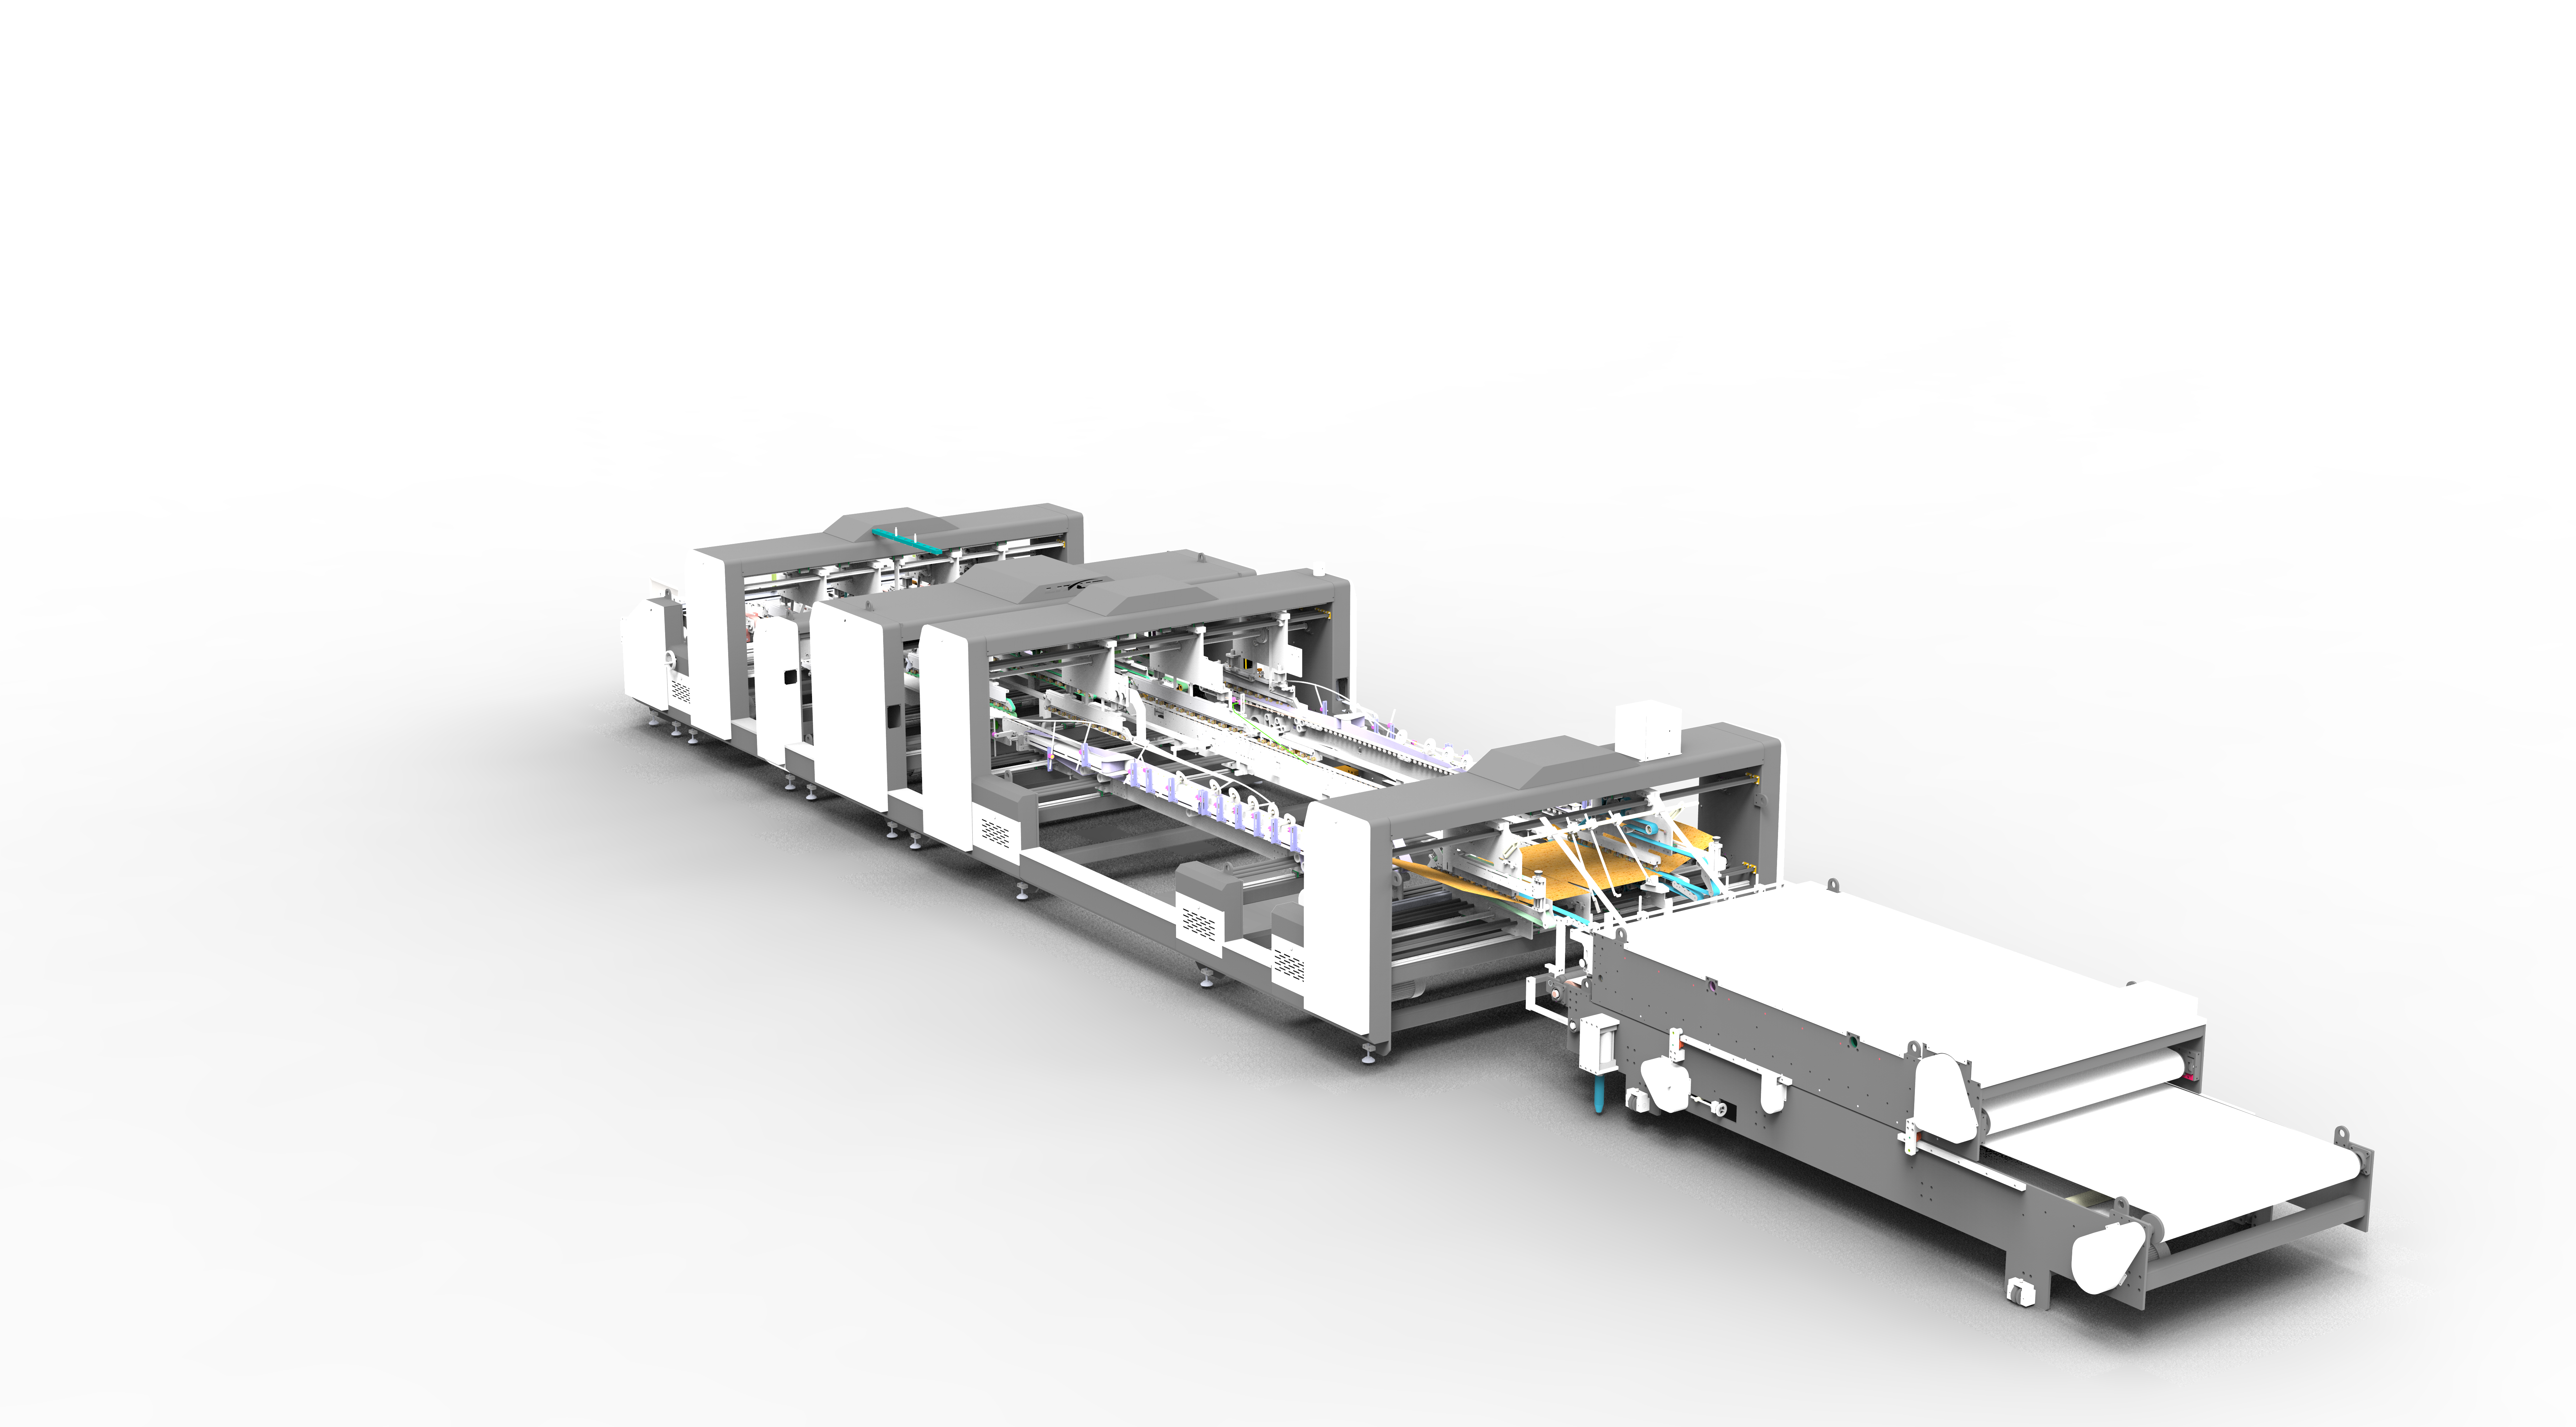
Warum wir die sechs Stufen als ein System entwickeln
Einzeln betrachtet löst jede dieser sechs Stationen ein spezifisches mechanisches Problem: Steuerung der Bogenbewegung, genaues Auftragen von Klebstoff, Falzen entlang der korrekten Linien, Vierkanten des Kartons, Beschädigungsfreier Transport und, wo nötig, Verbinden zweier Bögen zu einem. Aber wir haben festgestellt, dass die tatsächliche Endqualität eines Kartons davon bestimmt wird, wie gut diese Stationen zusammenarbeiten, nicht von der Einzelspezifikation einer Station.
Deshalb koordinieren wir Zuführung, Klebeauftrag, Falzung, Ausklopfen, Transport und Spleißen über eine gemeinsame Servo- und Steuerungsarchitektur, sodass Zeit- und Positionsdaten zwischen den Stufen ausgetauscht werden können, anstatt dass jede Station in ihrem eigenen festen Zyklus arbeitet. Diese Koordination ermöglicht es, dass ein Karton, der zu Beginn eines Zehntausendstück-Laufs produziert wird, die Abmessungen und Verbindungsfestigkeit eines Kartons aufweist, der gegen Ende des Laufs produziert wird.
Unsere Fertigungskapazität
Wir entwerfen, bauen und validieren jede dieser sechs Sektionen – Zuführung, Klebeauftrag, Falzung, Ausklopfen, Transport und Spleißen – als Teil einer verbundenen Produktionslinie, nicht als separate Komponenten, die nachträglich montiert werden. Unsere Produktion umfasst sowohl Einbogen-Faltklebemaschinen als auch Zweibogen-Spleißkonfigurationen, was es uns ermöglicht, direkt mit Wellpappenkartonherstellern zusammenzuarbeiten, um die spezifischen Pappensorten, Kartonstile und Ausstoßziele zu erreichen, die ihre Betriebe tatsächlich verfolgen.
Wenn Sie Ihren aktuellen Falz- und Klebeprozess überprüfen oder neue Ausrüstung für eine bevorstehende Produktionslinie evaluieren, steht unser Konstruktionsteam zur Verfügung, um zu besprechen, wie diese sechs Stufen um Ihre spezifischen Kartonanforderungen herum konfiguriert werden können.
 Produkte



