


Der Motorauswahl wird beim Vergleich von Faltschachtelklebemaschinen selten die Aufmerksamkeit geschenkt, die ihr gebührt, da Leistungsdaten und Preise einfacher nebeneinander gelegt werden können als die Antriebsarchitektur. Doch der Unterschied zwischen einem Servomotor und einem konventionellen Motoraufbau prägt etwas weitaus Grundlegenderes als die reine Leistung – er bestimmt, wie präzise jede Station der Maschine reagiert, wie gut sie sich an unterschiedliche Produktionsbedingungen anpasst und wie beständig sie über Jahre des Dauereinsatzes arbeitet.
Wo Konventionelle Motorantriebe An Ihre Grenzen Stoßen
Zwei Einschränkungen treten bei der Verwendung konventioneller Motoren für den Antrieb der Kernstationen einer Faltschachtelklebemaschine meist am deutlichsten zutage.
Die erste ist die Reaktionsverzögerung, insbesondere bei Maschinen, bei denen ein konventioneller Motor mehrere Stationen über Riemen, Getriebe oder andere mechanische Verbindungen antreibt. Anlaufen, Stoppen und Geschwindigkeitswechsel beinhalten stets eine Verzögerung, bevor die tatsächliche Motorleistung mit der befohlenen Einstellung Schritt hält. An Stationen wie dem Falten oder Klopfen – wo präzises Timing zwischen mechanischen Aktionen entscheidend ist – führt diese Verzögerung zu kleinen, aber realen Abweichungen. Viele traditionelle Maschinen kompensieren dies mit zusätzlichen mechanischen Endanschlägen oder manuellen Feineinstellungen, die die Leistung zwar in einen akzeptablen Bereich bringen können, dies jedoch tun, indem sie die Einschränkungen des Antriebssystems umgehen, anstatt sie an der Quelle zu beheben.
Die zweite Einschränkung ist ein engerer praktischer Drehzahlbereich. Konventionelle Motoren arbeiten typischerweise innerhalb eines ziemlich festen Bandes effizient, und eine Anpassung außerhalb dieses Bandes geht meist zu Lasten des Drehmoments oder der Stabilität. Wenn eine Anlage zwischen Papierdicken oder Kartonspezifikationen wechselt, bedeutet dieser begrenzte Einstellbereich, dass die Maschine nach dem Umrüsten oft wiederholte Probeläufe benötigt, bevor sie einen stabilen Betriebsrhythmus erreicht. Dies fügt jedem Umrüstvorgang Zeit und Materialabfall hinzu, anstatt eine schnelle, sichere Neukonfiguration zu ermöglichen.
Ein leiseres, aber anhaltendes Problem ist, dass konventionelle Motoren, die über längere Zeiträume außerhalb ihres optimalen Lastbereichs laufen, tendenziell einen schnelleren mechanischen Verschleiß aufweisen, da der Motor und die angeschlossenen Antriebskomponenten härter arbeiten müssen, um die erforderliche Leistung zu erbringen. Dies zeigt sich nicht sofort, summiert sich aber über die Lebensdauer der Anlage in Form einer verringerten Lebensdauer der Komponenten und häufigerer Wartung.
Was Sich Ändert, Wenn Servomotoren Die Kernstationen Antreiben
Servomotoren beheben diese beiden Einschränkungen auf grundlegend andere Weise, nicht indem sie Ungenauigkeiten im Nachhinein kompensieren, sondern indem sie die Genauigkeit des Antriebs selbst verbessern.
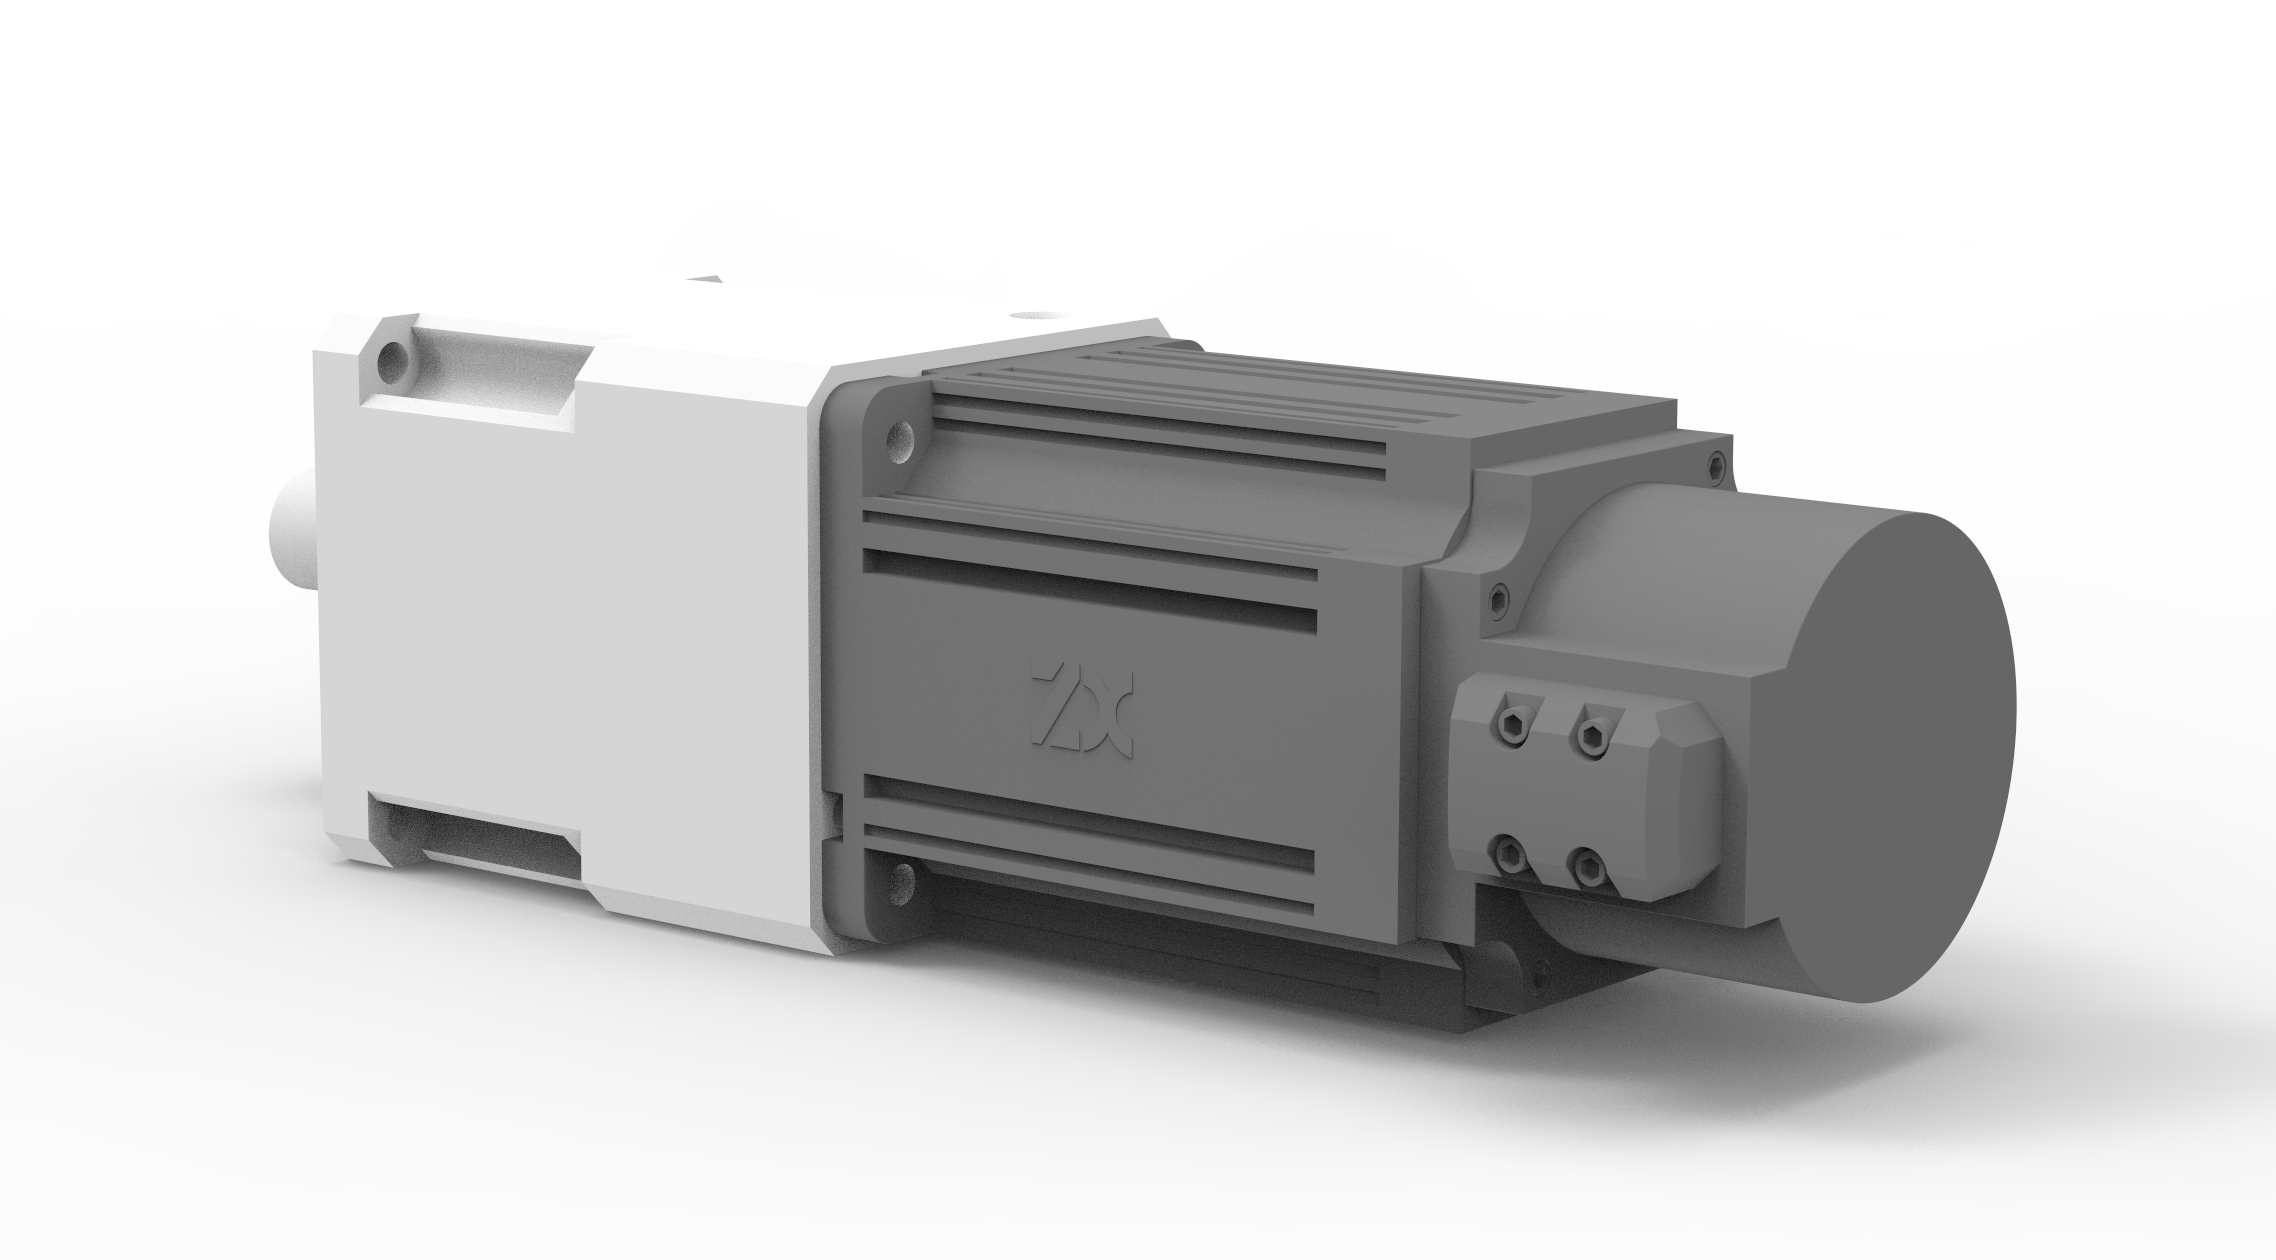
Bei unseren Maschinen werden Schlüsselstationen – einschließlich der Falteinheit und der Zuführeinheit – von unabhängigen Servomotoren angetrieben, anstatt von einem gemeinsamen konventionellen Motor, der über mechanische Verbindungen arbeitet. Diese Unabhängigkeit ermöglicht es jeder Station, ihre Bewegung, einschließlich mehrerer Faltlinien in Folge, mit einem Reaktionszeitpunkt abzuschließen, der mit dem tatsächlichen Befehl Schritt hält, anstatt hinterherzuhinken. Da der Servomotor jeder Station unabhängig arbeitet, ist die Präzision der Falt- oder Zuführhandlung in den Antrieb selbst integriert, wodurch die Notwendigkeit verringert wird, dass eine Maschine auf mechanische Endanschläge oder manuelle Anpassungen angewiesen ist, um während eines Produktionslaufs ein konstantes Timing zu halten.
Der zweite Bereich, in dem der Servoantrieb die Gleichung verändert, ist die stufenlose Geschwindigkeitsregelung. Anstatt auf eine Handvoll fester Geschwindigkeitseinstellungen beschränkt zu sein, sind Abschnitte wie die linken und rechten Wendepunkte in der Faltlinie mit einer stufenlosen, variablen Geschwindigkeitsregelung ausgestattet, wobei die Servomotor-Konfiguration dort verfügbar ist, wo eine feinere Anpassung am wichtigsten ist. In Kombination mit der unabhängigen Einstellmöglichkeit an Stationen wie der Klopf- und der Transporteinheit erhält die Maschine einen wesentlich breiteren effektiven Arbeitsbereich. In der Praxis bedeutet dies, dass die Maschine nach einem Wechsel auf eine andere Papierspezifikation oder Kartongröße direkter einen stabilen Laufrhythmus erreichen kann, ohne die wiederholten Trial-and-Error-Zyklen, die ein konventioneller Festdrehzahlantrieb typischerweise erfordert.
Diese servomotorgetriebenen Stationen arbeiten nicht isoliert – sie arbeiten in Koordination mit dem Frequenzumrichter und der SPS-Steuerung der Maschine, die helfen, das Timing über die Stationen hinweg zu synchronisieren, sodass die an jedem einzelnen Punkt im Prozess gewonnene Präzision erhalten bleibt, während die Bogen durch die gesamte Produktionssequenz laufen, anstatt bei der Übergabe zwischen den Stationen verloren zu gehen.
Warum Dieser Unterschied Wichtiger Ist, Als Das Datenblatt Vermuten Lässt
Nichts davon bedeutet, dass konventionelle Motoren für jede Anwendung ungeeignet sind oder dass der Servoantrieb jede Variationsquelle in einem Produktionslauf beseitigt – der Motortyp ist einer von mehreren Faktoren, die die Gesamtmaschinenleistung bestimmen, neben der Rahmensteifigkeit, der Steuerungsqualität und der ordnungsgemäßen Wartung. Was der Servoantrieb jedoch konsequent bietet, ist eine direktere Beziehung zwischen der befohlenen Bewegung und der tatsächlichen mechanischen Reaktion, die die Grundlage ist, auf der die Faltgenauigkeit, die Zuführsynchronisation und die Umrüstgeschwindigkeit aufbauen.
Diese Unterscheidung wird besonders relevant für Anlagen mit einem gemischten Produktmix, bei denen häufige Umrüstungen zwischen Kartongrößen und Papierspezifikationen eher Routine als Ausnahme sind. Ein Antriebssystem, das nach dem Umrüsten schnell einen stabilen Betrieb erreicht und während des normalen Laufs eine engere Timing-Präzision hält, hat eine sich verstärkende Wirkung über viele Produktionsläufe hinweg – selbst wenn der Unterschied bei einem einzelnen Lauf bescheiden erscheint, summiert sich die kumulative Reduzierung der Einrichtungszeit durch Trial-and-Error und des Ausschusses während des Umrüstens über Monate des Betriebs hinweg erheblich.
Für Anlagen, die Faltschachtelklebemaschinen evaluieren, ist dies der Grund, warum der Motortyp bei der Beschaffung mehr Aufmerksamkeit verdient, als ihm typischerweise zuteilwird. Zwei Maschinen mit ähnlichen Gesamtleistungsdaten können sich in der Praxis sehr unterschiedlich verhalten, wenn die eine auf einen konventionellen Motor angewiesen ist, der über mechanische Verbindungen arbeitet, und die andere einen unabhängigen Servoantrieb an den Stationen verwendet, wo Präzision am wichtigsten ist.
Unser Ansatz Für Das Antriebssystem-Design
Wir betrachten die Motorauswahl als eine der folgenreichsten technischen Entscheidungen an unseren Maschinen, nicht als eine Kostenposition, die es zu minimieren gilt. Unabhängige Servomotoren treiben unsere Falt- und Zuführeinheiten an, gerade weil dies die Punkte im Prozess sind, an denen die Timing-Präzision den direktesten Einfluss auf die Qualität des Endprodukts hat, und eine stufenlose, variable Geschwindigkeitsregelung ist in Schlüsselabschnitte wie die Wendepunkte der Faltlinie integriert, sodass ein Umrüsten nicht bedeutet, bei der Maschineneinstellung von Null anfangen zu müssen. Dies wird mit einer Delta-SPS und einem SINEE-Frequenzumrichter kombiniert, um die Koordination über jede servomotorgetriebene Station der Maschine hinweg straff zu halten.
Für Verpackungshersteller, die Faltschachtelklebemaschinen-Optionen vergleichen, empfehlen wir, über die Leistungszahlen auf einem Datenblatt hinauszublicken und konkret zu fragen, welche Stationen servomotorgetrieben sind und welche auf konventionelle, verbundene Antriebssysteme angewiesen sind – diese Unterscheidung erklärt in der Regel weit mehr über die tatsächliche Faltgenauigkeit und Umrüstgeschwindigkeit als die Gesamtleistung allein. Wir führen Sie gerne im Detail durch, wie unsere Antriebsarchitektur an jeder unserer Maschinen konfiguriert ist und wie sie auf Ihren spezifischen Kartonbereich und Ihr Produktionsvolumen zutrifft. Wenden Sie sich an unser Team, und wir helfen Ihnen zu evaluieren, wie das richtige Antriebssystem für die Arbeit, die Ihre Linie leisten muss, tatsächlich aussieht.
 Produkte



