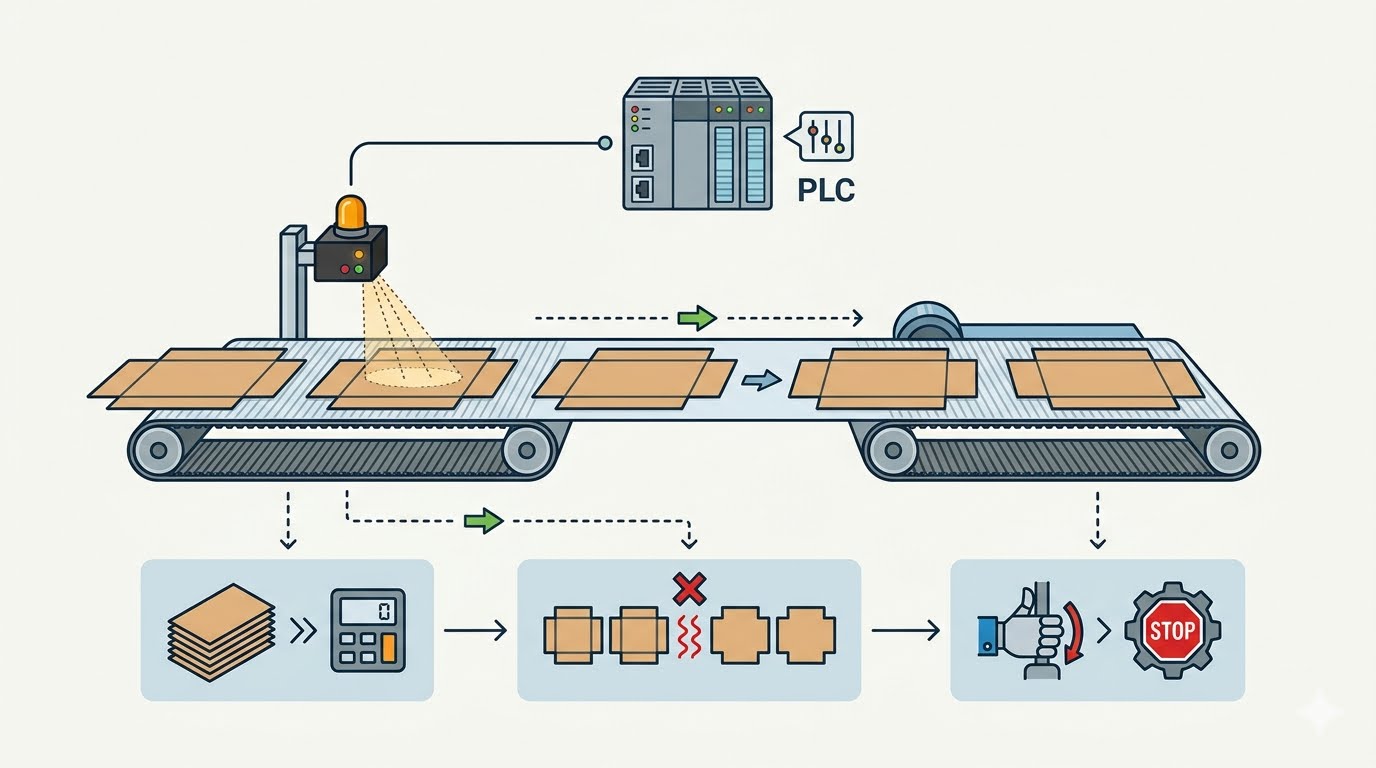
Manuelles Falten und Kleben von Kartons erfordert, dass Beschäftigte Rohlinge handhaben, Klebstoff auftragen, Falzplatten ausrichten und fertige Schachteln stapeln. Mit steigenden Produktionsvolumina können diese Tätigkeiten einen erheblichen Anteil der Arbeitszeit pro Schicht in Anspruch nehmen. Eine einteilige Faltschachtelklebemaschinenlinie integriert mehrere Formieroperationen in einen abgestimmten Prozess und verändert damit die personelle Zuordnung entlang der Fertigungslinie. Die konkrete Personalwirkung hängt von den Kartonspezifikationen, den Ausgabeanforderungen sowie dem Automatisierungsgrad des bestehenden Workflows ab.
Die Arbeitsplätze hinter einer manuellen Falz-und-Klebelinie
Eine manuelle Linie beruht auf einer Kette handwerklicher Einzeltätigkeiten. Ein Beschäftigter trägt Klebstoff auf die Lasche auf, ein anderer faltet die Platten entlang der Falzkanten, und ein dritter presst die Verbindung, damit die Klebung gleichmäßig aushärtet. Um diese Formieraufgaben herum befinden sich unterstützende Funktionen: Jemand richtet die Rohlinge aus und führt sie zu, jemand inspiziert die Kartons und sortiert fehlerhafte Exemplare für Nacharbeit aus, jemand zählt die fertigen Schachteln, jemand stapelt sie zu Bündeln, und jemand transportiert die Bündel zum Verpackungsbereich.
Jeder dieser Arbeitsplätze erfordert Koordinationsaufwand. Das Team muss mit einem gemeinsamen Tempo arbeiten, denn eine langsame Klebestation lässt die Faltstation untätig stehen, und eine überlastete Stapelstation führt zu Staus in der gesamten Linie. Geschicklichkeit und Ausdauer variieren von Person zu Person, sodass sich der Arbeitstakt im Laufe des Tages verschiebt; ein Ausfall an einer Station stört daher die gesamte Ablaufkette. Die Ausgabe steigt zudem durch Personalaufstockung statt durch Prozessoptimierung – das bedeutet: Ein Anstieg der Auftragslage zieht einen proportionalen Anstieg des Planungsaufwands, der Aufsicht und des Schulungsaufwands nach sich. Die Tätigkeit selbst ist repetitiv, und Ermüdungserscheinungen zeigen sich gegen Ende langer Schichten in unregelmäßigen Klebstofflinien und Ungenauigkeiten beim Falzen.
Arbeit, die zur Maschine wandert – und Arbeit, die bei den Menschen bleibt
Eine einteilige Faltschachtelklebemaschinenlinie führt die Formiersequenz kontinuierlich aus. Ein automatisches Band-Saugsystem führt die Rohlinge einzeln zu, Klebstoff wird appliziert, die Platten werden gefaltet, eine automatische Kalibrierung richtet die Schachtel aus, und die Verbindung wird gepresst. Zählen und Stapeln erfolgen am Ausgangsende; eine optionale Schachtelumdrehfunktion sowie eine Verpackungsanordnung können die Linie bis hin zur Bündelung erweitern.
Daher sind vor allem die direkten Formierarbeitsplätze betroffen – also Kleben, Falten und Pressen sowie das manuelle Zählen und Stapeln. Ihre Arbeitslast sinkt deutlich, da die Maschine dieselben Bewegungen ohne eine Person an jeder Station ausführt. Auch Nacharbeit und Sortierung nehmen ab, weil die Schachteln die Linie mit konsistenterem Falz und präziserer Klebstoffapplikation verlassen – obwohl punktuelle Stichprobenkontrollen weiterhin notwendig bleiben. Das Be- und Entladen verschwindet nicht, verändert aber seinen Charakter: Operatoren laden die Rohlinge in Chargen und entnehmen gezählte Stapel, statt Schachteln einzeln zu handhaben.
Mehrere Funktionen bleiben erhalten: Jemand muss die Maschine bedienen und überwachen, bei Wechsel der Kartongröße justieren, routinemäßige Reinigung und Pflege durchführen sowie Stichproben gemäß Auftragsspezifikation prüfen. Wie viele Personen eine konkrete Linie benötigt, hängt vom Produktionsvolumen, vom Kartontyp, von der Schichtorganisation sowie davon ab, ob die Optionen für Umdrehung und Verpackung installiert sind – wir nennen daher keine feste Personenzahl. Der praktische Effekt ist eine Verschiebung der Tätigkeitsart: weg von wiederholten Handgriffen hin zu Überwachung und Kontrolle.
Personalplanung für Schuh-, saisonale Geschenk- und Haustierproduktkartons
Schuh- und Taschenkartons zeigen die deutlichste Veränderung. Diese Schachteln folgen meist Standardformen und werden in großen Mengen bestellt, sodass manuelle Formier- und Stapelpositionen den größten Personalanteil beanspruchen. Bei kontinuierlicher maschineller Formierung kann das Werk sein Personal auf das Be- und Entladen sowie die Inspektion konzentrieren; das Personal-Muster wird dadurch von Schicht zu Schicht leichter planbar.
Saisonale Geschenk- und Festtagsartikel erzeugen ein anderes Personalprofil. Bestellungen für solche Kartons häufen sich in kurzen Spitzen an, und manuelle Betriebe reagieren auf eine Spitze üblicherweise durch temporäre Mitarbeiteraufstockung – die jedoch Zeit benötigen, um ein stabiles Arbeitstempo zu erreichen. Eine Maschinenlinie entkoppelt Kapazität und Personalstärke stärker voneinander, da die Ausgabe vom Betriebszustand der Maschine abhängt und nicht davon, wie viele Hände in der jeweiligen Woche verfügbar sind. Damit wird die Spitzenplanung vorhersehbarer – allerdings sollte das Werk auch für die intensivsten Wochen das Personal für Be- und Entladen gezielt vorsehen.
Haustierzubehör und Spielzeug erfordern zahlreiche Kartongrößen in kleinen und mittleren Chargen. Die breite Tragfähigkeit unseres Maschinenboards ermöglicht es, mehr dieser Spezifikationen auf einer einzigen Linie zu verarbeiten, was die Anzahl separater manueller Stationen sowie den Umfang extern verlagerten Aufwands begrenzt. Manuelles Kleben behält hier ebenfalls eine Rolle: Sehr kleine Chargen oder ungewöhnliche Kartonformen lassen sich nach wie vor besser von Hand verarbeiten, und viele Betriebe unterhalten daher einen kleinen manuellen Bereich exakt für solche Sonderaufgaben.
Eine stabilere Besetzung rund um unsere Maschine aufbauen
Unsere Maschine ist so konstruiert, dass sich das Personal um einen stetigen Rhythmus organisieren lässt. Kontinuierliches Zuführen, Falten, Kalibrieren und Verbinden bietet Schuh- und Taschenherstellern einen regelmäßigen Takt, wodurch es einfacher wird, dieselbe kleine Gruppe Schicht für Schicht an die Linie zu assignen und Pausen sowie Übergaben produktionsneutral zu planen.
Am Ausgangsende vereinfachen ordentlich gezählte Stapel die Übergabe an Bündelung oder Verpackung; die optionale Umdreh- und Verpackungsanordnung lässt sich zudem an die werkseigene Layoutstruktur anpassen. Während saisonaler Spitzen reduziert dies das manuelle Zählen und Transportieren, das andernfalls zusätzliches temporäres Personal binden würde. Ein stabiler Maschinenlauf unterstützt dasselbe Ziel aus einer anderen Richtung: Häufige Stillstände zerstören Schichtpläne und führen zu Wartezeiten für die Operatoren. Wir konzipieren und fertigen unsere Maschinen für einen störungsfreien Dauerbetrieb, und unser After-Sales-Team begleitet die Kunden während der gesamten Service-Lebensdauer – sodass Operatoren und Aufsichtskräfte bei Fragen immer einen klaren Ansprechpartner haben.
Das Personal optimal an Ihre tatsächlich betriebene Faltschachtelklebemaschinenlinie anpassen
Eine fundierte Personalplanung beginnt mit dem Auftragsbuch. Kartontypen, Chargengrößen, saisonale Spitzen, verfügbare Schichten sowie die nachgeschaltete Ausrüstung nach der Klebestation bestimmen, wie viele Personen eine Linie benötigt und welche Tätigkeiten sie ausführen sollen. Ein starrer, positionsgenaues Ersetzen einzelner Arbeitsplätze beschreibt das Ergebnis selten korrekt. Ein sinnvollerer Zielwert ist es vielmehr, Personal von wiederholten manuellen Formierarbeiten hin zu Be- und Entladen, Überwachung und Qualitätskontrollen zu verschieben.
Wir fertigen einteilige Faltschachtelklebemaschinen für Kartonhersteller unter Berücksichtigung genau dieser Planungsphilosophie. Falls Sie eine Maschinenlinie mit Ihrer aktuellen manuellen Anlage vergleichen möchten, senden Sie uns bitte Ihre Kartontypen, Boardgrößen, erwarteten Volumina sowie Ihre aktuelle Personalstruktur – unser Team prüft diese gemeinsam mit Ihnen und diskutiert eine Konfiguration, die optimal zu Ihrer werkseigenen Personalbesetzung passt.
 Anwendungsszenarien