


Eine Linie läuft bei einem Langsamtest oft sauber, beginnt aber sofort mit dem Auswerfen von falsch ausgerichteten Kartons, sobald sie auf normale Produktionsgeschwindigkeit hochgefahren wird. Die übliche Reaktion ist, die Geschwindigkeit zu drosseln und dies als eine Einschränkung der Maschine zu betrachten. In den meisten Fällen liegt die eigentliche Ursache jedoch nicht darin, dass die Wellpappenkarton-Faltschachtelklebemaschine keine höhere Geschwindigkeit bewältigen kann – sondern darin, dass ein kleiner Nachlauffehler im Förderbandbereich, der bei niedriger Geschwindigkeit kaum eine Rolle spielte, sichtbar wird, sobald die Geschwindigkeit ausreicht, um ihn zu verstärken.
Warum die Fehlausrichtung bei Geschwindigkeitserhöhung auftritt
Förderbänder laufen selten perfekt zentriert an, und eine geringe Abweichung ist selbst bei einer gut gewarteten Linie normal. Bei niedriger Geschwindigkeit hat diese Abweichung Zeit, sich selbst zu korrigieren, oder sie akkumuliert einfach nicht schnell genug, um relevant zu sein. Sobald die Geschwindigkeit steigt, potenziert sich derselbe kleine Fehler über ein kürzeres Zeitfenster, und ein Karton, der bei reduzierter Geschwindigkeit geradeaus gelaufen wäre, beginnt, vor Erreichen der nächsten Station zu einer Kante hin zu driften. Dies ist ein allgemein gut dokumentiertes Muster in Fördersystemen: Kleine Ausrichtungsfehler, die bei niedriger Geschwindigkeit harmlos sind, werden über Distanz und Geschwindigkeit hinweg verstärkt, insbesondere auf längeren Förderstrecken. Der Förderbandbereich einer Faltschachtelklebemaschine ist genau ein solches System, weshalb Fehlausrichtungen so oft erst auftreten, wenn eine Linie auf ihre vorgesehene Betriebsgeschwindigkeit gebracht wird, und nicht während eines langsamen Testlaufs.
Ein zweiter Faktor ist die Art und Weise, wie der Druck über das Band ausgeübt wird. Viele Förderbandbereiche verlassen sich auf eine einzige, undifferenzierte Druckeinstellung über die gesamte Bandbreite, unabhängig von Kartonlänge oder -art. Dies funktioniert einigermaßen gut für Kartons, die kurz und steif genug sind, um von selbst stabil zu bleiben, aber längere oder dünnere Kartons können in der Mitte des Bandlaufs an Halt verlieren, selbst wenn die Vorder- und Hinterkanten ordnungsgemäß gehalten werden. Bei niedriger Geschwindigkeit ist diese Instabilität in der Mitte gering. Bei hoher Geschwindigkeit reicht sie oft aus, um den Karton aus seiner Position driften zu lassen, bevor er das Förderband verlässt.
Es hilft, die frühen Anzeichen zu erkennen, bevor die Fehlausrichtung zu einer Charge Ausschuss führt. Ein Band, das ungleichmäßigen Verschleiß entlang einer Kante aufweist, Kartons, die konsequent zur gleichen Seite driften (anstatt zufällig in beide Richtungen), oder eine leichte Vibrations- oder Geräuschänderung bei steigender Geschwindigkeit sind alles Indikatoren dafür, dass der Nachlauf zu wandern beginnt, anstatt stabil zu bleiben. Diese Anzeichen treten tendenziell allmählich und nicht auf einmal auf, weshalb sie oft erst bemerkt werden, nachdem bereits mehrere Chargen betroffen sind.
Ein dritter Faktor zeigt sich speziell nach einem Umrüstvorgang. Wenn Förderbanddruck und -positionierung für jedes neue Kartonformat manuell zurückgesetzt werden müssen, besteht Raum für kleine Ungenauigkeiten, die in den nächsten Lauf übergehen, insbesondere wenn die vorherigen Einstellungen nicht vollständig gelöscht wurden. Fehlausrichtungsprobleme häufen sich häufig in den ersten mehreren hundert Stücken nach einem Umrüstvorgang, was weniger auf einen mechanischen Fehler hindeutet als vielmehr auf eine verbleibende Rüstvarianz, die noch nicht korrigiert wurde.
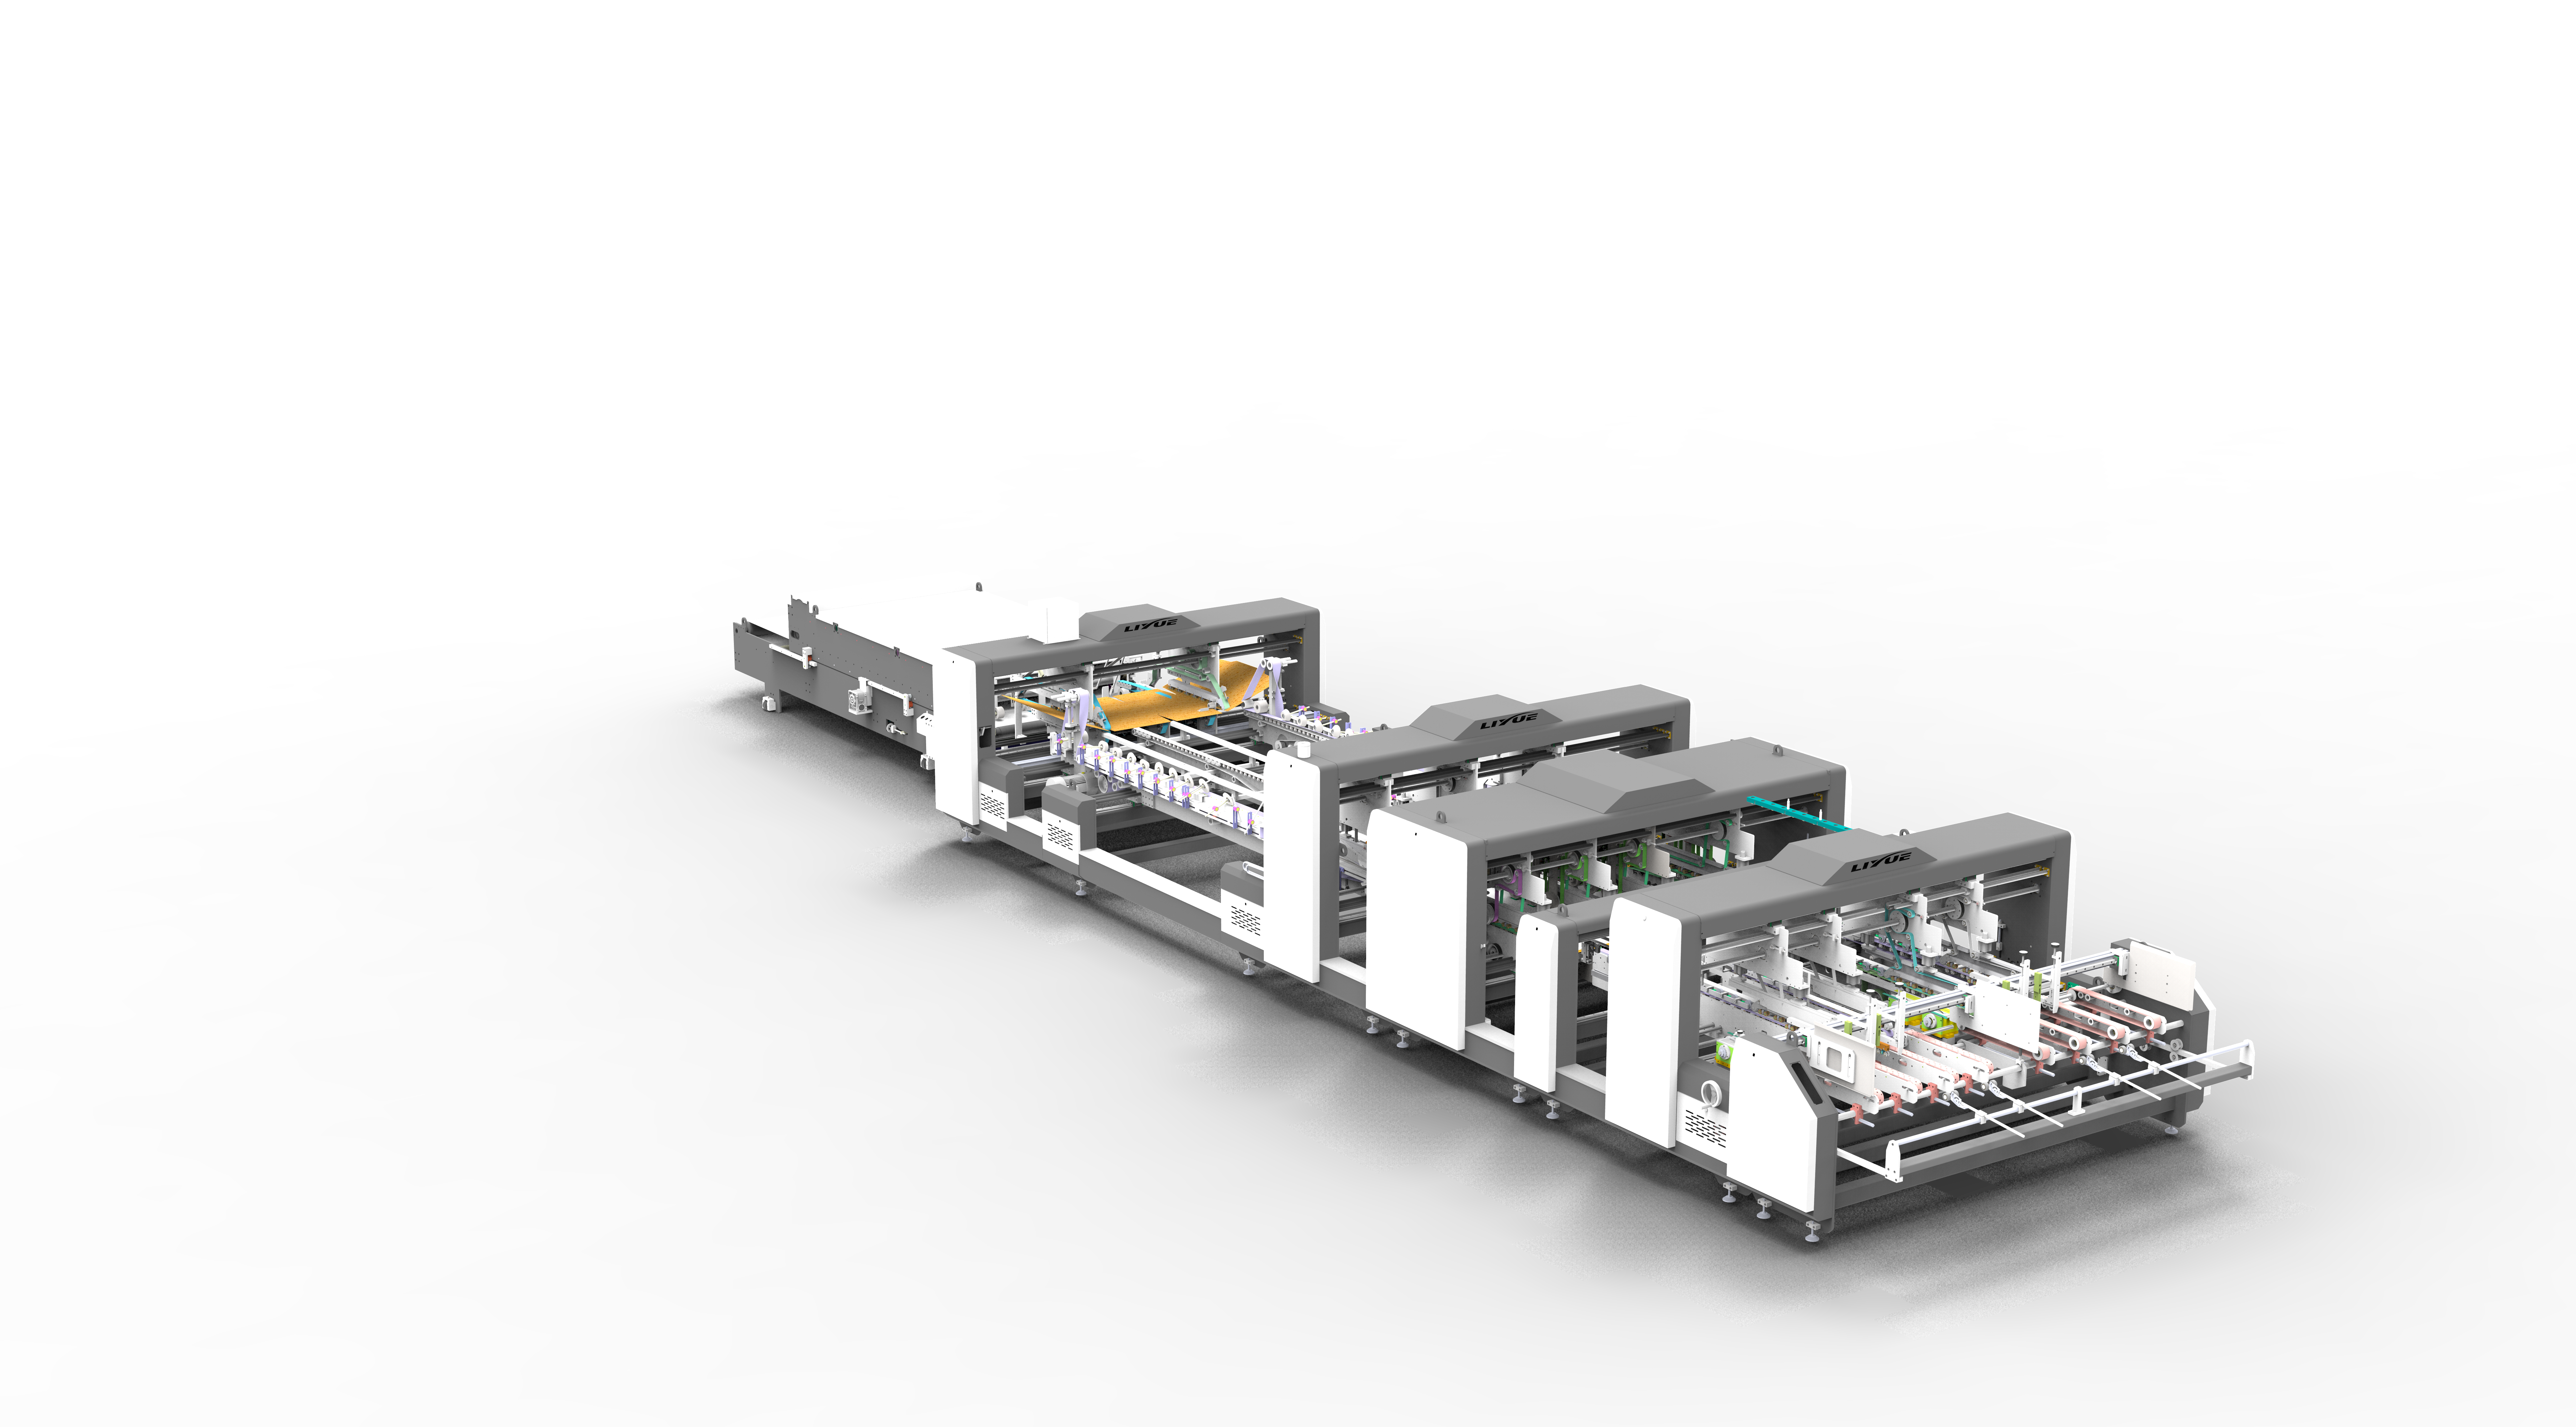
Wie unser Förderbandbereich konstruiert ist, um dies zu handhaben
Wir haben den Förderbandbereich unserer Wellpappenkarton-Faltschachtelklebemaschinen um diese spezifischen Fehlerpunkte herum konstruiert, anstatt die Hochgeschwindigkeitsstabilität als Nebenprodukt eines schnelleren Motors zu betrachten.
Das Förderband läuft auf einem motorgetriebenen System, das sowohl manuelle als auch automatische Nachlaufmodi unterstützt. Im Nachlaufmodus reagiert das Förderband darauf, wie sich die Kartons tatsächlich durch den Bereich bewegen, anstatt mit einer festen Geschwindigkeit unabhängig von den Bedingungen zu laufen, was die Art von geschwindigkeitsunabhängigem Drift reduziert, die auftritt, sobald eine Linie in Richtung ihrer Nennleistung gedrückt wird.
Um die Instabilität in der Mitte des Bandes zu beheben, die von einer einzigen, undifferenzierten Druckeinstellung herrührt, verwendet der Förderbandbereich vier unabhängig gesteuerte Druckzonen anstelle einer einzigen pauschalen Einstellung über das Band. Dies ermöglicht es, den Druck je nach Kartonlänge und -art anzupassen, sodass ein längerer oder dünnerer Karton die Unterstützung erhält, die er tatsächlich benötigt, anstatt sich nur auf den Kantendruck zu verlassen, um ihn gerade zu halten. Diese zonengesteuerte Regelung ist der Hauptgrund für den Unterschied zwischen stabilem Hochgeschwindigkeitslauf und allmählichem Drift, da sie direkt den Punkt adressiert, an dem Kartons die Stabilität verlieren, anstatt dies weiter unten in der Linie zu kompensieren.
Das dritte Problem, die verbleibende Rüstvarianz nach einem Umrüstvorgang, wird durch eine in das Drucksteuerungssystem integrierte Speicherabruffunktion gelöst. Anstatt Druck und Positionierung für jedes neue Kartonformat von Hand zurückzusetzen, kann ein Bediener gespeicherte Einstellungen für ein bestimmtes Format abrufen, was das manuelle Rätselraten eliminiert, das tendenziell die kleinen Ungenauigkeiten einführt, um die sich Fehlausrichtungsprobleme in den ersten Stücken nach einem Umrüstvorgang häufen. Für Betriebe, die Pappentypen mit unterschiedlicher Dicke oder Steifigkeit verarbeiten, ist optional ein Zylinderdruck-Einstellsystem erhältlich, um den Förderbanddruck über das hinaus feinabzustimmen, was mit festen Zoneneinstellungen allein erreicht werden kann.
Stabilität über die gesamte Linie, nicht nur am Förderband
Die Nachlaufgenauigkeit des Förderbands hält sich am besten, wenn die Stationen, die es beschicken, bereits einen gut ausgerichteten Karton liefern. Eine Quadratestation mit unabhängig angetriebenen Ober- und Unterpaletten hält die Kartonpositionierung konsistent, bevor er das Förderband erreicht, und eine Splice-Station, die um motorverstellte Führungsbänder herum aufgebaut ist, hilft sicherzustellen, dass der in das Förderband eintretende Karton bereits rechtwinklig ist, anstatt eine Fehlausrichtung zu kompensieren, die früher in der Linie eingeführt wurde. Keine dieser Stationen ersetzt, was der Förderbandbereich tut, aber ein Förderband, das mit gut ausgerichtetem Eingang arbeitet, behält seinen Nachlauf bei Geschwindigkeit weitaus zuverlässiger bei als eines, das versucht, Probleme zu korrigieren, die es nicht verursacht hat.
Die Antriebskomponenten hinter diesem System sind hier ebenso wichtig wie das mechanische Layout. Motorgetriebene Druckzonen, gepaart mit programmierbaren Speichereinstellungen, geben den Bedienern eine wiederholbare Einrichtung anstelle einer manuellen Justierung, die jedes Mal, wenn sich das Kartonformat ändert, nach Gefühl neu eingestellt werden muss. Diese Wiederholbarkeit ist es, die eine Linie stabil hält, wenn sie in Richtung höherer Leistung gedrückt wird, anstatt zu verlangen, dass die Geschwindigkeit geopfert wird, um die Nachlaufgenauigkeit zu erhalten.
Volle Geschwindigkeit ohne Rätselraten erreichen
Eine Kartonfehlausrichtung bei hoher Geschwindigkeit ist selten ein Zeichen dafür, dass eine Wellpappenkarton-Faltschachtelklebemaschine ihr Limit erreicht hat. Sie ist in der Regel das Ergebnis eines Nachlauffehler, den die Geschwindigkeit sichtbar gemacht hat, einer Druckregelung, die nicht an die Kartonlänge angepasst ist, oder einer Rüstvarianz, die vom letzten Umrüstvorgang übrig geblieben ist. Die direkte Adressierung dieser Punkte – durch Nachlauf-Förderbandregelung, zonengestützte Druckanpassung und abrufbare Einstellungen – ermöglicht es einer Linie im Allgemeinen, ihre vorgesehene Ausgangsgeschwindigkeit zu erreichen, ohne den Drift, der Bediener dazu zwingt, langsamer zu fahren, als die Maschine tatsächlich fähig ist.
Als Hersteller von Wellpappenkarton-Faltschachtelklebemaschinen bauen wir den Förderbandbereich genau um diese Ursachen herum, basierend auf Rückmeldungen von Produktionslinien, die eine Reihe von Kartonlängen und -geschwindigkeiten verarbeiten. Wenn Ihre Linie eine Fehlausrichtung zeigt, sobald Sie auf eine höhere Leistung gehen, kann unser technisches Team Ihr Kartonsortiment und Ihre aktuelle Einrichtung überprüfen und helfen zu identifizieren, wo das Nachlaufproblem tatsächlich herkommt.
 Produkte



