Bei der manuellen Kartonverklebung müssen Bediener Klebstoff auftragen, Kartonrohlinge falten und die verklebten Fugen unter Druck zusammenführen. Eine Einteilige Faltschachtelklebemaschine integriert diese Schritte in einen kontinuierlicheren Prozess und verändert damit, wie Kartonwerke Produktionsvolumen, Personalbedarf und Konsistenz der fertigen Kartons steuern. Der Unterschied wird deutlicher, sobald Auftragsmengen steigen und Liefertermine enger werden. Ein Vergleich beider Methoden anhand dieser Faktoren hilft Herstellern zu bewerten, welcher Ansatz zu ihren Kartongrößen, Auftragsvolumina und Produktionsanforderungen passt.
Manuelle Kartonverklebung und die Grenzen der Handfertigung
Die manuelle Kartonverklebung umfasst mehrere Arbeitsschritte: das Auftragen von Klebstoff auf die Lasche, das Falten der Kartonpaneele, das Andrücken der Fuge sowie das Sortieren der fertigen Kartons. Jeder Karton erfordert direktes Eingreifen des Bedieners – die Produktionsgeschwindigkeit hängt daher vom individuellen Arbeitstempo und der verfügbaren Personenzahl ab. Mit steigenden Auftragsvolumina wird es zunehmend schwieriger, die geforderte Ausbringung zu halten, insbesondere wenn Lieferfristen kaum Spielraum für Verzögerungen lassen.
Der erforderliche Personalaufwand beeinflusst zudem die tägliche Produktion. Die Mitarbeiter müssen Kleben, Falten, Andrücken, Zählen und Stapeln durchführen, während Vorgesetzte die fertigen Kartons auf Fehler überwachen. Wiederholende Tätigkeiten können im Laufe einer langen Schicht zu erhöhter Ermüdung führen, und Personalengpässe mindern die Ausbringung. Zusätzliche Zeit ist ferner erforderlich, um Kartons mit unzureichender Verklebung oder ungenauen Falten zu identifizieren und von akzeptablen Produkten zu separieren.
Die Aufrechterhaltung einer konsistenten Kartonqualität stellt eine weitere Herausforderung dar. Unterschiede beim Klebstoffauftrag können dazu führen, dass einige Laschen überschüssigen Klebstoff aufweisen, während andere unzureichend bedeckt sind. Ungleichmäßiges Falten oder falsche Laschenpositionierung können zu schief wirkenden Kartons führen oder verhindern, dass die verklebten Fugen sicher halten. Diese Fehler treten verstärkt beim Stapeln, Transport oder nachfolgenden Verpackungsprozessen zutage. Für Kartonwerke, die automatische Abfüll- und Versiegelungslinien beliefern, können Abweichungen bei Kartonmaßen und -formen zudem einen reibungslosen Materialfluss stören.
Automatisierung der Sequenz mittels einer Einteiligen Faltschachtelklebemaschine
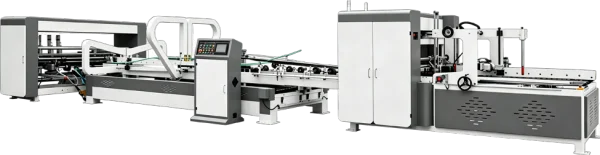
Eine Einteilige Faltschachtelklebemaschine ersetzt diese Kette manueller Tätigkeiten durch eine einzige kontinuierliche Linie. Rohlinge werden mittels eines automatischen Band-Saugzuführers aus dem Stapel gehoben und einzeln weitergeleitet. Die Maschine trägt dann Klebstoff auf, faltet die Paneele, korrigiert die Kartonposition und verklebt die Lasche, bevor sie die fertigen Kartons zählt und in Reihenfolge ausgibt. Je nach organisatorischem Aufbau des Werks kann optional eine Karton-Umdrehfunktion sowie eine Packanordnung ergänzt werden.
Was sich ändert, ist der Ort der Kontrolle: Klebstoffposition, Falzbewegung und Kartonausrichtung werden nicht mehr durch individuelle Technik, sondern durch die mechanische Konstruktion und die Einstellungen der Maschine bestimmt. Das Zählen und Stapeln erfolgt am Ausgangsende – manuelles Zählen und Tragen entfällt damit vollständig. Bediener bleiben zwar weiterhin unverzichtbar, doch verschiebt sich ihre Tätigkeit hin zum Beschicken mit Rohlingen, der Überwachung der Linie und dem Sammeln der Stapel – Aufgaben, die auf Aufsicht beruhen, nicht auf wiederholter manueller Handhabung jedes einzelnen Kartons.
Leistung, Arbeitsaufwand und Konsistenz im direkten Vergleich
Hinsichtlich der Leistung liegt der entscheidende Unterschied weniger in einer einzelnen Kennzahl als vielmehr in der Vorhersagbarkeit. Die manuelle Produktion verlangsamt oder beschleunigt sich je nach Ermüdung, Pausen und Personalauslastung, während eine Maschine unter konstanten Betriebsbedingungen einen gleichmäßigeren Kartonstrom liefert. Diese Stetigkeit erleichtert Planern die Einschätzung der benötigten Auftragsdurchlaufzeit und stützt Verpflichtungen gegenüber Kunden, die termingerechte Lieferungen erwarten. Die tatsächliche Durchsatzleistung hängt weiterhin von Kartonart, Wellpappenqualität und Klebstofftyp ab – jedes Werk sollte sie daher anhand seiner eigenen Produkte bewerten.
Auch beim Personalaufwand und bei der Konsistenz folgt das Muster dem gleichen Prinzip. Eine manuelle Linie benötigt mehrere koordiniert arbeitende Personen, während eine Einteilige Faltschachtelklebemaschine typischerweise von einem kleinen Team überwacht wird, das für das Beschicken, die Prozessüberwachung und das Sammeln der Stapel zuständig ist. Die eingesparte Kapazität kann stattdessen für Inspektion, Vorbereitung und Bearbeitung anderer Aufträge genutzt werden. Da die Maschine eine genau definierte Sequenz wiederholt, weisen die Kartons tendenziell engere Toleranzen bei Maßen, Klebstofflinienpositionierung und Fugenaussehen auf. Diese Regelmäßigkeit reduziert Nacharbeit, unterstützt einen reibungsloseren Durchlauf durch automatische Verpackungsanlagen und minimiert Überraschungen für Endkunden an deren eigenen Abfüllstationen.
Karton-Aufträge, bei denen der Unterschied besonders deutlich wird
E-Commerce- und Expressverpackungen zeigen den Unterschied am deutlichsten: Die Aufträge sind groß, die Kartonarten relativ einheitlich und die Lieferfenster eng. Unsere Maschine ist für dieses Profil prädestiniert, denn kontinuierliches Zuführen, Falten und Verkleben ermöglicht den gleichmäßigen Durchlauf langer Chargen, und die gezählten, gestapelten Kartons gelangen direkt in die Bündelung oder Verpackung. Dieselbe Stetigkeit kommt auch Werken zugute, die Paketdienstleister beliefern – verspätete Kartons könnten sonst den eigenen Versand des Kunden stören.
Lebensmittel-, Getränke- und Haushaltswaren-Kartons werfen eine andere Frage auf: Außenkartons werden in Lagerhallen hoch gestapelt und durch lange Distributionsketten transportiert; die Festigkeit und Sauberkeit jeder verklebten Fuge beeinflusst daher sowohl Transportverluste als auch den Markenauftritt beim Eintreffen. Der Kalibrierungsschritt unserer Maschine korrigiert die Kartonposition vor der Verklebung – dies gewährleistet quadratische Kartons und feste Nähte in diesen Branchen. Bei Verpackungen für Haushaltsgeräte, Elektronik und Industrieprodukte variiert die Kartongröße stark innerhalb vieler Spezifikationen; dank des breiten Wellpappen-Breitenbereichs unserer Maschine kann eine einzige Linie einen größeren Teil dieser Aufträge abdecken und reduziert so die Notwendigkeit, kleinere oder seltene Kartontypen extern verarbeiten zu lassen.
Die manuelle Verklebung behält in einigen Situationen weiterhin ihre Berechtigung: Sehr kleine Losgrößen, Prototyp-Kartons oder ungewöhnliche Formen lassen sich flexibler per Hand bearbeiten, und manche Werke unterhalten dafür eigens eine manuelle Station. Die praktische Entscheidung ist daher weniger eine Frage des Ersatzes einer Methode durch die andere, sondern vielmehr die gezielte Zuweisung jedes Auftragstyps zum jeweils passenden Prozess.
Die richtige Wahl für Ihre Kartonproduktion
Die geeignete Produktionsmethode hängt von Ihrem typischen Auftragsvolumen, Ihren Kartonspezifikationen, Ihrer Personalressource und Ihrer geforderten Ausbringung ab. Die manuelle Verklebung eignet sich möglicherweise für gelegentliche Aufträge und kleine Losgrößen, während eine Einteilige Faltschachtelklebemaschine einen strukturierteren Prozess für regelmäßige Serienfertigung bietet. Der Vergleich dieser Faktoren unterstützt Kartonhersteller dabei, eine Maschine auszuwählen, die ihrem tatsächlichen Arbeitsaufkommen und ihrem Budget entspricht.
Wir fertigen Einteilige Faltschachtelklebemaschinen mit integrierter Zuführung, Verklebung, Falzung und Ausgabe für die Wellpappkartonproduktion. Teilen Sie unserem Team Ihre Kartonmaße, Wellpappenspezifikationen und Ihr erwartetes Produktionsvolumen mit. Wir analysieren Ihre Anforderungen und empfehlen Ihnen eine geeignete Maschinenausführung für Ihr Werk.
 Anwendungsszenarien