Eine automatische Mehrkopf-Doppelseitiges-Klebeband-Auftragsmaschine benötigt eine geeignete Stromversorgung, um ordnungsgemäß zu laufen. Vor der Installation lohnt es sich, zu prüfen, ob das elektrische System der Werkstatt den Anforderungen der Maschine entspricht – insbesondere hinsichtlich der Phasenzahl, der Spannung, der Frequenz und des gesamten Leistungsverbrauchs. Die rechtzeitige Klärung dieser Parameter vermeidet Installationsverzögerungen und unvorhergesehene Elektroarbeiten.
Was Drehstromversorgung und Gesamtleistung in der Praxis bedeuten
Drehstrom-Wechselstrom wird über drei Außenleiter geführt, wobei jede Phase zeitlich versetzt zur anderen eine Spannung führt. Diese Anordnung eignet sich besonders für Motoren und andere größere Verbraucher – daher kommt Drehstrom bei den meisten Umwandlungsmaschinen zum Einsatz. Der Versorgungstyp ist stets gemeinsam mit Spannung und Frequenz zu betrachten, da alle drei Parameter exakt mit der Werkstattversorgung übereinstimmen müssen. Eine Übereinstimmung allein bei der Spannung reicht nicht aus: Eine Maschine für 50 Hz läuft bei Anschluss an eine 60-Hz-Versorgung nicht wie vorgesehen; ebenso wenig eine dreiphasige Maschine, die an eine einphasige Leitung angeschlossen wird.
Die Gesamtleistung stellt eine andere Größenart dar. Sie gibt die elektrische Leistung an, die die Maschine bei gleichzeitigem Betrieb aller Abschnitte aufnimmt, und dient zur Beurteilung, ob Versorgungsleitung, Verteilerkasten und Kabelquerschnitte ausreichend dimensioniert sind. Der Wert variiert je nach Modell und muss daher stets dem Datenblatt des bestellten Modells entnommen werden. Auch die Werkstattversorgung unterscheidet sich regional – selbst innerhalb eines Werks kann eine entfernte Halle anders konfiguriert sein als das Hauptgebäude. Daher ist das Datenblatt stets an der realen Versorgung vor Ort zu prüfen und nicht an Annahmen über das „örtlich Übliche“.
Wo elektrische Fehlanpassungen Probleme verursachen
Fehlanpassungen zeigen sich typischerweise auf eine von drei Arten. Erstens: eine grundsätzliche Inkompatibilität hinsichtlich Spannung, Frequenz oder Phasenzahl. Die Maschine startet entweder nicht oder läuft so, dass ihre elektrischen Komponenten überlastet werden. Die Behebung ist deutlich einfacher vor Abschluss der Bestellung als nach Auslieferung.
Zweitens: unzureichende Versorgungskapazität. Eine Leitung oder ein Schutzschalter, die eng an der Gesamtleistung der Maschine bemessen sind, können unter Last auslösen; zudem kann die Spannung absinken, sobald andere Geräte hochfahren. Solche intermittierenden Stillstände sind schwer zu diagnostizieren, unterbrechen jedoch jeweils den Produktionslauf und können die Klebebandpositionierung auf laufenden Bogen stören.
Drittens: fehlerhafte Erdung oder falsche Phasenfolge. Eine mangelhafte Erdung stellt ein Sicherheitsrisiko dar und kann elektrisches Rauschen in Steuerkreise einspeisen; eine vertauschte Phasenfolge lässt den Motor in falscher Richtung drehen. Diese Fehler treten bei Neuanlagen nicht selten auf – und alle sind durch eine kurze, systematisch durchgeführte Prüfung vermeidbar.
Eine praktische Reihenfolge zur Überprüfung der Werkstattversorgung
Eine sinnvolle Prüfung beginnt beim Datenblatt: Bestätigen Sie die dort angegebenen Werte für Phasenzahl, Spannung und Frequenz und vergleichen Sie sie mit der Versorgung am geplanten Standort. Weicht einer dieser drei Werte ab, klären Sie dies unbedingt vor Auslieferung mit dem Hersteller ab.
Mithilfe der angegebenen Gesamtleistung kann ein zugelassener Elektrofachmann prüfen, ob Leitung, Verteilerkasten und Schutzeinrichtungen zusammen mit den übrigen Verbrauchern auf derselben Leitung ausreichend dimensioniert sind. Kabellänge, Verlegeart und lokale Normen bestimmen Querschnitt und Schalterauslegung – daher verzichten wir auf allgemeingültige Zahlen und überlassen diese Bewertung dem Fachmann. Als Orientierung beschreibt die Norm IEC 60204-1 die elektrische Ausrüstung von Maschinen.
Was unsere Maschinen leisten, sobald die Stromversorgung bereitsteht
Eine korrekte Versorgung ist der Ausgangspunkt – entscheidend ist jedoch, was die Maschine daraus macht. Unsere automatischen Multikopf-Klebeband-Auftragsanlagen sind so konstruiert, dass jeder Abschnitt der Anlage auf ein einheitliches Ziel hinarbeitet: Klebeband präzise positioniert, auf jedem Bogen, mit konstanter Geschwindigkeit.
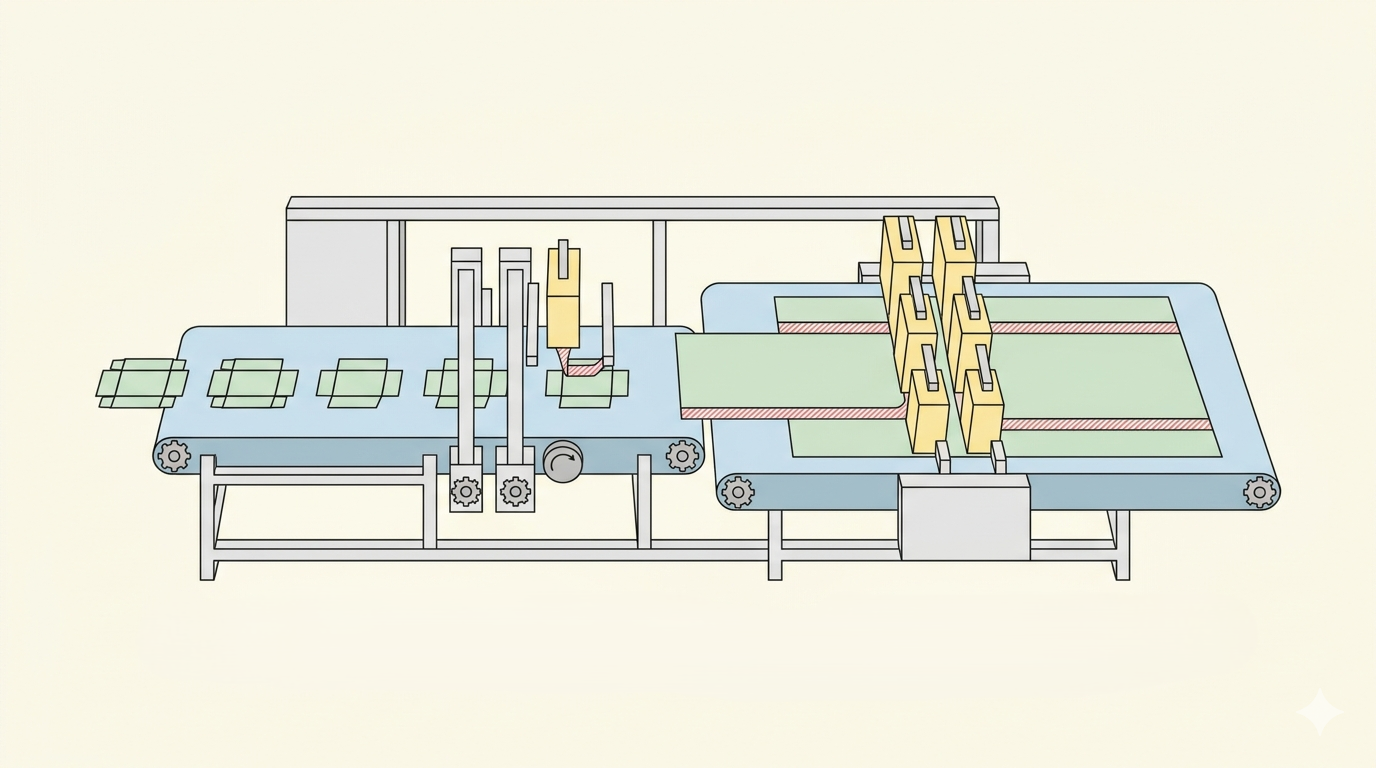
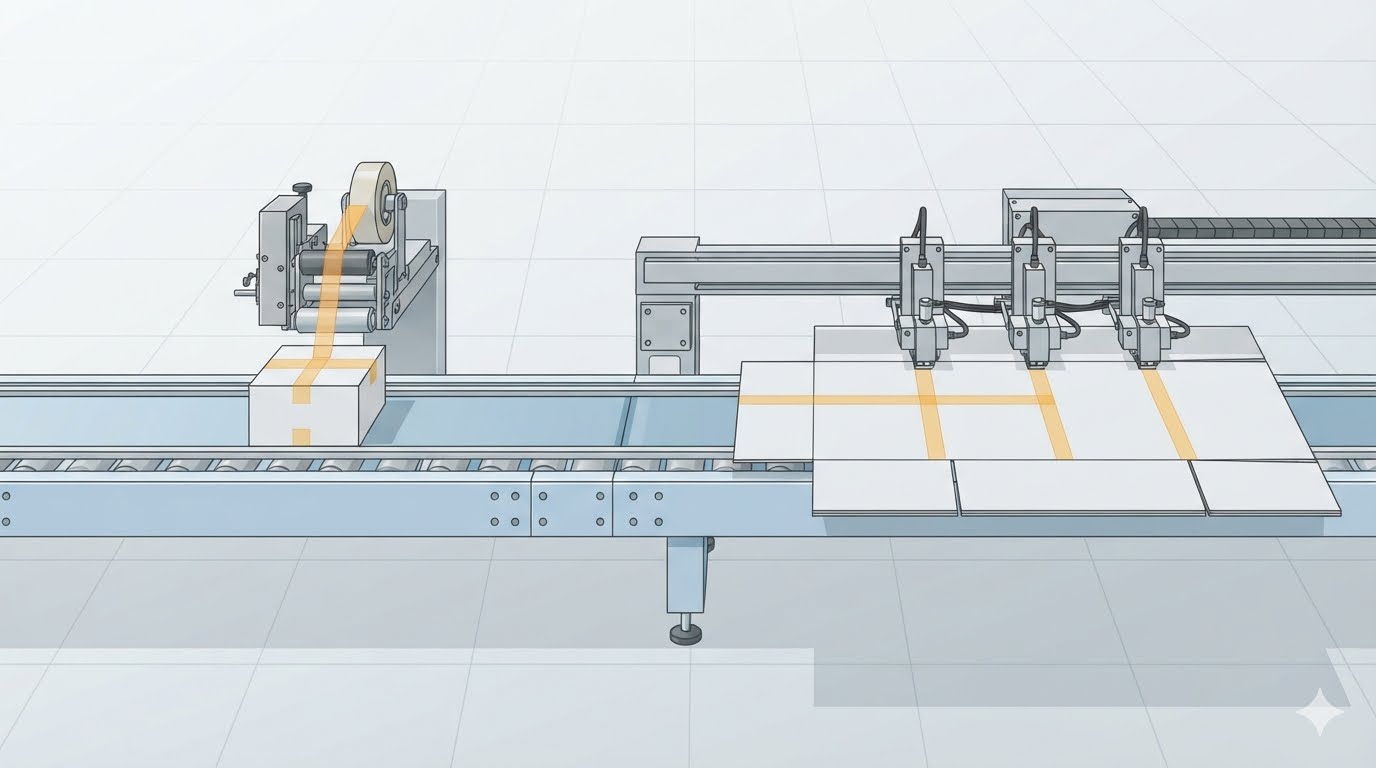
Die Produktion beginnt im Zuführabschnitt: Ein Hochreibungs-Bandförderer bewegt die Bogen sanft und liefert sie geordnet zu. Eine stabile Zuführung bildet die Grundlage für genaue Klebebandpositionierung – und erklärt, warum unsere Maschinen Karton, Pappe, Wellpappe, Kuverttaschen sowie Dokumententaschen mit gleicher Zuverlässigkeit verarbeiten. Der gesamte Prozess läuft unter SPS-Steuerung, die Zuführung, Klebebandauftrag und Sammlung als einen einzigen, durchgängigen Ablauf koordiniert. Der Bediener arbeitet daher mit einem verbundenen System – nicht mit drei getrennten Stationen.
Umrüstzeiten kosten bei vielen Anlagen wertvolle Zeit – und genau hier setzt unser Klebebandkopfdesign an. Der Kopf dreht sich per Knopfdruck, sodass ein Klebebandwechsel etwa 30 Sekunden dauert. Für Werkstätten, die wöchentlich zahlreiche Formate und Klebebandtypen verarbeiten, bedeutet kürzere Umrüstzeit: Mehr Schichtzeit für die Produktion. Bei unserer Dreieck-Klebebandmaschine lässt sich der Klebebandkopf zudem mittels Handrad entlang einer Stahlschiene links und rechts verschieben – so erhält der Bediener bei der Neujustierung für ein neues Produkt eine klare, visuelle Referenz.
Am Ausgang sorgt ein geradliniger Fischgräten-Sammelförderer für eine ordentliche, überlappende Stapelung der fertigen Bogen – optional mit Zählfunktion für Chargenkontrollen. Die Mitarbeiter können die Klebebandpositionierung direkt beim Eintreffen der Bogen kontrollieren und diese ohne Sortieraufwand stapeln. Gemeinsam unterstützen diese Merkmale genau die Aufgaben unserer Kunden: Langstreifen-Klebeband auf Kartonverpackungen und Kartons, leicht abreißbares Klebeband auf Kuvert- und Dokumententaschen sowie Kurzserien vieler Formate, bei denen schnelle, wiederholbare Einrichtung im Vordergrund steht.
Stromversorgungsplanung für unterschiedliche Werkstattsituationen
Dieselbe Prüfreihenfolge gilt in mehreren gängigen Situationen. Eine neue Produktionslinie bietet die größte Freiheit, da Leitungsverlauf und Schutzeinrichtungen von Beginn an speziell auf die Maschine ausgelegt werden können. Bei Umzug einer Anlage in eine andere Halle oder an einen anderen Standort darf die Versorgung keinesfalls als identisch vorausgesetzt werden – das Datenblatt ist daher vollständig an der neuen Lokation zu prüfen. Eine Werkstatt, die bereits eine Falzklebemaschine, eine Heftmaschine oder andere Umwandlungsmaschinen betreibt, muss die Gesamtbelastung der Hauptversorgung – nicht nur die Leistungsaufnahme der neuen Maschine – berücksichtigen.
Als Hersteller geben wir die elektrischen Bedingungen jeder automatischen Mehrkopf-Doppelseitiges-Klebeband-Auftragsmaschine klar in den technischen Daten an. Unser Angebot an automatischen Multikopf-Klebeband-Auftragsanlagen und Dreieck-Klebebandmaschinen in verschiedenen Arbeitsbreiten ermöglicht es dem Produktionsleiter, zunächst die Maschine nach dem Produkt auszuwählen und anschließend deren Kompatibilität mit der vorhandenen Werkstattversorgung zu prüfen. Planen Sie eine neue Linie oder einen Standortwechsel? Senden Sie uns Ihre Werkstattversorgungsdaten, die gewünschten Bogenformate sowie die Klebebandspezifikationen – unser Team schlägt Ihnen dann eine Maschinenkonfiguration vor, die sowohl Ihren Produkten als auch Ihrem Stromversorgungskonzept optimal entspricht.
 Anwendungsszenarien