


瓦楞紙箱糊箱機在單一生產線上整合了高速傳動元件、氣壓缸、壓輪與拼接機構,這意味著操作人員的安全與設備維護並非兩個獨立議題,而是緊密相關的整體。一部機器如何設計來感知、回應並傳達其運轉狀態,直接影響操作人員在日常使用中所面臨的風險程度,也影響設備在整個使用壽命期間維護工作的可預測性。
傳統機器如何產生操作風險
在檢視糊箱機設備如何導致生產現場的操作風險時,有兩個反覆出現的問題格外突出。
第一個問題是感測與致動元件周圍的防護不足。光電開關、氣壓缸與電磁閥負責偵測紙張位置,並控制如拼接或折疊等機械動作的時序。當這些元件未以一致的品質標準採購,或其回應精度未經嚴格控管時,誤觸發與延遲回應的可能性便會增加。具體而言,這表示操作人員在調整進紙設定、清除紙張卡紙或進行中途修正時,是在與可能無法完全如預期運作的元件並肩工作,這增加了手部或手臂在錯誤時機被移動部件夾住的風險。
第二個問題是依賴操作人員的經驗,而非系統反饋。許多傳統機器使用簡化的控制面板,僅能提供有限的運轉狀態、故障狀態或早期磨損跡象資訊。在這種配置下,操作人員大多只能憑藉聲音、震動或可見的輸出品質來判斷是否異常,這使得元件磨損的早期指標很容易被忽略。等到問題明顯到無需儀器就能察覺時,通常已經從一個小型的保養項目,惡化成安全隱憂或非計畫性的停機事件。
另一個值得提及的相關因素是,在換單與微調過程中所需的人工介入頻率。沒有獨立驅動區段或精確調整機構的機器,往往需要操作人員更多親力親為地重新定位導板、重新測試設定或手動確認對位。每一次的介入都是操作人員更靠近運轉部件的時刻,因此,能減少此類手動調整需求的設備,也間接降低了操作人員暴露於風險之中的機會。
從源頭降低風險的元件選擇
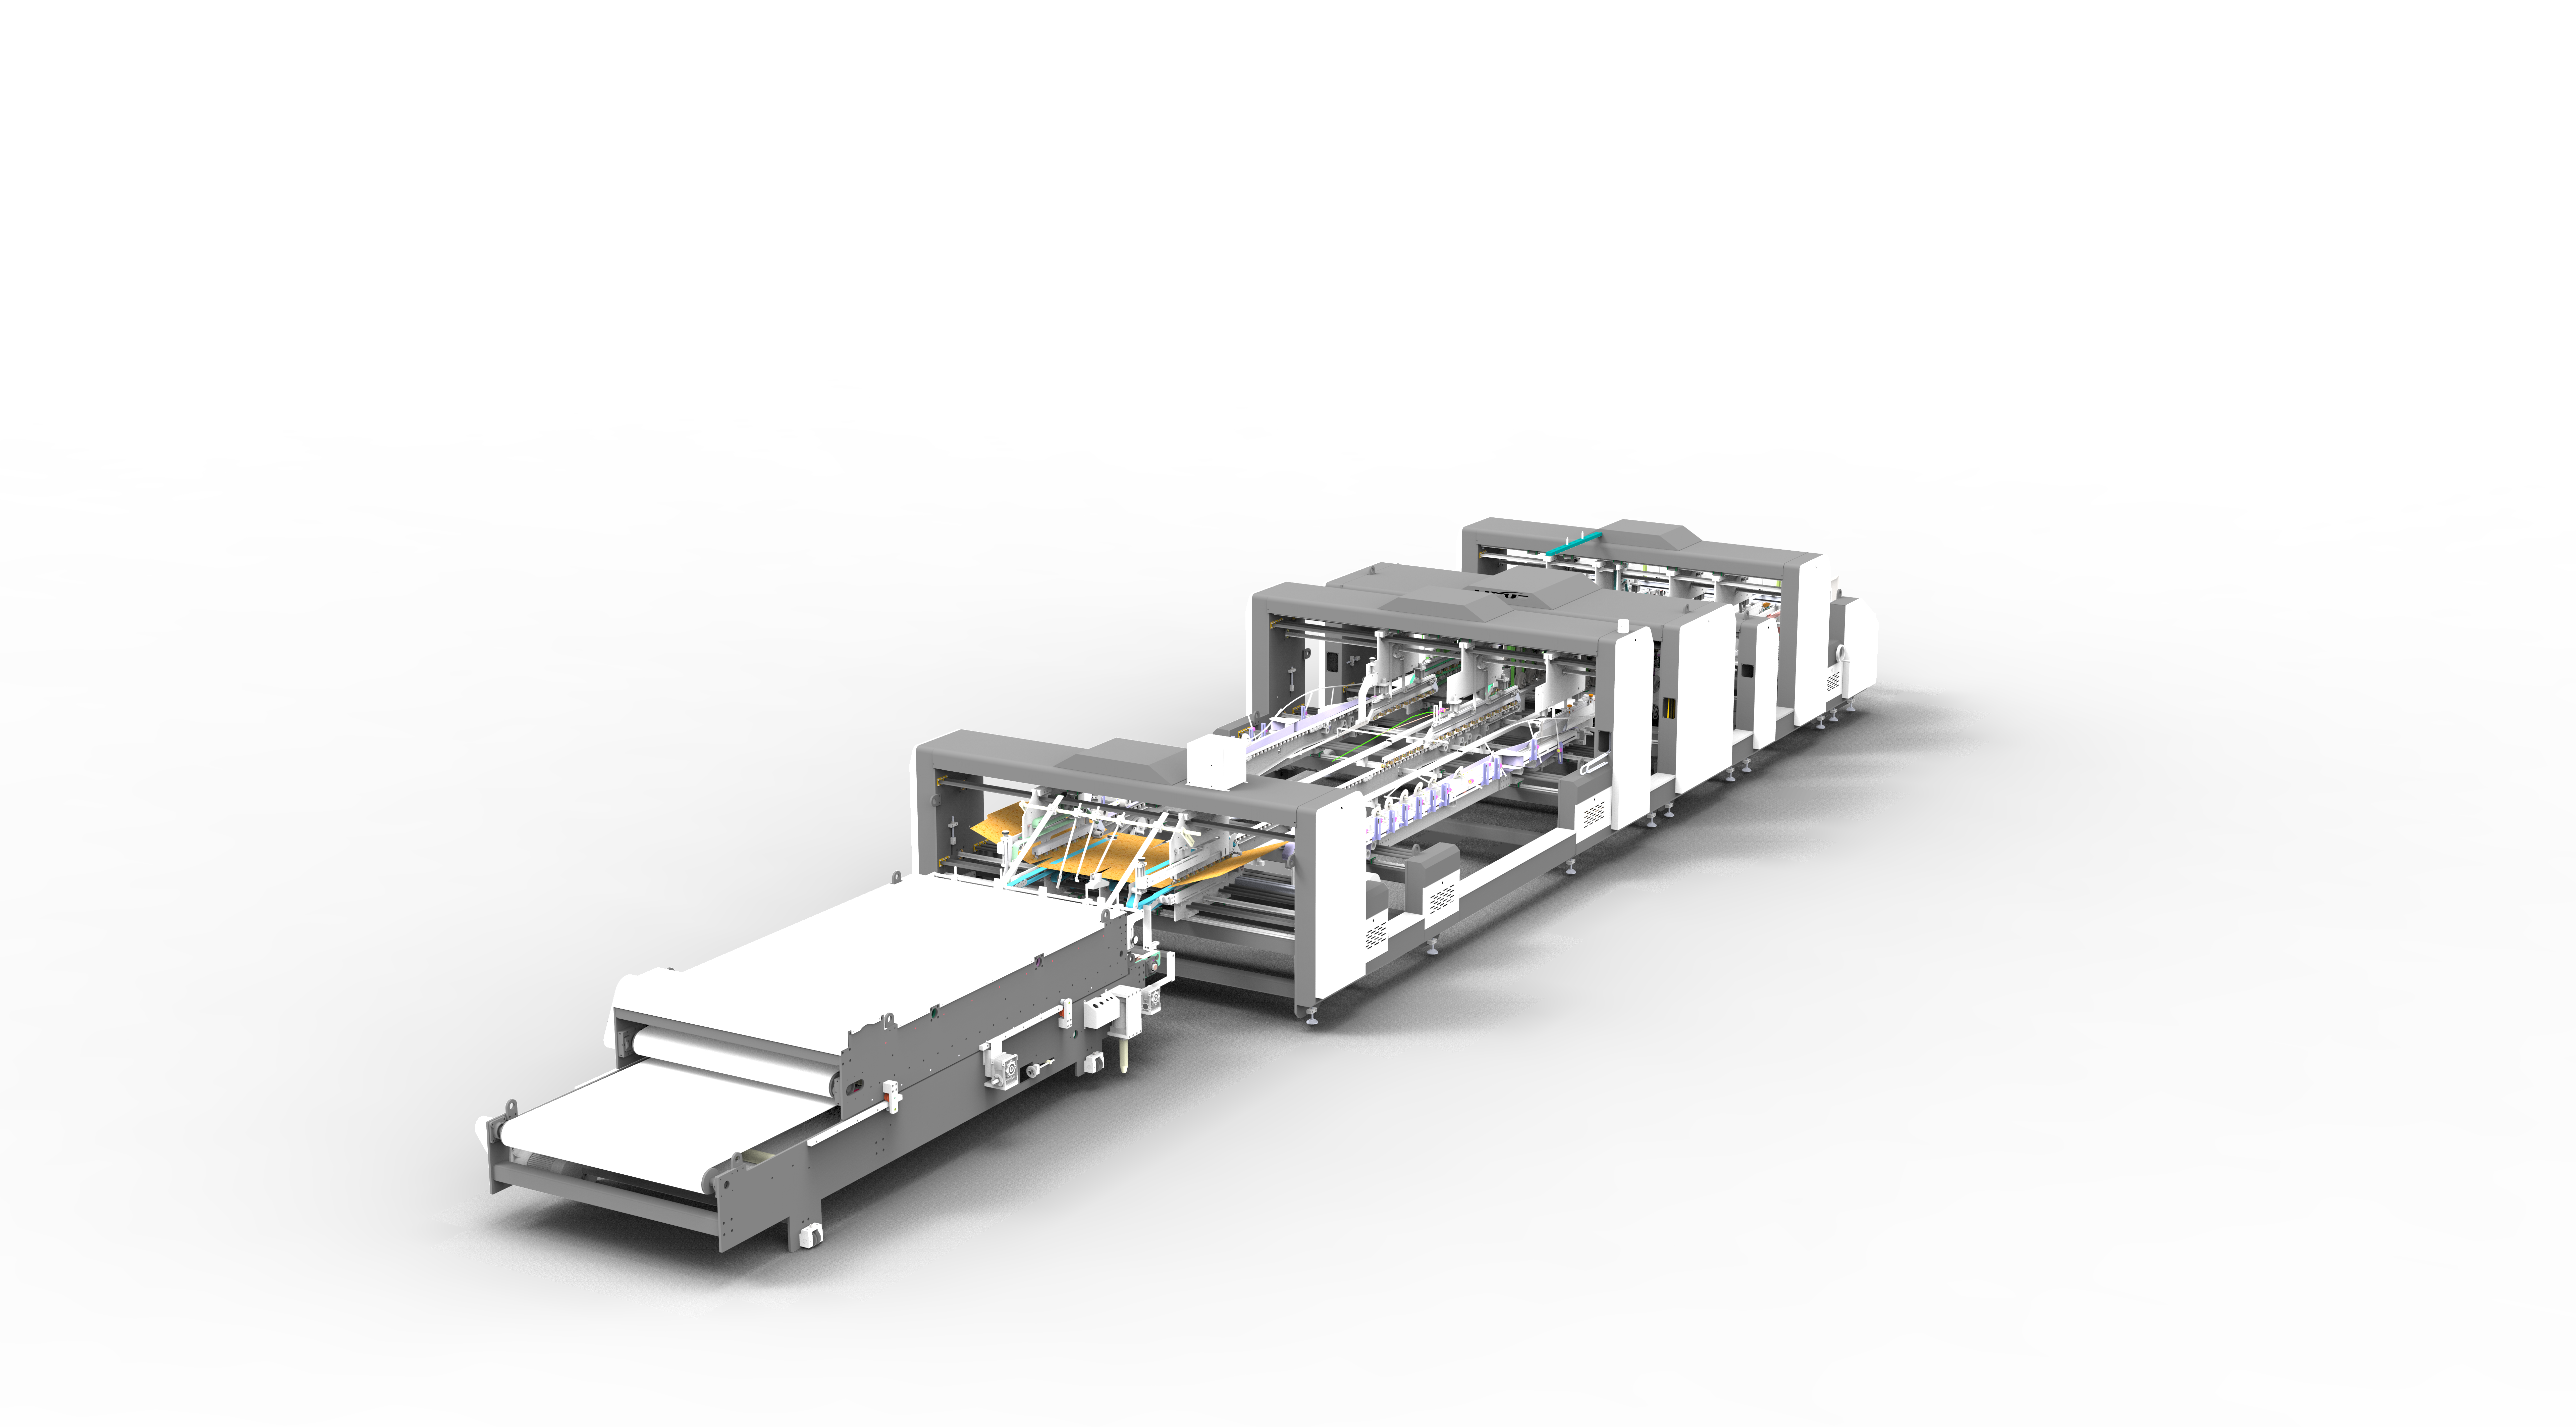
提升操作人員安全性最有效的方式,是從元件選用與控制系統設計著手,而非依賴疊加在未經改變的機器上的程序提醒或警示標語。我們設備的兩個面向在此特別相關。
首先是我們採用 Schneider 光電開關,並搭配台灣 AirTAC 氣壓缸與電磁閥。這些元件的選用基於其回應精度,使機器能夠精確且一致地偵測紙張位置與拼接時序。這項精度直接關係到操作人員的安全,因為一個可靠回應的感測系統,能減少需要操作人員介入並手動修正流程的誤觸發或漏偵測次數。更少的手動介入,意味著手部或手臂靠近移動滾輪、氣缸或拼接機構的時刻減少,這在一個班次的過程中,是顯著降低的暴露風險。
其次是我們的 WECON 人機介面,讓操作人員能即時查看運轉參數,無需間接推斷機器狀態。與純機械式控制面板相比,此類介面使得在問題尚未表現為機械症狀之前,就能夠注意到異常運轉的早期跡象——例如某個參數漂移超出正常範圍。這與 Delta PLC 和 SINEE 變頻器搭配運作,可精確設定、記錄與調整運轉參數。這些系統共同為維護人員提供了一個基於數據的日常檢查參考點,而非將設備狀態評估完全交給個人判斷與經驗。
這兩個系統由更廣泛的工業級元件所支持,包括 Omron 繼電器、Schneider 接觸器,以及在機器關鍵區段獨立驅動的伺服馬達。這些單獨來看,沒有一個是專門的安全功能,但整體而言,它們共同造就了一部能一次又一次穩定運轉的機器——這本身就是一個基本的安全特性;因為無論操作人員多麼小心,不可預測的設備都遠難於安全地操作與維護。
這對日常操作與維護的意義
這些設計選擇並未消除對受訓操作人員、既定安全程序或例行維護排程的需求——設備設計與操作紀律是相輔相成的,而非彼此替代。精確的感測元件與可視化的運轉數據,真正達成的是減少操作人員在正常運作中需要手動介入的頻率,並改善問題在升級前能被及早發現的能力。
這一區別在實務上至關重要。一個僅依賴操作人員經驗來察覺機械問題的工廠,所依賴的是一個因人而異、因班別而異的流程。而一個由一致感測精度與可視化參數反饋所支持的工廠,則擁有更可重複的基礎來進行日常運作與預防性維護規劃,這往往能轉化為更少的非計畫性中斷,以及更一致的安全記錄——但這並不表示任何機器能完全消除風險。
以操作人員安全為核心設計糊箱機
糊箱機生產線上的操作人員安全,不僅取決於訓練與程序,更深受元件選用與控制系統設計的影響。從我們光電開關與氣動元件的精確度,到 WECON 人機介面與 PLC 控制系統所提供的可視化能力,我們的做法是降低操作人員在運轉部件附近必須手動介入的頻率與嚴重性,並為維護團隊提供能及早發現問題的運轉數據。對於正在評估糊箱機設備的包裝生產商而言,這些設計細節值得仔細審視,不僅因為它們對產出品質的影響,更因為它們對日常操作人員安全與長期維護規劃的意義。我們與企業合作,依據我們在瓦楞紙箱糊箱機設計與控制系統整合方面的經驗,配置能夠在生產現場實現更安全、更可預測運作的機器。
 產品



