


在比較折疊糊箱機設備時,馬達選型很少獲得應有的重視,因為額定功率與價格比驅動架構更容易並排比較。然而,伺服電機與傳統電機配置之間的差異,影響的遠比單純輸出功率更為根本——它決定了機器上每個工位的響應精準度、適應不同生產條件的靈活性,以及在多年持續使用中維持穩定性能的能力。
傳統電機驅動開始顯露的侷限
當傳統電機用於驅動折疊糊箱機的核心工位時,通常會浮現兩個限制。
首先是響應延遲,特別是在傳統電機透過皮帶、齒輪或其他機械連桿機構驅動多個工位的機台上。啟動、停止與變速都需要一段時間,馬達的實際輸出才會趕上指令設定值;而在折疊或拍平這類對機械動作間精準時序至關重要的工位上,這種延遲會轉化為微小但真實的偏差。許多傳統機台透過增設機械限位擋塊或手動微調來補償,這能將性能提升至可接受範圍,但卻是繞過驅動系統的限制,而非從根源解決問題。
第二個限制是實用轉速範圍較窄。傳統電機通常在其固定帶寬內高效運轉,超出該範圍調整往往會犧牲扭力或穩定性。當工廠更換紙板厚度或紙箱規格時,這種有限的調整範圍意味著機台在換單後,通常需要重複試跑才能進入穩定運轉狀態,這不僅耗時,也增加了每次換單的材料浪費,無法實現快速且確切的重新配置。
一個較為隱蔽但持續存在的問題是,傳統電機長時間在非理想負載範圍運轉時,機械磨損會加速,因為馬達與連接的驅動元件為了達到所需輸出,必須比設計點更費力工作。這不會立即顯現,但會隨著設備使用年限累積,導致元件壽命縮短與維護頻率增加。
伺服電機驅動核心工位帶來的改變
伺服電機以根本不同的方式解決上述兩個限制,不是事後補償不精確性,而是從根本上提升驅動本身的精準度。
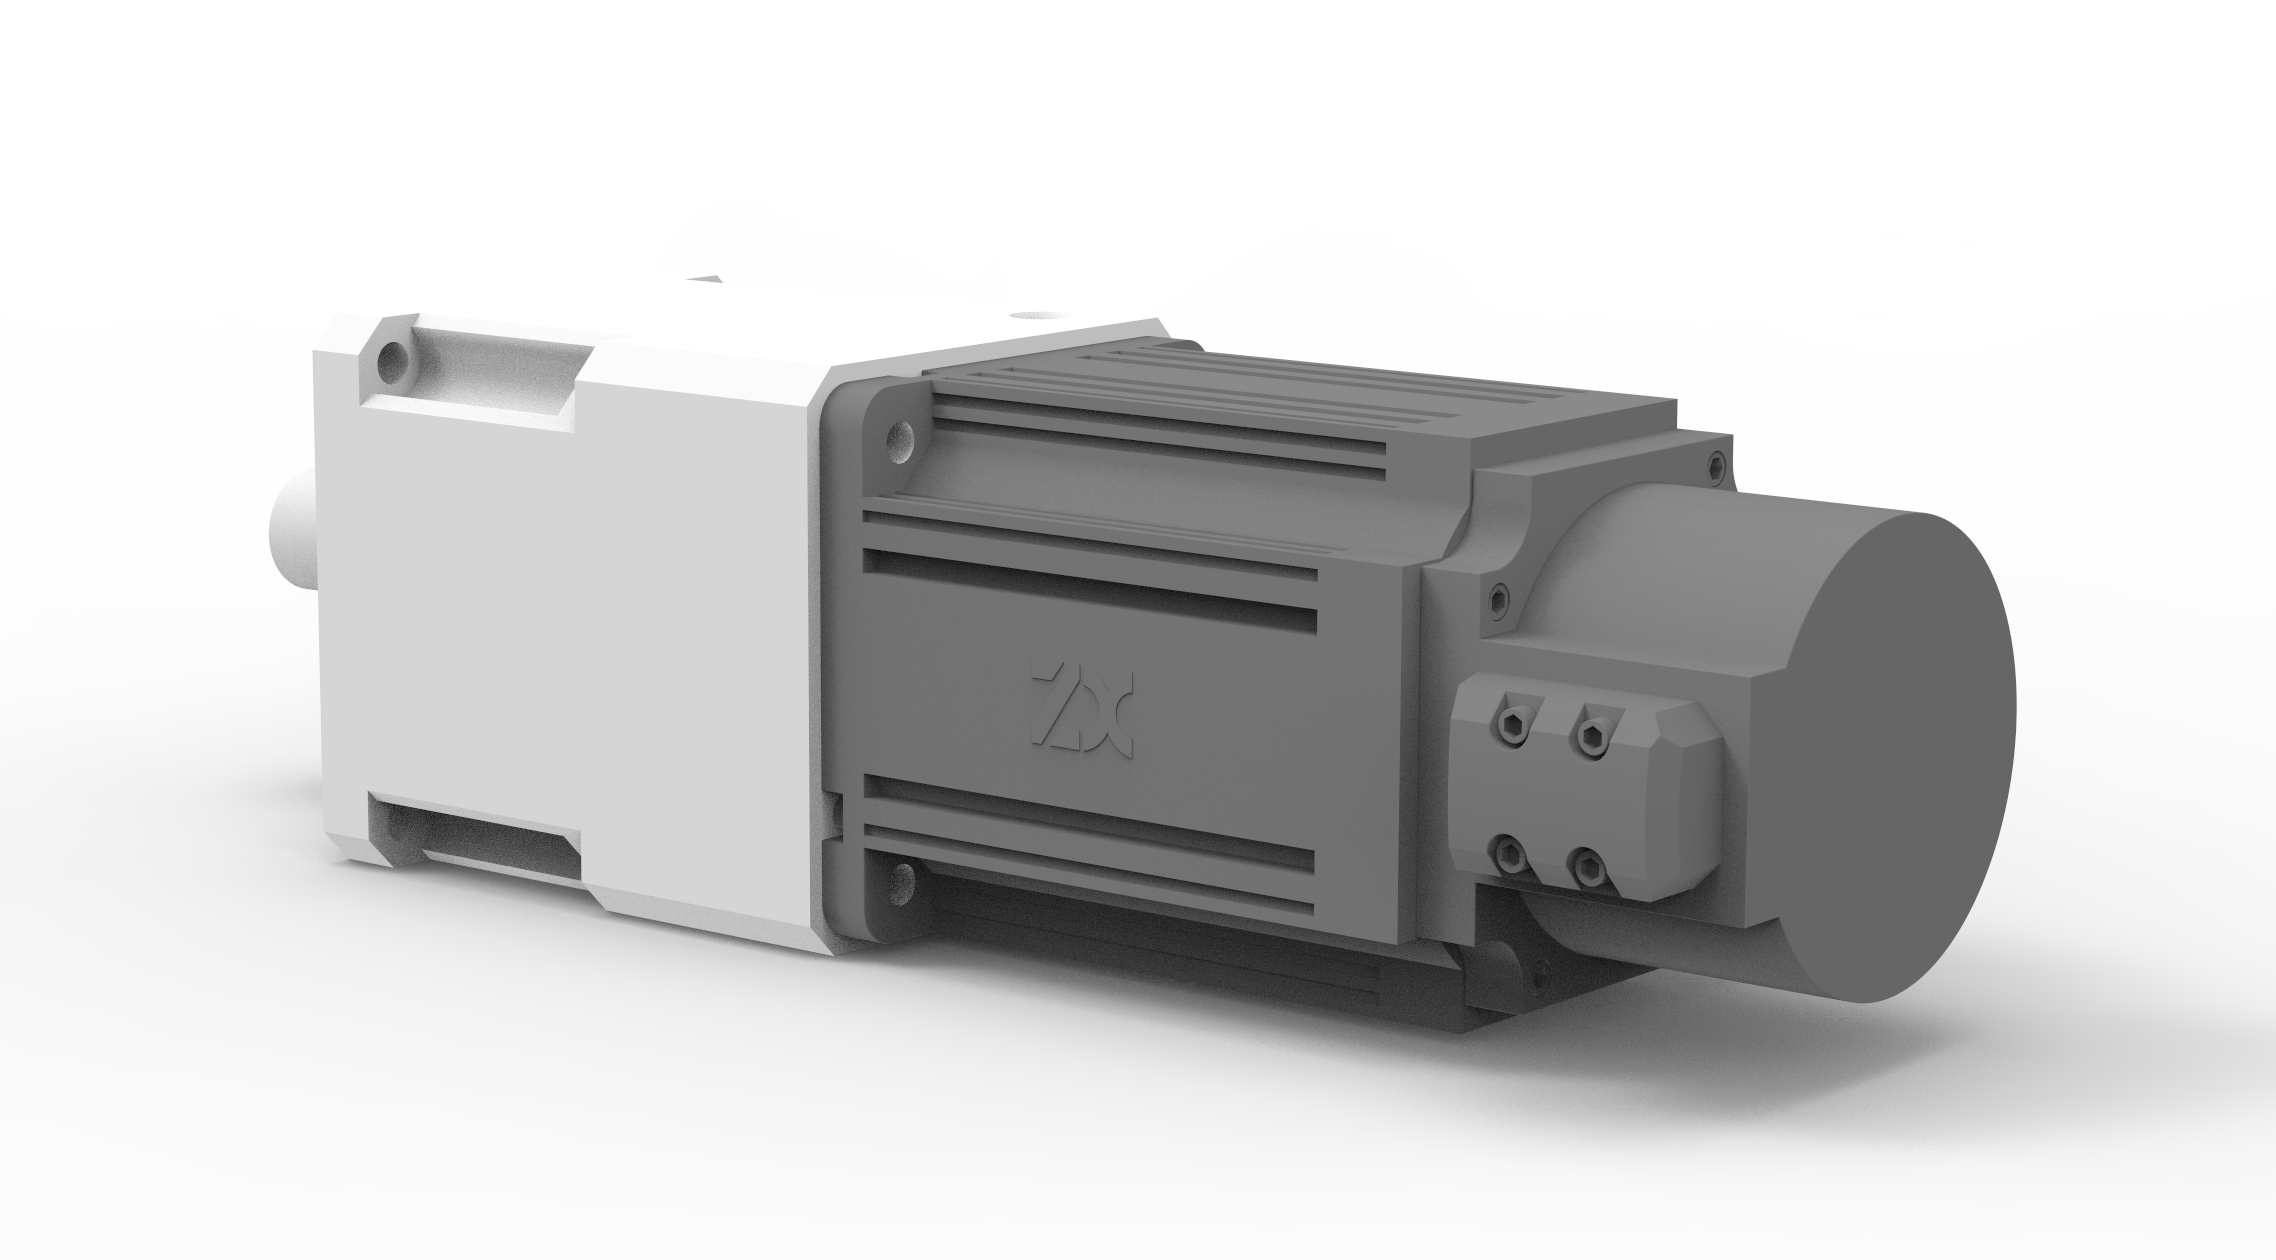
在我們的機台上,關鍵工位——包括折疊段與送紙段——均由獨立伺服電機驅動,而非透過機械連桿機構連接的共用傳統電機。這種獨立性讓每個工位都能完成其動作(包括依序完成多條折線),響應時序與實際指令同步,而非落後。由於每個工位的伺服電機獨立運作,折疊或送紙動作的精準度內建於驅動本身,從而減少機台依賴機械限位擋塊或手動調整來維持整批生產時序一致性的需求。
伺服驅動改變局面的第二個方面是無段變速。折疊線上的左右轉折點等區段,並非僅限於幾個固定速度設定,而是配備無段變速控制,並在最需要精細調整之處提供伺服電機配置。結合拍平段與輸送段等工位的獨立調整能力,這賦予機台更寬廣的有效運轉範圍。實際上,這意味著在更換為不同紙張規格或紙箱尺寸後,機台能更直接地達到穩定運轉節奏,無需傳統固定速度驅動系統通常需要的重複試誤循環。
這些伺服驅動工位並非獨立運作——它們與機台的變頻器及PLC控制系統協同工作,有助於同步各工位間的時序,使製程中每個單點獲得的精準度,能隨著紙板在完整生產流程中移動而保留,而非在工位交接時遺失。
為何此差異比規格表所示更為重要
這並非意味傳統電機不適用於所有應用,或伺服驅動能消除生產過程中的所有變異來源——馬達類型只是決定整體機台性能的幾個因素之一,其他因素還包括機架剛性、控制系統品質與妥善維護。伺服驅動所能提供的,始終是指令動作與實際機械響應之間更直接的關係,而這正是折疊精度、送紙同步性與換單速度所賴以建立的基礎。
對於產品組合多變、頻繁換單(紙箱尺寸與紙張規格)的工廠而言,此差異尤為關鍵。一個能在換單後快速達到穩定運轉,並在正常運轉中維持更嚴格時序精度的驅動系統,在多個生產批次中會產生累積效應——即使單次運轉的差異看似微小,但數月運作下來,試誤調整時間與換單廢料的累積減少量將十分可觀。
對於正在評估折疊糊箱機設備的工廠來說,這正是馬達類型在採購過程中應獲得更多關注的原因。兩台總功率相似的機台,在實際生產中可能表現迥異,若一台依賴透過機械連桿機構運作的傳統電機,另一台則在精準度要求最高的工位採用獨立伺服驅動。
我們的驅動系統設計理念
我們將馬達選型視為機台設計中最重要的工程決策之一,而非單純為了降低成本而忽略的項目。獨立伺服電機驅動我們的折疊段與送紙段,正是因為這些製程點的時序精度對成品品質影響最直接;而無段變速調整則內建於折疊線轉折點等關鍵區段,使換單無需從頭調整機台設定。這與台達PLC及正弦變頻器搭配,以確保機台上每個伺服驅動工位間的緊密協調。
對於正在比較折疊糊箱機選項的包裝生產商,我們建議不要只看規格表上的馬力數字,而是要具體詢問哪些工位由伺服電機驅動,哪些依賴傳統的連動驅動系統——此差異往往比總功率更能解釋實際的折疊精度與換單速度。我們樂意詳細說明我們機台的驅動架構配置方式,以及它如何應用於您的特定紙箱範圍與產量。請聯絡我們的團隊,我們可以協助您評估,針對您的生產線需求,正確的驅動系統究竟該是什麼樣子。
 產品



