


全球買家很少僅憑外觀評估瓦楞紙箱。抗壓強度、接縫完整性與尺寸一致性已成為出口市場的基本期望;任何未達標的貨物都可能在目的港遭拒收,或更糟的是,在供應鏈後端引發貨損索賠。隨著這些要求日益嚴格,負責紙箱折疊與糊箱的設備已從幕後生產環節,轉變為決定批次是否符合合約品質條款的關鍵因素。這種關聯性使得從一開始就選擇正確的糊箱機顯得至關重要。
出口訂單如何暴露設備限制
內銷紙箱與出口紙箱所受到的檢驗標準鮮少相同。銷往鄰近區域客戶的紙箱可能允許輕微的接縫錯位或塗膠不均,但經由國際包裝標準檢驗的出口訂單,則幾乎不容許任何不一致。這正是傳統折疊糊箱設備的限制常浮現之處。
手動或半導引式的接合是常見問題來源之一。當操作員依賴肉眼對位來放置紙板前沿時,即使微小的偏差也會在整批生產中累積。在內銷情境中,這可能不被察覺;但在出口情境中,當單一貨櫃可能需逐批檢驗時,不均勻的接縫便可能觸發品質扣留,導致出貨延誤並損害買賣關係。
膠黏劑的施塗則帶來了第二層風險。僅限單一塗膠方式的設備,在訂單規格因目標市場不同而要求不同的接著強度、乾燥特性或環保合規性時,將難以適應。一條無法依訂單調整塗膠方式的生產線,最終只能以相同方式處理所有紙箱,無視貨物實際所需。
折疊精度則加劇了上述兩個問題。通過壓力或角度控制不穩定的折疊段的紙箱,常會形成在堆疊裝載前無法察覺的抗壓弱點,而這正是出口買家最在意的時刻。一個在生產現場看來合格的紙箱,仍可能在海外堆疊測試中失敗。
支援穩定輸出的結構設計選擇
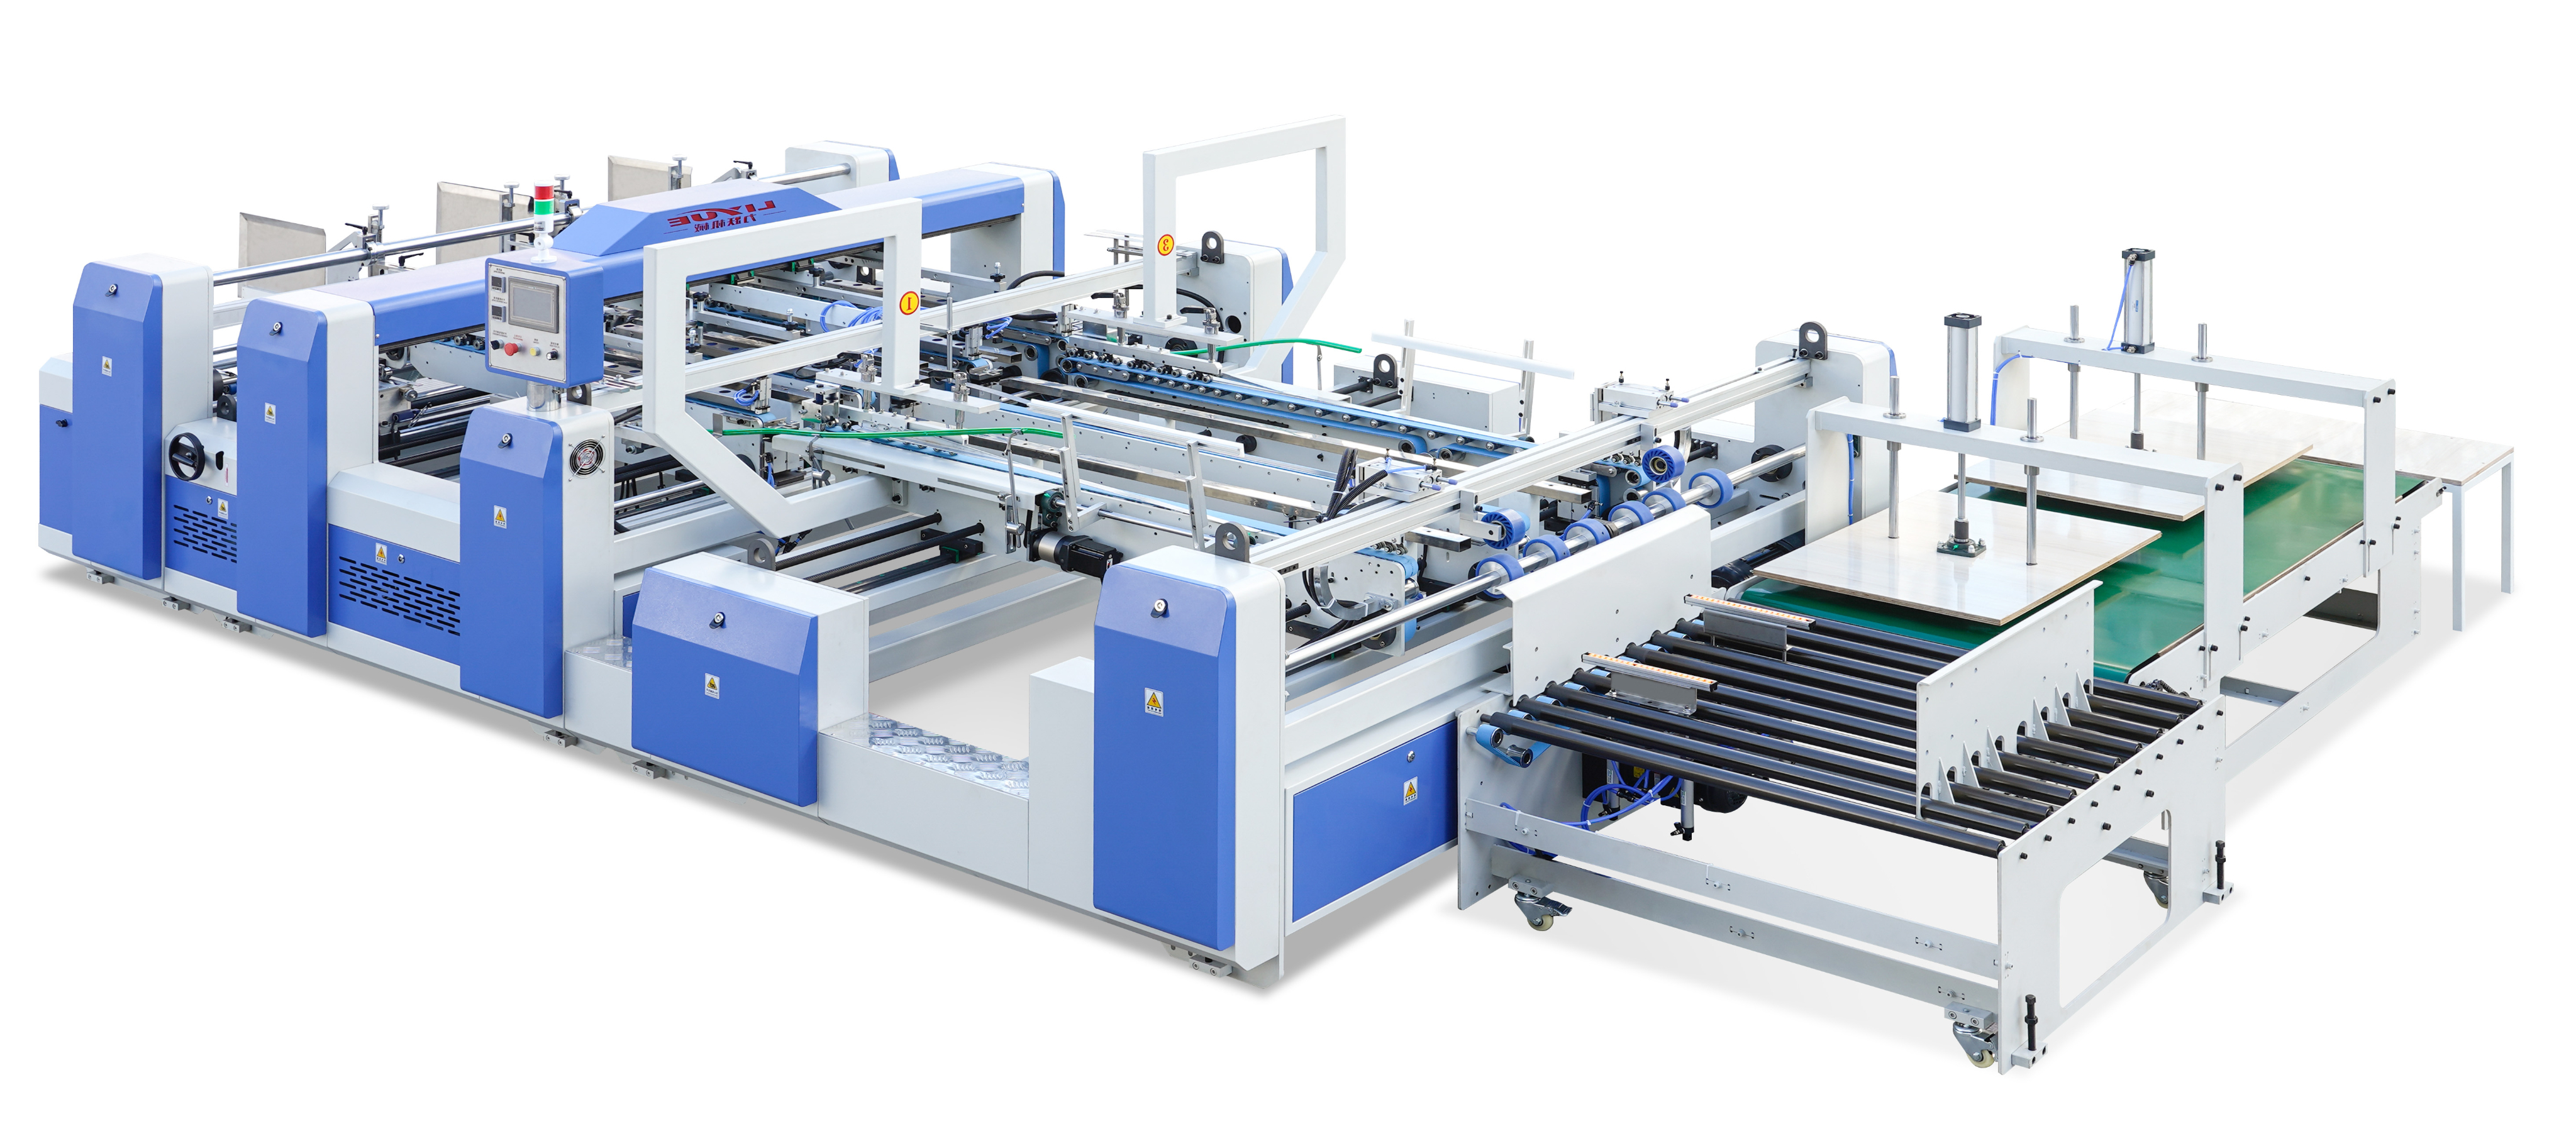
解決這些壓力點,與其說是增加功能,不如說是將每個功能段的設計目標設定為在規模化生產中表現可預測。在我們的機台中,接合段採用多導板配置,搭配電動可調式導引機構,該機構能透過記憶式設定保持其位置,無需操作員為每次運行重新手動對位。雙伺服驅動皮帶輸送機確保材料在此段以匹配的速度前進,而鋼珠壓緊機構與光電導引定位則協同作用,在不依賴操作員判斷的情況下保持接縫精準。對於需要加強接縫黏合的紙箱,在拼接處進行的冷熱雙塗層步驟,可進一步穩定接著強度,再將紙箱送往後續工序。
塗膠的靈活性遵循類似邏輯。我們的機台透過機械式滾筒塗膠施膠,提供熱熔膠與冷膠浸漬兩種方法,並可選配噴膠系統以應對要求不同塗佈模式的訂單。這種配置無需將生產線限制於單一塗膠方式,而是讓塗佈方法能符合特定出口規格的實際需求。
折疊一致性則透過獨立驅動的折疊段來處理,該折疊段管理第二與第四折線,後者完成完整的180度折疊,左右皮帶速度可調,以確保紙箱兩側同步折疊。可選配的伺服升級套件可進一步強化同步性,滿足運行更高精度出口產線的買家需求。由於每個段皆由其獨立馬達驅動,而非共享機械連桿,因此為一個訂單所做的調整,不會迫使生產線其他部分做出妥協。
設備設計選擇如何轉化為出口準備度
這些機構並非各自獨立的賣點;其價值會累積體現在成品紙箱離開工廠後的表現一致性。能夠批次地保持對位的接合段,可減少檢驗人員最常標記的接縫變異。能適應不同接著要求的塗膠段,則避免了強迫所有訂單使用相同塗膠方式的妥協。具備獨立可調控制的折疊段,能讓整批生產的抗壓性能保持穩定,而非僅限於內部抽檢的樣品。
這也正是工程背景對於評估供應商(而非僅評估設備)的買家至關重要之處。我們的設備由平均超過十四年經驗的研發團隊開發,並獲得多項有效專利及專利申請的支持,這些反映了對這些機械系統持續的改良。機台通過CE認證,並持有備受認可的中國專利文件,目前服務於全球超過三十個地區的客戶,其中許多客戶的出口品質要求與上述相當。這些並非空洞的主張;它們是讓糊箱機能維持出口級紙箱所需公差的事實基礎。
打造可靠的出口級產出
隨著國際買家持續完善自身檢驗流程,出口紙箱的品質標準很可能會日益嚴格;無法跟上這些標準的設備將成為負擔,而非生產資產。我們圍繞對一致性最關鍵的幾個段來設計糊箱機:精準的記憶式導引接合、具適應性的塗膠方法,以及獨立控制的折疊,所有這些皆由基於可量化工程經驗(而非「差不多」的假設)的製造背景所支援。
對於準備進軍嚴苛出口市場的紙箱製造商而言,折疊糊箱製程背後的設備,理應受到與紙箱本身同等程度的檢視。我們歡迎尋求評估我們糊箱機如何支援其特定出口品質需求的企業來電洽詢,並樂意針對特定生產線所服務的市場,探討合適的配置方案。
 產品



