


瓦楞紙箱製造商通常將黏合與釘合視為兩個獨立階段,分別由專屬機台執行。紙板在一條生產線上完成折疊與黏合後,再以人工搬運至另一台釘合機,才能進行計數、堆疊與出貨。這種分工流程多年來主導了瓦楞紙箱的生產模式,卻也日復一日地在工廠現場衍生出許多本可避免的無效率問題。
雙機流程的瓶頸所在
當黏合與釘合分屬不同機台時,紙板必須離開一個製程再進入另一個製程。這個轉移點正是大部分效率損耗的來源。作業員必須以人工搬運半成品紙箱,不僅增加處理時間,更可能在進入下一階段前造成紙箱受損、錯位或順序錯亂。
此外,校準問題也隨之而來。黏合機與釘合機各自獨立設定,各有不同的操作人員、設定參數與公差範圍。即使兩台機器的校準結果僅有微小差異,也可能導致批量間的紙箱尺寸出現變異,對於需要大量訂購且尺寸一致的客戶而言,這會成為實際的困擾。
速度不匹配更加劇了問題。黏合線與釘合線的運轉速度鮮少完全相同,導致其中一台機台必須等待另一台,或是在兩機之間堆積大量在製品。經過一個完整班次,這種瓶頸累積的產能損失往往難以彌補。
最後,使用兩台機台也意味著需要兩倍的佔地面積。瓦楞紙廠的空間通常相當有限,獨立設置一條釘合線會拉長廠房佈局,許多工廠難以容納。對於需要同時具備黏合縫與釘合補強的客戶訂單而言,這種雙機配置每天都會衍生額外的成本與協調問題。
這種配置也帶來人力成本。兩台機台通常需要兩名受過訓練的操作員,各自熟悉不同的控制面板、調整點與保養程序。當其中一名操作員請假或某台機台需要維修時,另一階段的生產就必須停擺,因為這兩條線路無法互相支援。訓練時間翻倍、備品庫存翻倍,而當品質出現問題時,往往需要檢查兩台機台才能找出是哪個環節出了差錯。
設計一條能同時完成兩項作業的生產線
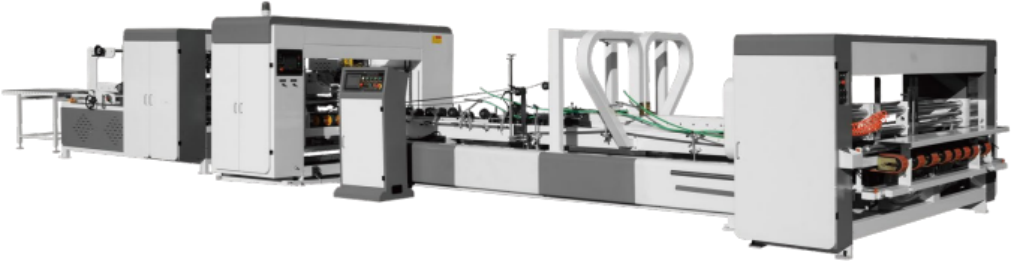
我們採取了不同的設計思路。並非將黏合與釘合視為兩個獨立的製造步驟,而是打造一台單一機台,讓紙板在同一條連續線上依序完成自動皮帶吸送、自動黏合、自動折疊、自動校準,以及自動黏合或釘合作業。紙板只需進料一次,直到紙箱完成並可計數堆疊之前,都不會離開這條生產線。
這項設計的核心在於,機台無需更換設備即可在兩種工作模式之間切換。在黏合模式下,生產線的最高速度可達每分鐘約170公尺,可處理約1號至12號的紙箱尺寸,涵蓋範圍廣泛,足以應付多樣化的紙箱訂單。在釘合模式下,同一條生產線的平均釘合速度約為每分鐘80公尺,釘距可在30至120公釐之間調整,可配合不同的紙箱規格,而非固定於單一設定。釘針送料速度最高可達每分鐘800根,確保釘合側的製程節奏與生產線其他部分保持一致。
由於兩個製程共用相同的送紙、折疊與校準階段,因此機台無需為單一紙箱進行兩次重新校準。自動校準功能作為流程的一部分運行,有助於從批次的第一個紙箱到最後一個紙箱都維持尺寸一致性,而非依賴兩台獨立調整的機台彼此互相配合。
機台的黏合側可處理最大約1200 x 2600公釐、最小約170 x 420公釐的紙箱尺寸,而紙板厚度方面,C+D+C結構可達約850公釐,A+B+D+E組合結構則可達約2600公釐,機械速度最高可達每分鐘180公尺。在釘合側,機台可處理約300 x 800公釐至2600公釐的紙箱尺寸,搖蓋寬度約100至300公釐,最大釘舌寬度則可配合客戶指定的補強形式。將如此廣的範圍整合於一條生產線,代表同一套設備可以從小型零售紙盒一路做到大型運輸紙箱,無需為了不同尺寸等級而另外添購機台。
這對生產現場的實際意義
最直接的效益在於,需要同時具備黏合縫與釘合補強的紙箱,從此無需在兩台設備之間轉移。這項改變省去了一個搬運步驟,降低了轉移過程中錯位的風險,並縮短了從原料紙板進料到成品紙箱準備堆疊的整體時間。
佔地面積是另一項實際優勢。機台的佔地尺寸約為14000 x 4000 x 2000公釐,僅佔一條生產線的空間,而非兩台獨立機台的總長度加上物料轉運所需的緩衝區。對於廠房空間有限的工廠而言,將黏合與釘合整合為一條生產線,可以釋出原本需用於第二台機台及其周邊緩衝區的空間。
由於同一條生產線同時處理兩種模式,操作員不必管理兩套設定、兩種保養排程或兩個故障點。選配功能如翻蓋附件或自動成品計數與堆疊,可整合至同一工作流程中,因此紙箱從原料紙板到包裝出貨,都在一條協調的序列中完成,無需經過各自獨立、鬆散連接的階段。
對於同時接到黏合紙箱與釘合紙箱訂單、或單一訂單需要在同一紙箱上具備兩種功能的紙箱製造商而言,這種配置也簡化了排程。不必再根據兩台不同速度與瓶頸的機台來規劃產能,而是針對一條已知每種模式產能的生產線來安排生產。
當只有一條生產線需要監控時,品質控管也變得更加直接。如果成品紙箱在黏合縫或釘合處出現問題,操作員只需檢查單一序列,而非追溯紙箱通過兩台機台的過程,才能找出偏差發生的位置。這種較短的迴饋循環有助於更快地進行調整,並使整批生產從頭到尾都能更貼近規格。
奠基於製造實務經驗,而非僅憑規格
我們設計與製造瓦楞紙箱成型設備時,是以生產工廠的日常實際運作為考量,而非僅看規格表上的數字。將黏合與釘合整合至單一自動化生產線的構想,正是來自於我們觀察到獨立機台之間的人工轉移耗費了多少時間與空間,因此我們打造了一條能夠消除這種轉移、而非繞過它的生產線。
從皮帶吸送、折疊、黏合、校準到釘合作業,每一個環節都經過設計,使其成為一套協調的流程,而非一連串獨立階段的組合。這正是讓機台在整批生產中,無論是處於黏合模式還是釘合模式,都能維持紙箱尺寸一致性的關鍵。
如果您的生產線目前仍將黏合與釘合分屬不同機台,那麼值得評估一下,一條經過校準的單一生產線能為您的廠房空間、換線時間以及成品紙箱的一致性帶來什麼改變。我們製造的這款設備正是為了直接因應這種組合需求而設計,我們也很樂意與您討論如何將它融入您現有的生產配置。
 產品



