


要了解紙箱的生產過程,不能只看單一加工步驟。完整的流程決定了每一張紙板從進料開始,經過上膠、摺疊、校正、釘合到最終堆疊的整體效率。我們的LYQZD2600 重型強固機架全自動高速黏釘一體機將這些工序整合為一條連續生產線,減少了各製程間不必要的物料搬運。
轉移次數越多,誤差風險越大
在傳統產線上,紙板通常需要經過數個獨立工作站:進料、上膠、摺疊、黏合或釘合,然後計數堆疊。每個環節都各自使用獨立的設備,有時甚至分屬不同的產線。要將紙板從一站移至下一站,通常依賴人工裝載或卸載,或是透過一條銜接兩台非一體化設計機器的輸送帶來完成。
每一次轉移都是一個可能出錯的環節。紙板可能在人工搬運時偏移位置,到達下一站時出現輕微錯位,或者其移動速度與前後設備不一致。當每個工作站各自設定參數,例如膠量、摺疊角度或進料速度時,各階段的小誤差往往會累積而非抵消,導致成品紙箱在整批生產中出現尺寸或上膠覆蓋範圍的偏差超出預期。
這也讓故障排除變得更複雜。當成品紙箱出現問題時,要追溯問題來源,必須檢查數個獨立工作站,而非單一連續流程。流程中的斷點越多,調查所需的時間就越長,生產時間也更多耗費在尋找問題而非解決問題上。
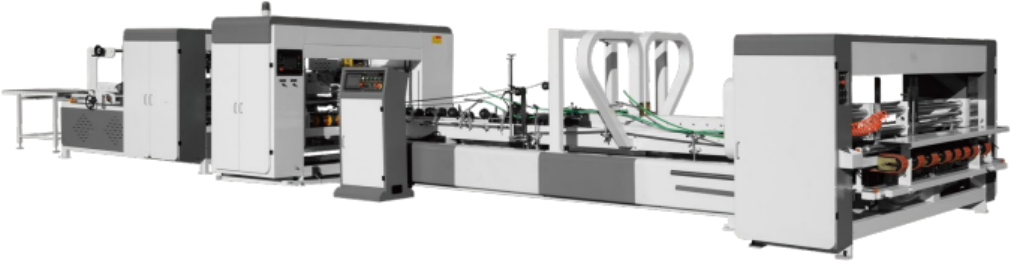
一張紙板在連續產線上的完整旅程
我們的LYQZD2600 重型強固機架全自動高速黏釘一體機是基於一個不同的理念設計:讓紙板從進料開始到最終成品紙箱,始終保持在單一產線上,無需再被拿起、重新定位或移交給其他獨立設備。
流程始於自動皮帶吸風進料,以穩定可控的速度將紙板逐一送入產線。由於進料決定了後續所有工序的節奏,維持自動化與一致性,才能使產線其餘部分無需等待人工操作即可順暢運行。
接著,紙板直接進入自動上膠階段。由於上膠與進料在同一條產線上連續進行,而非分屬不同機器,因此膠水塗佈是根據紙板到達時的實際位置來定時,而非依賴操作員在轉移後重新定位的準確度。隨後是自動摺疊,將已上膠的紙板直接送入摺疊工位,無需重新設定參考點或進行人工校正。
自動校正功能貫穿整個流程,而非固定在單一位置。當紙板從進料移動到摺疊時,校正系統持續檢查並調整紙板位置,使得最終的黏合或釘合階段能從精確的起點開始,而非累積先前步驟產生的微小誤差。
隨後,產線根據生產的紙箱類型切換至黏合模式或釘合模式。兩種模式皆共享先前的進料、摺疊與校正階段,因此從黏合紙箱切換至釘合紙箱,無需重新配置獨立機器或將紙板移至另一條產線。在黏合模式下,機械速度最高可達每分鐘約180公尺。在釘合模式下,平均釘合速度約為每分鐘80公尺,釘距可在30至120毫米之間調整,以適應不同的紙箱規格。
黏合或釘合完成後,成品紙箱直接進入包裝階段,可選配翻蓋摺疊裝置以處理需要此工序的紙箱,然後再進行成品輸出與自動計數堆疊。從產線起始端進入的平板紙板,最終以堆疊整齊的成品紙箱形式輸出,中間從未離開過生產流程。
轉移次數與速度同等重要
將紙板保持在單一連續產線上的實際效益,在於相比由獨立工作站組成的配置,轉移點數量大幅減少。轉移點越少,紙板偏移的機會就越少,工作站之間的時間差也越不易發生,從首次進料到最終堆疊的整體人工搬運量也隨之降低。
在整個流程中持續進行校正,而非僅在單一站點進行,也改變了整批生產中一致性的建立方式。相較於每個階段都根據各自獨立設定的參考點運作,產線將一個校正後的位置貫穿於上膠、摺疊與釘合,這使得從第一批到最後一批的紙箱尺寸更為一致。
這也為故障排除帶來實際效益。當成品紙箱出現缺陷時,檢查單一連續產線比追溯數台各自擁有獨立設定的機器更為直接。從發現問題到找出根源的捷徑,往往能減少調整時所需的停機時間。
以流程為核心的設計理念
我們的LYQZD2600 重型強固機架全自動高速黏釘一體機設計前提是:各階段之間的交接順暢度,與任何單一階段的運行速度同等重要。一條產線可能擁有快速的上膠站與快速的釘合站,但只要紙板需要在它們之間進行人工搬運,就會損失時間與一致性。
從皮帶吸風進料到上膠、摺疊、校正,再到黏合或釘合,產線的每一個階段都設計為一個連續的序列,而非事後才串聯起來的獨立工作站。這種連續性讓產線無論處於何種模式,都能在整批生產中維持一致的紙箱尺寸。
如果您想了解此流程如何應用於您生產的特定紙箱,我們很樂意為您詳細解說流程,或安排現場產線操作演示。
 產品



