


在低速測試時,產線通常運作順暢,但一旦提升至正常生產速度,便開始出現紙箱偏移的問題。常見的應對方式是降低速度,將其視為機器的限制。然而,在大多數情況下,實際原因並非瓦楞紙箱折疊糊箱機無法處理更高的速度,而是輸送段存在一個在低速時幾乎無關緊要的微小追蹤誤差,一旦速度提升,這個誤差就會被放大而變得明顯。
為何提速後會出現偏移
輸送帶很少能從一開始就完美居中,即使是在維護良好的產線上,輕微的偏移也是正常的。在低速時,這種偏移有時間自行修正,或者累積速度不夠快,不足以造成影響。一旦速度提升,同樣的微小誤差會在更短的時間內加劇,導致原本在低速時能保持直線行走的紙箱,在到達下一個工作站前就開始偏向某一側。這是輸送系統中一個有據可查的普遍現象:低速時無害的微小對位誤差,會隨著距離和速度而被放大,尤其是在較長的輸送段上。折疊糊箱機的輸送段正是此類系統,這也就是為何偏移問題通常只在產線提升到預定運行速度時才出現,而非在低速測試運行期間。
第二個因素是施加在輸送帶上的壓力方式。許多輸送段無論紙箱長度或樣式,都對整個輸送帶寬度採用單一、無區別的壓力設定。這對於本身足夠短且堅硬、能自行保持穩定的紙箱來說效果不錯,但較長或較薄的紙箱,即使其前端和尾端被妥善固定,也可能在輸送帶中段失去支撐。在低速時,這種中段不穩定性影響不大。但在高速時,這往往足以讓紙箱在離開輸送段前就偏離定位。
在偏移問題導致整批紙箱報廢之前,及早識別出早期跡象會有所幫助。輸送帶沿某一邊出現不均勻磨損、紙箱持續朝同一側偏移(而非隨機左右偏移)、或隨著速度增加而出現輕微振動或噪音變化,這些都是追蹤開始偏移而非保持穩定的指標。這些跡象通常是逐漸出現而非突然發生,因此往往在好幾批產品已經受到影響後才被注意到。
第三個因素則特別在換單後出現。當每次更換新紙箱樣式時,都必須手動重新設定輸送帶壓力和定位時,就有可能將微小不一致性帶入下一次運行,特別是如果之前的設定沒有完全清除。偏移問題經常集中在換單後的前幾百個紙箱上,這更多地指向未經修正的殘留設定變異,而非機械故障。
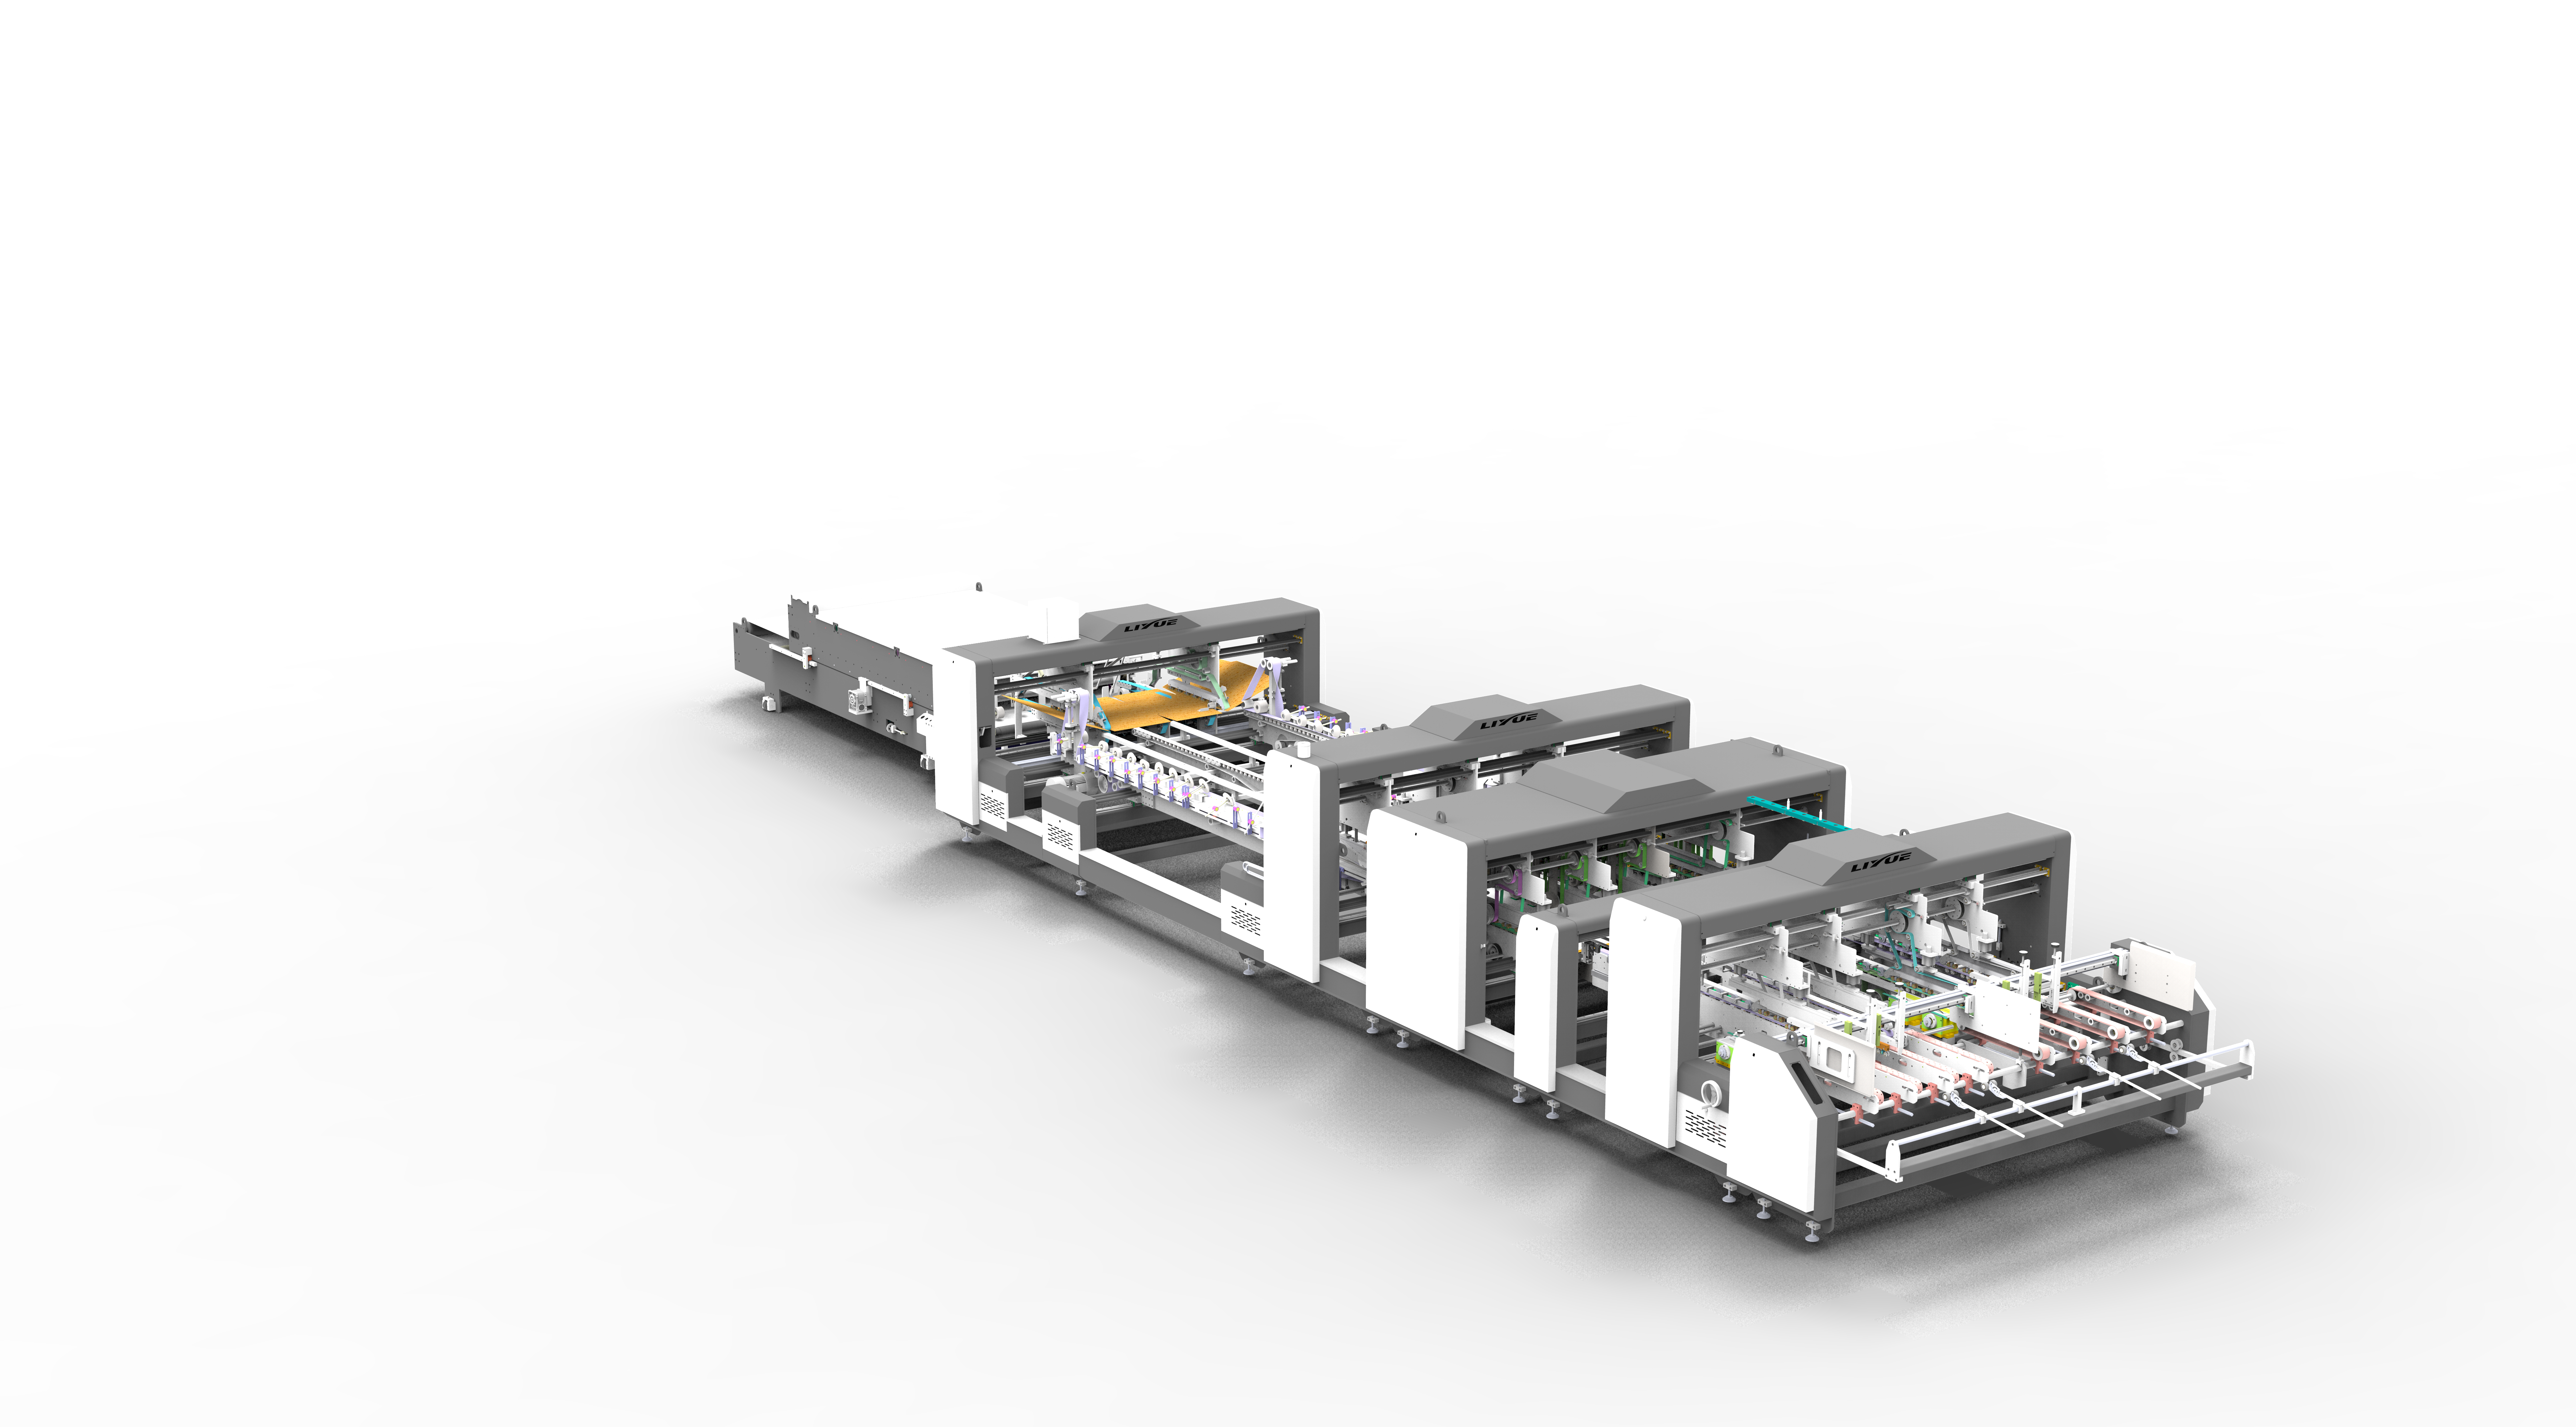
我們的輸送段如何設計以應對此問題
我們在設計瓦楞紙箱折疊糊箱機的輸送段時,便是圍繞這些特定的故障點來進行,而非將高速穩定性視為更快速馬達的附加產物。
輸送帶採用馬達驅動系統,支援手動與自動跟隨模式。在跟隨模式下,輸送帶會根據紙箱在該段中的實際移動情況作出反應,而不是無論條件如何都以固定速度運行,從而減少了那種在產線推向額定產量時出現的、與速度無關的偏移。
為了解決因單一、無區別壓力設定所導致的中段不穩定性,輸送段採用了四個獨立控制的壓力區,而非對整個輸送帶採用統一的壓力設定。這樣可以根據紙箱長度和樣式調整壓力,因此較長或較薄的紙箱能在真正需要支撐的位置獲得支撐,而不是僅依靠邊緣壓力來保持直線行走。這種基於區域的控制,正是實現穩定高速運行與漸進式偏移之間差異的關鍵所在,因為它直接解決了紙箱失去穩定性的問題,而非在產線後端進行補償。
第三個問題,即換單後的殘留設定變異,則是透過壓力控制系統內建的記憶調用功能來解決。操作員無需為每種新紙箱樣式手動重置壓力和定位,只需調用該樣式已儲存的設定即可,這消除了手動調整時容易引入微小不一致性的操作,而這些不一致性正是換單後最初幾個紙箱出現偏移問題的根源。對於處理板材厚度或剛性有所變化的工廠,還可以選配氣缸壓力調節系統,以進一步微調輸送帶壓力,實現超越固定區域設定所能達到的效果。
整線穩定性,而非僅限於輸送段
當為輸送段供料的站點已經能提供對位良好的紙箱時,輸送追蹤精度才能保持最佳狀態。採用獨立驅動上、下托盤的矯正段,可在紙箱到達輸送段前保持其定位一致;而由馬達調節導引皮帶構成的接合段,則有助於確保進入輸送段的紙箱已經方正,而非補償在產線前端引入的偏移。這些站點都不會取代輸送段的功能,但一個接收良好對位輸入的輸送帶,在高速時維持追蹤的能力,遠比試圖糾正非其自身引起問題的輸送帶要可靠得多。
在此系統中,驅動元件與機械佈局同等重要。馬達驅動的壓力區搭配可程式記憶設定,為操作員提供可重複的設定,而非每次更換紙箱樣式時都需憑感覺重新調整的手動設定。這種可重複性正是使產線在推向更高產量時保持穩定的關鍵,而無需為了維持追蹤精度而犧牲速度。
無需猜測,達到全速
高速時紙箱偏移,很少是瓦楞紙箱折疊糊箱機已達到極限的信號。這通常是速度放大後的追蹤誤差、未根據紙箱長度調整的壓力控制、或上次換單遺留下來的設定變異所導致的結果。透過跟隨式輸送帶控制、基於區域的壓力調整以及可調用設定來直接解決這些問題,通常能使產線達到其預期的輸出速度,而不會出現迫使操作員以低於機器實際能力的速度運行的偏移現象。
身為瓦楞紙箱折疊糊箱機的製造商,我們正是基於這些原因來設計輸送段,並根據來自運行各種紙箱長度和速度的生產線的回饋進行改良。如果您的產線在推向更高產量時出現偏移問題,我們的技術團隊可以審查您的紙箱範圍和目前的設定,並協助找出追蹤問題的實際根源。
 產品



