


將生產速度配合紙張重量、紙箱樣式與工件複雜度,是瓦楞紙箱糊箱作業中持續存在的挑戰之一。當速度控制無法跟上這些變因時,常導致紙張偏移、卡紙或糊箱品質不穩定。變頻調速系統正是為了解決此問題而生,它賦予折疊糊箱機無段、即時的速度調整能力,而非僅提供固定或分段設定。
齒輪箱式速度控制的缺點
較舊型的折疊糊箱機設計通常依賴機械式齒輪箱或皮帶輪系統來改變運轉速度。以這種方式調整速度通常需要實際更換齒輪或皮帶,過程緩慢、不精準,且取決於執行換單作業的人員。由於這類系統通常僅提供少數幾個固定速度段,因此無法即時微調輸出以因應紙張重量或紙箱複雜度。
另一個常見的限制是缺乏適當的加減速控制。當機器突然啟動或停止時,機械負載的驟變容易在送紙或摺疊階段使紙張位置偏移,增加送紙錯誤與卡紙的風險。長期而言,這種反覆的機械衝擊也會加速皮帶、軸承與傳動元件的磨損,縮短保養間隔並推高維修頻率。
在這類系統上進行換單作業通常也耗時更久,因為正確的速度設定往往取決於操作員的經驗,而非可重複記錄的參數。同一部機器由兩位操作員執行相同工件,可能因速度調整略有差異而得出不同結果。在生產現場,這會表現為更高的不良率、為重新調整而更頻繁的停機,以及因速度相關磨損而增加的長期維護成本。
變頻調速系統的運作原理
變頻驅動器,通常稱為變頻器,是透過改變供應給馬達的電流頻率來調整馬達轉速,而非透過機械式齒輪變速。這使得折疊糊箱機能夠在連續速度範圍內運行,而非在固定段位間跳躍,因此運轉速度能更緊密地配合實際工件需求。
在實務上,速度控制並非單獨應用於單一馬達。機器的送紙、摺疊、糊箱與計數排出段需協調運作,因此變頻控制邏輯會將這些階段連結起來,而非各自獨立調整。這確保了在速度變化時整個生產線保持同步,對於輸出穩定性而言,這與速度設定本身同等重要。
加減速曲線是此控制邏輯的進一步延伸。驅動器不會突然啟動或停止,而是讓速度逐漸上升或下降,從而減少對機器的機械衝擊,並降低啟動或停機時紙張偏移的風險。這是變頻控制有助於減少送紙錯誤與累積磨耗最直接的方式之一。
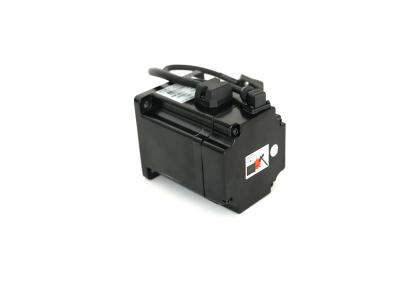
用於實現此控制的馬達與驅動器配置,也對長期可靠性至關重要。施耐德等知名供應商的變頻器,通常會搭配主驅動馬達提供主要動力輸出、調整馬達用於微調速度,並在需要更高精度的階段採用伺服馬達以獲得更快響應與更精準控制。接紙段就是一個很好的實例:獨立雙伺服馬達驅動能使接紙邊緣的定位與調整比共用機械連桿更為精確,同時光電感測有助於在紙張特性變化時保持接紙對位的一致性。我們在選擇這些元件時,是以長期可靠性為考量,而非將規格視為獨立的賣點,這也是為何我們的機器標準配置為施耐德變頻器搭配台達伺服馬達與PLC控制。
這對折疊糊箱機性能的意義
將變頻控制導入摺疊、糊箱與壓合段,能相當直接地解決上述多項問題。連續速度調整使運轉速度能配合紙張重量與紙箱樣式進行微調,而非被迫使用固定設定,有助於減少因速度不匹配而產生的偏移與卡紙。軟啟動與軟停止控制則降低了原本會導致紙張偏移與元件加速磨損的機械衝擊。
基於觸控螢幕與PLC的控制系統(以台達PLC與人機介面面板為核心)可讓速度參數針對特定工件進行設定、儲存與調用。這降低了換單作業對個別操作員經驗的依賴程度,因為儲存的參數組可以重新載入,而非每次從頭建立。實際上,這通常能縮短換單時間,並使不同操作員與班次之間的輸出更趨一致,當然實際結果仍會因紙張材質、紙箱設計與設備維護狀況而異。
速度控制並非獨立於機器其他精準機構運作。例如,當輸送皮帶的運行速度與摺疊時序精確匹配時,摺疊段的表現會更穩定,這也是我們將變頻控制與摺疊精度視為相關聯的設計考量,而非獨立特點的原因。同樣的邏輯也適用於下游的糊箱與壓合段,穩定的入料速度有助於實現更均勻的膠水塗佈與壓合接觸。
元件選用與製造理念
變頻調速系統的可靠性,不僅取決於控制邏輯本身,也在很大程度上依賴於其個別元件的品質。我們的折疊糊箱機採用NSK或華龍的線性導軌、台達PLC與人機介面作為控制介面、歐姆龍繼電器、施耐德接觸器,並以施耐德變頻器作為速度控制系統的核心。主驅動馬達、調整馬達與伺服馬達則來自麥力與台達等信譽良好的供應商,機身採用16mm冷處理鋼板製造,符合公認的國際標準。這是一種深思熟慮的元件選用策略:我們優先選擇具有長期可靠運作實績的零件,而非僅列出最高規格。
身為折疊糊箱機製造商,我們將速度控制系統視為更廣泛精準設計的一環,該設計同時涵蓋了協同運作的摺疊段、接紙段與糊箱段。無論您生產的是標準紙箱樣式,或是需要針對特定生產線進行客製化配置,我們的工程團隊都能根據您實際的紙張規格與產能需求,詳細說明馬達與驅動器的配置選項。如需查閱我們折疊糊箱機型號的完整技術參數,或安排實機演示,歡迎直接與我們的工程團隊聯繫。
 產品



